
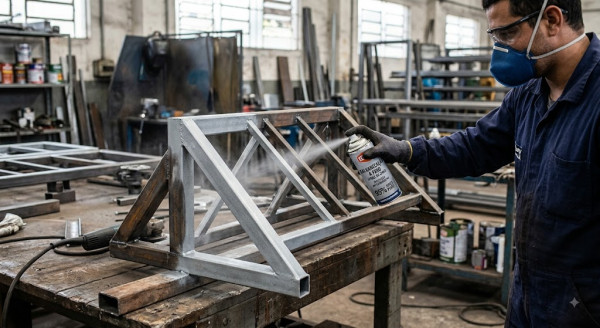


revestimentos anticorrosivos
Aviso de segurança. A especificação de sistemas anticorrosivos em estruturas portantes, tanques e vasos deve ser feita por profissional habilitado com registro no CREA, com ART emitida quando houver responsabilidade estrutural ou de contenção. A aplicação envolve riscos regulados pela NR-6 (equipamentos de proteção individual), NR-35 (trabalho em altura) e NR-33 (espaço confinado, em tanques e dutos), e os produtos devem ter FISPQ conforme ABNT NBR 14725 disponível na frente de serviço.
Tipos de revestimento anticorrosivo e como cada família protege
Os revestimentos se dividem por mecanismo de proteção, e não apenas por aparência. Revestimentos de barreira, como epóxi de alta espessura, impedem o contato de água e oxigênio com o metal. Revestimentos de sacrifício, como primers ricos em zinco e a metalização por aspersão térmica, protegem catodicamente mesmo em riscos e cortes. Revestimentos de acabamento, como poliuretano alifático, sustentam brilho e cor sob radiação ultravioleta. Sistemas industriais quase sempre combinam essas funções em camadas: um primer de zinco, uma intermediária epóxi de barreira e um acabamento resistente a intempérie.
- Primer epóxi rico em zinco ou silicato inorgânico de zinco: proteção catódica e ancoragem sobre aço jateado.
- Epóxi de alta espessura e epóxi novolac: barreira e resistência química em tanques, contenções e áreas de processo.
- Poliuretano alifático: retenção de cor e brilho em exposição externa e fachadas metálicas.
- Alquídica e esmalte sintético: manutenção leve em ambientes de baixa corrosividade, com custo menor e vida útil curta.
- Metalização por aspersão térmica de zinco ou alumínio: durabilidade elevada em ambiente marinho e industrial severo.
- Pintura em pó eletrostática: peças seriadas em cabine, com cura em estufa e espessura uniforme.
- Sistema duplex, galvanização a fogo conforme ABNT NBR 6323 seguida de pintura: soma as duas proteções em ativos de longa vida.
Como escolher pelo ambiente: categoria de corrosividade e sistema recomendado
A escolha começa classificando o local de operação segundo a ABNT NBR ISO 12944, e não pela resina preferida do aplicador. Um galpão fechado e seco no interior não exige o mesmo investimento de uma ponte rolante a poucos quilômetros do mar ou de um interior de tanque em imersão. A tabela abaixo relaciona a categoria de corrosividade ao ambiente típico, ao grau de preparo indicado e ao sistema usual, e serve como ponto de partida para pedir orçamentos comparáveis entre fornecedores.
| Categoria (ISO 12944) | Ambiente típico | Preparo de superfície indicado | Sistema usual | Observação de projeto |
|---|---|---|---|---|
| C1 a C2 | Interiores aquecidos, áreas rurais secas, almoxarifado | St 2 a St 3 ou Sa 2 (limpeza mecânica ou jateamento leve) | Alquídica ou epóxi mono demão, baixa espessura | Foco em custo; repintura periódica é aceitável |
| C3 | Áreas urbanas, indústrias com umidade moderada, galpões ventilados | Sa 2½ (jateamento ao metal quase branco) | Primer epóxi + acabamento poliuretano | Sistema padrão para estrutura metálica aparente |
| C4 | Plantas químicas, frigoríficos, litoral com salinidade moderada | Sa 2½ com perfil de rugosidade controlado | Primer epóxi rico em zinco + intermediária epóxi + poliuretano alifático | Exigir controle de espessura por demão |
| C5 e CX | Offshore, orla marítima, ambiente industrial severo | Sa 3 (jateamento ao metal branco) | Metalização de zinco/alumínio selada + epóxi + poliuretano, ou sistema duplex | Vida útil alta compensa custo inicial elevado |
| Im1 a Im3 | Imersão em água doce, água do mar ou solo, interiores de tanque | Sa 2½ a Sa 3 conforme fluido | Epóxi de alta espessura ou epóxi novolac, com holiday test | Compatibilidade química com o fluido é decisiva |
| Ambiente com contato alimentar ou água potável | Reservatórios, tanques de processo alimentício | Sa 2½ com limpeza pós-jateamento | Epóxi com aprovação sanitária específica | Exigir laudo e conformidade sanitária do produto |
Preparo de superfície: onde o sistema é aprovado ou reprovado
Nenhuma resina compensa substrato mal preparado. O grau de limpeza definido pela ISO 8501-1 e o perfil de rugosidade determinam a aderência mecânica e a vida útil real do sistema. Jateamento abrasivo em Sa 2½ é o padrão da maioria dos sistemas epóxi industriais; primers de zinco inorgânico costumam exigir Sa 3 e perfil de ancoragem dentro de faixa específica da ficha técnica. Contaminação por sais solúveis na superfície, comum em ativos de litoral, provoca empolamento osmótico mesmo com jateamento visualmente perfeito, e por isso lavagem com água doce sob pressão antes do jateamento entra no escopo em ambientes C4 e superiores.
- Sa 3 — metal branco, sem resíduo visível: exigido por zinco inorgânico e por sistemas de imersão severa.
- Sa 2½ — metal quase branco, com sombras leves toleradas: padrão da pintura industrial de alto desempenho.
- St 3 e St 2 — limpeza mecânica com escova e lixamento: manutenção localizada em ambientes de baixa corrosividade.
- Perfil de rugosidade fora da faixa da ficha técnica reduz aderência ou deixa picos expostos acima da película.
- Intervalo máximo entre jateamento e primer deve ser respeitado para evitar oxidação instantânea da superfície limpa.
- Repintura sobre revestimento existente exige teste de compatibilidade e de aderência antes de fechar o contrato.
Modos de falha mais comuns e o que os provoca
Falha prematura em revestimento anticorrosivo raramente vem de tinta ruim; vem de decisão errada em projeto ou de execução fora de janela. Aplicar com umidade relativa alta ou com temperatura do substrato a menos de três graus acima do ponto de orvalho condensa água sob a película e compromete a aderência. Espessura abaixo do especificado reduz a barreira; muito acima do especificado gera empolamento, retenção de solvente e trincamento. Intervalo entre demãos fora do recomendado causa delaminação entre camadas. Em regiões de solda, quinas e arestas, a tinta escorre e a espessura cai naturalmente, o que exige demão de reforço, a chamada faixa de aresta.
- Empolamento e bolhas: contaminação por sais solúveis ou condensação durante a aplicação.
- Delaminação entre demãos: intervalo de repintura excedido ou superfície intermediária suja e brilhante.
- Corrosão filiforme e pontos de ferrugem precoce: preparo insuficiente ou falha de cobertura em arestas e solda.
- Calcinação e perda de cor do epóxi exposto ao sol: falta de acabamento poliuretano alifático sobre o sistema.
- Trincas em película espessa: excesso de espessura por demão acima do limite da ficha técnica.
- Corrosão sob isolamento térmico em tubulações: sistema não especificado para o serviço, com água aprisionada.
O que define o preço e como comparar propostas de forma justa
Preço de revestimento anticorrosivo não se compara por litro de tinta, e sim por metro quadrado de área tratada dentro de um escopo idêntico. O custo é dominado pelo preparo de superfície e pela mão de obra: jateamento com confinamento, coleta de abrasivo e destinação de resíduo pode superar o custo do material. Sobem também o preço a categoria de corrosividade, a espessura total, a exigência de ensaios de aceitação, o acesso ao ativo, a necessidade de andaime ou acesso por corda e o trabalho em espaço confinado. Antes de aceitar uma proposta muito abaixo das demais, verifique se o grau de preparo e a espessura são os mesmos.
- Fatores que movem o preço: área em m², grau de preparo exigido, número de demãos e espessura total, tipo de resina, acesso ao ativo e destinação de resíduo.
- Escopo de material seco por litro e escopo de serviço aplicado por m² não são comparáveis: padronize a base antes de cotar.
- Ensaios de aceitação, laudo assinado e inspeção acompanhada adicionam custo, mas transformam a garantia em algo verificável.
- Reduzir o grau de preparo de Sa 2½ para St 3 barateia a obra imediatamente e costuma antecipar a repintura em vários anos.
- Manutenção parcial em pontos de corrosão localizada custa fração da recuperação total e depende de inspeção periódica.
- Sistema duplex e metalização têm custo inicial alto e vencem no custo total quando a parada para repintura é cara ou inviável.
Checklist de cotação e o que exigir do fornecedor ou aplicador
Um pedido de orçamento bem montado elimina metade das divergências. Reúna os dados do ativo, o ambiente de operação, a vida útil pretendida e as exigências de controle antes de acionar fornecedores. No mercado convivem fabricantes de tinta, aplicadores de campo, empresas de metalização e prestadores de pintura em cabine — cada um cobre parte do escopo, e o comprador precisa saber qual está contratando. Vale exigir procedimento de aplicação por escrito, fichas técnicas dos produtos e o plano de inspeção com critérios objetivos de aceitação.
- Dados a informar: substrato e estado atual, área total em m², categoria de corrosividade do local, vida útil pretendida e restrição de parada operacional.
- Documentos a exigir: ficha técnica e FISPQ conforme ABNT NBR 14725, procedimento de aplicação, plano de inspeção e certificado de rastreabilidade dos lotes.
- Ensaios a contratar: espessura de película seca conforme ABNT NBR 10443, aderência por pull-off conforme ABNT NBR 15877 e detecção de porosidade em serviços de imersão.
- Dados de desempenho: resultados de névoa salina conforme ABNT NBR 8094 ou ASTM B117 servem para comparar produtos, não para prometer anos de campo.
- Segurança: comprovar treinamento de NR-35 para altura, NR-33 para espaço confinado e fornecimento de EPI conforme NR-6.
- Responsabilidade técnica: em estrutura portante, tanque ou vaso, exigir ART do responsável e, quando possível, inspetor de pintura acompanhando as etapas críticas.
Como a Soluções Industriais cobre este nicho
Para revestimento anticorrosivo, a plataforma reúne 4 fornecedores verificados, presentes desde 2024, além da curadoria Amplitude Industrial. 2 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 2 |
| SP | 1 |
| AL / BA / CE / ES | 1 |
O que só a Soluções Industriais entrega neste nicho
- Classificação do ambiente do cliente em categoria de corrosividade antes de qualquer cotação, evitando comparação entre propostas de escopos diferentes.
- Comparação entre orçamento de material seco por litro e orçamento de serviço aplicado por metro quadrado, que são bases de preço incomparáveis entre si.
- Checklist de dados que o comprador reúne para orçar: área em m², substrato, categoria de corrosividade, grau de preparo exigido e vida útil pretendida.
- Distinção prática entre fornecedor de tinta, aplicador em campo e empresa de metalização, que raramente são a mesma organização.
- Alerta sobre janela de aplicação limitada por umidade relativa e ponto de orvalho, que muda o cronograma de obras em litoral e período chuvoso.
- Ensaios de aceitação que o comprador pode exigir em contrato: espessura seca, aderência por pull-off e detecção de porosidade em imersão.
- Comparativo entre repintura de manutenção e recuperação total com rejateamento, decisão que domina o custo de ativos com mais de dez anos.
Perguntas frequentes
Qual a diferença entre revestimento anticorrosivo e galvanização a fogo?
A galvanização a fogo, regida pela ABNT NBR 6323, é a imersão da peça em zinco fundido, formando camada metalúrgica com o aço, feita em banho industrial e limitada ao tamanho da cuba. O revestimento anticorrosivo líquido é aplicado por pistola, rolo ou trincha, inclusive em campo e em estruturas já montadas. Em ativos de vida longa, o sistema duplex combina os dois e costuma render durabilidade superior à soma isolada de cada um.
Quantos anos dura um sistema anticorrosivo?
A ABNT NBR ISO 12944 expressa durabilidade em faixas de tempo até a primeira manutenção significativa, sempre condicionadas à categoria de corrosividade e ao sistema aplicado. Um sistema epóxi com poliuretano bem executado em ambiente C3 tende à faixa alta; o mesmo sistema em C5 marinho cai bastante. A durabilidade declarada não é garantia contratual e depende diretamente do preparo de superfície e da espessura efetivamente atingida.
Posso pintar sobre revestimento anticorrosivo antigo sem rejatear?
É possível em manutenção quando o revestimento existente está aderente, sem contaminação e compatível quimicamente com o novo produto. Antes de fechar o contrato, faça teste de aderência em área piloto e verifique compatibilidade, porque alguns acabamentos causam enrugamento sobre sistemas antigos. Onde houver corrosão ativa, delaminação ou empolamento, é necessário remover a camada comprometida até o substrato.
O que é espessura de película seca e por que ela aparece no contrato?
É a espessura do revestimento após a evaporação do solvente e a cura, medida em micrometros com aparelho apropriado conforme a ABNT NBR 10443. Ela define a capacidade de barreira do sistema e é o critério de aceitação mais objetivo de uma obra de pintura. Espessura abaixo do especificado reduz a proteção e acima do limite pode causar trincamento e retenção de solvente.
Existe janela de clima para aplicar revestimento anticorrosivo?
Sim. A regra prática consolidada é aplicar somente com a temperatura do substrato pelo menos três graus Celsius acima do ponto de orvalho e com umidade relativa dentro do limite da ficha técnica do produto. Fora dessa janela ocorre condensação sob a película, com perda de aderência e empolamento. Em obras de litoral e em período chuvoso, isso reduz as horas úteis do dia e precisa entrar no cronograma.
Tinta intumescente substitui o revestimento anticorrosivo?
Não. A tinta intumescente é proteção passiva contra fogo: ela expande sob calor para retardar o aquecimento do aço estrutural. O revestimento anticorrosivo protege contra corrosão eletroquímica. Quando ambas as exigências existem, elas convivem no mesmo perfil, com primer anticorrosivo compatível abaixo da intumescente e acabamento compatível por cima, sempre conforme o sistema validado pelo fabricante.
Quais ensaios eu posso exigir para aceitar o serviço?
Os três mais usuais são medição de espessura de película seca conforme ABNT NBR 10443, ensaio de aderência por tração (pull-off) conforme ABNT NBR 15877 e detecção de descontinuidades por holiday test em serviços de imersão. Resultados de câmara de névoa salina conforme ABNT NBR 8094 ou ASTM B117 servem para comparar produtos em laboratório, não para atestar a execução em campo.
Preciso de responsável técnico para especificar o sistema?
Em estruturas portantes, tanques, vasos e ativos com risco operacional, sim: a especificação e a aceitação devem ser conduzidas por profissional habilitado com registro no CREA e ART emitida. Em serviços críticos, o acompanhamento por inspetor de pintura industrial certificado reduz retrabalho e dá base documental para acionar garantia.
Como pedir orçamento comparável entre vários fornecedores?
Padronize o escopo antes de enviar: informe área em m², substrato e estado atual, categoria de corrosividade do ambiente, grau de preparo exigido, espessura total pretendida e os ensaios de aceitação. Deixe claro se a cotação é de material por litro ou de serviço aplicado por metro quadrado, porque essas bases não se comparam. Sem esses dados, propostas com preços muito distintos costumam esconder graus de preparo diferentes.
Solicitar orçamento gratuito
Para obter cotações comparativas de revestimento anticorrosivo, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Químicos e Insumos da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 12944, ISO 8501-1, ABNT NBR 10443, ABNT NBR 15877, ABNT NBR 8094, ASTM B117, ABNT NBR 6323, ABNT NBR 14725, NR-6, NR-33, NR-35.