


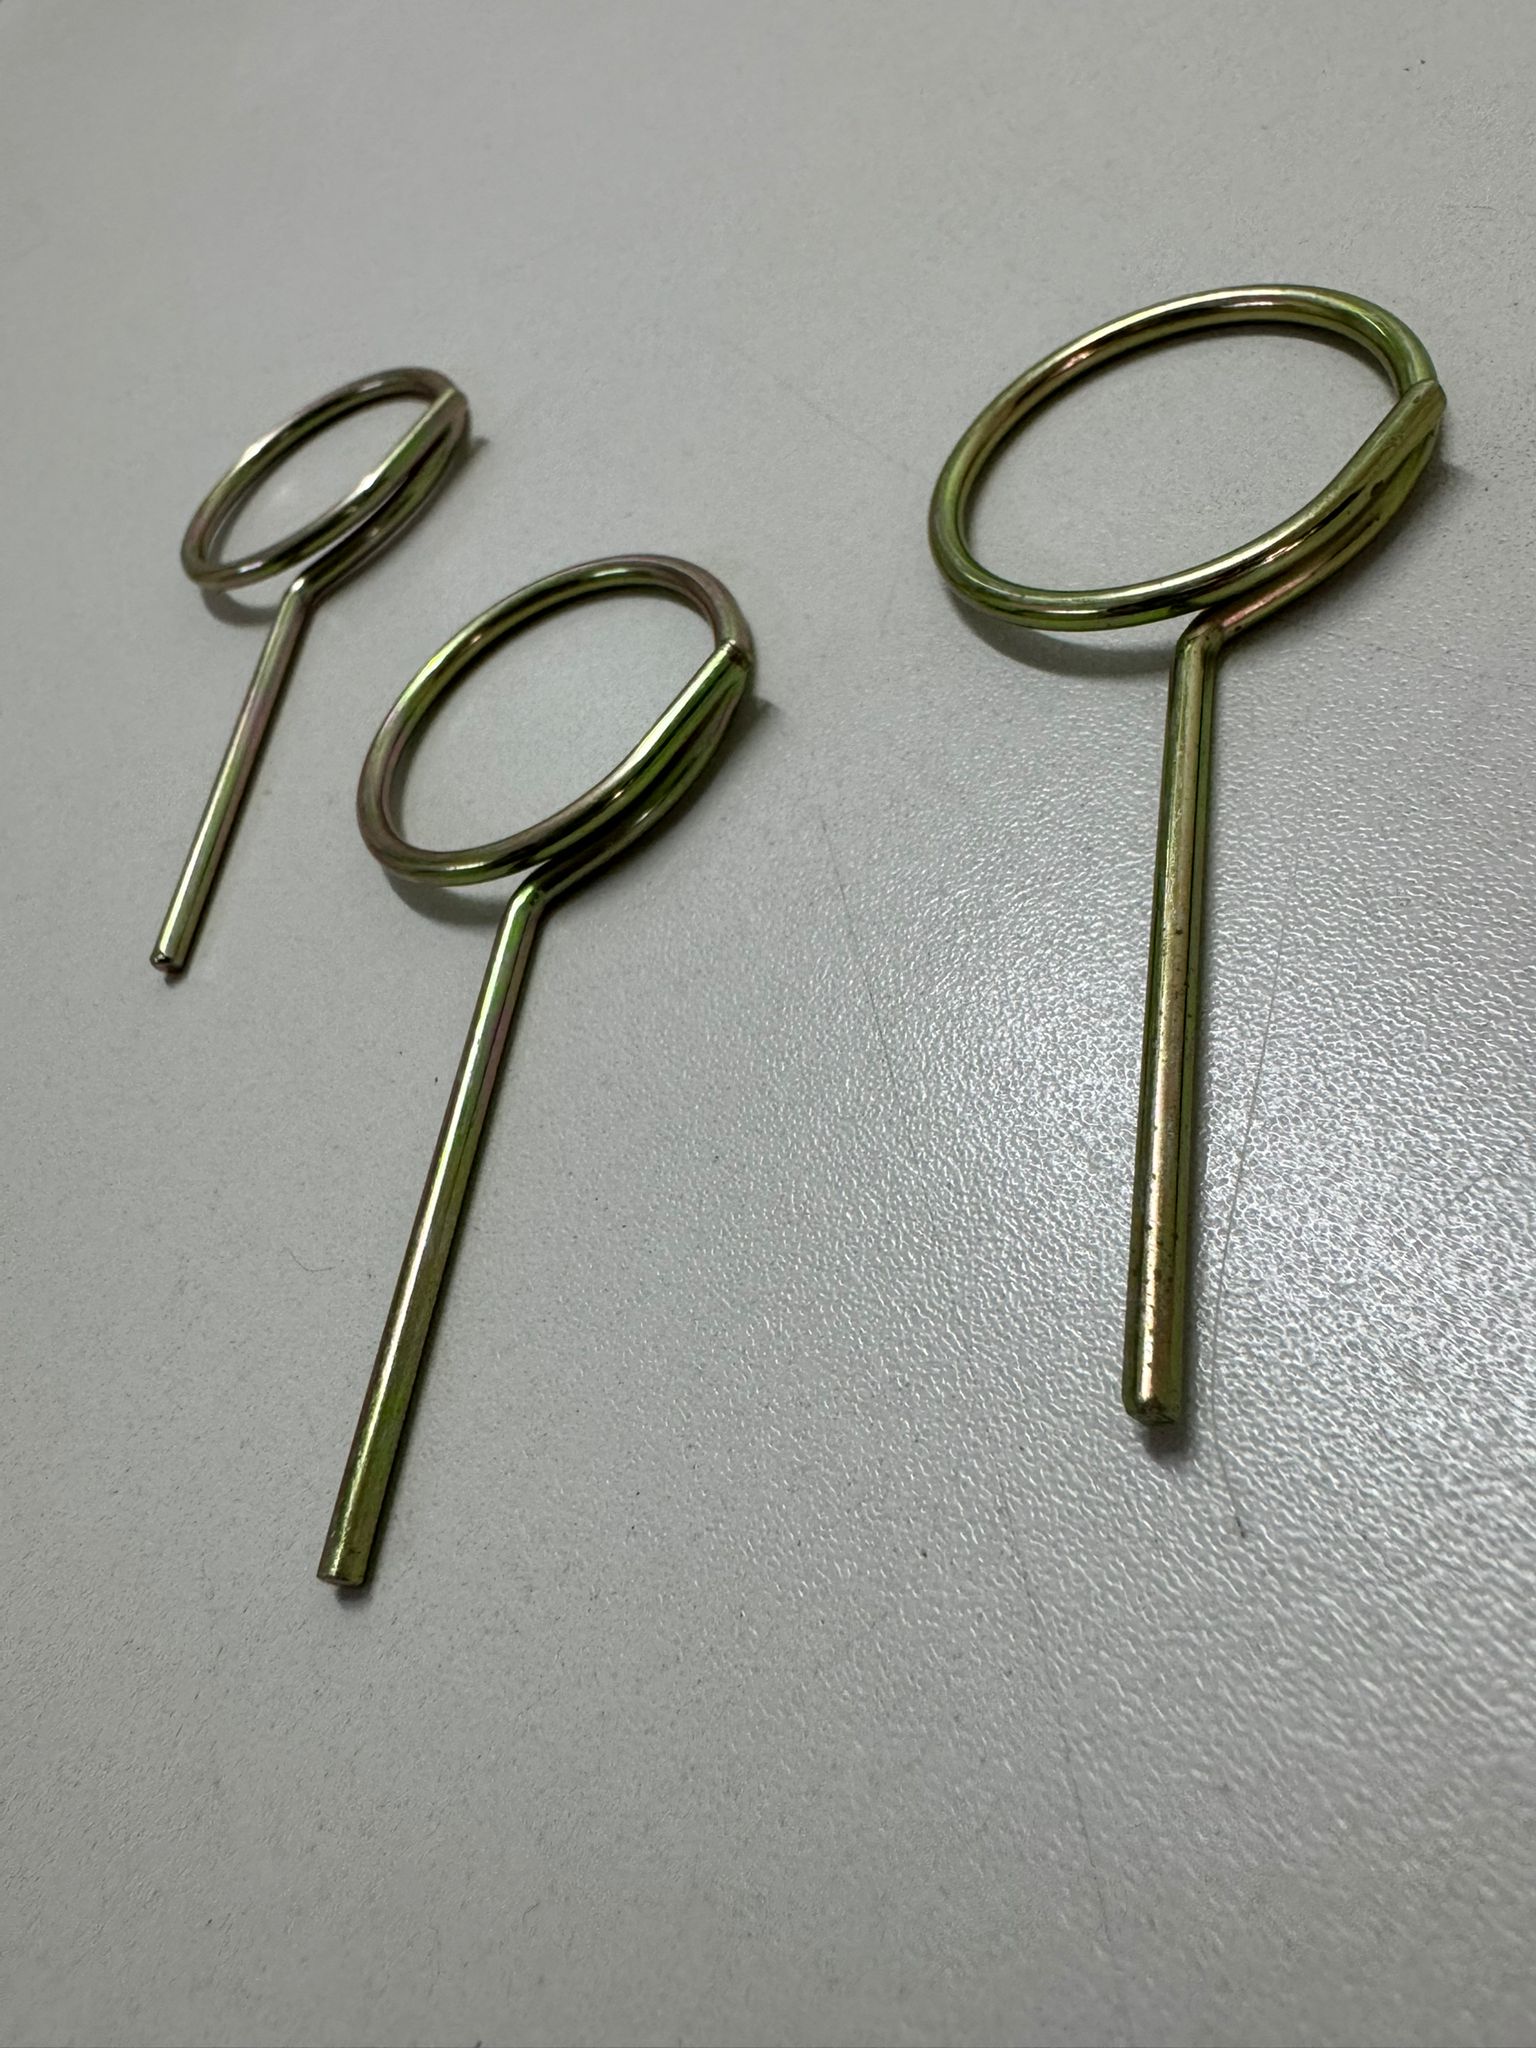
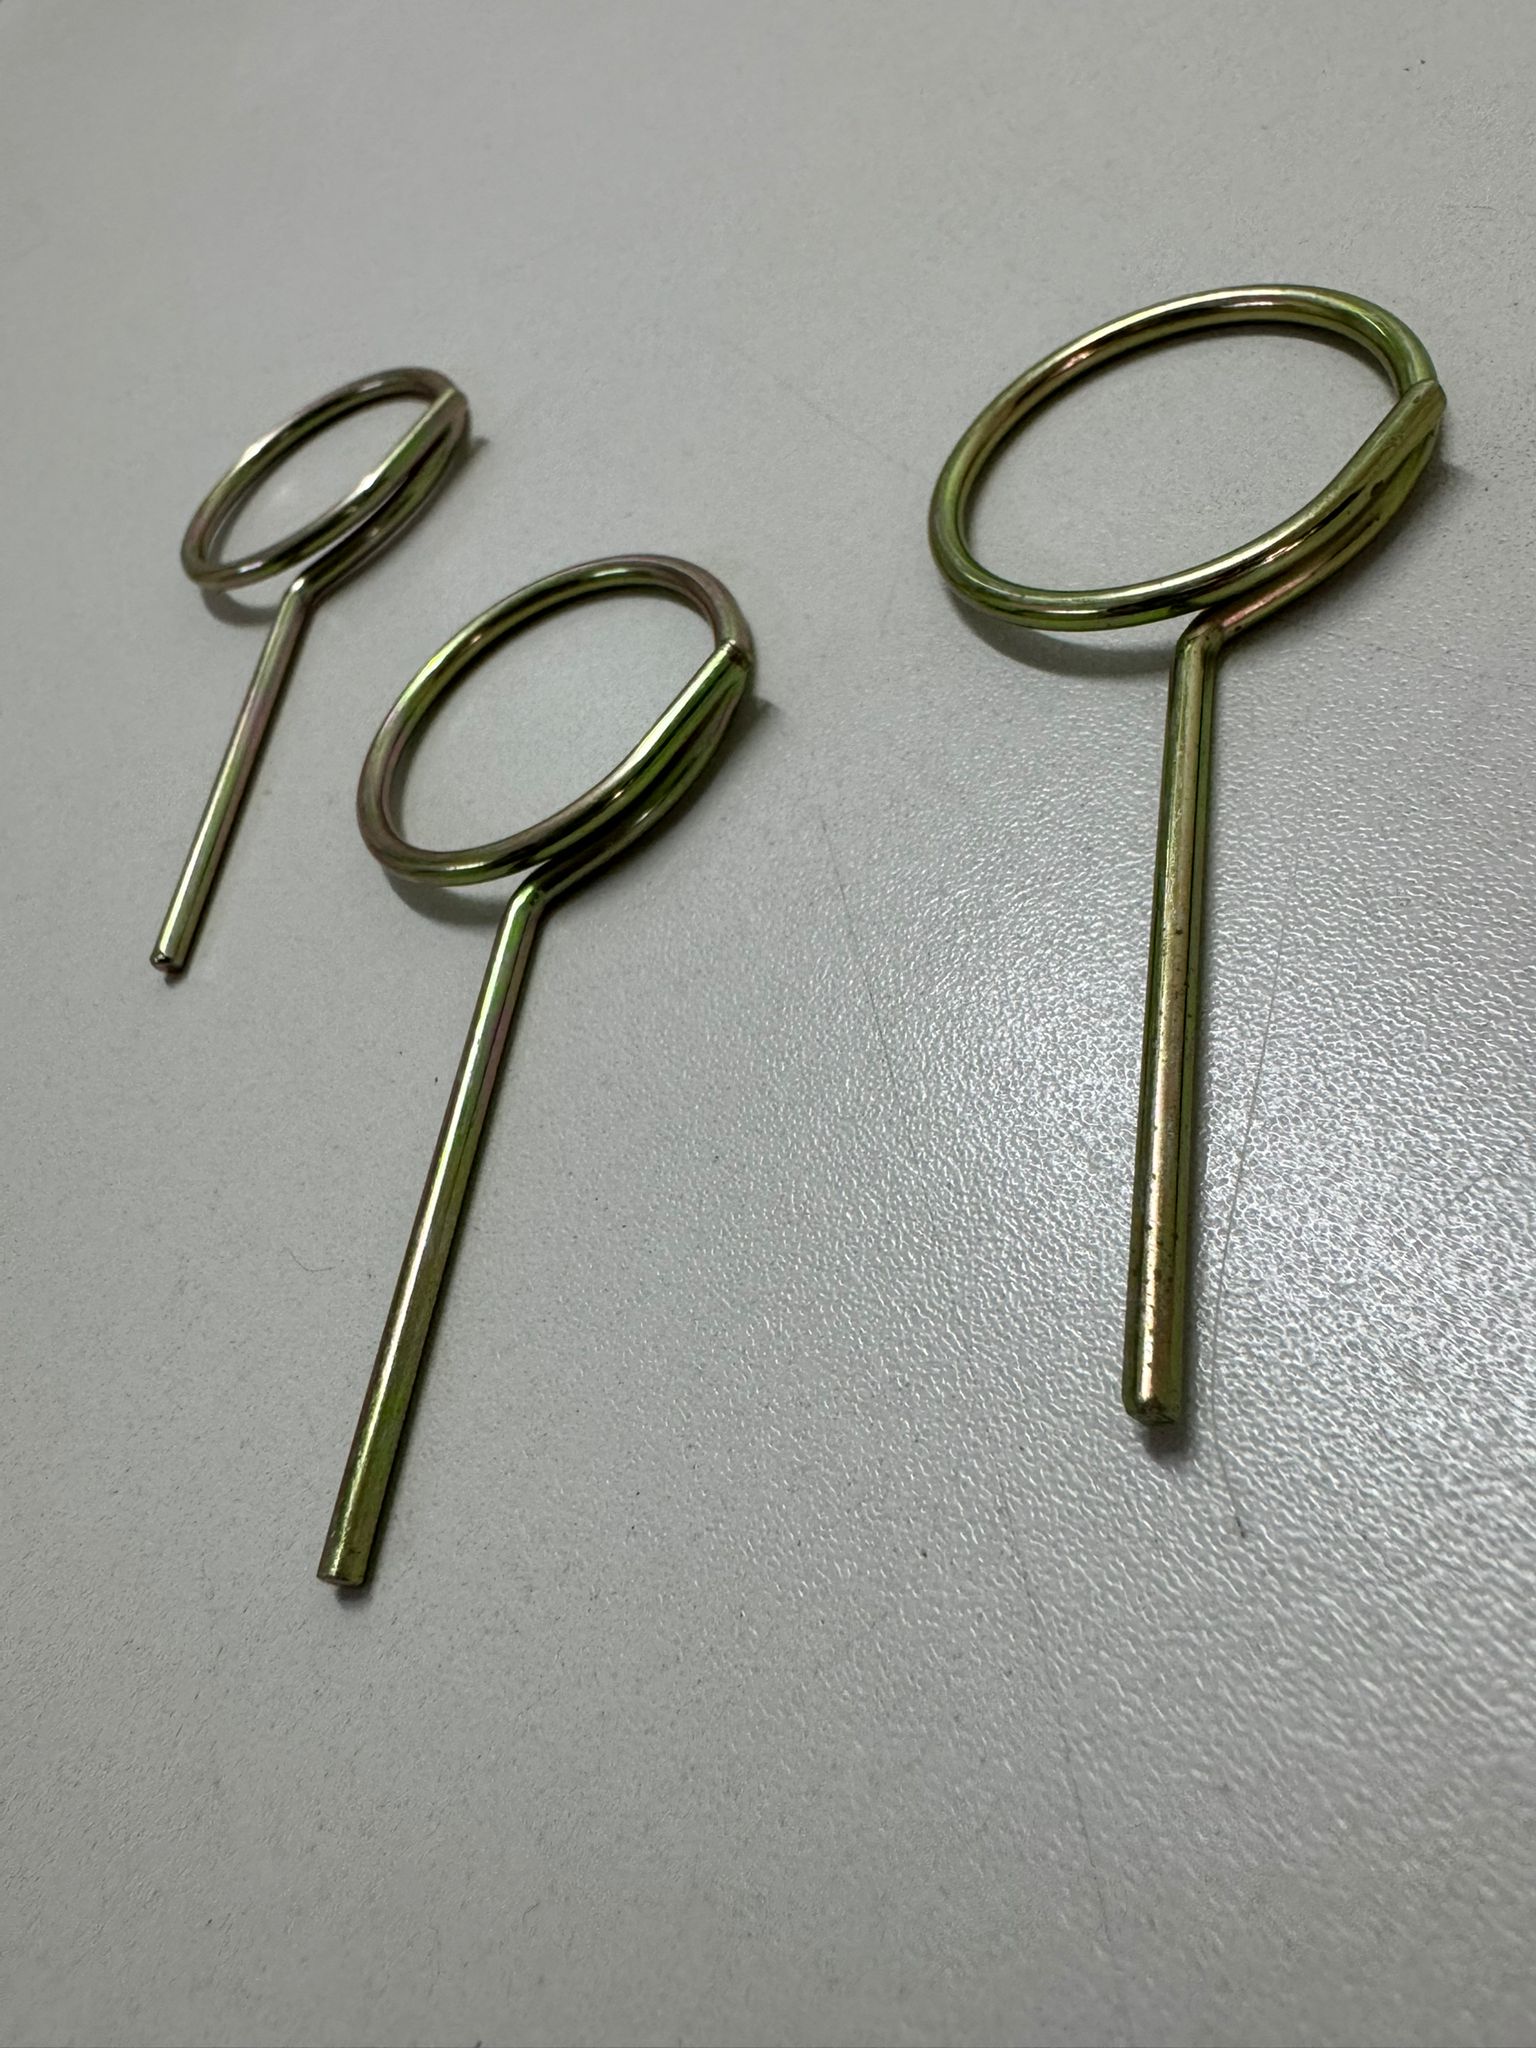
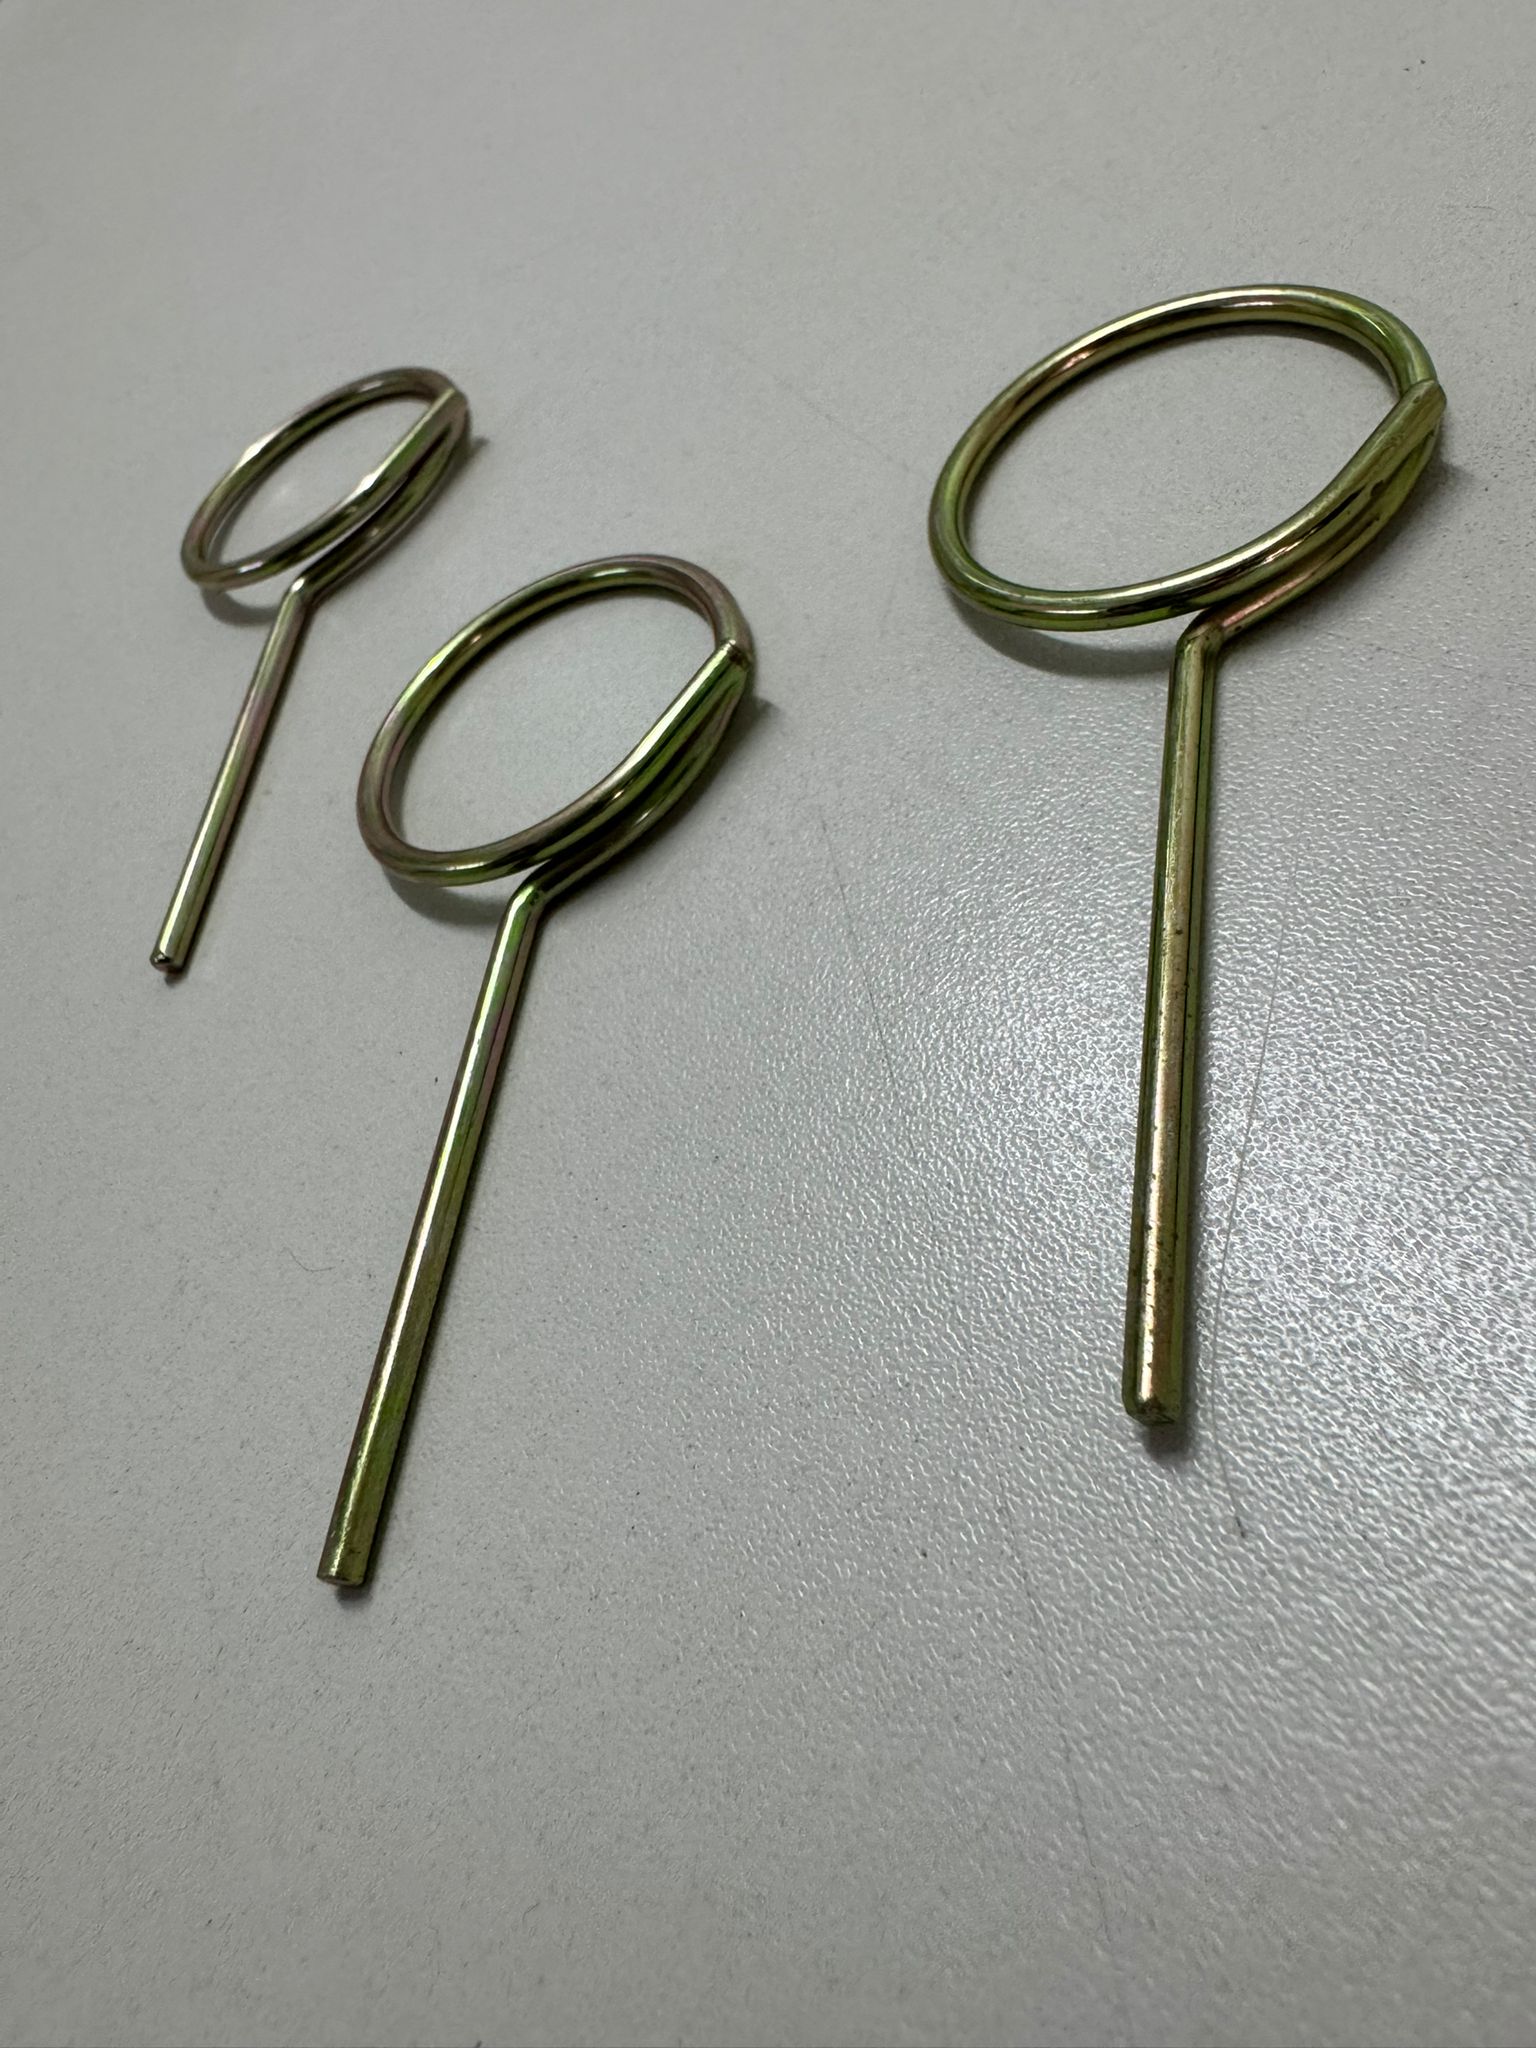
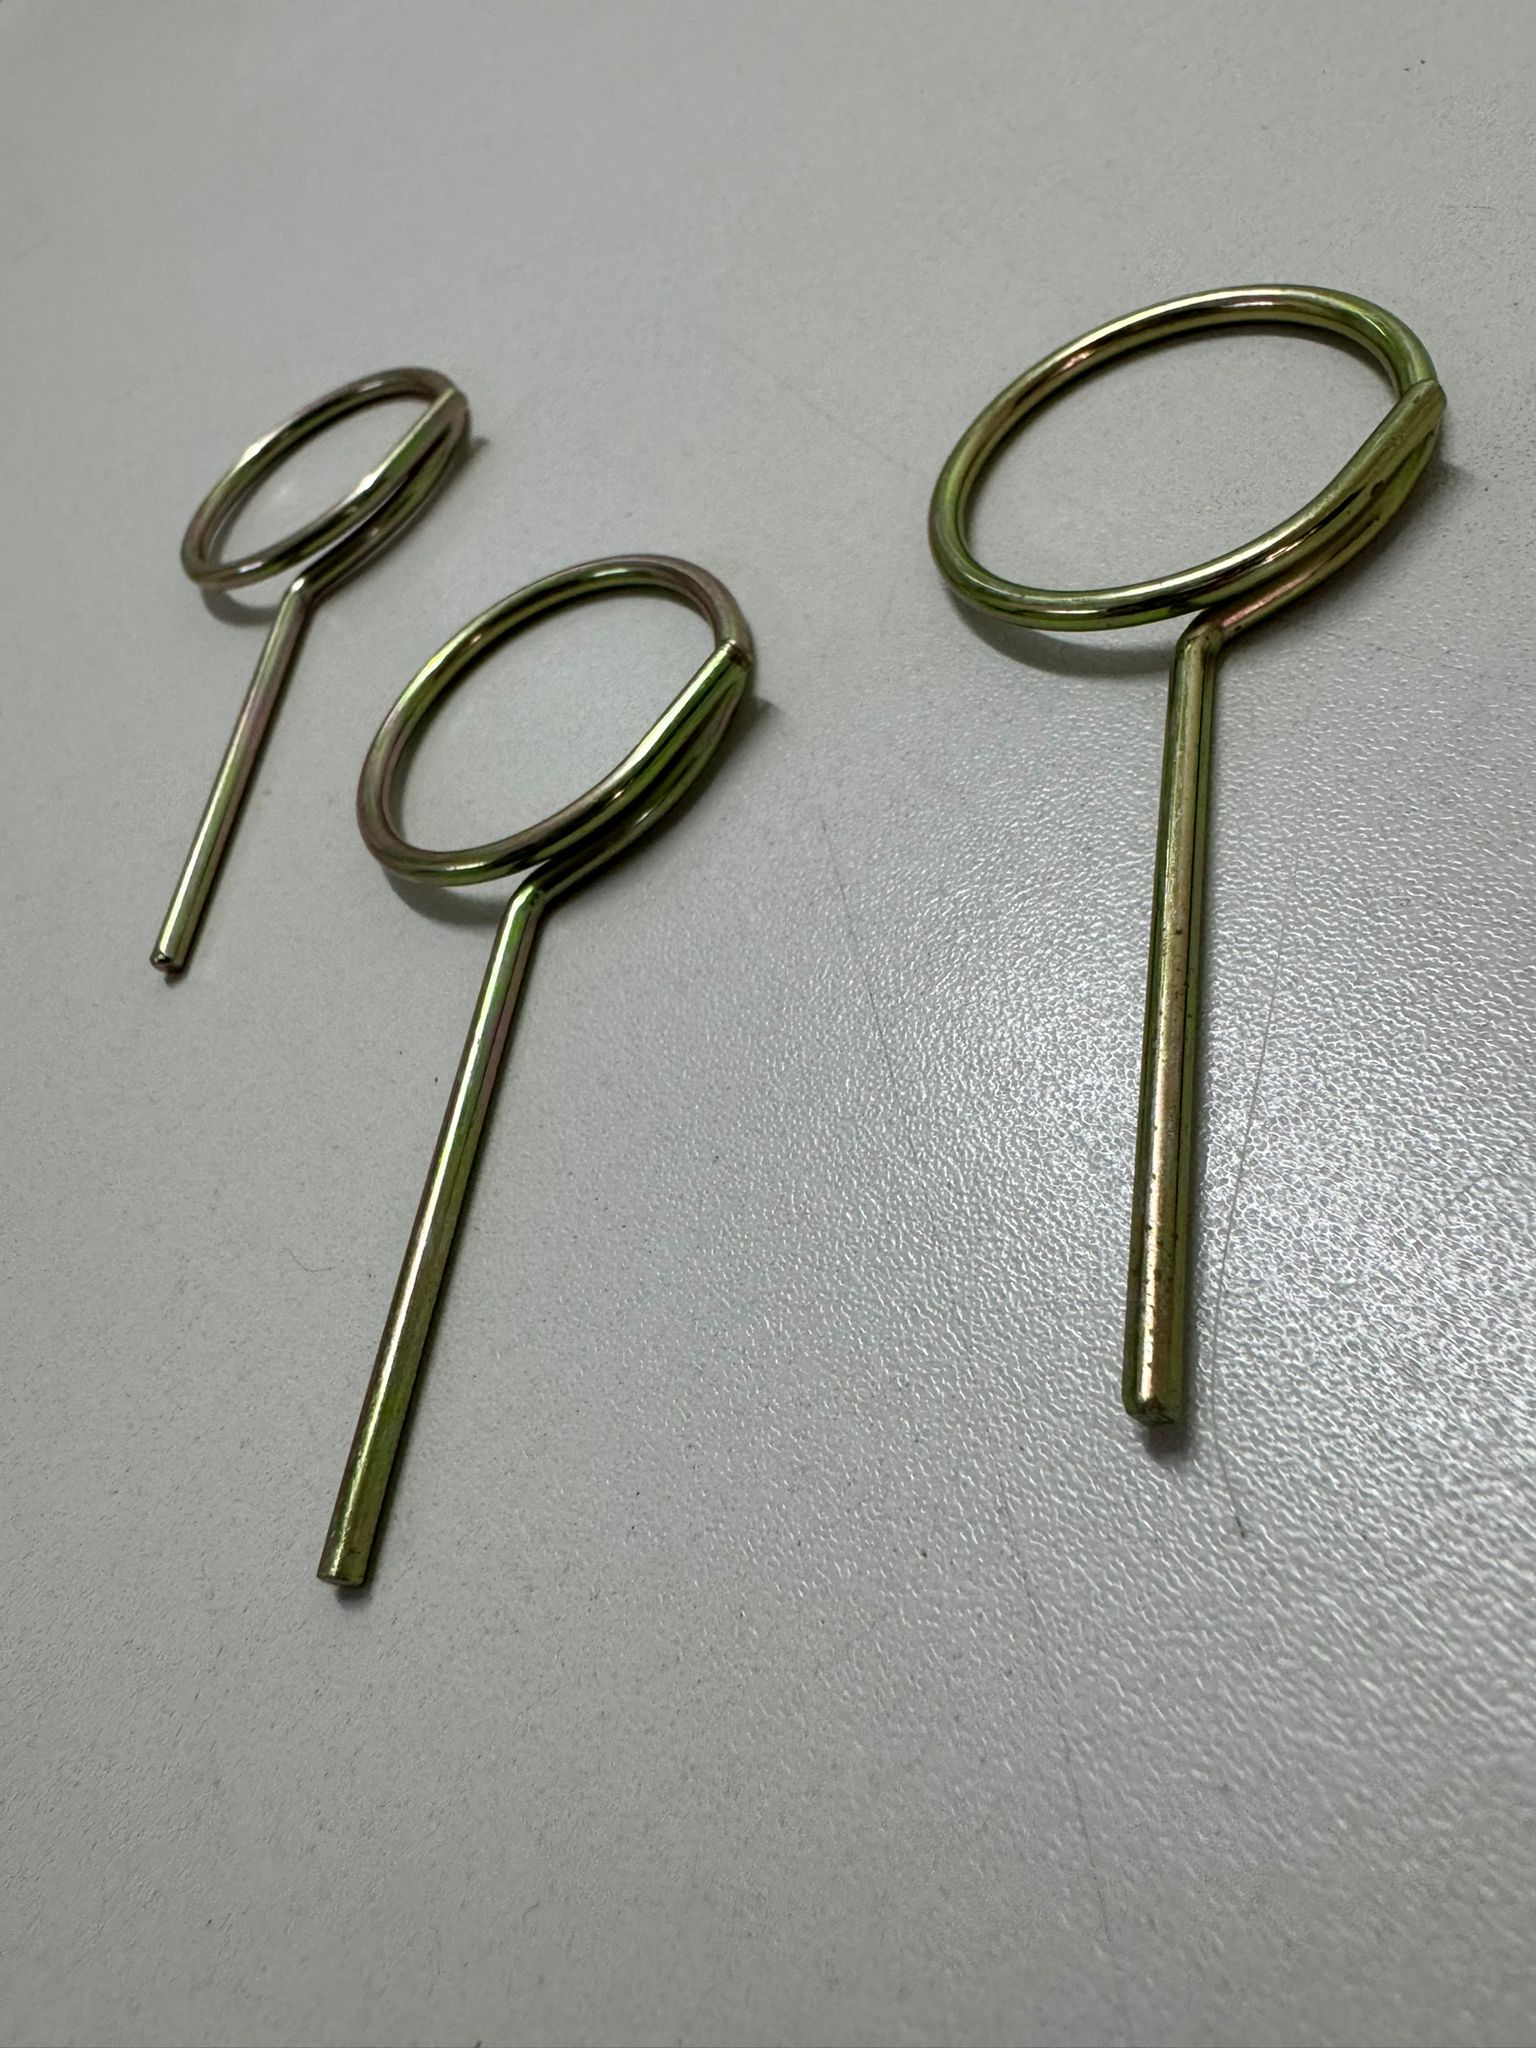
Aviso de segurança. Quando o artefato de arame é usado como proteção fixa de máquina, cesto de içamento auxiliar ou suporte de carga sobre pessoas, a especificação deixa de ser estética. A NR-12 exige que proteções fixas impeçam o acesso à zona de perigo, e a ABNT NBR ISO 13857 define a abertura máxima da malha em função da distância até o ponto perigoso. Nesses casos, a definição da malha, da bitola e da fixação deve ser validada por profissional habilitado com ART, e não resolvida por comparação visual com a peça antiga.
Tipos de artefato de arame e onde cada um é aplicado
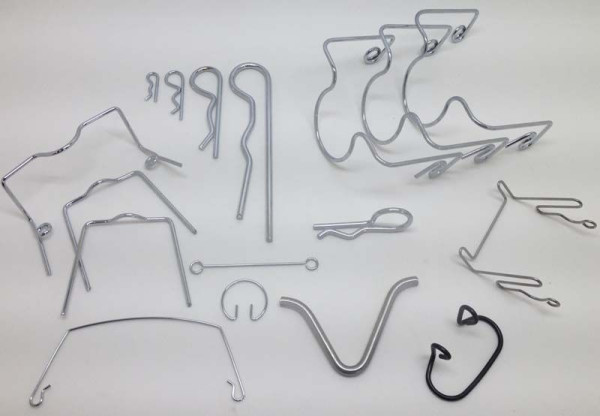
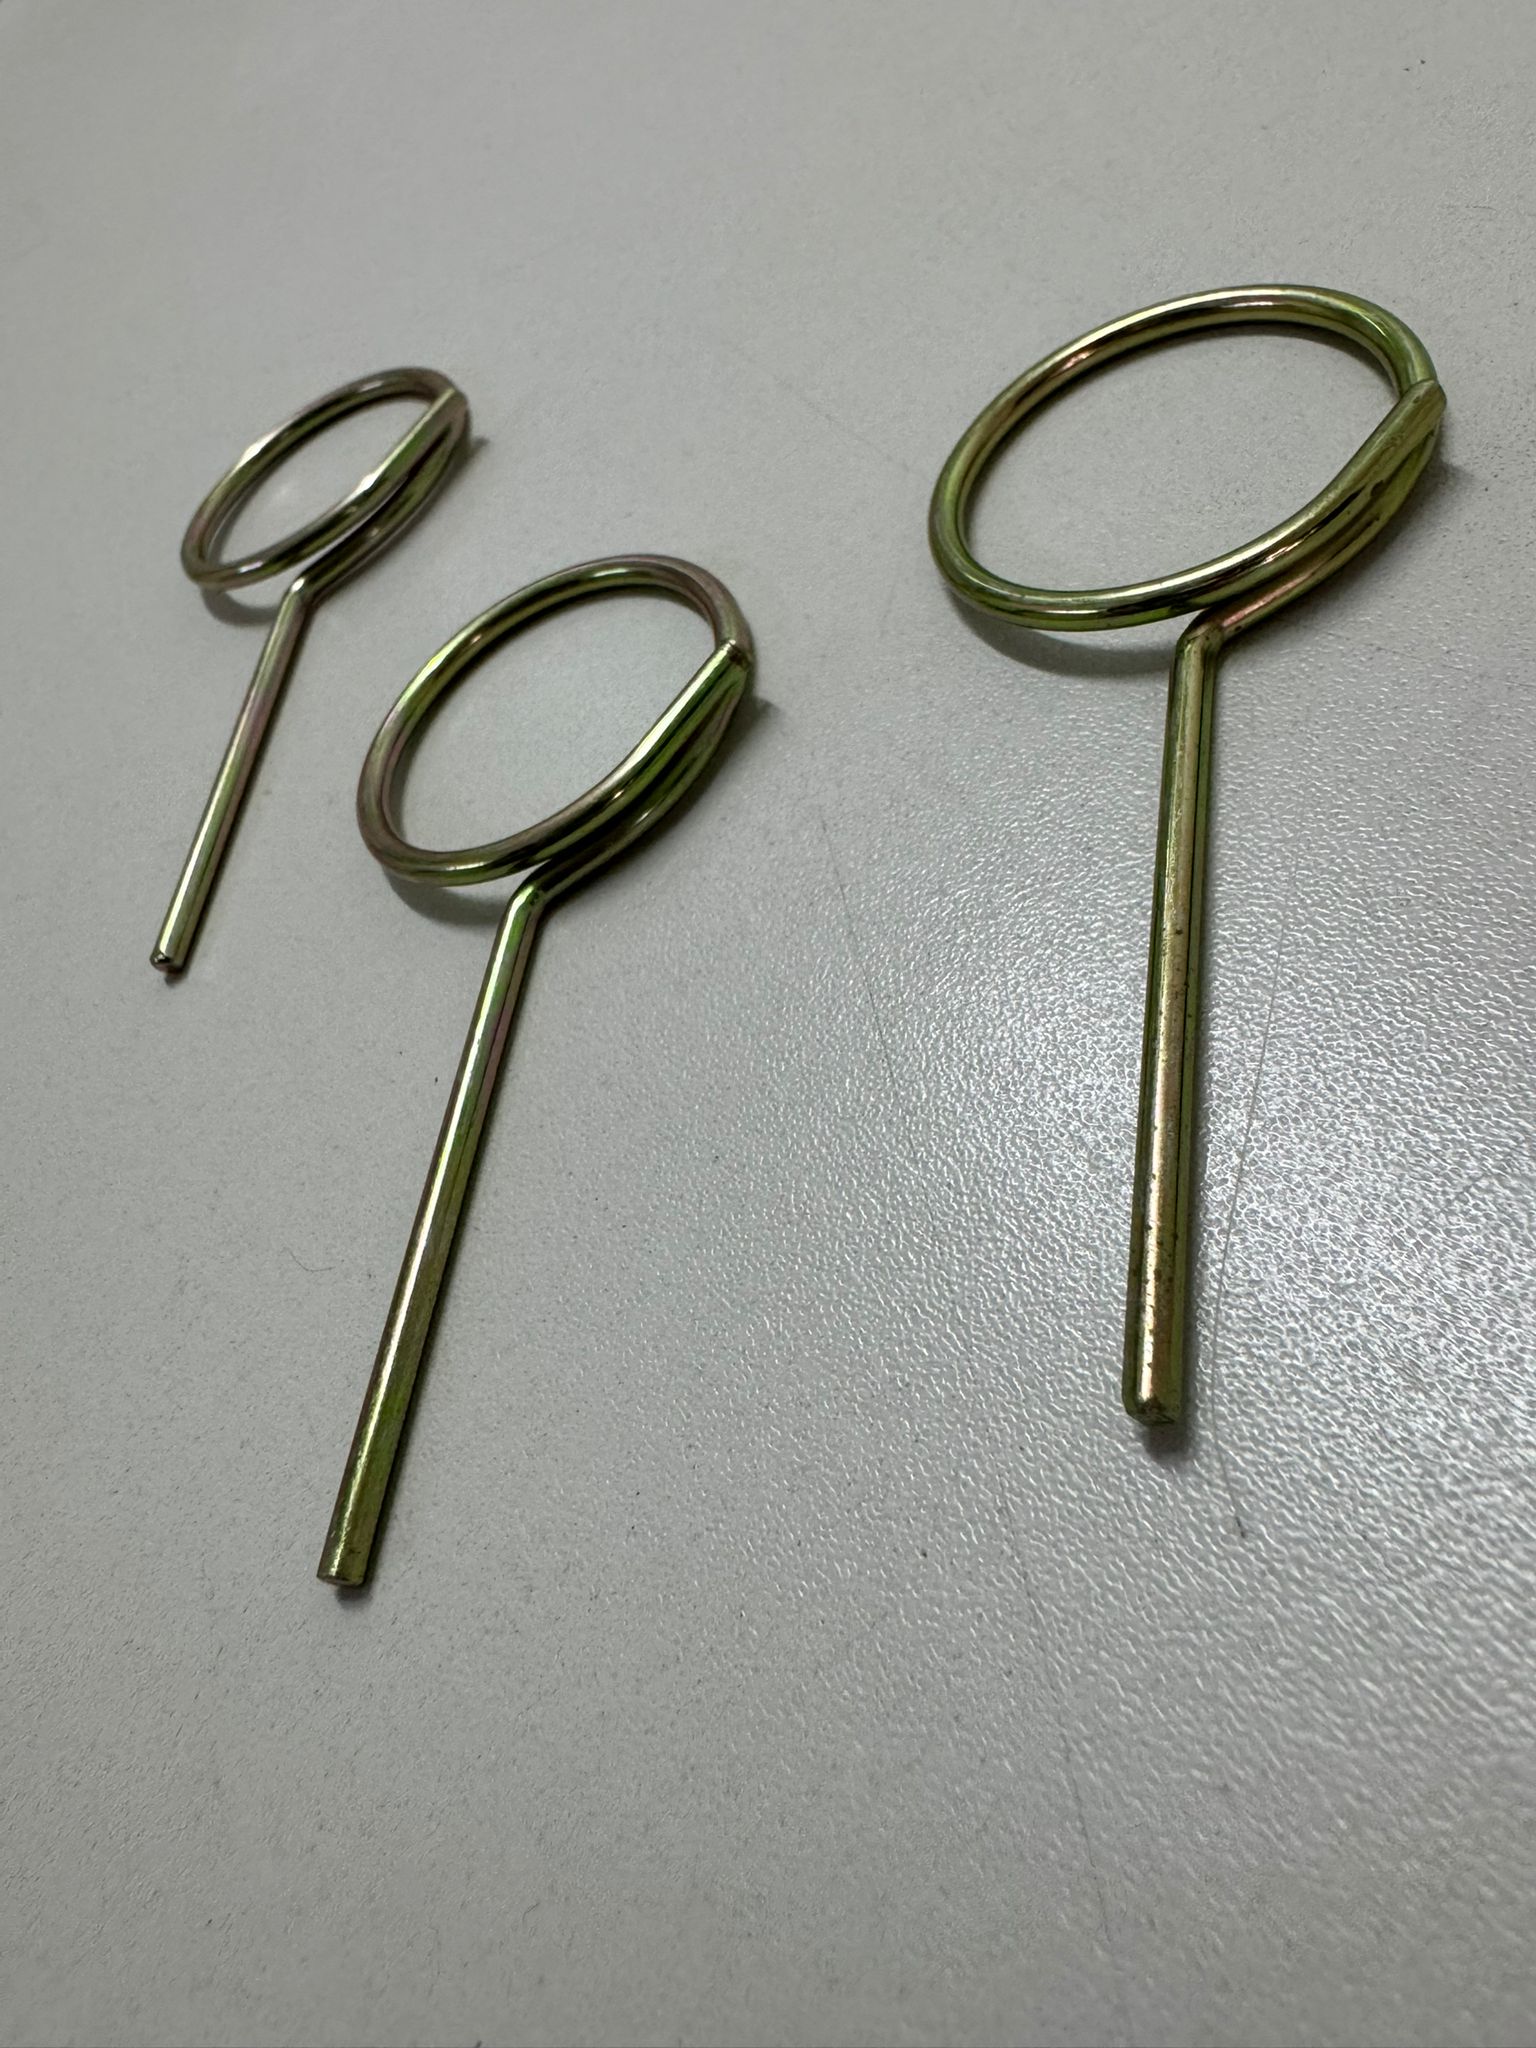
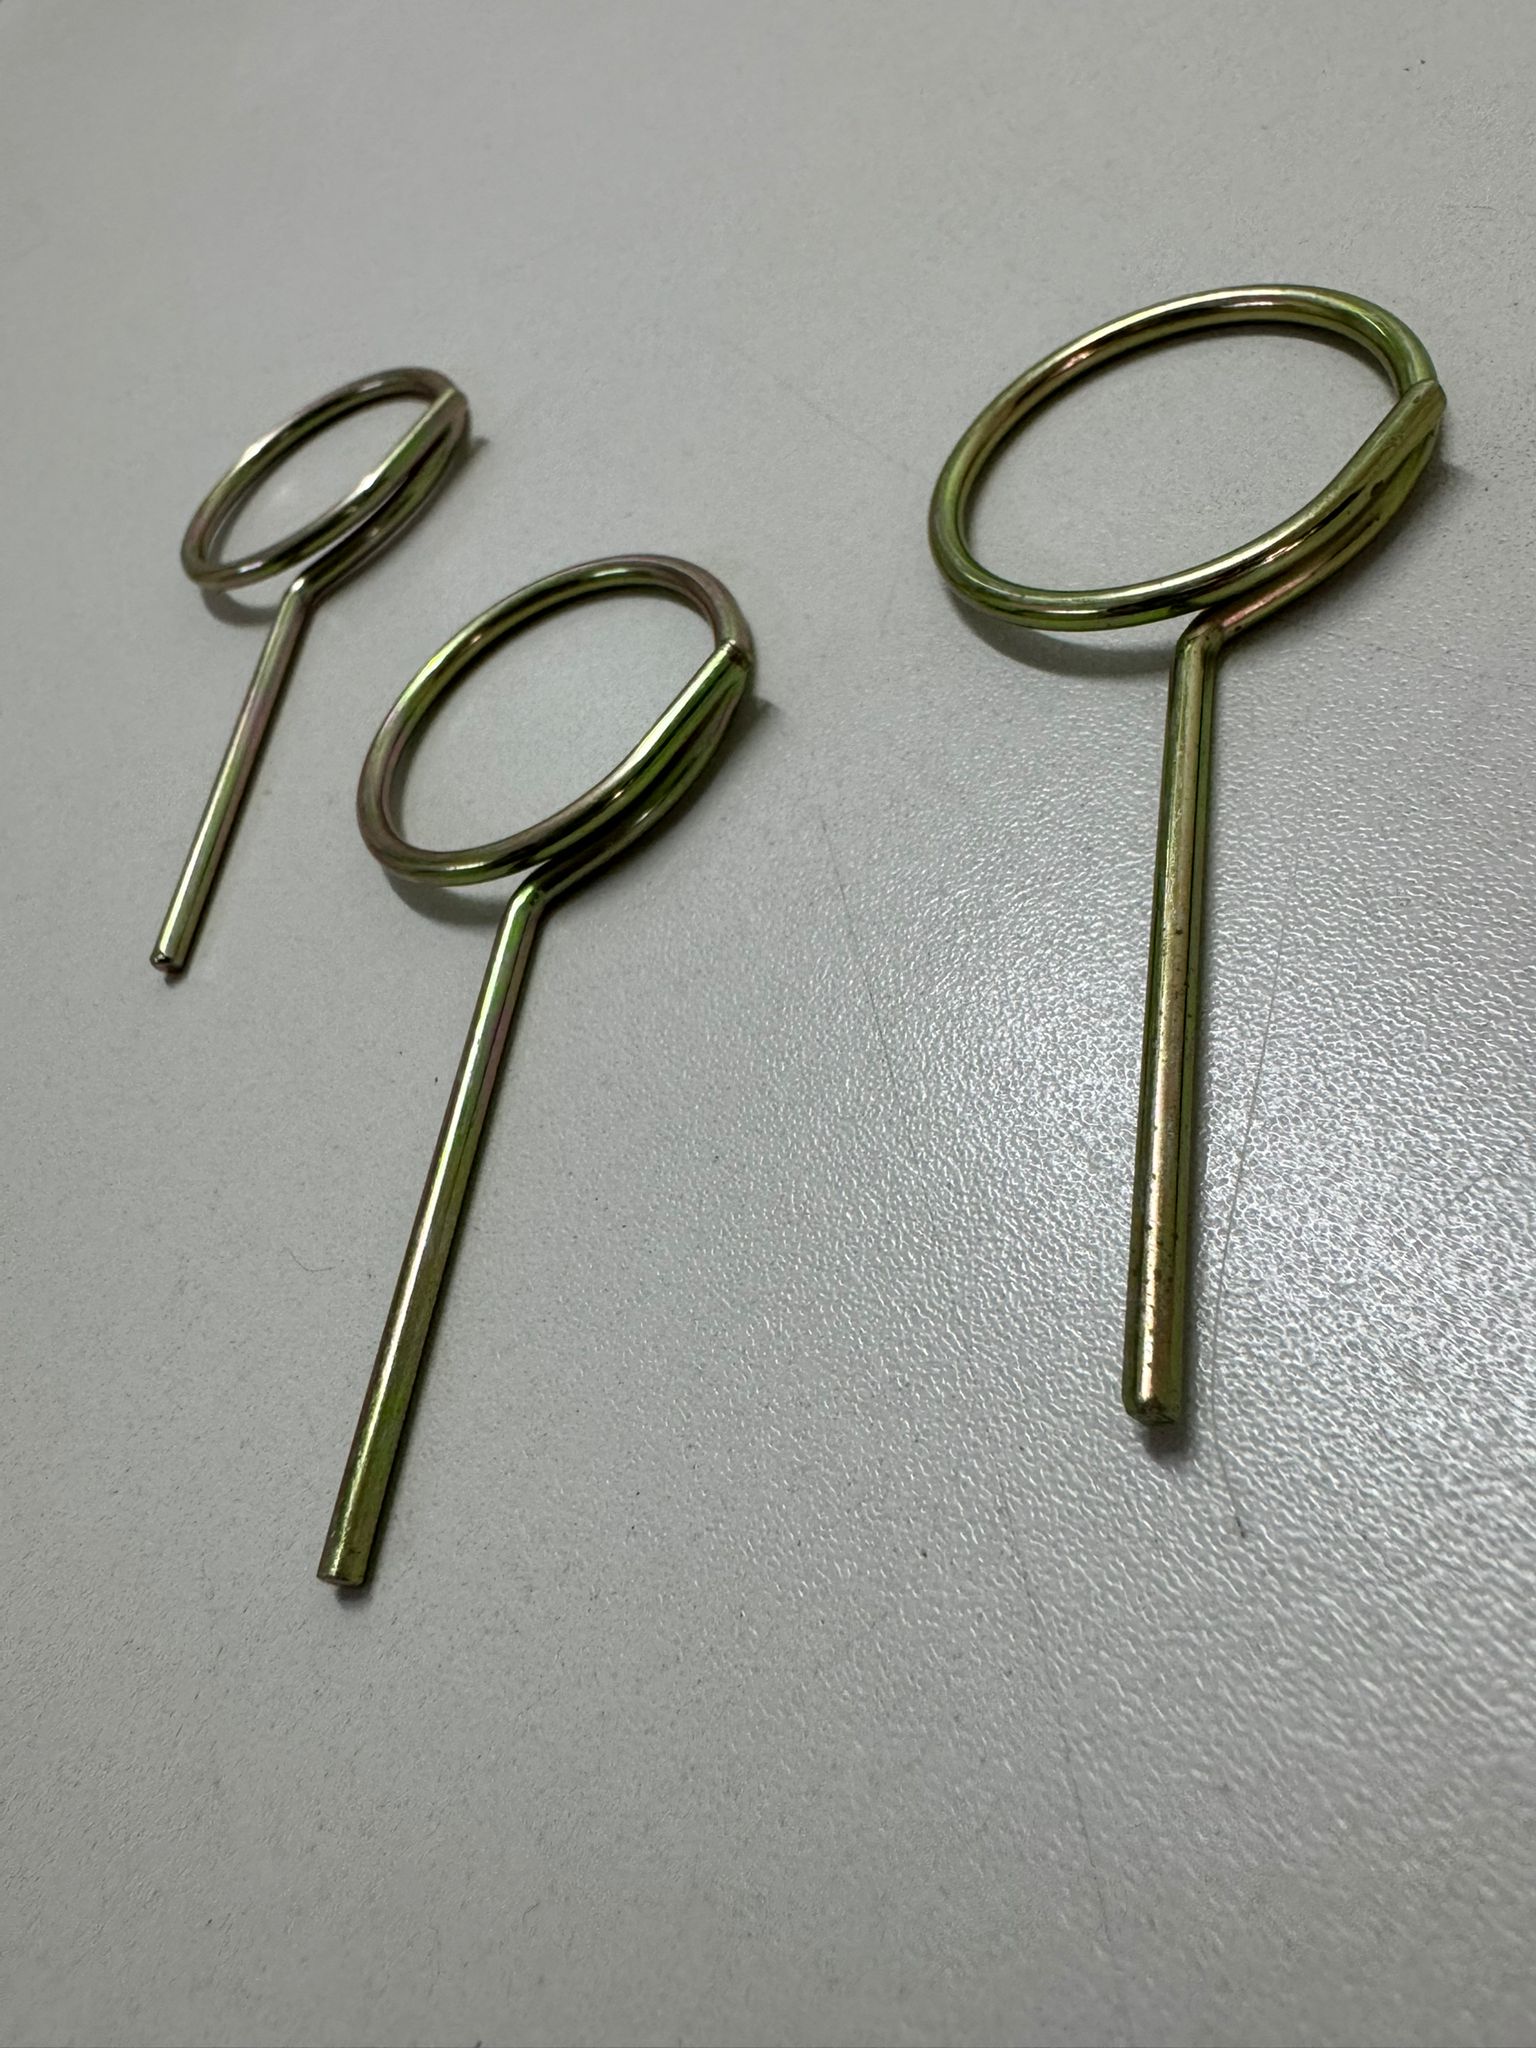
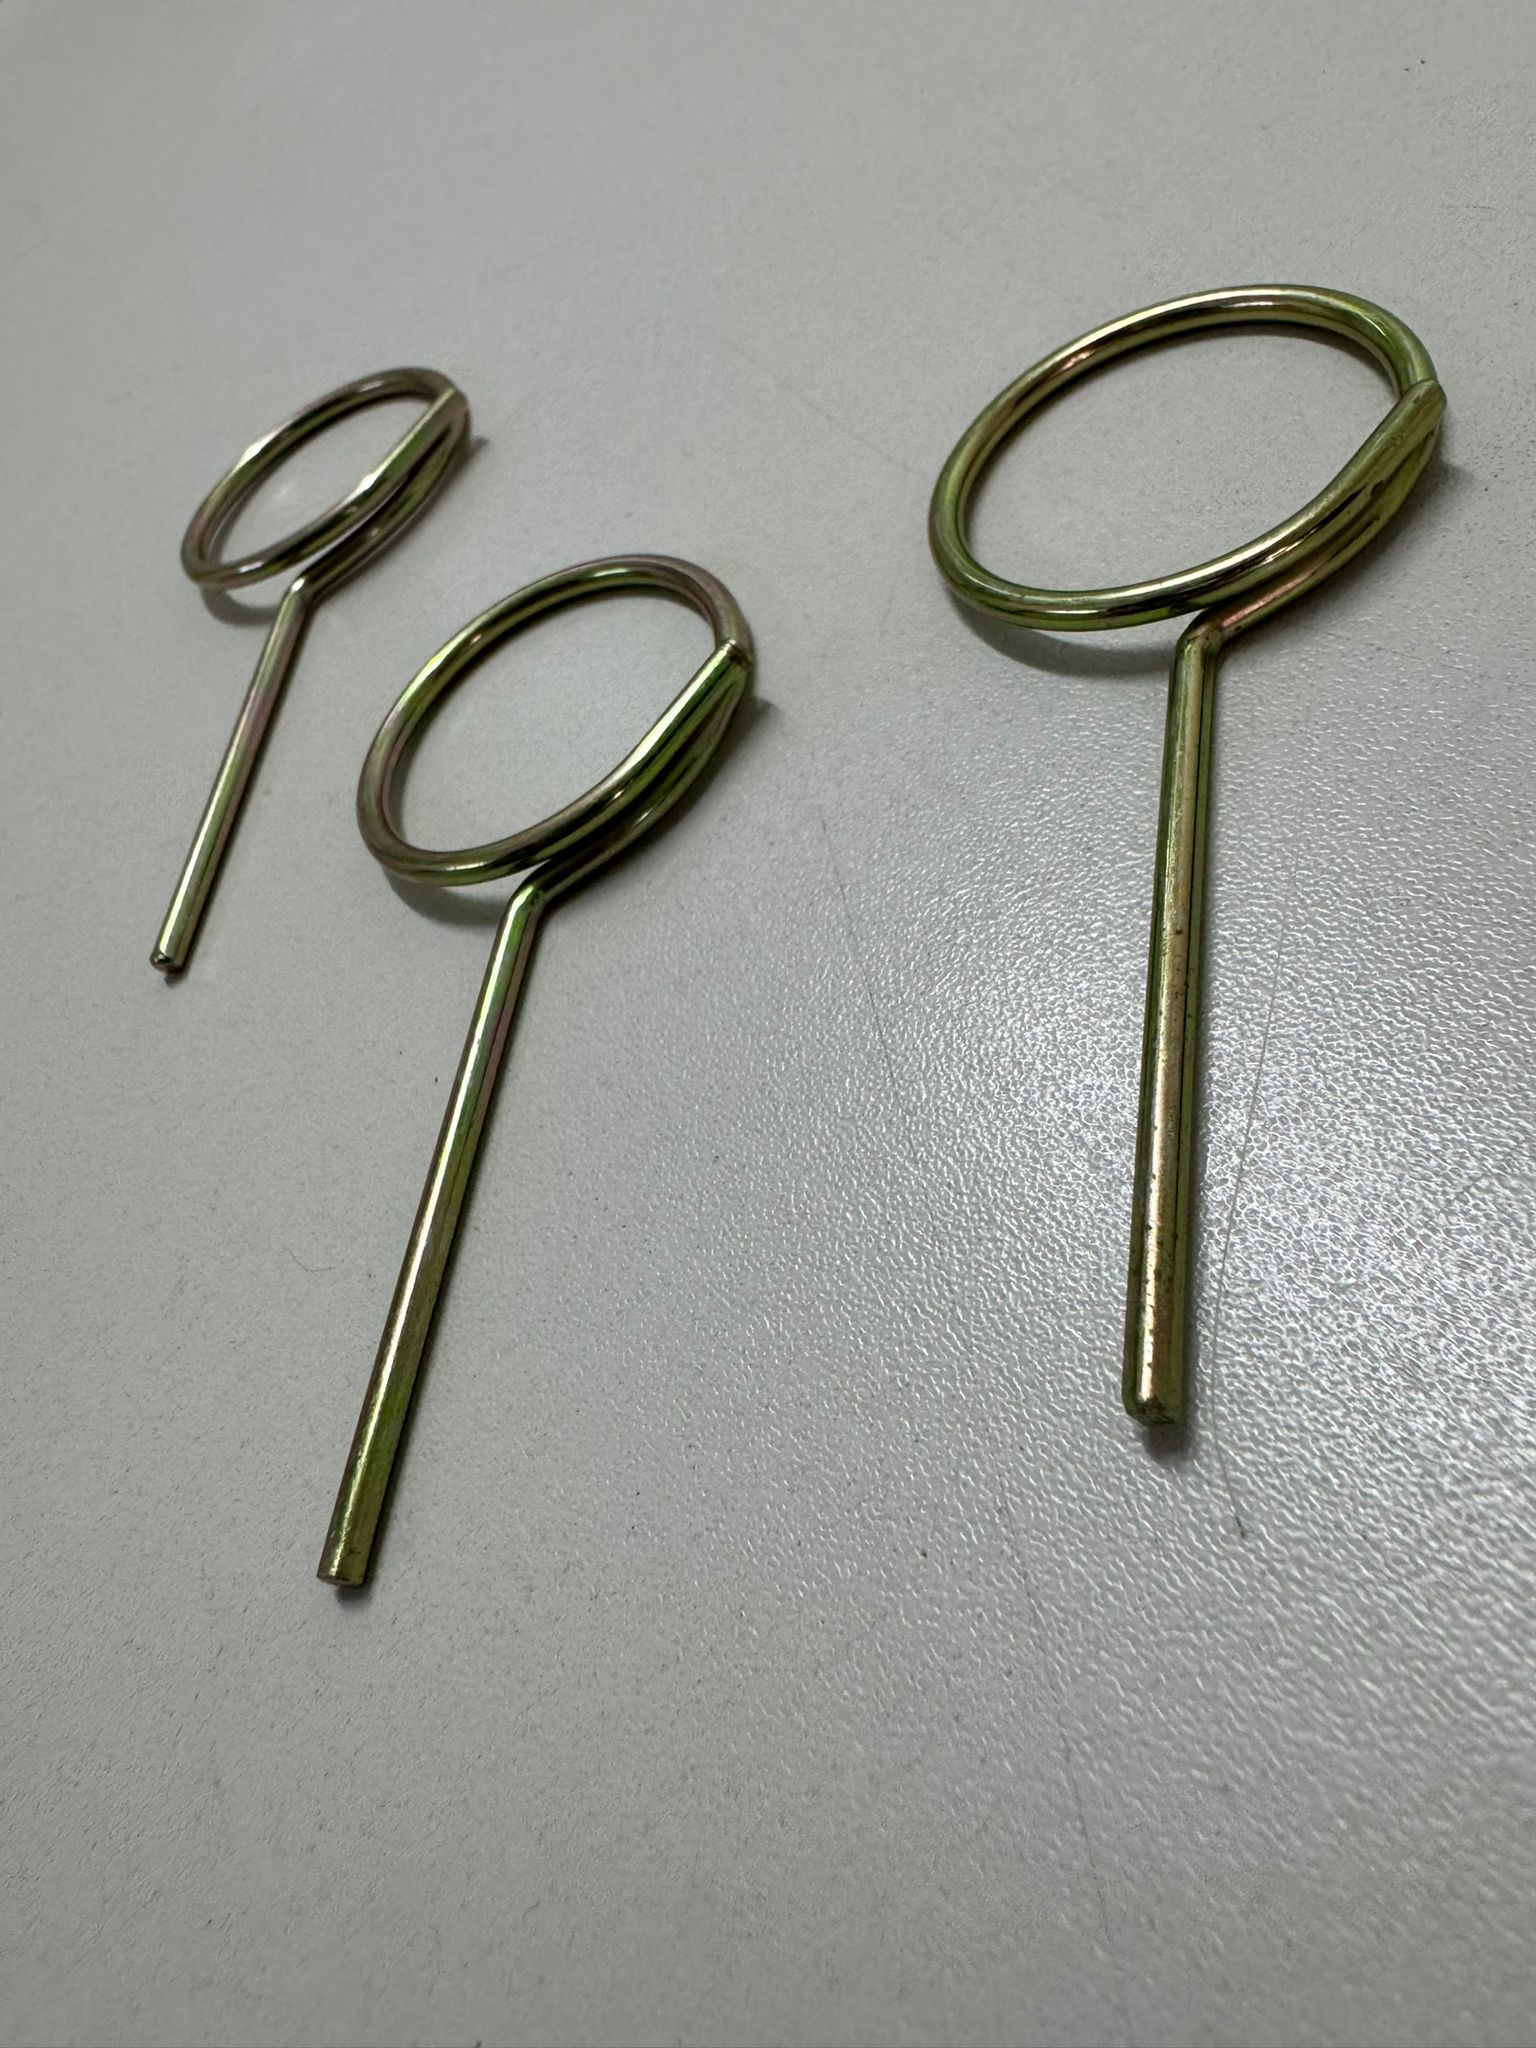
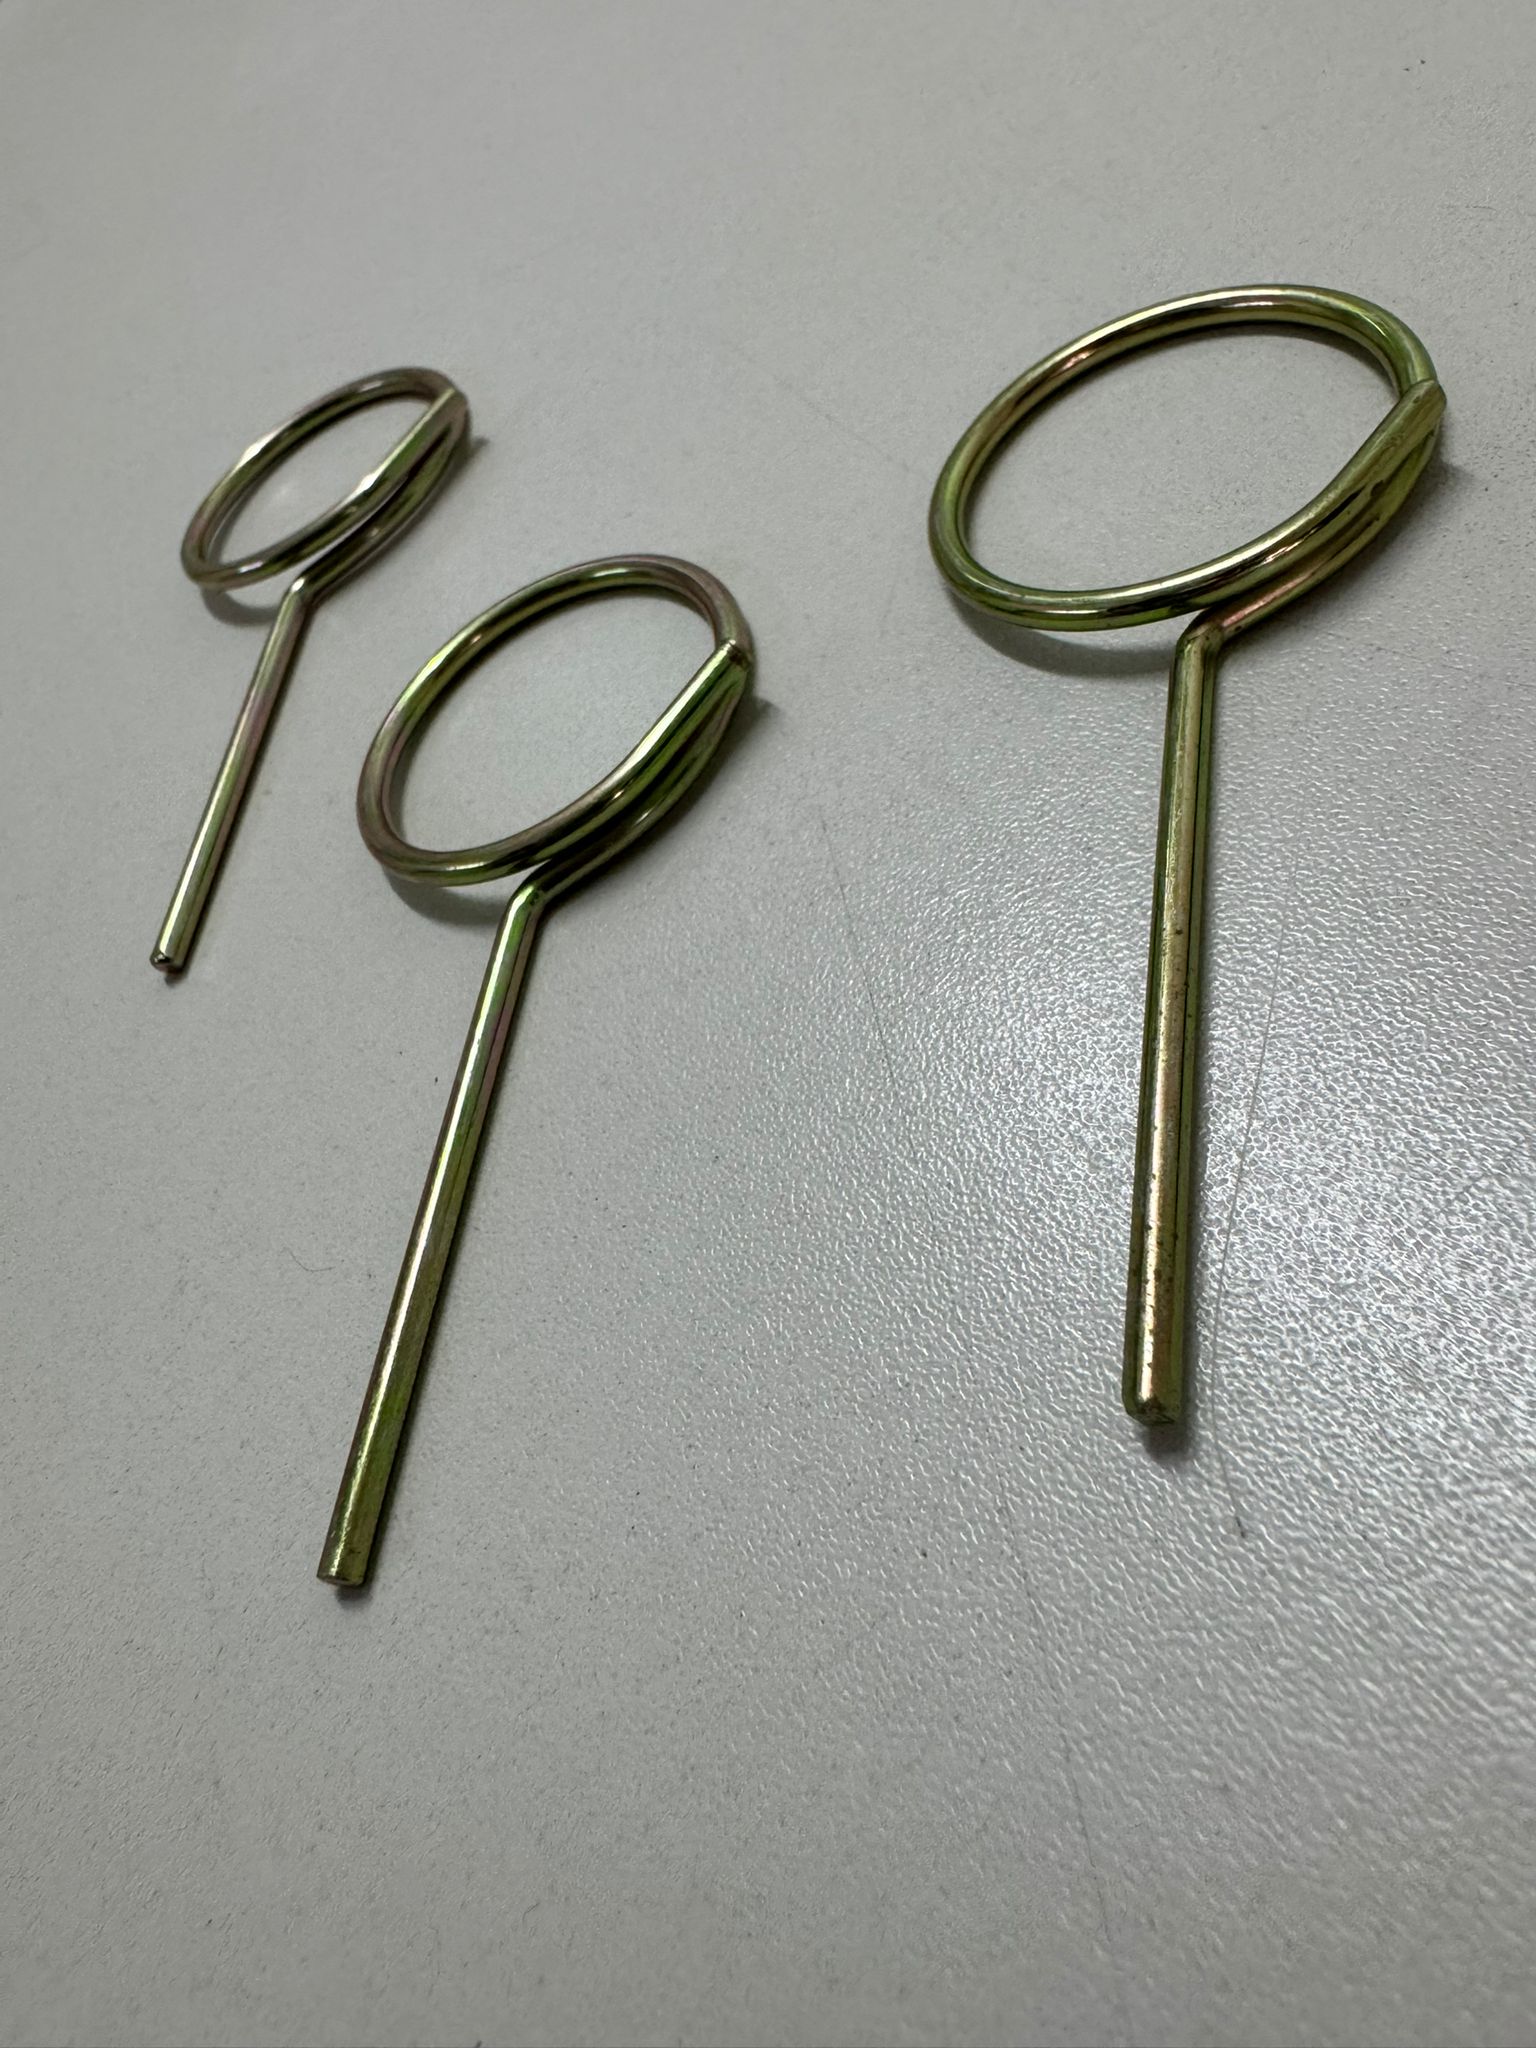
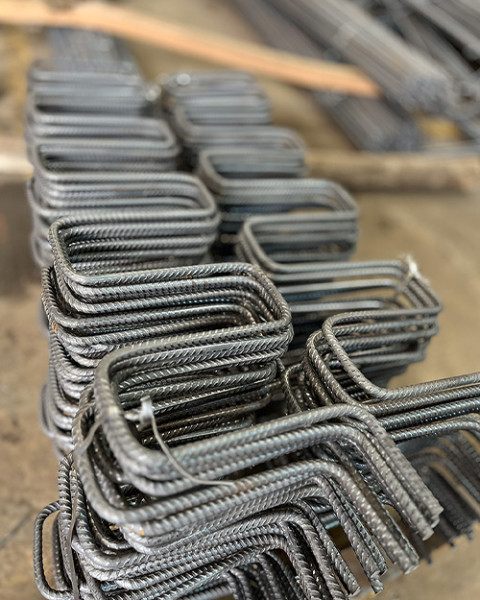
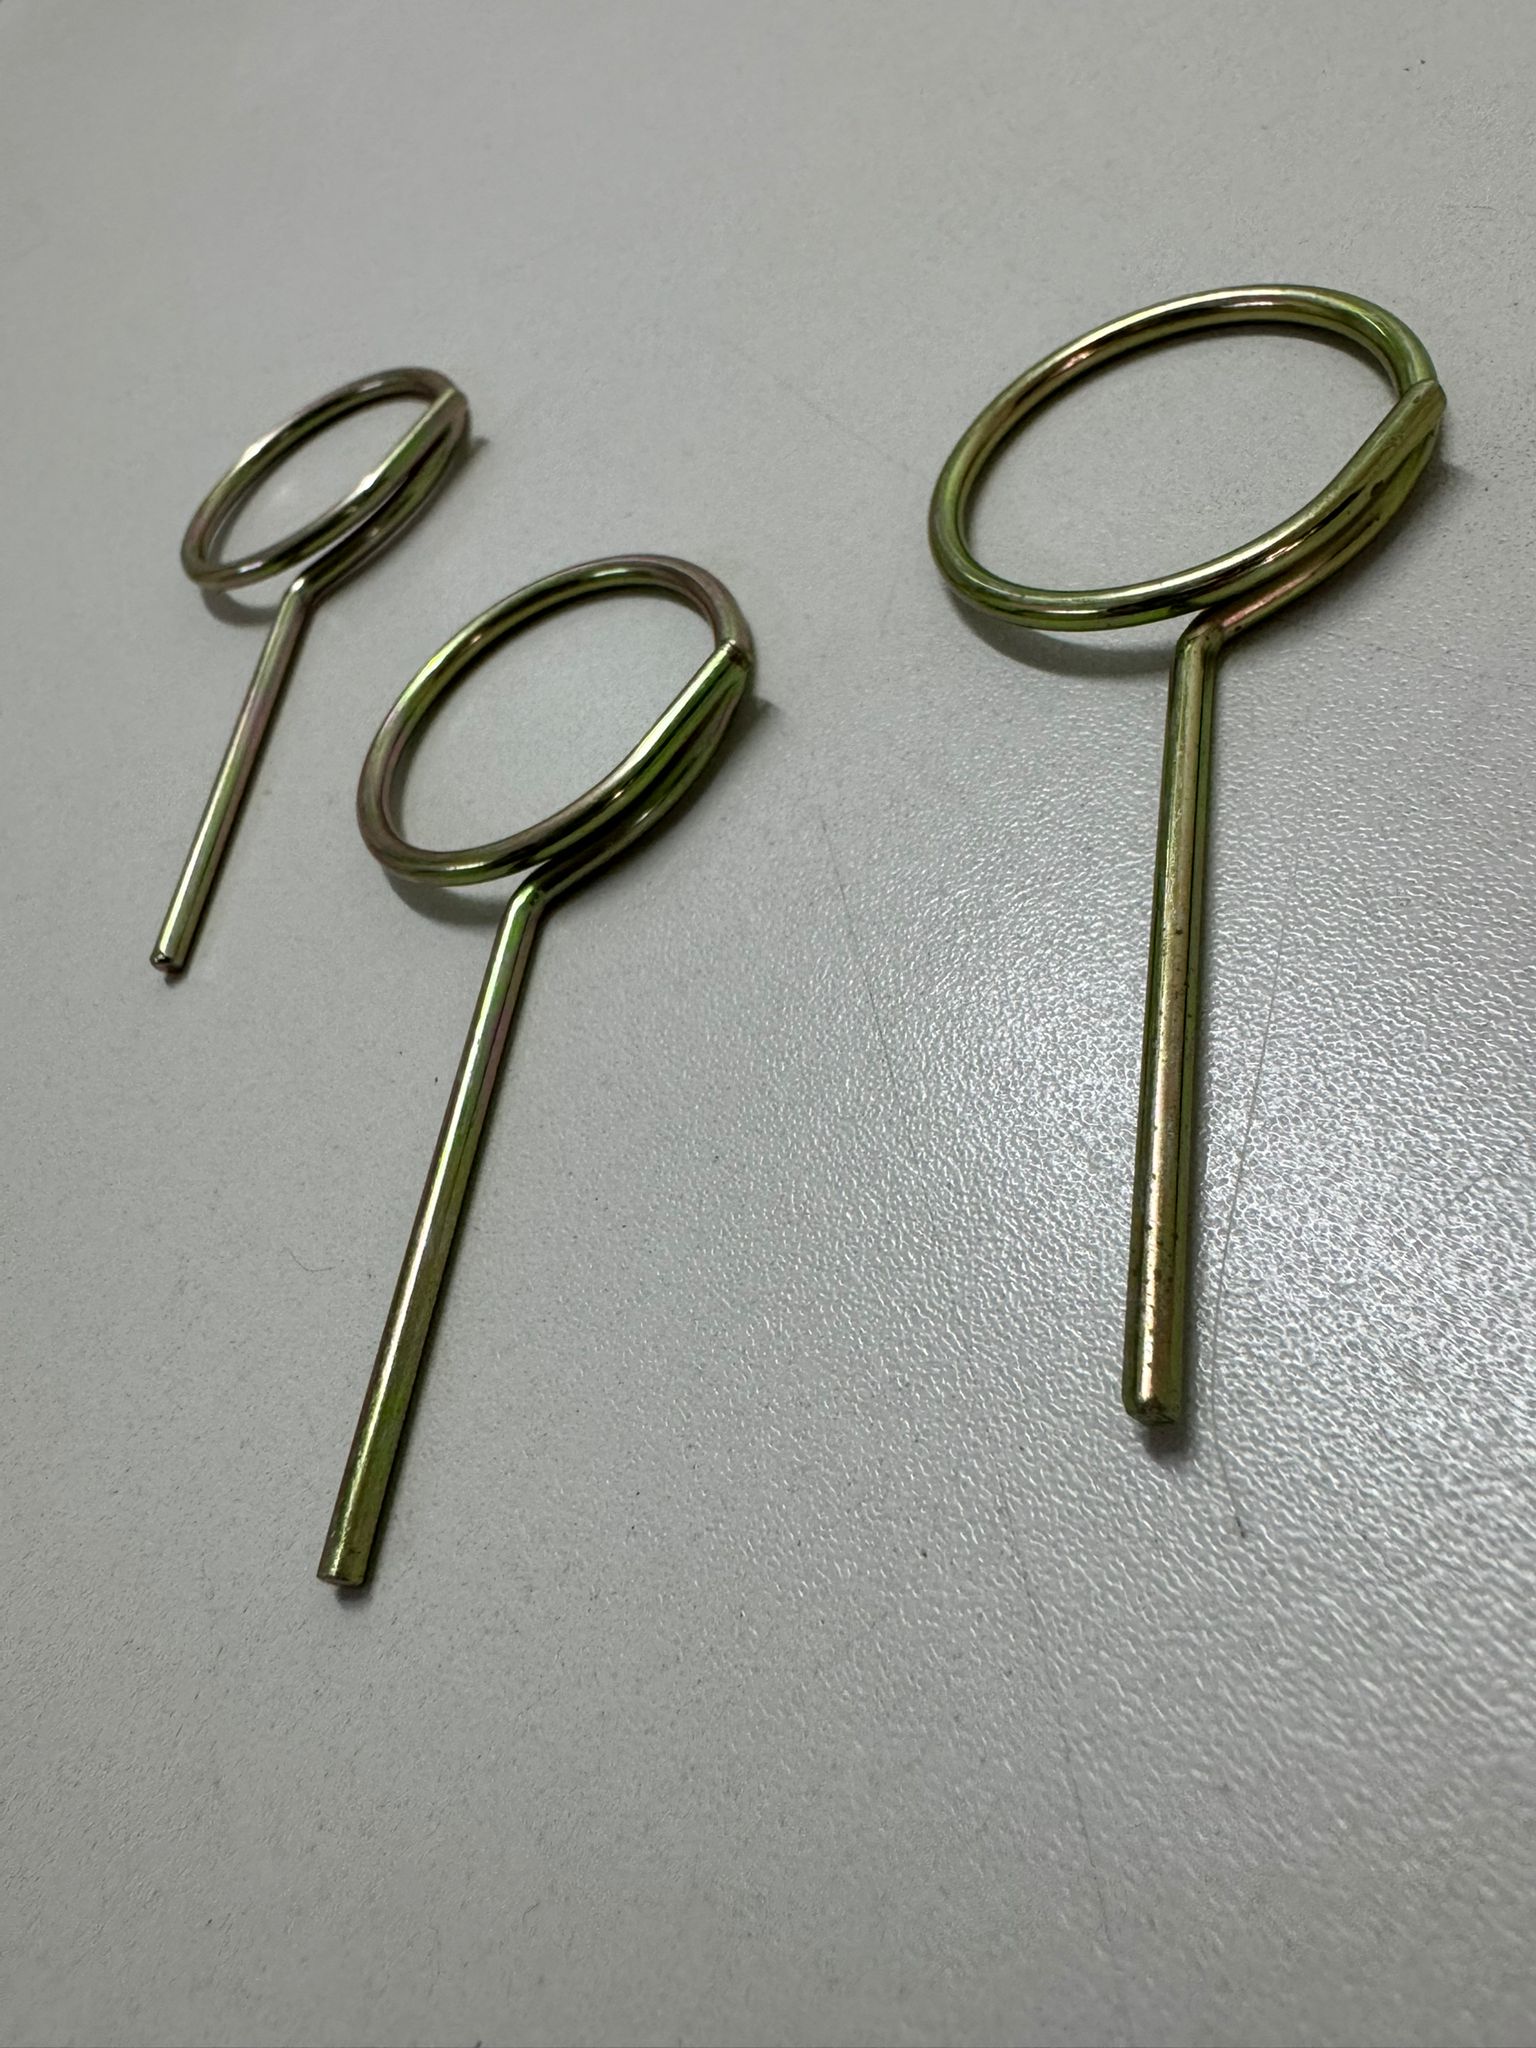
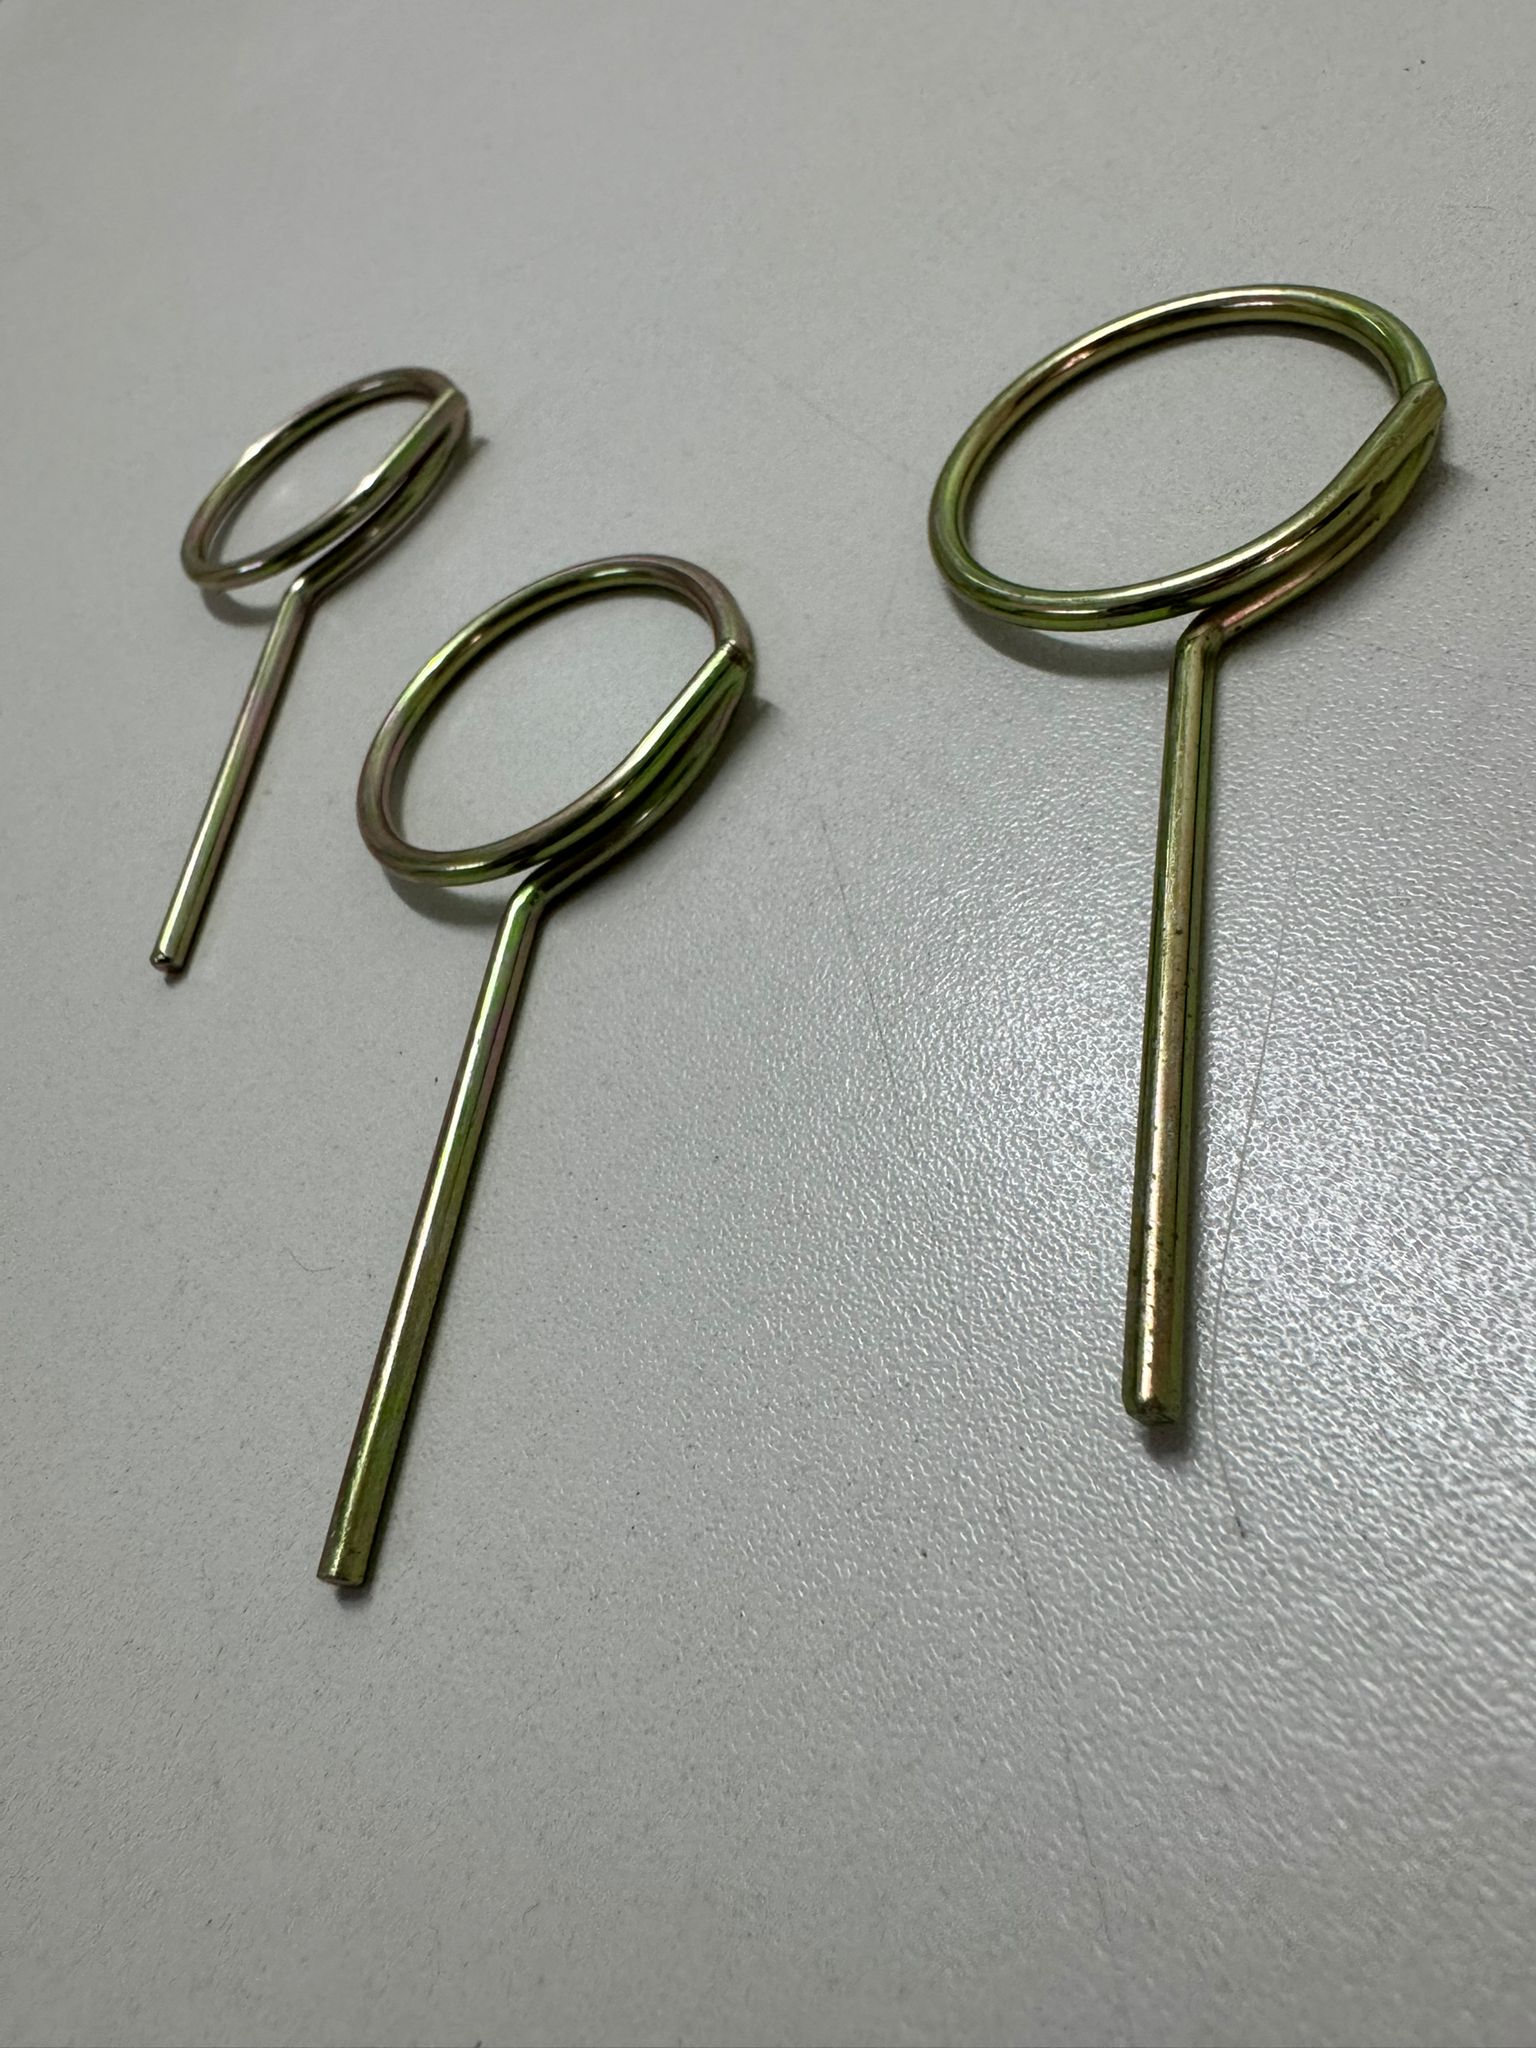
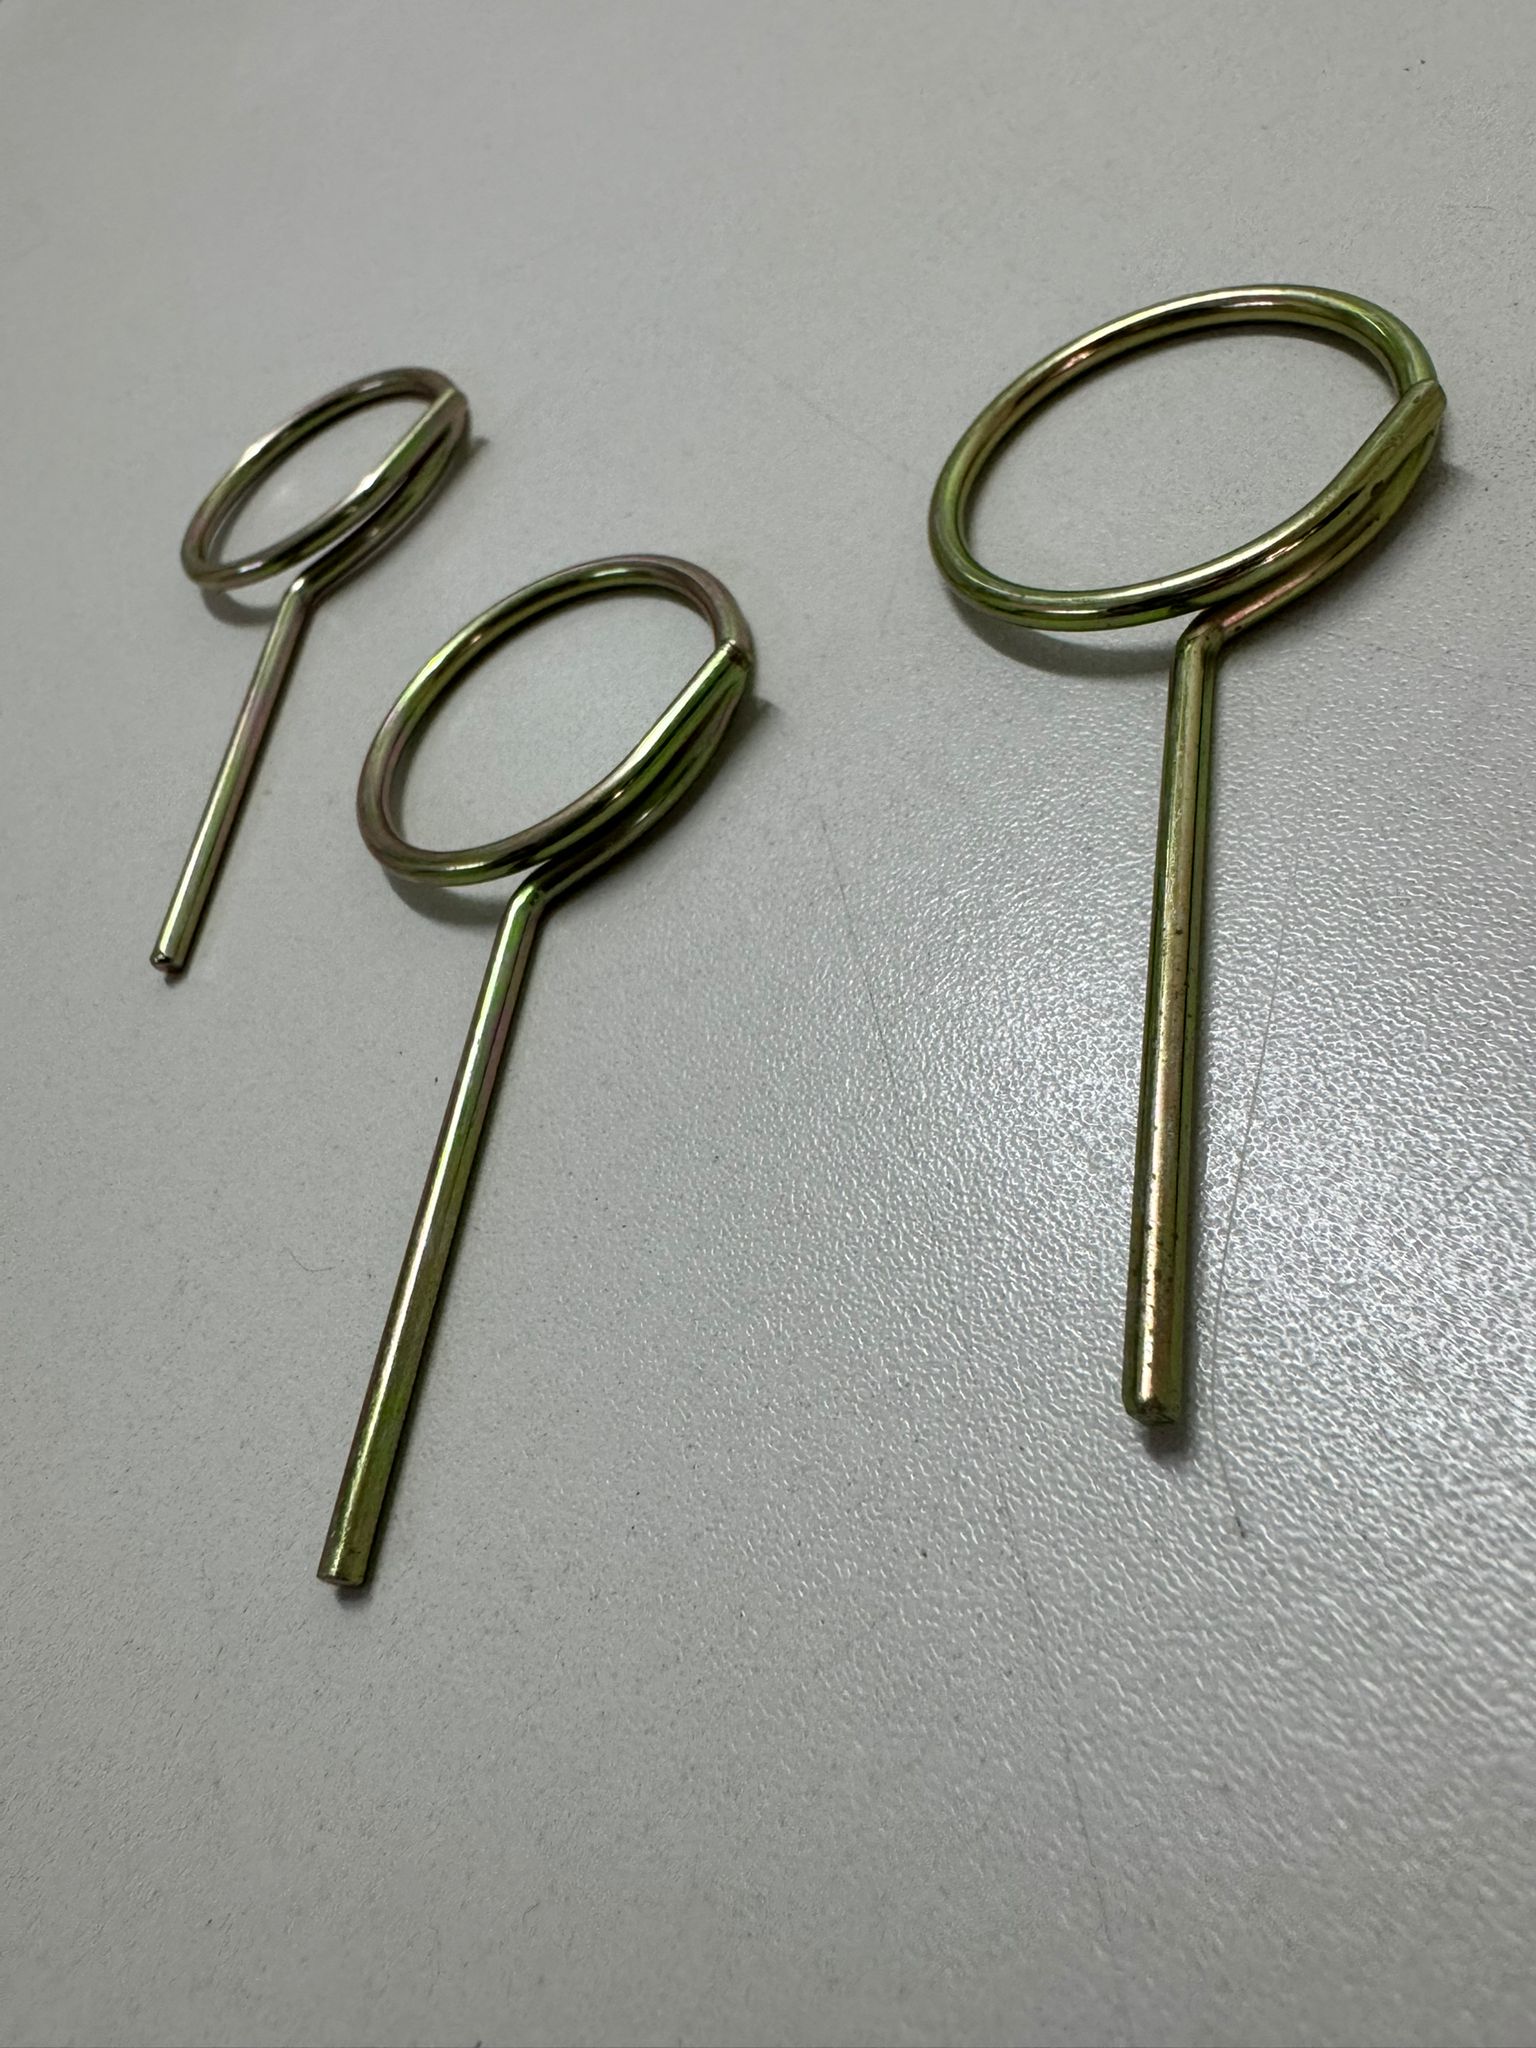
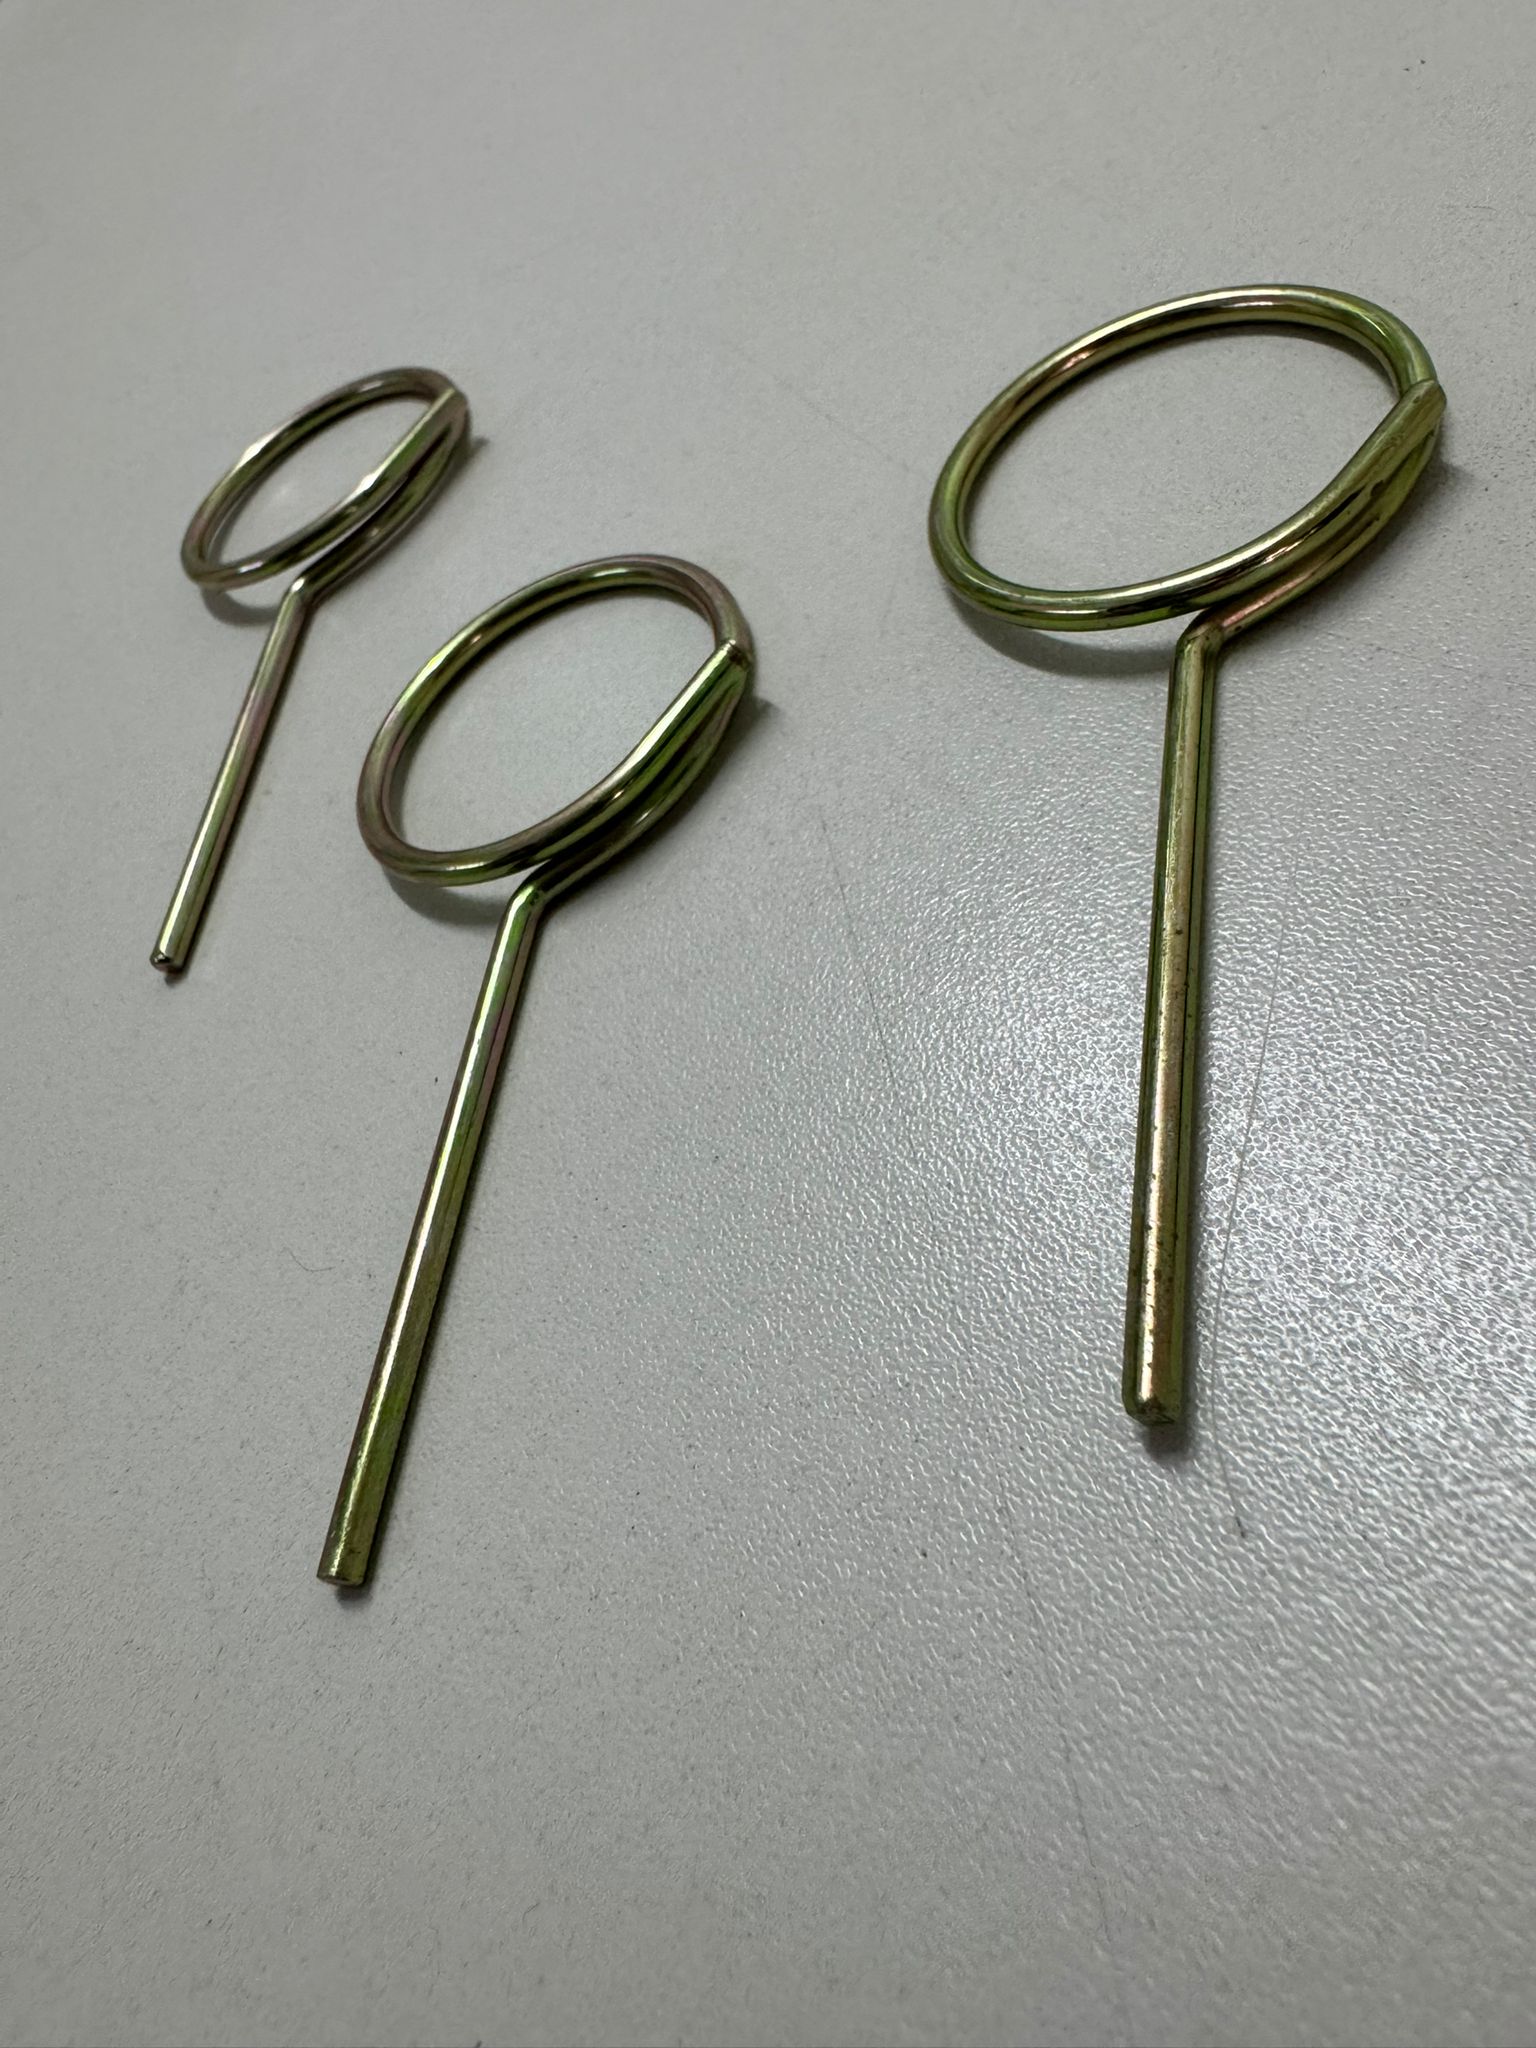
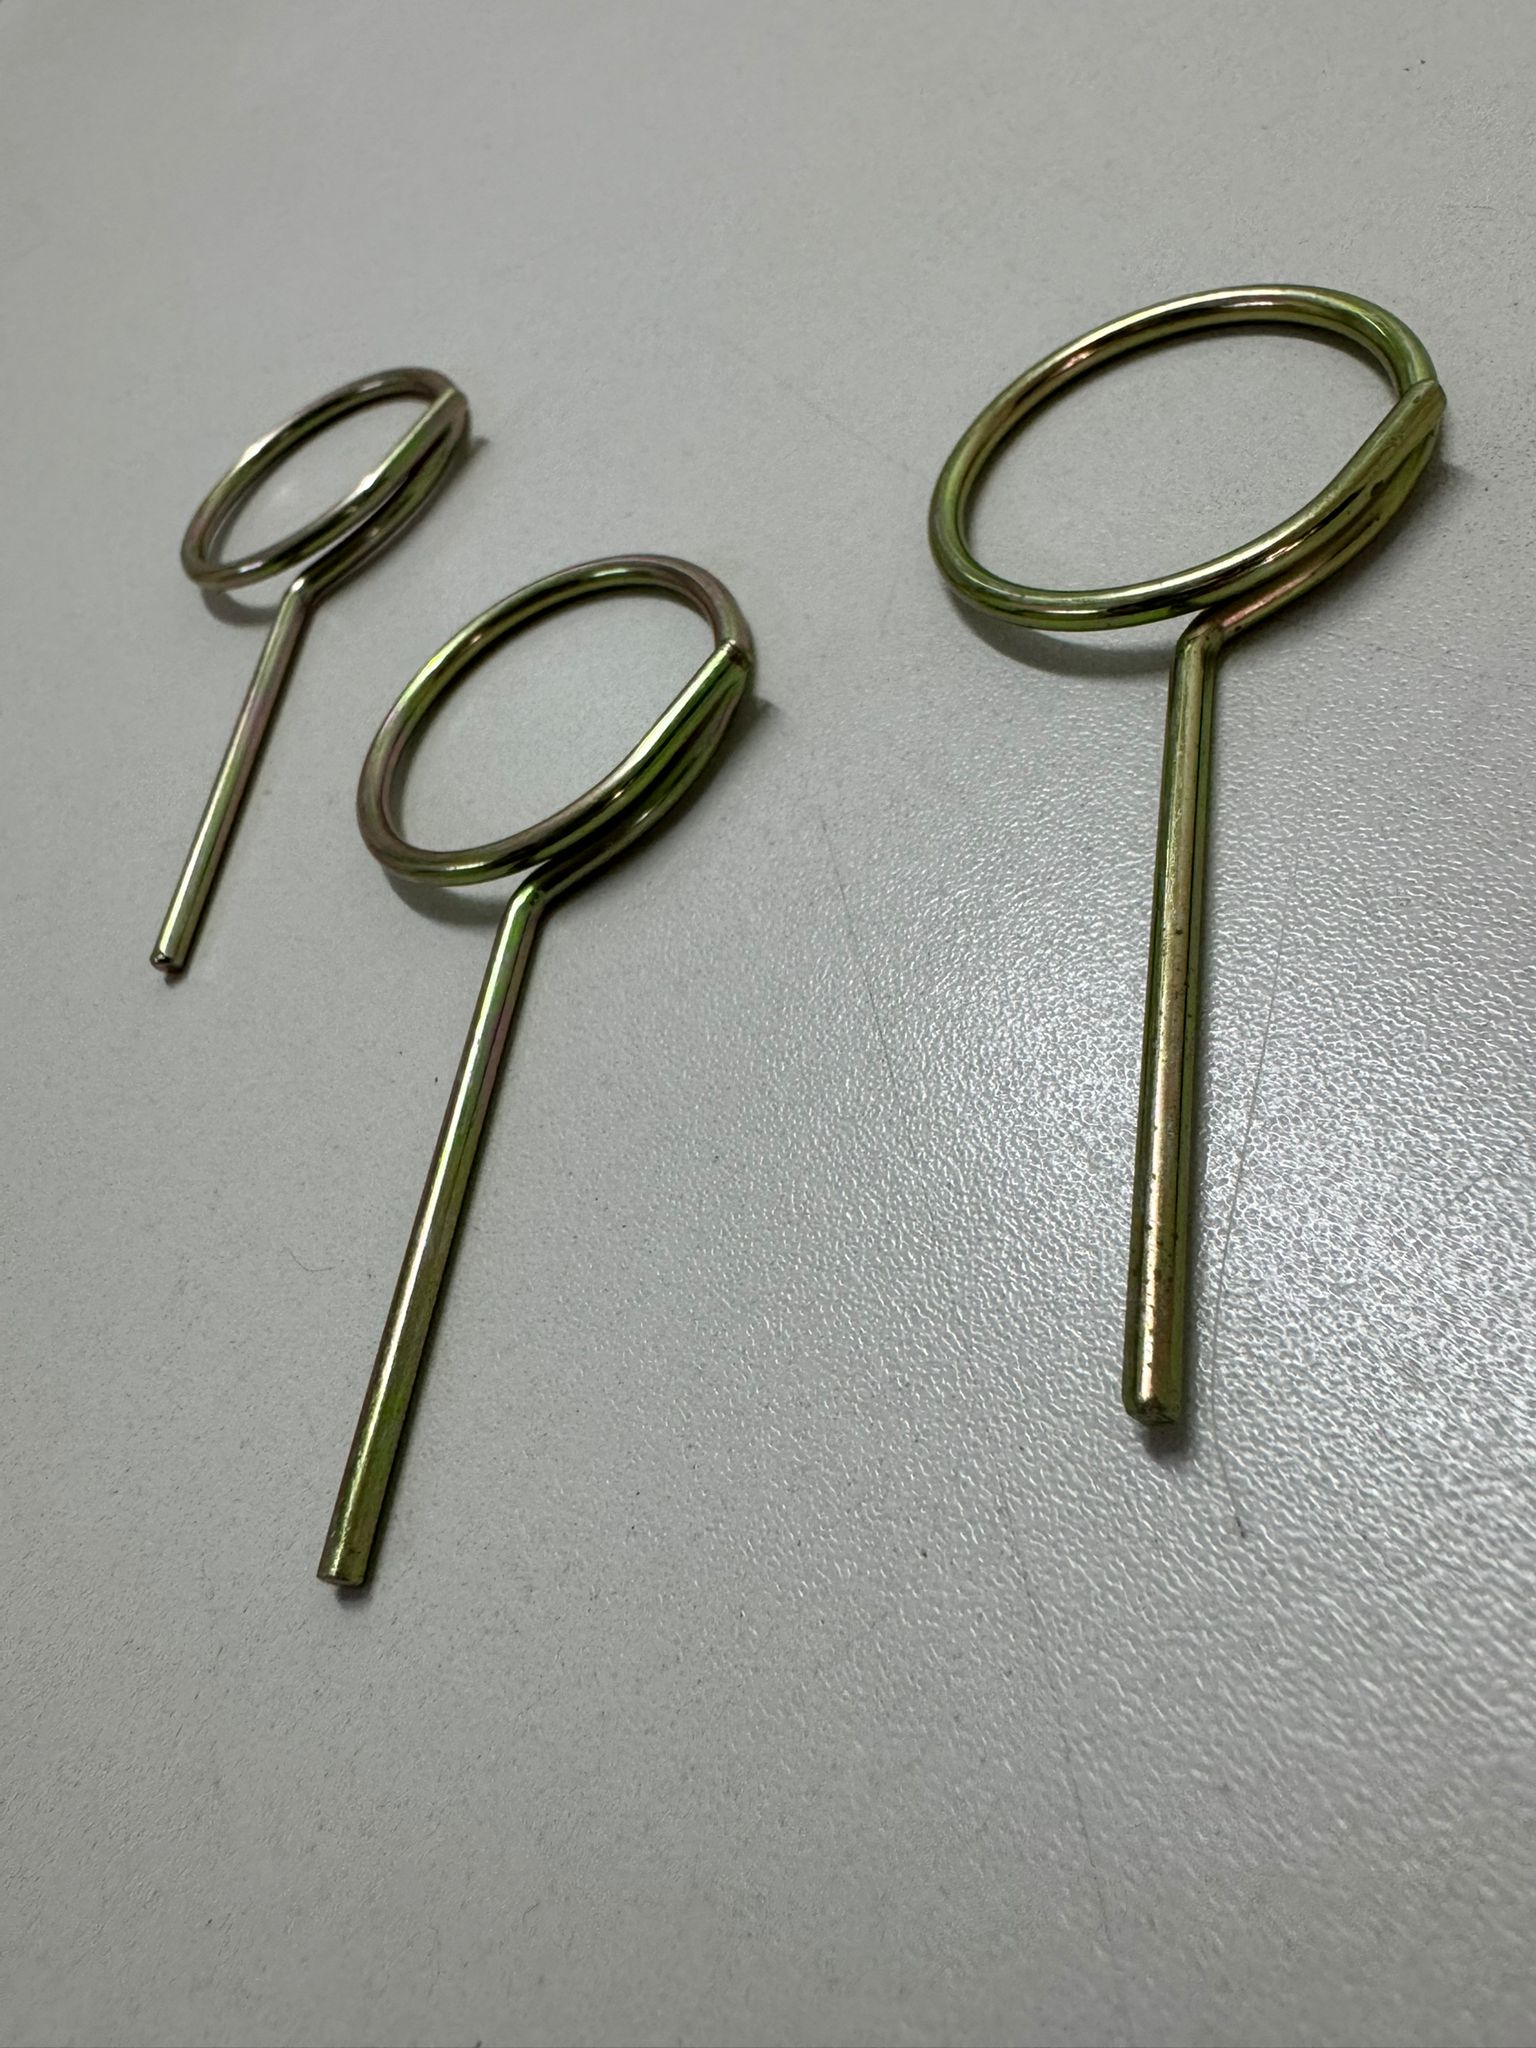
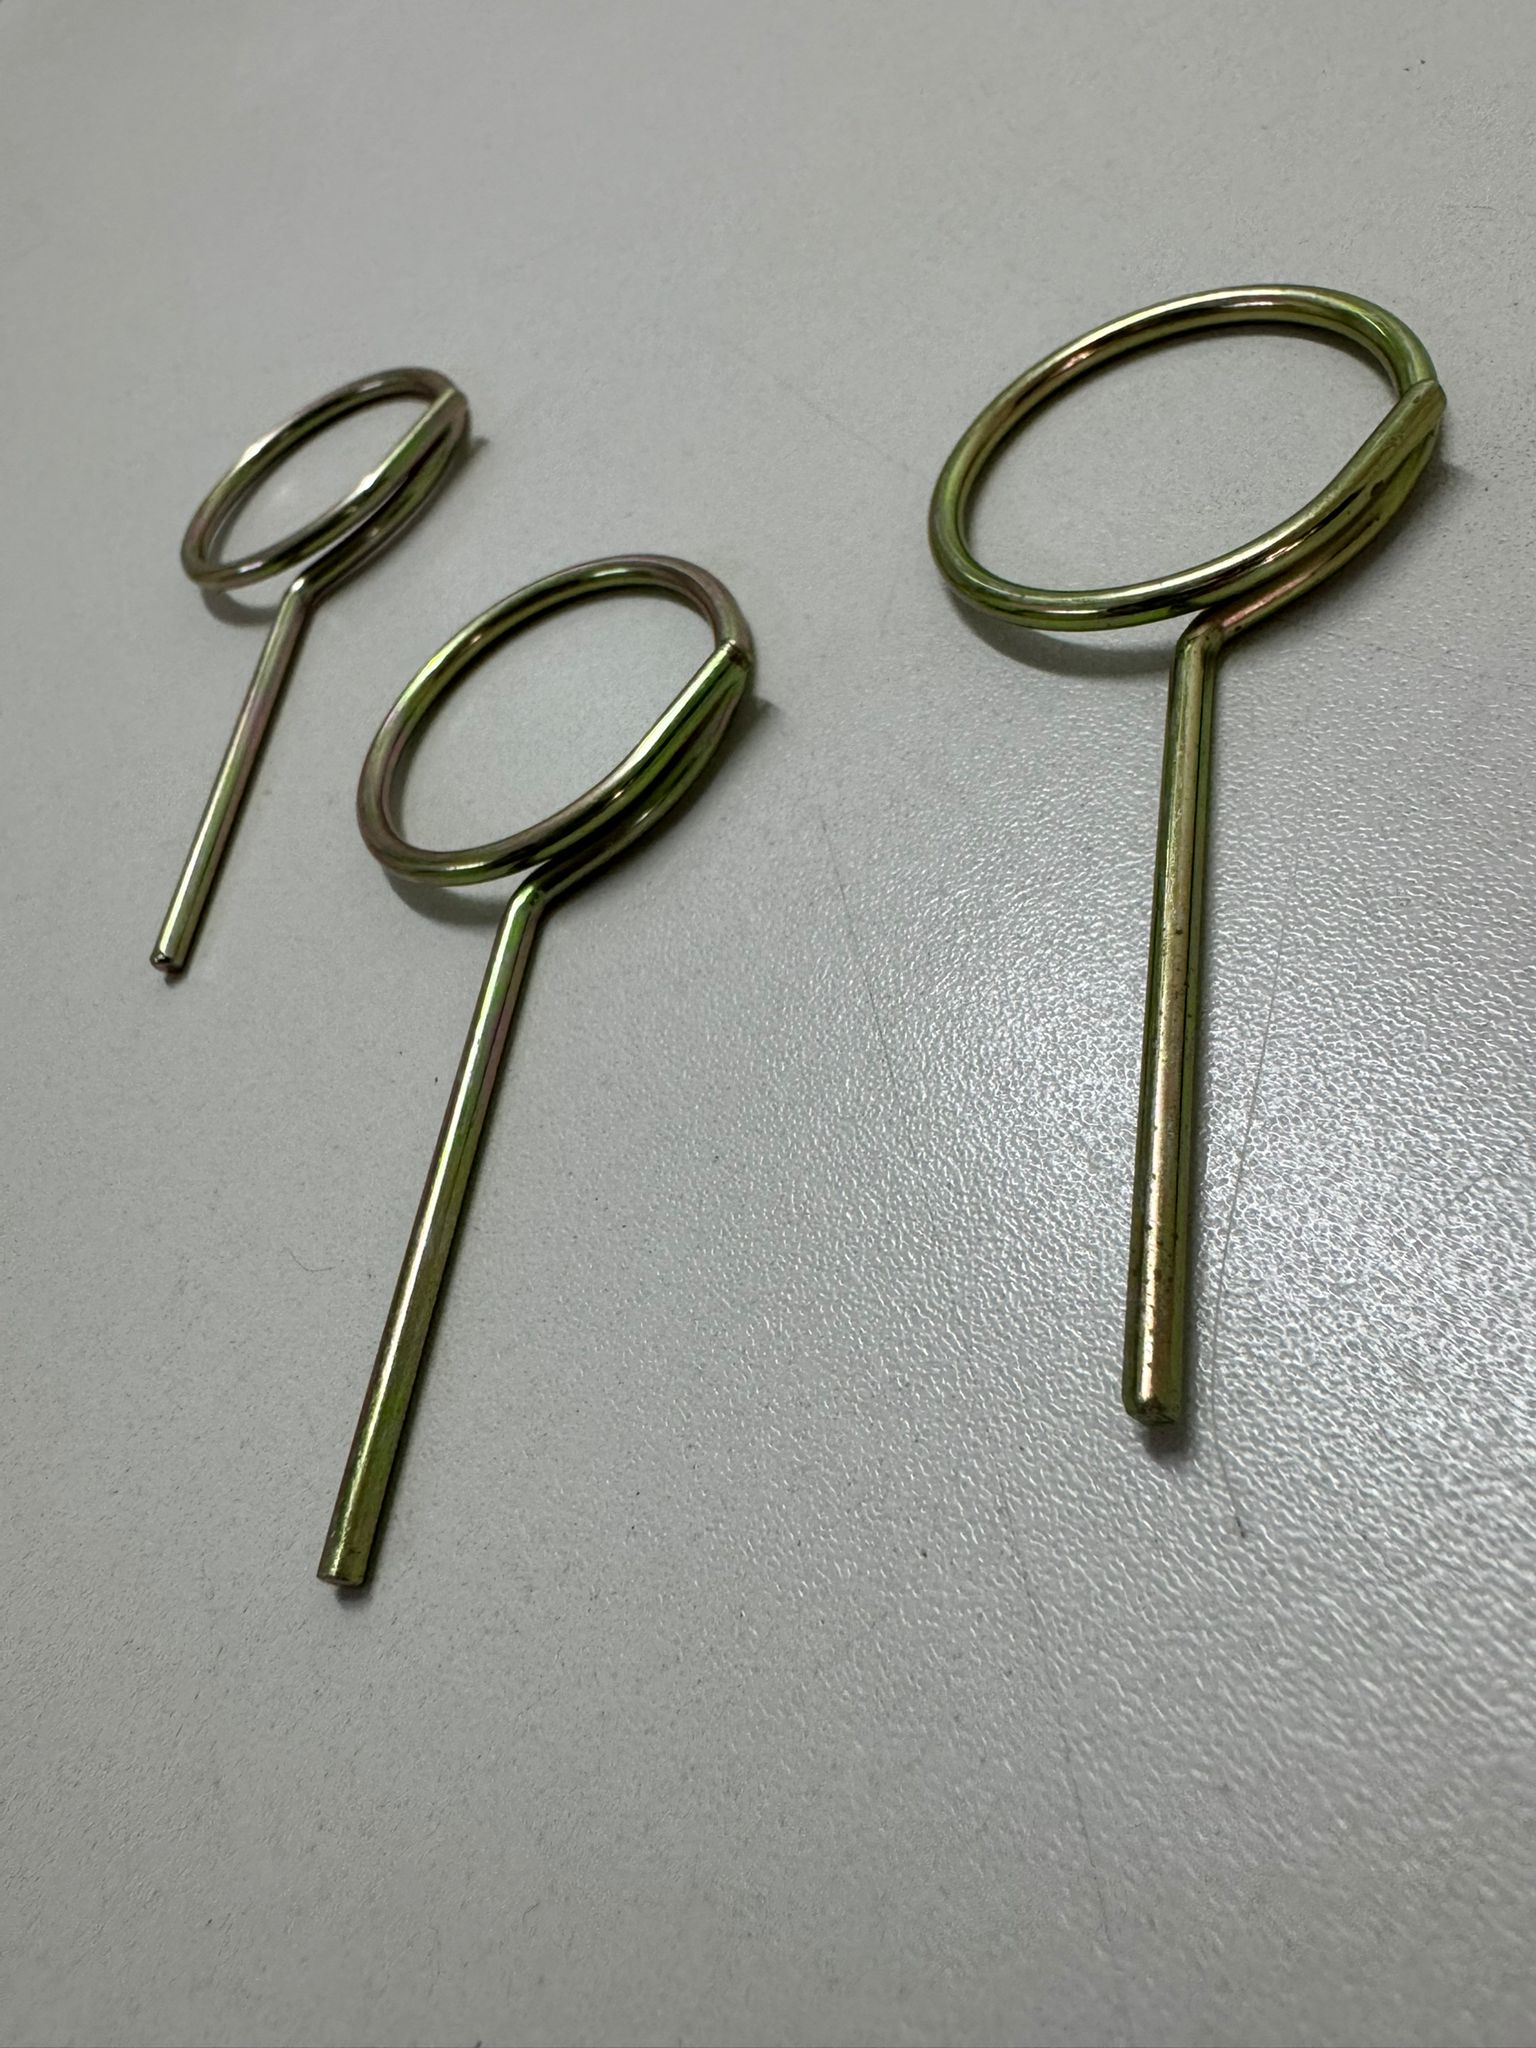
A família reúne peças de geometria muito diferente com o mesmo processo base de dobra e solda ponto. Cestos e caixas aramadas atendem armazenagem, separação de itens e movimentação interna; expositores e displays servem ao varejo e priorizam apelo visual e ocupação de gôndola; gancheiras e racks de processo são consumíveis de linha de pintura e galvanoplastia, projetados para suportar ciclos térmicos e químicos; grades e painéis funcionam como fechamento, proteção de máquina ou divisória de área. Existe ainda a vertente de peças técnicas, como suportes, molas conformadas, alças, ganchos e estruturas internas de estofados e eletrodomésticos, fabricadas por encomenda a partir do desenho do cliente. Reconhecer em qual desses grupos o seu item cai é o primeiro filtro de fornecedor, porque nem todo fabricante tem o mesmo parque de dobra, solda e acabamento.
- Cestos, caixas e contentores aramados para logística, estoque e separação de peças
- Expositores, displays e cavaletes de arame para ponto de venda
- Grades, painéis e proteções aramadas para máquinas, dutos e fechamento de áreas
- Gancheiras, racks e cestos de processo para pintura, banho químico e lavagem industrial
- Prateleiras, suportes, ganchos e peças técnicas conformadas sob desenho
Material e bitola: como escolher sem errar a resistência
O aço baixo carbono trefilado cobre a maior parte das aplicações, mas o estado do arame importa tanto quanto a liga. Arame recozido aceita raios de dobra fechados sem trincar e é indicado em peças com muitas conformações; arame trefilado duro entrega rigidez com bitola menor e é preferível em fundos de cesto e travessas que sofrem flexão. O erro mais caro de cotação é informar bitola por número de fio das escalas BWG ou SWG em vez de milímetro: fabricantes diferentes convertem de maneira diferente e a peça chega mais fina do que o esperado. Sempre especifique o diâmetro nominal em milímetros e, se possível, exija na proposta a referência da ABNT NBR 6207 para o ensaio de tração do arame empregado. Em cozinha industrial, frigorífico, laboratório e ambientes com cloretos ou higienização química, o aço carbono pintado não sobrevive e a escolha correta é o inox AISI 304 — reservando o 316 para contato prolongado com salmoura ou agentes clorados, já que ele custa sensivelmente mais e só se paga onde o 304 realmente falha.
| Aplicação típica | Material recomendado | Faixa usual de bitola | Acabamento indicado | Referência técnica |
|---|---|---|---|---|
| Cesto de estoque e separação de peças leves | Aço baixo carbono trefilado | 2,5 a 4,0 mm | Pintura eletrostática a pó | ABNT NBR 6207 |
| Contentor e carrinho de movimentação com carga | Aço baixo carbono trefilado duro | 4,0 a 6,0 mm | Zincagem por imersão a quente | ABNT NBR 7008 |
| Expositor e display de ponto de venda | Aço baixo carbono recozido | 3,0 a 5,0 mm | Pintura a pó poliéster | Ensaio de aderência por corte em grade |
| Grade de proteção de máquina | Aço baixo carbono, malha definida em projeto | 4,0 a 6,0 mm | Pintura a pó com sinalização de cor | NR-12 e ABNT NBR ISO 13857 |
| Cesto e gancheira em área de lavagem ou frigorífico | Inox AISI 304 (316 com cloretos) | 3,0 a 5,0 mm | Sem revestimento ou eletropolido | ABNT NBR 8094 para qualificação |
| Cesto hospitalar ou peça que não pode riscar superfície | Aço carbono com capa polimérica | 3,0 a 4,5 mm | PVC/plastisol por leito fluidizado | Espessura de capa definida em contrato |
Acabamento anticorrosivo: o que muda entre zincado, pintura a pó e PVC
O acabamento é o item que mais separa uma peça que dura anos de uma que volta em seis meses, e a confusão mais comum é tratar galvanizado como categoria única. A zincagem eletrolítica deposita uma camada fina e uniforme, ótima para aparência e ambiente interno seco, mas com pouca reserva de zinco contra umidade constante. A zincagem por imersão a quente, na linha da ABNT NBR 7008, forma camada muito mais espessa e é a escolha para área externa, docas e lavagem frequente, embora deixe acúmulos nos cruzamentos soldados e um aspecto menos regular. A pintura eletrostática a pó cobre bem em ambiente interno e resolve identidade visual, com poliéster resistindo melhor a radiação solar que o epóxi — mas qualquer risco no revestimento vira ponto de corrosão. Para comparar propostas de forma objetiva, peça ao fornecedor o resultado de exposição à névoa salina conforme a ABNT NBR 8094, em horas até o aparecimento de corrosão branca ou vermelha, e um ensaio de aderência de tinta por corte em grade no lote entregue. Em peças que encostam em produto acabado, como cestos hospitalares e de linha de montagem, a capa de PVC aplicada por leito fluidizado evita riscos e ruído, ao custo de não tolerar altas temperaturas.
Sob medida ou catálogo: quando o ferramental compensa
Fabricantes de artefato de arame trabalham em dois regimes distintos, e entender isso muda o orçamento. Peças de catálogo já têm gabarito pronto, saem com prazo curto e preço unitário estável. Peças sob desenho exigem gabarito de dobra, dispositivo de solda ponto e, às vezes, programação de dobradeira CNC — um custo fixo de projeto que é diluído na tiragem. Na prática, quanto menor o lote, maior o peso do ferramental no preço de cada unidade, e é comum que o mesmo desenho tenha unitário muito mais alto em algumas dezenas de peças do que em alguns milhares. Antes de mandar desenhar do zero, verifique se uma peça de linha com pequena adaptação — altura, número de divisórias, tipo de alça — resolve a aplicação, porque adaptar dimensão sobre gabarito existente costuma ser bem mais barato que criar geometria nova. Se a peça for de reposição recorrente, negocie a amortização do ferramental em um contrato de fornecimento programado em vez de pagá-lo integralmente na primeira compra.
- Lote pequeno e peça nova: avalie adaptação de item de linha antes de pagar ferramental
- Lote recorrente: negocie diluição do gabarito em programa de entregas
- Protótipo: peça amostra aprovada antes de liberar a produção do lote inteiro
- Geometria muito complexa: confirme se o fornecedor tem dobra CNC ou depende de gabarito manual
Erros de especificação e modos de falha mais frequentes
A falha típica de um artefato de arame não é o arame romper, e sim a peça deformar permanentemente e perder função. Fundo de cesto que abaúla sob carga, alça que abre, grade que empena ao ser esbarrada por empilhadeira e solda ponto que descola no cruzamento respondem pela maior parte das devoluções. As causas se repetem: vão de malha grande demais para a bitola escolhida, ausência de travessa de reforço no fundo, carga de trabalho nunca declarada no pedido e empilhamento de cestos cheios sem que a peça tenha sido projetada para receber o peso do de cima. Há ainda o erro de acabamento — especificar eletrozincado para área lavada — e o de compatibilidade, quando a peça nova de reposição não encaixa no rack existente porque foi cotada pela medida externa e não pela medida interna útil. Um teste simples de recebimento evita boa parte disso: carregue a amostra com a carga máxima prevista, mantenha por algumas horas, retire e verifique se há deformação residual visível.
O que define o preço e o que enviar na cotação
Não existe preço de tabela para artefato de arame porque cada peça é uma combinação diferente de peso de aço, número de dobras, número de pontos de solda e tipo de acabamento. Os fatores que realmente movem o valor são o consumo de arame por peça (bitola somada ao comprimento total de fio), a quantidade de operações de dobra e solda, o processo de acabamento escolhido, a tiragem contratada e a existência ou não de ferramental. Inox multiplica o custo de matéria-prima frente ao aço carbono; imersão a quente encarece o acabamento frente ao eletrozincado; e volume fechado costuma ser a alavanca mais eficiente de negociação, já que o setup se dilui. Para receber propostas comparáveis entre si, e não três orçamentos de peças diferentes, envie sempre o mesmo pacote mínimo de informações a todos os fabricantes consultados.
- Desenho ou foto com medidas internas úteis, não só o contorno externo
- Bitola do arame em milímetros e espaçamento da malha desejado
- Carga de trabalho prevista por peça e se haverá empilhamento
- Ambiente de uso: interno seco, externo, área lavada, frigorífico ou banho químico
- Acabamento exigido e, se houver, norma ou horas de névoa salina contratadas
- Quantidade do primeiro pedido e previsão de recorrência anual
- Prazo de entrega necessário e local de entrega para cálculo de frete
O que só a Soluções Industriais entrega neste nicho
- Cotações no marketplace concentradas em cestos, expositores de PDV e grades de proteção, não em arame bruto.
- Pedidos sob medida abaixo de algumas centenas de peças carregam o custo do gabarito de dobra no preço unitário.
- Compradores que informam bitola em número de fio recebem propostas divergentes entre fabricantes.
- Trocas por corrosão precoce quase sempre vêm de peça eletrozincada aplicada em área lavada com água.
- Reclamação recorrente pós-entrega é empenamento do fundo do cesto, não ruptura do arame.
- Desenho em PDF cotado sem indicação de bitola e acabamento gera retrabalho de proposta.
- Demanda por inox 304 cresce em cozinha industrial e frigorífico, onde a pintura a pó não sobrevive à higienização.
- Fabricantes de artefato de arame costumam ter capacidade ociosa de solda ponto, o que favorece negociação por lote fechado.
Perguntas frequentes
Qual a diferença entre artefato de arame e tela soldada?
Tela soldada é um painel plano de malha regular, vendido em chapas ou rolos e cortado conforme a necessidade. Artefato de arame é uma peça tridimensional conformada, com dobras, alças, travessas e geometria própria, unida por solda por resistência nos cruzamentos. Muitos artefatos usam painéis de tela como componente, mas o valor está na conformação e na montagem.
Como informar a bitola do arame corretamente na cotação?
Informe sempre o diâmetro nominal em milímetros, como 3,0 mm ou 4,5 mm. Números de fio das escalas BWG e SWG são convertidos de formas diferentes por cada fabricante e geram propostas divergentes. Se você só tem a peça antiga, meça o fio com paquímetro em um trecho reto e sem tinta acumulada.
Qual acabamento escolher para peça que fica em área lavada com água?
Em área de lavagem frequente, a zincagem por imersão a quente na linha da ABNT NBR 7008 oferece reserva de zinco muito superior à eletrolítica e é a opção econômica. Se houver detergente químico, salmoura ou exigência sanitária, o inox AISI 304 passa a ser a escolha correta. Peça ao fornecedor o desempenho em névoa salina conforme a ABNT NBR 8094 para comparar propostas.
É possível fabricar artefato de arame a partir de uma amostra sem desenho técnico?
Sim, a engenharia reversa a partir de amostra física é prática comum entre fabricantes do setor. O que muda é o prazo, porque o fornecedor precisa levantar as medidas, definir a bitola e produzir o gabarito antes de liberar produção. Envie a amostra junto com a informação de carga de trabalho e ambiente de uso, para que o material e o acabamento não sejam apenas copiados de uma peça que já falhava.
Existe quantidade mínima para pedidos sob medida?
A maioria dos fabricantes trabalha com lote mínimo justamente porque o gabarito de dobra e o dispositivo de solda têm custo fixo. Esse mínimo varia bastante conforme o parque de máquinas e a complexidade da peça, e é um dos primeiros pontos a alinhar na cotação. Peças com dobra CNC costumam aceitar lotes menores que as que dependem de gabarito dedicado.
Grade de arame pode ser usada como proteção de máquina?
Pode, desde que atenda à NR-12 como proteção fixa e que a abertura da malha respeite as distâncias de segurança da ABNT NBR ISO 13857 em relação à zona de perigo. Quanto maior o vão da malha, maior o afastamento exigido entre a proteção e o ponto perigoso. O dimensionamento e a fixação devem ser validados por profissional habilitado, com emissão de ART.
Como avaliar se o lote entregue está conforme o pedido?
Meça a bitola do arame com paquímetro em amostras aleatórias, confira as medidas internas úteis e o espaçamento da malha, e faça o ensaio de aderência de tinta por corte em grade nas peças pintadas. Carregue uma amostra com a carga máxima prevista por algumas horas e verifique deformação residual. Registre o critério de aceitação no pedido de compra antes da produção, não depois da entrega.
Vale a pena reformar cestos e grades antigos em vez de comprar novos?
Faz sentido quando a estrutura ainda está íntegra e o problema é apenas o acabamento degradado — nesse caso, decapagem e repintura ou rezincagem custam uma fração da peça nova. Quando há deformação permanente do fundo, solda descolada em vários cruzamentos ou corrosão com perda de seção do arame, a recuperação não devolve a capacidade de carga original. Peças de segurança sob NR-12 não devem ser recuperadas sem avaliação técnica.
Que informações reduzem o prazo de resposta dos fornecedores?
Desenho ou foto com medidas internas, bitola em milímetros, quantidade do pedido, ambiente de uso e acabamento exigido resolvem a maior parte das idas e vindas. Informar também a previsão de recorrência anual costuma melhorar a condição comercial, porque permite ao fabricante diluir o setup. Cotações incompletas normalmente voltam como faixa de preço genérica, não como proposta firme.
Solicitar orçamento gratuito
Para obter cotações comparativas de artefato de arame, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Metalurgia e Metalmecânica da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR 6207, ABNT NBR 7008, ABNT NBR 8094, ABNT NBR ISO 13857, NR-12.