
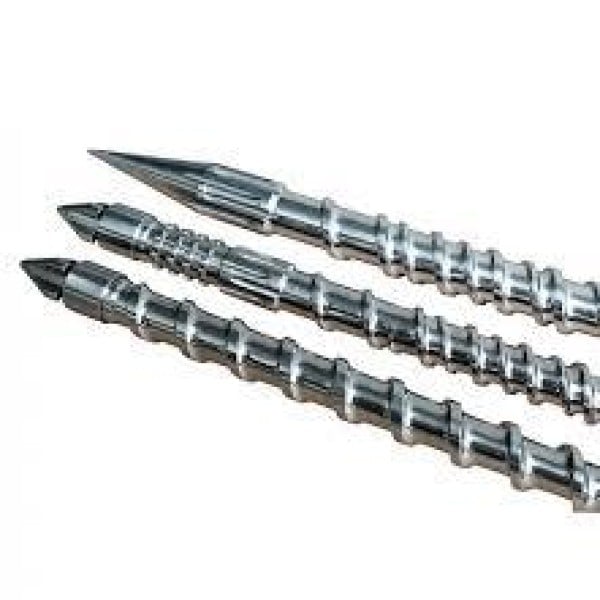

canhão e rosca para injetora
Aviso de segurança. A substituição ou o recondicionamento do conjunto canhão e rosca exige intervenção em máquina com zonas aquecidas acima de 200 °C e sistema hidráulico pressurizado, atividade coberta pela NR-12 e pela apreciação de risco prevista na ABNT NBR ISO 12100. A desmontagem, a purga do material fundido e o retorno à operação devem ser conduzidos por profissional habilitado, com bloqueio de energia e procedimento documentado. Não opere a injetora com proteções removidas nem com resistências ou termopares fora de calibração.
O que é o conjunto canhão e rosca e como ele trabalha na injetora
O conjunto ocupa a unidade de injeção da máquina e cumpre três funções em sequência: transportar o granulado da boca de alimentação, fundi-lo por cisalhamento e aquecimento controlado, e dosar volume repetível de fundido antes de avançar como pistão para preencher o molde. A rosca convencional de três zonas tem passo constante e profundidade de canal decrescente, o que produz a compressão do material; o canhão, por sua vez, é um cilindro de parede espessa com furo retificado, alojamento de termopares e resistências divididas em zonas térmicas independentes. Na extremidade ficam a ponteira, o anel de bloqueio e o anel de vedação, responsáveis por impedir o retorno de massa durante a injeção — é esse trio que sustenta a estabilidade da almofada.
- Zona de alimentação: canal profundo, transporta o granulado sólido e inicia o pré-aquecimento
- Zona de compressão: profundidade decrescente, funde o polímero por cisalhamento e expulsa o ar
- Zona de dosagem: canal raso e constante, homogeneíza temperatura e entrega vazão estável
- Conjunto de ponta: ponteira, anel de bloqueio e anel de vedação garantem o efeito pistão
- Canhão: furo retificado, zonas térmicas com resistências coleira e termopares de controle
Como escolher rosca e canhão pelo polímero processado
A escolha correta parte do material que roda na máquina, não do preço da peça. Poliolefinas como PP e PE pedem taxa de compressão mais alta e canal profundo na alimentação; materiais amorfos como PC e ABS trabalham melhor com compressão moderada e transição mais gradual para evitar degradação; POM e PVC exigem controle rigoroso de tempo de residência e superfícies que não retenham material. Compostos com fibra de vidro mudam o critério de material: a abrasão da fibra desgasta camada nitretada em prazo curto e justifica o par bimetálico. Use a tabela abaixo como ponto de partida da especificação e confirme com o fornecedor a geometria exata para o modelo de injetora.
| Polímero processado | Geometria indicada | Taxa de compressão típica | Material/tratamento recomendado | Ponto crítico de processo |
|---|---|---|---|---|
| PP e PE (sem carga) | Rosca de uso geral, L/D 20:1 a 22:1 | Alta (3,0:1 a 4,0:1) | Aço nitretável nitretado a gás | Alimentação instável se o canal for raso demais |
| PS e ABS | Rosca de uso geral, L/D 18:1 a 22:1 | Média (2,2:1 a 3,0:1) | Aço nitretável nitretado | Degradação térmica e estrias por cisalhamento excessivo |
| PC e PMMA | Transição longa, L/D 20:1 a 24:1 | Baixa a média (2,0:1 a 2,5:1) | Aço nitretável, superfície bem polida | Sensível a umidade e a tempo de residência longo |
| PA (poliamida) sem carga | Rosca de transição curta | Média a alta | Nitretado; bimetálico se houver carga | Fusão abrupta, exige controle de zona frontal |
| PA, PP ou PBT com fibra de vidro | Rosca reforçada com filete recoberto | Média | Canhão bimetálico + filete com liga dura | Abrasão acelerada; vida útil cai sem revestimento |
| PVC rígido | Rosca de baixo cisalhamento, sem zonas mortas | Baixa | Liga resistente à corrosão (Hastelloy/inox especial) | Corrosão por cloreto e queima por residência longa |
| POM | Rosca de uso geral com transição suave | Média | Nitretado, acabamento espelhado | Decomposição libera formaldeído se superaquecer |
| PET (pré-forma e técnico) | Rosca dedicada, L/D longo | Baixa a média | Bimetálico conforme carga | Necessita secagem prévia e residência controlada |
Folga diametral, desgaste e o momento de recondicionar ou trocar
O critério objetivo para decidir a intervenção é a folga entre o diâmetro externo dos filetes e o furo do canhão, medida com micrômetro na rosca e com súbito interno ou calibrador de três pontas no cilindro. Quando a folga chega a algo em torno de duas a três vezes o valor original de projeto, o contrafluxo já se manifesta como tempo de dosagem crescente, almofada irregular e queda de produtividade — nesse ponto, o custo de refugo costuma superar o da peça. O recondicionamento por recuperação de filetes com solda e posterior retífica pode devolver a geometria da rosca por uma fração do valor de uma peça nova, mas só faz sentido se o canhão estiver dentro de tolerância ou receber encamisamento com bucha bimetálica. Recondicionar apenas a rosca em canhão ovalizado é o erro mais comum e devolve o problema em poucos meses.
- Meça sempre o par: rosca desgastada em canhão bom é caso de recondicionamento; ambos fora de tolerância mudam a conta
- Registre o histórico de dosagem e de tempo de ciclo — a curva de degradação antecipa a parada não programada
- Encamisamento do canhão com bucha bimetálica é alternativa ao cilindro novo quando a estrutura externa está íntegra
- Exija laudo dimensional antes e depois do serviço, com dureza superficial verificada por ensaio Vickers conforme ABNT NBR ISO 6507
- Programe a intervenção junto com a limpeza do sistema de refrigeração da boca de alimentação e a checagem das resistências
Modos de falha e erros de especificação que geram refugo
Boa parte dos chamados atribuídos ao molde tem origem no conjunto plastificador. Pontos pretos e listras escuras normalmente indicam material estagnado em zona morta ou em filete danificado, agravado por tempo de residência longo quando o canhão é superdimensionado para a peça injetada. Peso de peça oscilante com almofada variável aponta para anel de bloqueio desgastado ou assento da ponteira marcado, não para falha de injeção. Material não plastificado e granulado visível na peça geralmente decorre de L/D curto demais ou de perfil térmico com zona traseira excessivamente quente, que provoca escorregamento na alimentação. Já corrosão localizada e pites na superfície apontam para polímero clorado processado em liga inadequada.
- Pontos pretos e degradação: zona morta, filete lascado ou residência longa em canhão superdimensionado
- Almofada instável e peso variável: anel de bloqueio, ponteira ou folga diametral acima do aceitável
- Granulado não fundido: L/D insuficiente, compressão baixa ou perfil térmico invertido
- Desgaste acelerado em poucos meses: material com fibra de vidro em rosca apenas nitretada
- Pites e corrosão superficial: PVC ou aditivos halogenados sem liga resistente à corrosão
- Vibração e ruído na plastificação: desalinhamento entre acoplamento, rosca e furo do canhão
O que define o preço e o checklist para pedir orçamento
Não existe preço de tabela para canhão e rosca porque quase toda peça é feita conforme o modelo da injetora ou copiada da peça original. O que move o valor é o diâmetro e o comprimento usinado, a liga do substrato, o tipo de tratamento superficial, a presença ou não de revestimento bimetálico, a geometria pedida (uso geral, barreira, com elementos de mistura), o conjunto de ponta e o prazo de entrega. Peça recondicionada custa uma fração da peça nova, mas cobre menos escopo; o cálculo honesto compara custo por hora de produção estável, incluindo refugo evitado e parada de linha. Ao cotar em vários fornecedores de uma vez, envie o mesmo pacote de dados para todos — orçamento comparável depende de informação idêntica na entrada.
- Marca, modelo e ano da injetora, e capacidade de injeção em gramas
- Diâmetro nominal da rosca, comprimento útil e razão L/D atual
- Polímero processado, percentual e tipo de carga (fibra de vidro, mineral, retardante de chama)
- Desenho, foto ou a peça original disponível para cópia, com detalhe do acoplamento e da ponteira
- Tratamento desejado: nitretado, bimetálico ou liga resistente à corrosão
- Escopo pedido: rosca, canhão, conjunto completo, resistências coleira e termopares
- Quantidade, urgência e se há interesse em recondicionamento como alternativa
- Documentação exigida: laudo dimensional, dureza superficial e certificado do sistema de gestão conforme ABNT NBR ISO 9001
Fornecedores, fabricação e serviços associados
O mercado brasileiro reúne fabricantes de conjuntos novos sob desenho, retíficas especializadas em recuperação de roscas e cilindros, e prestadores de tratamento superficial e de revestimento bimetálico. Um mesmo pedido costuma envolver serviços complementares: usinagem de precisão, retífica cilíndrica interna, tratamento térmico, ensaios dimensionais e, quando há suspeita de trinca em cilindro de grande porte, inspeção por ensaio não destrutivo. Vale avaliar também os periféricos que entram no mesmo orçamento — resistências coleira, termopares e isolamento térmico do canhão — porque o perfil de temperatura só se sustenta com esses componentes íntegros. Ao selecionar o fornecedor, pese capacidade de usinagem no diâmetro necessário, disponibilidade de tratamento próprio ou terceirizado qualificado e histórico em peças para a mesma família de injetora.
| Escopo contratado | Quando faz sentido | Prazo relativo | Observação de compra |
|---|---|---|---|
| Conjunto novo completo (rosca + canhão + ponta) | Par fora de tolerância ou mudança de polímero processado | Mais longo | Melhor momento para revisar geometria e L/D |
| Rosca nova, canhão mantido | Canhão dentro de tolerância e rosca desgastada | Intermediário | Exige medição do furo antes de fechar |
| Recondicionamento da rosca | Filetes desgastados, geometria correta e sem trinca | Mais curto | Peça laudo dimensional pós-serviço |
| Encamisamento do canhão | Furo ovalizado com estrutura externa íntegra | Intermediário | Alternativa ao cilindro novo em máquinas maiores |
| Peça em liga resistente à corrosão | Processamento de PVC ou compostos halogenados | Mais longo | Poucos fornecedores atendem; qualifique antes |
| Periféricos (resistências e termopares) | Perfil térmico instável ou zona sem controle | Curto | Cotar junto reduz nova parada de máquina |
O que só a Soluções Industriais entrega neste nicho
- Cotações do marketplace mostram que a maioria dos pedidos chega sem informar o polímero processado, o que impede o fornecedor definir taxa de compressão.
- Compradores que anexam o desenho do conjunto original ou a marca e o modelo da injetora recebem orçamento em prazo sensivelmente menor.
- Demanda concentrada em diâmetros de rosca entre 25 mm e 60 mm, faixa das injetoras de pequeno e médio porte instaladas no Brasil.
- Pedidos para processamento de poliamida com fibra de vidro migram para revestimento bimetálico após a segunda troca prematura de rosca nitretada.
- Fornecedores de recondicionamento e fabricantes de peça nova concorrem no mesmo pedido, e a comparação só fica honesta quando o comprador mede a folga diametral atual.
- Solicitações de PVC rígido exigem qualificar antes se o fornecedor trabalha liga resistente à corrosão, o que reduz a lista de cotados.
- Checklist de cotação com diâmetro, L/D, material processado e ficha de acoplamento evita o retrabalho de três a quatro rodadas de e-mail típico do nicho.
- Pedido de laudo de dureza superficial e de profundidade de camada é o filtro mais rápido entre retífica genérica e fabricante especializado.
Perguntas frequentes
Qual a vida útil média de um conjunto canhão e rosca para injetora?
Não há número universal porque a vida depende do polímero, do percentual de carga abrasiva e do regime de trabalho. Conjuntos nitretados processando poliolefinas sem carga costumam durar vários anos em turno normal, enquanto os mesmos componentes rodando composto com fibra de vidro podem sair de tolerância em uma fração desse tempo. O indicador confiável é a folga diametral medida periodicamente, não o calendário.
Quando o revestimento bimetálico compensa em relação à rosca apenas nitretada?
Compensa quando o material processado contém fibra de vidro, cargas minerais, retardantes de chama ou pigmentos abrasivos, e quando a máquina opera em regime contínuo. O investimento inicial é maior, mas evita a segunda e a terceira troca prematura, além da parada de linha associada. Para poliolefinas e estirênicos sem carga, a peça nitretada em aço nitretável costuma ser suficiente.
É possível usar a rosca de uma injetora em outra máquina de mesmo diâmetro?
Raramente. Além do diâmetro, precisam coincidir o comprimento útil, o tipo de acoplamento com o eixo de acionamento, o assento da ponteira e o comprimento do canhão. Fornecedores pedem marca, modelo e, quando possível, a peça original ou o desenho justamente para conferir esses detalhes antes de usinar.
Que documentos devo exigir do fornecedor na entrega da peça?
Peça relatório dimensional com diâmetros medidos, laudo de dureza superficial obtido por ensaio Vickers conforme a ABNT NBR ISO 6507, identificação da liga do substrato e descrição do tratamento aplicado, incluindo profundidade de camada quando for nitretação. Fornecedores com sistema de gestão certificado pela ABNT NBR ISO 9001 costumam emitir essa documentação de forma padronizada.
Recondicionar a rosca resolve o problema de peso de peça oscilante?
Só resolve se a causa estiver na rosca ou no conjunto de ponta. Peso variável com almofada instável frequentemente decorre de anel de bloqueio e assento da ponteira desgastados, ou de folga excessiva também no canhão. Medir o par completo antes de contratar o serviço evita pagar por um reparo que não elimina a variação.
Como o processamento de PVC muda a especificação do conjunto?
O PVC libera compostos clorados durante o processamento, que atacam quimicamente superfícies convencionais. A especificação migra para ligas resistentes à corrosão e para geometria de baixo cisalhamento, sem zonas mortas onde o material possa estagnar e degradar. Poucos fornecedores trabalham essa liga, então vale qualificar essa capacidade logo na primeira rodada de cotação.
O que a NR-12 exige em uma troca de canhão e rosca?
A NR-12 trata de proteções, dispositivos de segurança e procedimentos de intervenção em máquinas, o que inclui bloqueio das fontes de energia antes da desmontagem e retorno das proteções após o serviço. A apreciação de risco da atividade segue os princípios da ABNT NBR ISO 12100. A execução deve ficar a cargo de profissional habilitado, com procedimento documentado e treinamento registrado.
Qual a diferença prática entre uma rosca de uso geral e uma rosca barreira?
A rosca de uso geral tem três zonas com passo constante e serve à maioria dos termoplásticos comuns. A rosca barreira separa fisicamente o material já fundido do ainda sólido por um filete adicional, melhorando homogeneidade térmica e dispersão de masterbatch. Custa mais e só se justifica quando há problema real de mistura de cor ou de variação térmica no fundido.
Vale comprar conjunto usado ou importado de outra máquina?
Conjunto usado só é aproveitável com medição prévia de folga e verificação de acoplamento, e mesmo assim o histórico de material processado é desconhecido. Peça importada exige conferir compatibilidade dimensional e disponibilidade de reposição futura da ponteira e dos anéis. Em geral, o comparativo mais seguro para o comprador é entre peça nova sob desenho e recondicionamento com laudo.
Solicitar orçamento gratuito
Para obter cotações comparativas de canhão e rosca para injetora, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), ABNT NBR ISO 12100, ABNT NBR ISO 6507, ABNT NBR ISO 9001.