
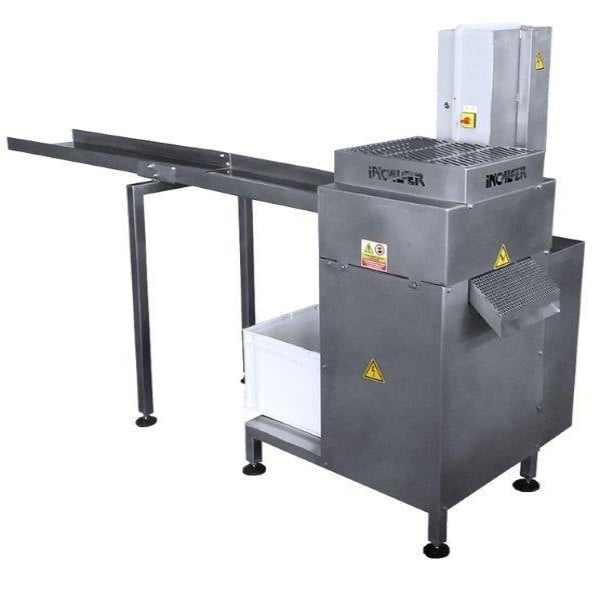

Cortador de salgadinho de trigo
Aviso de segurança. Cortadores de salgadinho operam com rolos, facas e correias em movimento e estão sujeitos à NR-12 do Ministério do Trabalho, que exige proteções fixas ou móveis intertravadas, dispositivo de parada de emergência e apreciação de risco documentada conforme a ABNT NBR ISO 12100:2013. A categoria do circuito de segurança do intertravamento deve ser definida segundo a ABNT NBR 14153:2022 por profissional legalmente habilitado, com ART recolhida. Adequação de máquina usada, alteração de proteção original e elaboração de laudo não devem ser feitas sem engenheiro ou técnico de segurança responsável.
Como funciona o corte da massa de trigo
Existem três princípios físicos distintos e confundi-los é o erro de especificação mais caro do nicho. No corte rotativo, a massa já laminada passa entre um cilindro de apoio e um rolo gravado que vaza o formato por pressão; o desenho fica em relevo negativo no rolo e um raspador destaca a peça. No corte por guilhotina, uma faca desce ou oscila sobre um filete contínuo e produz peças de comprimento definido pela frequência do golpe cruzada com a velocidade da esteira. No corte na matriz, típico de linha extrudada, facas giram rentes à saída da matriz e seccionam o produto ainda quente e expandido. O primeiro princípio serve a massas frias e plásticas de trigo; o terceiro serve a snacks soprados. Escolher rotativo para um produto que na verdade é extrudado gera investimento inútil, porque o corte terá de acontecer de qualquer forma no extrusor.
- Rotativo de rolo gravado: massa laminada fria, formatos vazados e recortes complexos.
- Guilhotina transversal: filetes, bastões e palitos de comprimento uniforme.
- Facas na matriz do extrusor: snack soprado, corte a quente na saída da matriz.
- Combinado laminador e cortador: uma única estrutura lamina, calibra e corta em sequência.
Comparativo de tipos e tabela de especificação
A tabela abaixo resume os quatro arranjos mais cotados no mercado brasileiro para salgadinho de farinha de trigo, com o perfil de uso de cada um. As faixas de capacidade variam bastante entre fabricantes e devem ser confirmadas na proposta, mas a lógica de porte se mantém: bancada para produção artesanal e testes de formato, e modelos acoplados à linha quando a operação é contínua. Note que a capacidade nominal só se realiza se o equipamento anterior alimentar a massa na mesma velocidade — cortador superdimensionado em relação à laminadora não produz mais, apenas fica ocioso.
| Arranjo | Porte típico | Material das partes em contato | Formato definido por | Aplicação recomendada |
|---|---|---|---|---|
| Cortador de bancada manual ou semiautomático | Artesanal e pequeno lote | Inox AISI 304 | Rolo gravado ou molde | Testes de formato, produção sob encomenda, panificadora |
| Cortador rotativo acoplado à laminadora | Produção contínua | Inox AISI 304 e rolo tratado | Rolo gravado intercambiável | Salgadinho laminado frito ou assado em escala |
| Guilhotina transversal em linha | Produção contínua | Inox AISI 304 e faca temperada | Frequência de corte e velocidade da esteira | Palito, bastão e produtos de comprimento fixo |
| Conjunto de facas na matriz da extrusora | Produção contínua | Inox e aço ferramenta na faca | Matriz da extrusora e rotação da faca | Snack extrudado soprado à base de milho ou trigo |
Como dimensionar e sincronizar com a linha
O dimensionamento parte do produto acabado, nunca da máquina. Defina primeiro o peso da embalagem e a produção alvo por turno; converta para kg/h de massa considerando que parte do peso se perde na fritura ou no forno. A largura útil do rolo, cruzada com a velocidade linear da esteira, entrega a capacidade teórica — e é aí que aparece a variável esquecida: o percentual de aparas. Em formatos vazados com muito recorte, a apara que sobra entre as peças pode representar uma fração relevante da massa alimentada e precisa voltar à masseira, o que muda o rendimento real da linha e a carga do equipamento anterior. Quem já opera uma máquina processadora de alimentos na etapa de mistura deve verificar se ela suporta o retorno constante de retalho sem alterar a reologia da massa. O sincronismo entre laminadora e cortador é obtido com inversor de frequência: sem ele, a lâmina de massa estica antes do rolo e o formato sai deformado, ou acumula e enruga.
- Calcule kg/h de massa a partir do peso embalado e da perda de umidade na fritura ou forno.
- Some o percentual de aparas do formato escolhido à carga da masseira e do laminador.
- Confirme se a velocidade da esteira do cortador é ajustável e sincronizável por inversor.
- Verifique a altura de descarga do cortador em relação à entrada da fritadeira ou do forno.
- Reserve espaço lateral para troca do rolo gravado sem desmontar a linha inteira.
Modos de falha, higienização e manutenção real
Os problemas rotineiros do cortador quase nunca são elétricos. Rebarba nas bordas costuma indicar folga entre rolo gravado e cilindro de apoio ou desgaste do raspador. Corte incompleto, com peças que continuam ligadas pela apara, aponta para massa fria demais, pressão insuficiente ou lâmina fora de paralelismo. Esmagamento e perda de relevo no desenho indicam massa com umidade acima da faixa de trabalho. Aderência persistente no gravado é o sintoma clássico de gordura vegetal alta sem tratamento antiaderente no rolo. Na higienização, massa de trigo com gordura responde melhor a remoção mecânica a seco seguida de sanitização controlada do que a lavagem generosa com água, que empasta o resíduo dentro do desenho e favorece proliferação microbiana em frestas — o procedimento adotado deve estar escrito no POP exigido pela RDC ANVISA 275/2002. As peças de desgaste a orçar desde o primeiro ano são raspador, rolamentos, correia de arraste e o próprio gravado do rolo, que perde definição com o tempo.
- Rebarba constante: folga rolo e cilindro, raspador gasto ou pressão desregulada.
- Peças unidas por apara: massa fria, pressão baixa ou desalinhamento da lâmina.
- Perda de relevo no desenho: umidade da massa acima da faixa de trabalho.
- Massa grudando no gravado: falta de tratamento antiaderente ou excesso de gordura na formulação.
- Ruído e vibração no rolo: rolamento em fim de vida, risco de travamento e parada de linha.
Conformidade sanitária e segurança na compra
Um cortador que entra em indústria alimentícia precisa passar em duas auditorias diferentes. Para a vigilância sanitária, valem a Portaria SVS/MS 326/1997 e a RDC ANVISA 275/2002, que exigem construção sem cantos vivos, soldas contínuas e polidas, ausência de pontos de acúmulo e materiais autorizados — a liga metálica em contato com o alimento deve estar coberta pela RDC ANVISA 20/2007, o que na prática significa exigir declaração do fabricante quanto ao inox empregado. Para a fiscalização do trabalho, vale a NR-12: o rolo e a faca são zonas de perigo e precisam de proteção fixa ou móvel intertravada, parada de emergência acessível e apreciação de risco conforme a ABNT NBR ISO 12100:2013, com a categoria do circuito de comando definida pela ABNT NBR 14153:2022. Máquina importada sem manual em português ou máquina usada com proteção removida são as duas situações que mais geram autuação, e a regularização exige projeto assinado por profissional habilitado com ART.
O que define o preço e checklist de cotação
Não existe preço de tabela neste nicho porque a maioria das máquinas é montada sob demanda. O que move o valor da proposta é previsível: largura útil e capacidade, grau de automação, quantidade de rolos gravados incluídos, tratamento antiaderente, presença de inversor de frequência e painel conforme NR-12, e se o equipamento é isolado ou parte de um conjunto com laminadora. Rolos adicionais são o item que mais surpreende no orçamento: cada novo formato de salgadinho normalmente exige um rolo próprio, e ampliar o mix depois da compra costuma custar mais do que negociar dois ou três gravados já na proposta inicial. Ao comparar propostas, confirme se o preço inclui instalação, treinamento de operação e documentação técnica. Fornecedores que também produzem equipamentos de linha de snack costumam ter vantagem no ajuste de sincronismo entre etapas.
- Formato ou formatos desejados e desenho de referência do salgadinho.
- Capacidade alvo em kg/h e horas de operação por turno.
- Largura útil e espessura da massa laminada que a linha já produz.
- Tipo de massa: umidade aproximada e percentual de gordura na formulação.
- Destino do produto: fritura por imersão ou forneamento.
- Tensão elétrica disponível, monofásica ou trifásica, e potência instalada.
- Equipamento anterior e posterior na linha, para avaliar sincronismo e altura de descarga.
- Documentação exigida: manual em português, laudo de conformidade NR-12 e declaração dos materiais em contato com alimento.
O que só a Soluções Industriais entrega neste nicho
- Diferença física entre corte por rolo gravado, guilhotina transversal e facas na matriz do extrusor, explicada por tipo de massa.
- Rolo gravado como item que define o formato do salgadinho e principal custo oculto ao ampliar mix de produtos.
- Faixa prática de espessura de laminação por destino do produto: fritura por imersão versus forneamento.
- Percentual de aparas retornado à masseira como métrica de rendimento real da linha, não apenas kg/h nominal.
- Modos de falha recorrentes no corte de massa de trigo: rebarba, corte incompleto, esmagamento e aderência no desenho.
- Diferença de procedimento entre higienização a seco de massa gordurosa e lavagem com água, refletida no POP da RDC 275/2002.
- Documentos que o comprador B2B deve exigir no orçamento: manual em português, laudo de conformidade NR-12 e declaração de materiais em contato com alimento.
- Checklist de cotação com formato, capacidade em kg/h, largura útil, tensão elétrica e integração com laminadora ou extrusora.
Perguntas frequentes
Cortador de salgadinho de trigo serve para snack extrudado de milho?
Não diretamente. O cortador rotativo trabalha massa laminada fria, enquanto o snack extrudado é seccionado por facas rentes à matriz da extrusora, ainda quente e expandido. São princípios de corte diferentes e o equipamento de um não substitui o do outro; em linha extrudada o corte já vem integrado ao extrusor.
Preciso comprar um rolo para cada formato de salgadinho?
Na maioria dos cortadores rotativos, sim. O desenho é gravado no rolo, então cada formato novo normalmente exige um rolo próprio. Por isso é mais econômico negociar dois ou três gravados já na proposta inicial do que comprar rolos avulsos depois, e vale confirmar se a troca é rápida e sem desmontar a linha.
Que documentação devo exigir do fornecedor?
Manual de instruções em português, declaração dos materiais em contato com o alimento compatível com a RDC ANVISA 20/2007 e documentação de conformidade com a NR-12, incluindo a apreciação de risco baseada na ABNT NBR ISO 12100:2013. Para adequações e laudos, exija responsável técnico habilitado com ART recolhida.
Máquina usada compensa neste tipo de equipamento?
Pode compensar, mas o desconto costuma ser consumido por dois itens: recuperação do gravado do rolo, que perde definição com o uso, e adequação à NR-12 quando as proteções originais foram removidas. Avalie o estado do rolo, dos rolamentos e do painel elétrico antes de fechar, e orce a adequação junto do equipamento.
Qual a diferença entre cortador de bancada e cortador acoplado à linha?
O de bancada é indicado para produção artesanal, lotes pequenos e desenvolvimento de novos formatos, com alimentação manual da massa. O acoplado trabalha em regime contínuo, sincronizado com a laminadora por inversor de frequência, e só entrega a capacidade nominal se as etapas anteriores acompanharem a velocidade.
Como higienizar o rolo gravado sem danificar o desenho?
Massa de trigo com gordura responde melhor a remoção mecânica a seco com escova de cerdas apropriadas, seguida de sanitização controlada, do que a lavagem farta com água, que empasta resíduo dentro do relevo. O procedimento precisa estar formalizado no POP de higienização exigido pela RDC ANVISA 275/2002 e na rotina de BPF da Portaria SVS/MS 326/1997.
O que causa rebarba nas bordas do salgadinho?
Geralmente folga excessiva entre o rolo gravado e o cilindro de apoio, raspador desgastado ou pressão de corte desregulada. Rebarba constante altera o peso da peça e pode levar o produto embalado a sair fora da faixa declarada, o que gera refugo e problema de rotulagem.
Qual a potência elétrica típica e como planejar a instalação?
A potência varia com a largura útil e o grau de automação, e deve ser confirmada na proposta. Informe ao fornecedor a tensão disponível e se a rede é monofásica ou trifásica antes de fechar, porque conversão posterior de motor e painel encarece a instalação e pode afetar a conformidade elétrica do conjunto.
O cortador aumenta o rendimento da linha?
Ele padroniza formato e peso, mas o ganho real depende do reaproveitamento de aparas. Formatos com muito recorte geram retalho que precisa retornar à masseira, e esse retorno altera a reologia da massa se não for controlado. Ao comparar formatos, considere o percentual de apara junto com a capacidade em kg/h.
Solicitar orçamento gratuito
Para obter cotações comparativas de cortador de salgadinho de trigo, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Equipamentos para Alimentos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: Portaria SVS/MS 326/1997, RDC ANVISA 275/2002, RDC ANVISA 20/2007, NR-12 (Ministério do Trabalho), ABNT NBR ISO 12100:2013, ABNT NBR 14153:2022.