

Aviso de segurança. Cortadores industriais concentram riscos de corte, projeção de partículas, arco elétrico, ruído e fumos metálicos, e a adequação de proteções, parada de emergência e circuitos de comando deve seguir a NR-12 e a ABNT NBR ISO 12100:2013. A apreciação de risco, o laudo de adequação e a definição do nível de desempenho conforme a ABNT NBR ISO 13849-1 são atribuição de engenheiro ou profissional legalmente habilitado, com ART registrada. Instalação elétrica e intervenções no painel exigem profissional autorizado nos termos da NR-10 — este conteúdo é informativo e não substitui projeto nem laudo técnico.
Como escolher o processo de corte pela espessura, material e acabamento
A escolha do processo é uma árvore de decisão curta e quase sempre resolvida por três perguntas: qual material, qual espessura e se a peça tolera alteração metalúrgica na borda. Corte a frio por disco, serra ou guilhotina resolve perfil, tubo e chapa fina com investimento baixo e sem zona termicamente afetada, mas limita geometria a linhas retas. Plasma domina a faixa intermediária em metais condutivos com bom custo-benefício, enquanto o oxicorte segue imbatível em aço carbono muito espesso. Laser fibra entrega tolerância apertada e borda pronta para solda em chapa fina e média. Jato d'água abrasivo é o único que corta praticamente qualquer material sem zona termicamente afetada, o que o torna obrigatório em ligas sensíveis ao calor, compósitos e peças que não podem ter dureza alterada na borda — em compensação, é o processo de maior custo por metro. Para o corte de concreto, alvenaria e pavimento a lógica muda para disco diamantado refrigerado a água, com equipamento e consumível próprios.
| Processo | Materiais típicos | Faixa usual de espessura | Zona termicamente afetada | Quando é a melhor escolha |
|---|---|---|---|---|
| Disco abrasivo / policorte | Aço, tubo, perfil, barra | Até cerca de 100 mm de diâmetro | Desprezível (aquecimento local) | Corte reto de barra e perfil em baixo volume |
| Guilhotina mecânica ou hidráulica | Chapa de aço, inox, alumínio | Chapa fina a média | Nenhuma | Corte reto de chapa em grande repetição, sem rebarba térmica |
| Oxicorte | Aço carbono | Média a muito espessa | Larga | Aço carbono grosso com o menor investimento inicial |
| Plasma | Aço, inox, alumínio, cobre (condutivos) | Fina a espessa | Moderada | Melhor relação velocidade/custo em metal condutivo |
| Laser fibra | Aço, inox, alumínio, latão | Fina a média | Estreita | Tolerância apertada e borda pronta para montagem |
| Jato d'água abrasivo | Metal, pedra, vidro, compósito, borracha | Fina a muito espessa | Nenhuma | Material sensível ao calor ou que não pode ter dureza alterada |
| Disco diamantado refrigerado | Concreto, asfalto, alvenaria | Conforme raio do disco | Nenhuma | Obra civil e demolição controlada |
- Corte a frio (disco, serra, guilhotina): perfil, tubo, chapa fina, sem ZTA, geometria simples.
- Oxicorte: aço carbono espesso, investimento baixo, borda com rebarba e ZTA larga.
- Plasma: metais condutivos em espessura média, boa velocidade, ZTA moderada.
- Laser fibra: chapa fina e média, tolerância apertada, alto investimento inicial.
- Jato d'água abrasivo: qualquer material, zero ZTA, menor produtividade e maior custo/metro.
Cortadores industriais no ramo alimentício: inox, higienização e regulação sanitária
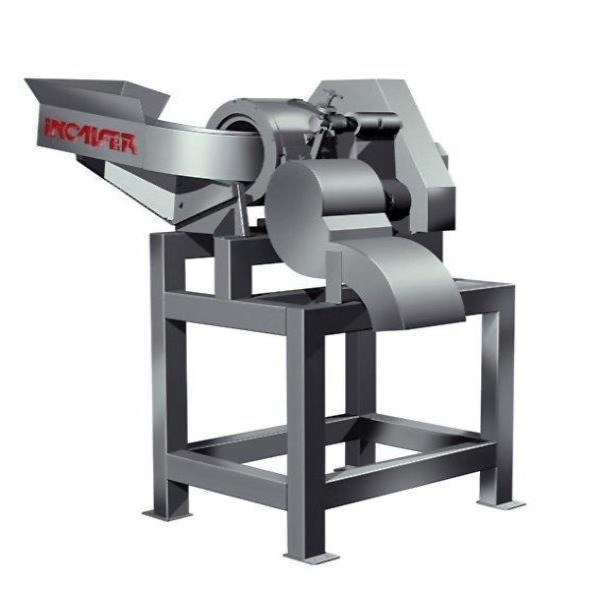
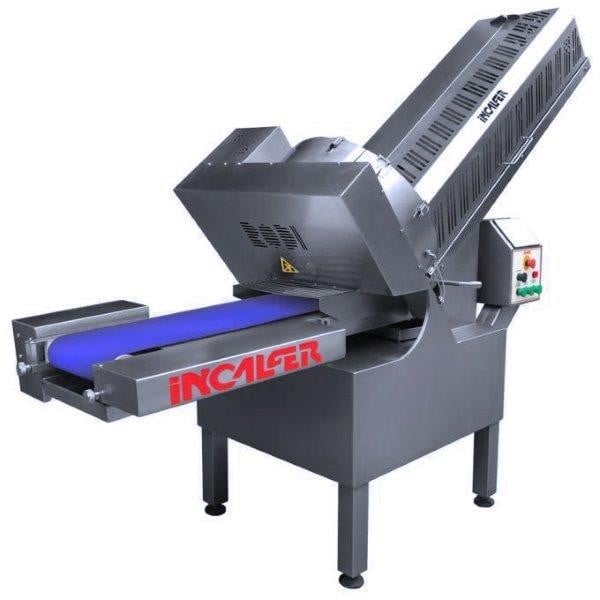
Quando o termo aparece em indústria de alimentos, o produto é outro: fatiadores, cubetadeiras, serras-fita de açougue, cortadores de legumes e divisoras de massa. Aqui a variável dominante não é espessura, e sim a construção sanitária. As superfícies em contato com alimento devem ser de aço inoxidável austenítico das séries AISI 304 ou 316, sem frestas, cantos vivos ou soldas porosas que acumulem resíduo, e o conjunto precisa permitir desmontagem rápida para higienização. Equipamentos e utensílios em contato com alimentos são objeto de regulação da Anvisa, e as boas práticas de fabricação exigidas em estabelecimentos processadores tornam a facilidade de sanitização um critério de compra tão relevante quanto a capacidade em quilos por hora. As mesmas exigências de proteção de partes móveis previstas na NR-12 valem integralmente: serra-fita e fatiador com lâmina exposta são fonte recorrente de acidente com amputação.
- Confirme a série do inox nas partes em contato com alimento e nos parafusos e fixadores.
- Prefira construção que dispense ferramenta para retirar lâmina, discos e bandejas.
- Verifique se motor e painel têm grau de proteção compatível com lavagem do ambiente.
- Exija proteção de lâmina e intertravamento na tampa conforme NR-12.
Cortadores para materiais flexíveis: papel, plástico, tecido e borracha
A terceira família reúne guilhotinas de papel e papelão, cortadoras de bobina (rebobinadeiras com facas circulares), cortadores de tecido de lâmina vertical e cortadores de mangueira e borracha. O parâmetro crítico é a geometria e o material da lâmina — aço-rápido, aço-carbono ou lâmina com revestimento — combinada à pressão do prensa-chapas, que evita o deslizamento do maço durante o golpe. Nesses equipamentos o custo recorrente é a afiação: uma lâmina de guilhotina de papel é reafiada dezenas de vezes ao longo da vida e o programa de troca deve ser dimensionado em resmas ou metros cortados, não em meses de calendário. Por serem máquinas de golpe com alta energia acumulada, a NR-12 exige comando bimanual, cortina de luz ou proteção móvel intertravada — guilhotina sem esses dispositivos é reprovada em fiscalização e é fonte clássica de acidente com amputação de dedos.
O que define o preço de um cortador industrial
Não existe preço de tabela para o termo genérico: uma policorte de bancada e uma mesa de plasma CNC de pórtico separam ordens de grandeza. O que move o valor é, em ordem de peso, a tecnologia de corte, a área útil ou capacidade de corte, o grau de automação e o pacote de conformidade. Um mesmo processo custa muito mais quando entregue com controle numérico, mesa de exaustão, sistema de altura automática de tocha e documentação de segurança completa. Ao cotar, separe explicitamente o preço da máquina do preço do que a faz funcionar: compressor com secador, sistema de exaustão, instalação elétrica adequada e o estoque inicial de consumível costumam somar uma parcela relevante do investimento e frequentemente ficam fora da proposta inicial.
- Tecnologia de corte: corte a frio < oxicorte < plasma < laser fibra e jato d'água.
- Capacidade: espessura máxima, área útil da mesa, abertura da guilhotina, potência da fonte.
- Automação: manual, semiautomático, CNC com nesting e altura automática de tocha.
- Ciclo de trabalho: fonte de 60% ou 100% a 40 °C custa mais que uma de 35%.
- Conformidade: proteções, circuito de segurança validado e laudo de adequação à NR-12.
- Infraestrutura correlata: compressor, secador, exaustão, transformador, obra civil.
- Origem e assistência: nacional com peça em estoque, importado com prazo de reposição maior.
Custo por metro cortado, consumíveis e a conta de comprar ou terceirizar
O preço de aquisição é o menor dos problemas em máquina de corte: o custo relevante é o de operação por metro linear, que soma energia elétrica, gás ou ar comprimido, consumível de corte e mão de obra. No plasma, bico e eletrodo são itens de vida curta medida em número de partidas — cada perfuração desgasta o conjunto muito mais que o percurso contínuo, e programar o corte para reduzir perfurações é uma das economias mais imediatas que existem. No corte a disco, o custo por corte cai com disco de maior diâmetro e avanço adequado; forçar o avanço queima o disco antes de gastá-lo. No jato d'água, o abrasivo granada responde pela maior fatia do custo horário. Antes de comprar, faça a conta simples: multiplique o volume mensal real pelo preço de terceirização por metro e compare com a parcela mensal do equipamento somada ao custo operacional. Volumes baixos e intermitentes quase sempre fecham melhor terceirizados; volume constante e prazo curto de entrega justificam a máquina própria.
- Levante o volume mensal em metros lineares ou peças antes de dimensionar a máquina.
- Compare consumo de consumível por hora efetiva de arco, não por hora de turno.
- Some energia, gás/ar, consumível, afiação e manutenção no custo por metro.
- Considere o custo do refugo: processo com ZTA larga pode obrigar usinagem posterior.
- Avalie o payback contra o preço de mercado do serviço terceirizado de corte.
Erros de especificação e modos de falha mais comuns
A maior parte das reclamações em máquina de corte não vem de defeito de fabricação, e sim de especificação e instalação. Ar comprimido úmido ou contaminado com óleo é a causa número um de queima prematura de bico e eletrodo em plasma e de corte com borda suja — a máquina exige ar seco e filtrado, com secador e filtro coalescente dedicados, e a economia no tratamento de ar se paga em consumível queimado nas primeiras semanas. Comprar pela espessura máxima do catálogo é outro erro clássico: essa é a espessura de separação, não a de corte com qualidade, que costuma ser sensivelmente menor. Subestimar o ciclo de trabalho leva a paradas térmicas em plena produção. E adquirir máquina usada sem verificar proteções e circuito de segurança transfere ao comprador o passivo de adequação à NR-12, que pode custar uma fração significativa do valor pago pelo equipamento.
- Ar comprimido sem secagem: queima de consumível e borda oxidada.
- Confundir espessura de separação com espessura de corte de qualidade.
- Ignorar o ciclo de trabalho a 40 °C e superaquecer a fonte em produção contínua.
- Rede elétrica subdimensionada ou tensão diferente da máquina cotada.
- Ausência de exaustão de fumos metálicos, com exposição ocupacional acima do tolerável.
- Máquina usada sem proteção intertravada, parada de emergência e laudo de adequação.
- Disco ou lâmina inadequada ao material, gerando rebarba e vida útil curta.
Critérios de compra B2B e checklist de cotação
Uma cotação de cortador industrial só é comparável quando todos os fornecedores respondem à mesma especificação. Reúna previamente os dados técnicos e envie o mesmo pacote a todos: isso elimina propostas com escopo diferente e acelera a negociação. Exija na proposta, além do preço, o manual em português, o diagrama elétrico, a declaração de conformidade com a NR-12 e a informação do nível de desempenho do circuito de segurança conforme a ABNT NBR ISO 13849-1. Peça também a lista de consumíveis com preço unitário e a política de assistência técnica, incluindo prazo de atendimento e disponibilidade de peças de reposição — em máquina de produção, o custo de uma parada costuma superar rapidamente a diferença de preço entre duas propostas. No mesmo fôlego, vale cotar as ferramentas de acabamento que sempre acompanham a operação de corte, já que rebarbação e preparação de borda fazem parte do fluxo real da peça.
- Material, liga e espessura máxima a cortar (informe as duas espessuras extremas).
- Geometria: apenas corte reto ou perfis e curvas que exijam CNC.
- Volume mensal estimado em metros lineares ou peças por turno.
- Tolerância dimensional e acabamento de borda exigidos pela peça.
- Tensão e potência disponíveis na planta, e existência de compressor com secador.
- Espaço físico, pé-direito, acesso para descarga e necessidade de obra civil.
- Exigência de laudo NR-12, treinamento de operadores e instalação inclusa.
- Escopo de garantia, prazo de entrega e cobertura de assistência técnica na região.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em serralherias e caldeirarias que trocam policorte por mesa de plasma quando passam de 40 horas mensais de corte.
- Compradores que chegam pedindo 'cortador industrial' com espessura definida, mas sem saber se precisam de corte a frio ou térmico.
- Recorrência alta de cotação de consumível (bico, eletrodo, disco) separada da máquina, indicando frota já instalada.
- Pedidos de laudo de adequação à NR-12 junto ao orçamento em máquinas usadas e importadas.
- Segmento alimentício cotando cortador em inox AISI 304 com desmontagem sem ferramenta para higienização.
- Solicitações de terceirização de corte por metro linear como alternativa à compra em volumes abaixo de 200 m por mês.
- Ar comprimido tratado citado como pré-requisito ignorado em boa parte das compras de plasma.
- Checklist de cotação com espessura máxima, material, produtividade mensal e tensão disponível reduz retrabalho de proposta.
Perguntas frequentes
Qual a diferença entre espessura máxima de corte e espessura de separação?
Espessura de separação é a máxima em que a máquina consegue apenas romper o material, normalmente com borda irregular e velocidade muito baixa. Espessura de corte de qualidade é a faixa em que o equipamento entrega borda aproveitável e produtividade útil, sempre menor. Especifique sempre pela segunda, com margem, para não comprar máquina no limite.
Cortador industrial precisa de laudo de adequação à NR-12?
Toda máquina em operação precisa atender à NR-12, o que envolve apreciação de risco conforme a ABNT NBR ISO 12100:2013, proteções adequadas e dispositivo de parada de emergência. Máquinas novas devem chegar em conformidade, com manual em português e declaração do fabricante; usadas e retrofitadas normalmente exigem adequação. A avaliação e o laudo devem ser feitos por engenheiro ou profissional legalmente habilitado, com ART.
Qual é o ciclo de trabalho ideal para uso industrial contínuo?
O ciclo de trabalho é expresso em percentual dentro de um período de 10 minutos a 40 °C. Um equipamento de 35% corta cerca de 3,5 minutos e precisa de 6,5 minutos de resfriamento, adequado a manutenção e baixo volume. Produção contínua pede fontes com ciclo alto na corrente de trabalho real, não na corrente mínima do catálogo.
Por que o consumível de plasma dura pouco na minha máquina?
As causas mais frequentes são ar comprimido úmido ou com óleo, vazão insuficiente e excesso de perfurações no programa de corte. Cada partida do arco desgasta bico e eletrodo muito mais que o percurso contínuo. Instalar secador e filtro coalescente dedicados e revisar o nesting para reduzir perfurações costuma multiplicar a vida do conjunto.
Quando compensa terceirizar o corte em vez de comprar a máquina?
Compare o volume mensal real multiplicado pelo preço de mercado do serviço por metro linear com a soma da parcela do equipamento, energia, consumível, manutenção e mão de obra. Volumes baixos, intermitentes ou de geometria muito variada tendem a fechar melhor terceirizados. Volume constante, prazo curto de entrega e sigilo de projeto pesam a favor da máquina própria.
Cortador industrial exige sistema de exaustão?
Processos térmicos como plasma, laser e oxicorte geram fumos metálicos e particulado respirável, e o corte a disco gera pó e ruído. A exposição ocupacional é avaliada nos termos da NR-15, e a solução usual é exaustão localizada, mesa de água ou ventilação diluidora, combinada a EPI adequado. O dimensionamento da ventilação deve ser feito por profissional de higiene ocupacional ou segurança do trabalho.
Vale a pena comprar cortador industrial usado ou importado?
Pode valer, desde que o preço considere o custo de adequação. Verifique a existência de proteções intertravadas, parada de emergência, diagrama elétrico, manual em português e o nível de desempenho do circuito de segurança segundo a ABNT NBR ISO 13849-1. Confirme também a disponibilidade de peças e consumíveis no Brasil antes de fechar.
Que material do cortador é exigido na indústria de alimentos?
As superfícies em contato direto com alimento devem ser de aço inoxidável austenítico, tipicamente AISI 304 e, em ambientes mais agressivos ou com salmoura, AISI 316. A construção precisa ser sanitária, sem frestas e com desmontagem simples para higienização, atendendo às boas práticas de fabricação exigidas pela Anvisa nos estabelecimentos processadores.
O que exigir na proposta comercial de um cortador industrial?
Peça escopo detalhado com capacidade real de corte, ciclo de trabalho, tensão, manual em português, diagrama elétrico, declaração de conformidade com a NR-12 e lista de consumíveis com preço unitário. Inclua na comparação instalação, treinamento de operadores, prazo de entrega, garantia e prazo de atendimento da assistência técnica na sua região.
Solicitar orçamento gratuito
Para obter cotações comparativas de cortador industrial, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Ferramentas e Abrasivos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12, NR-10, NR-15, ABNT NBR ISO 12100:2013, ABNT NBR ISO 13849-1, ABNT NBR NM ISO 7010, Anvisa.