
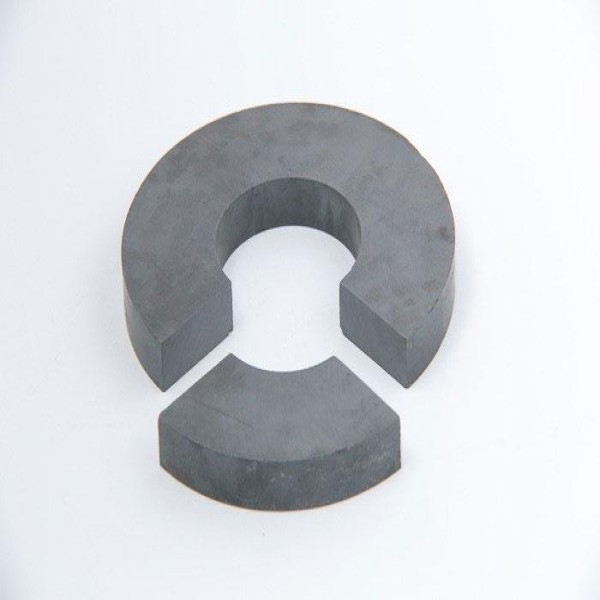

corte de ferrite
Aviso de segurança. O corte de ferrite envolve discos e rebolos em alta rotação e geração de pó e névoa de cerâmica sinterizada, o que exige proteções intertravadas conforme a NR-12, apreciação de risco segundo a ABNT NBR ISO 12100:2013 e avaliação de exposição no PGR previsto na NR-09, com os limites de tolerância da NR-15, Anexo 11. A seleção de proteção respiratória e ocular sob a NR-06, o laudo de exposição e a destinação da lama abrasiva conforme a Resolução CONAMA 430/2011 devem ser definidos por profissional habilitado em segurança do trabalho, não pelo operador nem pelo comprador.
Ferrite mole e ferrite duro: o corte não é o mesmo
O termo ferrite cobre duas famílias de física distinta. O ferrite mole — manganês-zinco (MnZn) e níquel-zinco (NiZn), classificados pela IEC 61332 — é o material de núcleos de transformadores, indutores, bastões de antena e supressores de EMI; corta-se em barras, blocos e núcleos padronizados. O ferrite duro, à base de estrôncio ou bário, é o ímã cerâmico permanente: mais abrasivo, mais frágil e normalmente cortado em blocos, arcos e segmentos para motores e separadores magnéticos. As duas famílias são cerâmicas sinterizadas de baixa tenacidade à fratura, ou seja, rompem sem deformar antes. Quem trata o material como metal e leva o desenho para uma máquina de corte sem o ferramental diamantado adequado costuma receber peças lascadas ou o lote inteiro com trinca interna.
- MnZn: alta permeabilidade, baixa resistividade, típico de fontes chaveadas e transformadores de potência.
- NiZn: alta resistividade e uso em frequências mais altas; o pó de corte pede atenção redobrada de exposição ocupacional.
- Ferrite duro: ímã cerâmico, mais abrasivo, consome muito mais ferramental por metro cortado.
- Regra prática: o ímã de ferrite deve ser cortado antes de magnetizado — depois, a lama abrasiva ferrosa gruda na peça e a limpeza vira retrabalho.
Tecnologias de corte de ferrite comparadas
A escolha da tecnologia é decidida por três perguntas: quanto material você pode perder por corte, que tolerância o desenho realmente exige e qual o volume. Disco diamantado resolve a maioria dos cortes retos em série, com ferramental designado conforme a ISO 6104; fio diamantado entrega o menor kerf e compensa quando a matéria-prima é cara ou escassa; jato d'água abrasivo é a única saída econômica para contornos livres em placas. Já o corte a laser tem uso restrito em ferrite: a cerâmica responde mal ao aporte térmico e as microtrincas resultantes só aparecem no teste elétrico, então quem já opera uma máquina de corte laser para chapa metálica tende a superestimar o resultado no núcleo.
| Tecnologia | Kerf típico | Tolerância usual | Risco de lascamento | Melhor aplicação |
|---|---|---|---|---|
| Disco diamantado (serra de precisão) | 0,3 a 2,0 mm | ±0,05 a ±0,10 mm | Médio, controlável por avanço e refrigeração | Cortes retos em barras, blocos e núcleos em série |
| Fio diamantado | 0,2 a 0,6 mm | ±0,05 mm | Baixo | Peças de alto valor, material escasso e cortes finos |
| Jato d'água abrasivo | 0,8 a 1,5 mm | ±0,2 mm | Baixo na entrada, erosão na saída | Contornos livres, placas e blocos de ferrite duro |
| Retífica de face com rebolo diamantado | Não aplicável (remoção de face) | Planicidade e Ra conforme desenho | Baixo | Gap, casamento de faces e acabamento pós-corte |
| Laser | Muito baixo | Variável e dependente da espessura | Microtrincas de origem térmica | Marcação e peças muito finas; aplicação restrita |
- Volume alto e corte reto: disco diamantado com avanço controlado e refrigeração farta.
- Matéria-prima cara ou peça fina: fio diamantado, aceitando ciclo mais lento.
- Contorno livre e placa espessa: jato d'água abrasivo, prevendo erosão na face de saída.
- Face de contato, gap ou planicidade crítica: retífica com rebolo diamantado depois do corte.
Corte de gap e retífica de faces: onde o AL do núcleo é decidido
Em núcleo de potência, o corte que mais pesa no projeto não é o passante e sim a remoção controlada de material da perna central para formar o entreferro. O valor de AL e a indutância do conjunto dependem desse gap em escala de micrometros, e núcleos com entreferro costumam ser especificados em faixas estreitas de AL, da ordem de ±3 % a ±5 %: alguns micrometros a mais de remoção jogam o lote inteiro para fora da janela. A operação é vizinha da retífica cilíndrica em exigência metrológica, mas executada com rebolo de face plana e dispositivo que garanta o paralelismo das faces de contato. Vale o mesmo raciocínio para o casamento de pares E, ETD e RM: face fora de planicidade cria entreferro parasita não previsto, e os limites de irregularidade superficial estão tratados na IEC 60424-1, hoje consolidada na série IEC 63093.
- Peça o AL alvo e a tolerância no pedido, não apenas a cota do gap em milímetros.
- Exija que o par de núcleos seja retificado e entregue casado, identificado como par.
- Defina a rugosidade da face em parâmetro da ABNT NBR ISO 4287, não em adjetivo.
- Combine quem faz o teste elétrico de amostra: fornecedor de corte, cliente ou laboratório terceiro.
Modos de falha e erros de especificação mais comuns
Quase todo problema de lote em corte de ferrite cai em um punhado de causas conhecidas, e a maioria nasce no desenho, não na máquina. O mais caro é a microtrinca subsuperficial: a peça sai dimensionalmente perfeita, passa na inspeção visual e falha no teste de perdas ou quebra durante o bobinamento. Ela vem de avanço agressivo, disco cego ou refrigeração insuficiente — os mesmos parâmetros que o fornecedor força quando o comprador aperta o prazo sem rever o preço.
- Tolerância copiada de peça metálica (±0,01 mm) num material que trabalha em outra ordem de grandeza.
- Lascamento na face de saída por falta de material de sacrifício ou fixação inadequada.
- Ausência de quebra de aresta: a peça chega inteira e lasca no manuseio do cliente.
- Ímã de ferrite enviado já magnetizado para corte, com lama ferrosa impregnada e limpeza inviável.
- Lama abrasiva retida em poros e furos, que depois compromete colagem, verniz ou isolação.
- Embalagem inadequada no transporte: cerâmica frágil sem berço e sem separador chega com aresta perdida.
- Nenhuma amostra piloto aprovada antes da série, com o refugo aparecendo só na primeira entrega cheia.
O que move o preço do corte de ferrite
Preço de corte de ferrite não se forma por peça, e sim por corte executado e por altura de corte — dois cortes num bloco custam mais que um, mesmo gerando as mesmas peças. Sobre essa base entram o desgaste do ferramental diamantado (ferrite duro consome bem mais que MnZn), a tolerância pedida, a necessidade de retífica de face depois do corte, o dispositivo de fixação — cujo custo de projeto e execução é diluído na quantidade — e a documentação exigida, como relatório dimensional de amostra. O kerf também é preço: em fio diamantado você paga ciclo mais lento, mas perde menos material por corte, o que inverte a conta quando a matéria-prima é cara.
- Barateia: lote maior, tolerância realista, aceitar bruto de corte quando a face não é crítica, agrupar peças no mesmo setup.
- Encarece: retífica adicional, planicidade e Ra apertados, quebra de aresta em todas as arestas, lote pequeno e urgente.
- Neutro em preço, decisivo em risco: definir quem fornece a matéria-prima e quem assume o refugo de quebra.
- Compare sempre orçamentos com o mesmo escopo de acabamento e de inspeção; sem isso, a comparação é ilusória.
Checklist de cotação e escolha do fornecedor
Contratar um serviço de usinagem que nunca processou cerâmica é o atalho mais comum para um lote perdido: o parâmetro de corte de metal aplicado a ferrite trinca a peça. Procure quem já tem ferramental diamantado, refrigeração dedicada e destinação declarada para a lama abrasiva, e confirme que as máquinas atendem à NR-12. Reúna os dados abaixo antes de pedir orçamento — cotação com informação completa costuma voltar em dias, e não em semanas de troca de e-mail.
- Desenho 2D/3D com cotas, tolerâncias e indicação das faces críticas.
- Material e grade do ferrite (MnZn, NiZn ou ferrite duro) e fabricante da matéria-prima.
- Dimensão bruta da peça de origem e quantas peças devem sair dela.
- Quantidade do primeiro lote e recorrência prevista (mensal, trimestral, pontual).
- Tolerância dimensional, planicidade e rugosidade Ra em parâmetro normalizado.
- Existe gap? Se sim, qual o AL alvo e a tolerância aceita.
- Acabamento de aresta, nível de limpeza e forma de embalagem exigida.
- Quem fornece o material, quem assume quebra e qual o percentual de refugo aceito em contrato.
- Necessidade de amostra piloto com relatório dimensional antes da liberação da série.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em lotes pequenos e recorrentes, com corte por desenho e não por catálogo.
- Compradores que chegam com desenho de peça metálica e tolerância impossível para cerâmica sinterizada.
- Pedidos divididos entre corte de núcleo de potência e corte de ímã cerâmico, com fornecedores diferentes para cada um.
- Cotações que só fecham depois de amostra piloto com relatório dimensional.
- Checklist mínimo de cotação: material e grade, desenho com faces críticas, quantidade e recorrência, tolerância e planicidade, acabamento de aresta, gap e AL alvo, quem fornece a matéria-prima.
- Custo cotado por corte executado e por altura de corte, não por peça acabada.
- Recorrência de refugo por lascamento de saída e por microtrinca detectada só no teste elétrico.
- Contratantes que descobrem tarde que a lama abrasiva do corte úmido é resíduo sob sua responsabilidade.
Perguntas frequentes
O corte altera as propriedades magnéticas do ferrite?
A composição não muda, mas a geometria e o estado da superfície sim, e são elas que definem relutância e AL. Corte com aporte térmico excessivo ou avanço agressivo gera microtrinca subsuperficial, que aumenta perdas e reduz a indutância efetiva. Por isso núcleos com entreferro exigem controle do gap em micrometros e verificação elétrica em amostra.
Dá para cortar um núcleo já bobinado ou um ímã já magnetizado?
Não é recomendável em nenhum dos dois casos. Núcleo bobinado expõe o enrolamento ao abrasivo e à água de refrigeração, e ímã de ferrite magnetizado atrai a lama ferrosa, tornando a limpeza inviável. O corte deve anteceder a magnetização e o bobinamento.
Qual tolerância dimensional é realista em corte de ferrite?
Cortes com disco ou fio diamantado costumam trabalhar na faixa de ±0,05 mm a ±0,10 mm; jato d'água fica mais folgado, por volta de ±0,2 mm. Tolerâncias mais fechadas normalmente exigem retífica posterior com rebolo diamantado. Especificar ±0,01 mm por hábito de peça metálica encarece o serviço sem ganho de função.
Preciso enviar o material ou o fornecedor compra o ferrite?
Os dois modelos existem e mudam o risco do contrato. Com material do cliente, o preço fica só no serviço, mas a quebra costuma correr por conta de quem forneceu; com material do fornecedor, o preço embute a matéria-prima e a responsabilidade pelo refugo. Deixe a regra de quebra escrita no pedido, com percentual aceito.
Existe lote mínimo para corte de ferrite?
Não há mínimo universal, mas há um piso econômico: o projeto e a execução do dispositivo de fixação e o setup são diluídos na quantidade. Em lotes muito pequenos, esse custo fixo domina o preço por peça, e é comum o fornecedor cobrar setup à parte. Peça a cotação em duas ou três faixas de quantidade para enxergar a curva.
Que documento devo exigir na primeira entrega?
Relatório dimensional da amostra piloto com as cotas críticas medidas, incluindo planicidade e rugosidade quando a face for de contato, expressas em parâmetros da ABNT NBR ISO 4287. Em núcleos com entreferro, peça também o valor de AL medido da amostra. Sem esse registro, discussão de refugo depois vira palavra contra palavra.
O que fazer com a lama abrasiva gerada no corte?
A lama do corte úmido é resíduo e não pode ser lançada na rede sem tratamento compatível com a Resolução CONAMA 430/2011. Fornecedores estruturados têm decantação e destinação declarada; quando o corte é feito na própria planta do contratante, a responsabilidade pela destinação é dele. Inclua esse item na avaliação do fornecedor.
Qual prazo típico de uma cotação e de uma primeira entrega?
Com desenho, material definido e quantidade informada, a cotação costuma sair em poucos dias úteis; o gargalo de prazo é a fabricação do dispositivo de fixação e a aprovação da amostra piloto. Peças que exigem retífica de face e teste elétrico somam etapas ao ciclo. Informe desde o início se há data de linha para o fornecedor dimensionar o setup.
Como o ferrite deve ser embalado e transportado depois do corte?
Como cerâmica frágil de aresta viva: berço, separador entre peças e proteção contra impacto e vibração. Peça sem quebra de aresta é especialmente sensível ao manuseio, e boa parte do refugo atribuído ao corte na verdade nasce no transporte. Defina a embalagem no pedido, junto com o critério de inspeção no recebimento.
Solicitar orçamento gratuito
Para obter cotações comparativas de corte de ferrite, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: IEC 61332, IEC 62317, IEC 60424-1, IEC 63093, ISO 6104, ABNT NBR ISO 4287, ABNT NBR ISO 12100:2013, NR-06, NR-09, NR-12, NR-15 (Anexo 11), Resolução CONAMA 430/2011.