
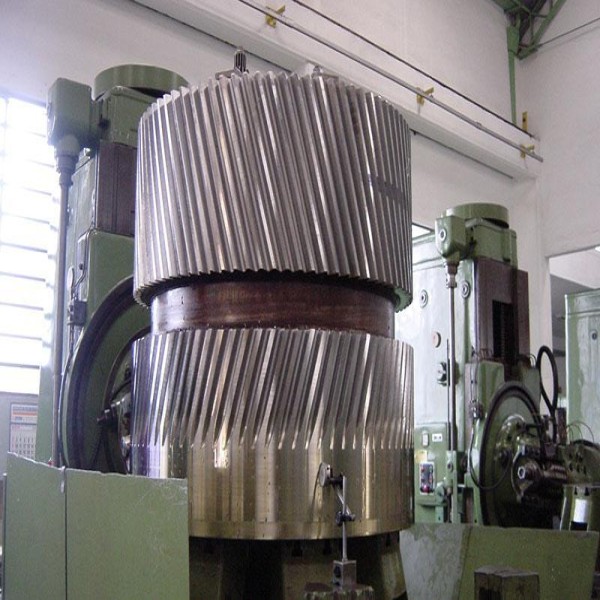

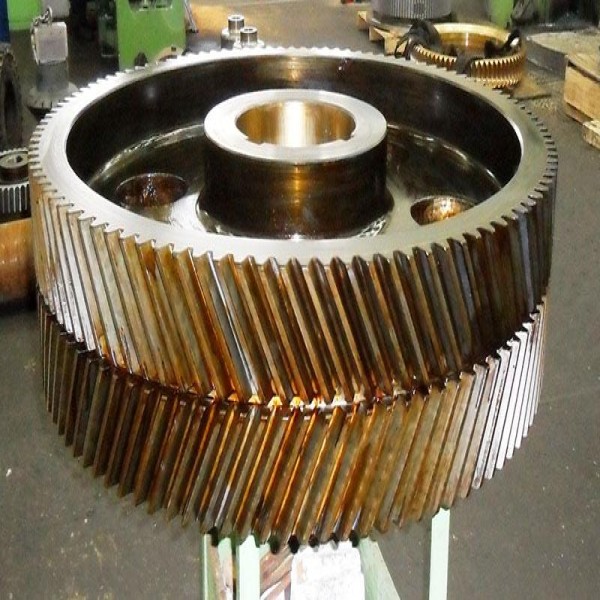
engrenagem espinha de peixe
Aviso de segurança. A substituição de engrenagens em redutores e transmissões de potência envolve segurança operacional e deve ser conduzida por profissional habilitado, com cálculo de capacidade conforme ISO 6336 e classe de precisão definida pela ABNT NBR ISO 1328-1. O enclausuramento das zonas de engrenamento é exigência da NR-12 do Ministério do Trabalho, e alterações de relação, potência ou rotação em máquina existente demandam responsabilidade técnica formal com ART.
Como o dente em V cancela o esforço axial
Em uma engrenagem helicoidal simples, a inclinação do dente gera uma componente de força paralela ao eixo, que precisa ser absorvida por rolamentos de escora ou por mancais dimensionados para carga axial. A engrenagem espinha de peixe resolve isso na própria geometria: como as duas metades do dente têm hélices espelhadas, as componentes axiais se opõem e se anulam no corpo da peça, deixando ao mancal praticamente só a carga radial. Isso permite trabalhar com ângulos de hélice maiores, o que aumenta a razão de contato de face e faz o engrenamento ser mais progressivo, mais silencioso e menos sujeito a choque do que o de dentes retos. É por essa combinação de alta capacidade e suavidade que a geometria persiste em acionamentos pesados, mesmo sendo mais cara de fabricar.
- Cancelamento do empuxo axial dentro da própria engrenagem, aliviando os mancais
- Ângulo de hélice utilizável tipicamente entre 25° e 40°, contra faixas menores em helicoidal simples
- Razão de contato de face elevada, com transmissão de carga mais progressiva e menos ruído
- Boa tolerância a carga pulsante e a inversões de sentido em acionamentos pesados
Herringbone contínuo ou dupla helicoidal com canal central: como escolher
Os dois nomes costumam ser usados como sinônimos, mas descrevem construções diferentes com consequências diretas em preço e prazo. No herringbone contínuo, as duas hélices se encontram no vértice sem nenhuma folga, o que dá largura efetiva máxima e a maior capacidade por milímetro de face. Na dupla helicoidal, existe um canal de alívio central que separa as hélices e serve de saída para a ferramenta, o que torna a peça produzível por processos mais comuns e permite retificar os flancos com folga de fuga. A escolha prática quase sempre segue a disponibilidade de processo: se você precisa de flancos retificados ou de prazo e custo controlados, a versão com canal é o caminho; se a restrição é espaço axial ou capacidade máxima em uma face estreita, o V contínuo se justifica apesar do custo. Em reposição, a regra é não trocar de construção sem recalcular, porque o canal consome largura útil e reduz a capacidade em relação ao original.
| Critério | Herringbone contínuo (sem canal) | Dupla helicoidal (com canal central) |
|---|---|---|
| Largura útil de dente | Máxima, todo o corpo trabalha | Reduzida pela largura do canal |
| Processo de fabricação | Plaina geradora tipo Sykes/Maag ou fresamento dedicado | Fresa caracol ou fresamento, com fuga de ferramenta no canal |
| Retificação de flancos | Difícil, exige equipamento específico | Viável, o canal serve de saída do rebolo |
| Disponibilidade de fornecedores | Restrita, poucas oficinas com o processo | Ampla entre fabricantes de engrenagem sob medida |
| Custo relativo e prazo | Mais alto e prazo mais longo | Mais previsível em custo e prazo |
| Aplicação típica | Redutores de moinho e laminação com restrição axial | Redutores industriais em geral e reposição sob medida |
Material, tratamento térmico e o que acontece com a distorção
A dupla dos aços é conhecida: SAE 4140 beneficiado quando se quer tenacidade e usinagem já no estado final, e SAE 8620 cementado e temperado quando o requisito é dureza superficial alta com núcleo tenaz, típico de alto torque e vida longa. O ponto que raramente aparece em conteúdo genérico é o comportamento no forno. A peça em V não distorce de forma simétrica: as duas hélices e o vértice ou canal central têm massas e restrições diferentes, e a têmpera puxa cada lado com intensidade própria. Por isso o fabricante sério deixa sobremetal, controla o dispositivo de têmpera e prevê correção depois do tratamento — quando a classe de precisão exige, com retificação de flancos. Especificar cementação profunda sem prever essa etapa é a receita para receber uma peça que engrena de um lado só. Para conjuntos leves, cargas baixas ou necessidade de operação silenciosa e sem lubrificação, existe a alternativa de engrenagem de plástico técnico, que dispensa tratamento térmico mas tem limite claro de torque e temperatura. Em pares onde se busca baixo atrito e sacrifício controlado da peça mais barata, a engrenagem de bronze continua sendo a escolha clássica, sobretudo em conjuntos com rosca sem fim.
- SAE 4140 beneficiado: bom equilíbrio entre resistência e custo, sem etapa de cementação
- SAE 8620 cementado e temperado: dureza superficial alta para torque elevado e vida longa
- Têmpera por indução localizada nos flancos como meio-termo em peças grandes
- Sobremetal e correção pós-tratamento obrigatórios em classes de precisão mais altas
- Ferro fundido em aplicações de baixa velocidade, onde amortecimento importa mais que resistência
O que define o preço de uma engrenagem espinha de peixe
Não existe preço de tabela para esse componente, porque a maior parte da demanda é sob medida. O que move o valor é uma combinação de restrição de processo e exigência de precisão. O primeiro fator é a construção: V contínuo custa mais e demora mais porque poucas oficinas têm a máquina que gera esse perfil. O segundo é a classe de qualidade — passar de flancos fresados para flancos retificados acrescenta uma operação inteira, com rebolo dedicado e metrologia própria. O terceiro é o tratamento térmico, que soma tempo de forno, risco de refugo e a correção posterior. Diâmetro e largura entram como custo de matéria-prima e de tempo-máquina, e a quantidade dilui o setup: peça unitária carrega sozinha toda a preparação, enquanto lotes repetidos amortizam a mesma programação. Por fim, engenharia reversa a partir de peça avariada acrescenta horas de metrologia e desenho que precisam estar previstas no orçamento.
| Fator | Efeito no orçamento | Quando vale pagar |
|---|---|---|
| Construção em V contínuo | Aumenta custo e prazo por restrição de máquina | Quando há limitação de espaço axial ou capacidade máxima exigida |
| Retificação de flancos | Acrescenta operação e metrologia | Alta rotação, exigência de ruído baixo ou classe de precisão apertada |
| Cementação e têmpera | Soma tempo de forno, risco de refugo e correção | Alto torque, ciclo pesado e expectativa de vida longa |
| Diâmetro e largura de face | Escala direta de matéria-prima e tempo-máquina | Definidos pelo cálculo de capacidade, não por escolha comercial |
| Quantidade do lote | Dilui setup e programação por peça | Reposição programada de frota de redutores iguais |
| Engenharia reversa sem desenho | Horas de metrologia e elaboração de desenho | Máquina obsoleta, fabricante inexistente ou peça sem documentação |
Montagem, lubrificação e as falhas mais comuns
A falha número um em conjuntos herringbone não nasce no dente, nasce na montagem. Como as duas hélices precisam dividir a carga igualmente, um dos eixos do par tem de ter liberdade axial para se autocentrar; se ambos forem travados axialmente, pequenas diferenças de fabricação fazem uma das hélices assumir quase toda a carga, e o desgaste aparece só de um lado do V. O segundo erro recorrente é o desalinhamento angular entre eixos, que concentra o contato na extremidade da face — o mesmo motivo pelo qual um bom procedimento de alinhamento de eixos vale mais para a vida do redutor do que qualquer aumento de dureza. A lubrificação também tem particularidade: o canal central e o vértice acumulam óleo e detritos, exigindo vazão e escoamento adequados em sistemas de circulação forçada, e atenção ao nível em banho de óleo. Na inspeção, o padrão de contato nos dois lados do V é o diagnóstico mais rápido que existe: contato assimétrico significa problema de montagem, não de material.
- Travar axialmente os dois eixos do par, impedindo a equalização de carga entre as hélices
- Desalinhamento angular ou paralelo entre eixos, concentrando contato na extremidade da face
- Trocar V contínuo por dupla helicoidal com canal sem recalcular a largura útil perdida
- Óleo com viscosidade inadequada ou escoamento insuficiente no canal central
- Reposição de uma engrenagem só, mantendo o par desgastado como contraparte
- Ignorar o padrão de contato na inspeção e tratar desgaste assimétrico como fim de vida normal
Como cotar reposição sob medida com fabricantes
Boa parte dos pedidos desse componente é reposição de máquina antiga, sem desenho e às vezes sem fabricante ativo. Nesses casos, o caminho é engenharia reversa a partir da peça original ou avariada, e a cotação anda muito mais rápido quando o comprador chega com os dados levantados. Vale reunir módulo normal, número de dentes, ângulo e sentido das hélices, largura de cada hélice e do canal central, diâmetro externo e sobre-rolos se possível, diâmetro do furo, rasgo de chaveta ou perfil estriado, além de material e dureza do original quando houver relatório. Junto disso, informe rotação, potência transmitida, tipo de acionamento e o regime de trabalho, porque é isso que permite ao fabricante verificar se o original estava subdimensionado. A mesma lógica se aplica quando o par envolve outros componentes de transmissão: se o problema real está na relação, pode fazer mais sentido revisar o conjunto de coroa e pinhão ou o eixo de transmissão do que apenas repor a peça quebrada. No fechamento, exija desenho de fabricação aprovado, certificado de matéria-prima, relatório de tratamento térmico e laudo dimensional com a classe de qualidade acordada.
- Peça avariada ou amostra física disponível para metrologia do fornecedor
- Módulo, número de dentes, ângulo e sentido das hélices, larguras e diâmetros
- Geometria do furo: diâmetro, rasgo de chaveta, estriado ou ajuste com bucha
- Condição de serviço: rotação, potência, tipo de carga e horas de operação por dia
- Classe de precisão desejada e necessidade ou não de flancos retificados
- Documentação a exigir: desenho aprovado, certificado de material, relatório de tratamento e laudo dimensional
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em reposição de redutores antigos sem desenho de fabricação, não em compra de catálogo.
- Restrição de processo: poucas oficinas no Brasil produzem dente em V contínuo, sem canal de alívio central.
- Checklist de cotação por engenharia reversa: módulo normal, número de dentes, ângulo de hélice, largura de cada hélice, largura do canal central, diâmetro externo, furo, rasgo de chaveta e sentido das hélices.
- Prazo típico de fabricação sob medida bem superior ao de engrenagem helicoidal simples, por causa do setup de duas hélices opostas.
- Necessidade de definir qual dos dois eixos do par será axialmente flutuante antes de especificar os mancais.
- Distorção assimétrica no tratamento térmico exige sobremetal e retificação posterior em classes de precisão mais altas.
- Amostra física ou peça avariada aceita como referência de cotação por boa parte dos fabricantes de usinagem sob medida.
- Laudo dimensional e certificado de matéria-prima como documentos a exigir no fechamento do pedido.
Perguntas frequentes
Engrenagem espinha de peixe é o mesmo que engrenagem herringbone?
Sim, espinha de peixe é a tradução usual de herringbone e descreve o dente em V formado por duas hélices opostas. Na prática de fabricação, porém, distingue-se o herringbone contínuo, sem folga no vértice, da dupla helicoidal com canal de alívio central. A diferença muda o processo de usinagem, a largura útil de dente e o custo, então convém especificar qual das duas construções o desenho exige.
Por que ela é mais cara que uma engrenagem helicoidal comum?
O custo vem da restrição de processo: gerar duas hélices opostas exige setup dobrado e, no caso do V contínuo, máquinas geradoras específicas que poucas oficinas possuem. Somam-se o risco de distorção assimétrica no tratamento térmico e, em classes de precisão mais altas conforme a ABNT NBR ISO 1328-1, a operação adicional de retificação de flancos.
Posso substituir uma herringbone por duas helicoidais montadas lado a lado?
É uma prática existente em alguns projetos, com hélices de sentidos opostos montadas no mesmo eixo, mas não é substituição direta. A montagem em duas peças exige controle rigoroso do posicionamento angular relativo e de folgas para que a carga se divida, e precisa de verificação de capacidade conforme ISO 6336 por profissional habilitado antes de ser adotada em máquina existente.
Que dados preciso levantar para cotar uma peça sem desenho?
Módulo normal, número de dentes, ângulo e sentido das hélices, largura de cada hélice e do canal central, diâmetro externo, diâmetro do furo e geometria de chaveta ou estriado. Some rotação, potência e regime de trabalho, porque é isso que permite ao fabricante verificar se o original estava adequado. Enviar a peça avariada para metrologia acelera bastante a cotação.
Qual material é mais indicado para alto torque?
SAE 8620 cementado e temperado é a escolha usual quando se busca dureza superficial elevada com núcleo tenaz em regime de alto torque. SAE 4140 beneficiado atende bem cargas moderadas com custo menor e menos etapas. A definição correta depende do cálculo de capacidade em flexão e pressão de contato conforme ISO 6336, não apenas do material do original.
Preciso trocar as duas engrenagens do par ou só a danificada?
Em transmissões que já rodaram muitas horas, o recomendado é trocar o par. A contraparte desgastada impõe ao dente novo um perfil de contato irregular, acelerando o desgaste da peça recém-fabricada. Trocar só uma peça costuma ser aceitável quando o par tem pouco uso e a inspeção mostra padrão de contato regular nos dois lados do V.
Por que um dos eixos precisa ter liberdade axial?
Porque as duas hélices só dividem carga igualmente se o conjunto puder se autocentrar. Travando ambos os eixos axialmente, pequenos desvios de fabricação fazem uma das hélices assumir a maior parte da carga, gerando desgaste visível de um lado só. Por isso um dos elementos do par é montado com float axial e os mancais são especificados considerando isso.
Quais normas devo citar no pedido de fabricação?
A ABNT NBR ISO 1328-1 define a classe de precisão dimensional a ser cumprida e verificada no laudo, e a ISO 6336 embasa o cálculo de capacidade de carga. Em redutores de alta velocidade, as práticas AGMA 2101 e AGMA 6011 costumam ser referência de projeto. A proteção do conjunto montado na máquina segue a NR-12.
Qual o prazo típico de fabricação sob medida?
Não há prazo padrão, mas ele é consistentemente maior que o de uma engrenagem helicoidal simples de mesmo porte, por causa do setup das duas hélices e das etapas de tratamento térmico e correção. Peças com flancos retificados e cementação profunda são as mais longas. Vale pedir o cronograma por etapa no orçamento e alinhar se há necessidade de peça de emergência.
Solicitar orçamento gratuito
Para obter cotações comparativas de engrenagem espinha de peixe, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Transmissão Mecânica da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 1328-1, ISO 6336, AGMA 2101, AGMA 6011, NR-12.