




Faca de Corte a Laser
Aviso de segurança. Facas industriais são componentes de corte instalados em máquinas cobertas pela NR-12, que exige proteções fixas ou móveis intertravadas e procedimento seguro de troca de ferramenta com bloqueio de energia. O manuseio da lâmina requer EPI conforme NR-06, especialmente luva com resistência ao corte. A definição de dispositivos de proteção e do procedimento de troca deve ser feita por profissional habilitado, com ART registrada quando exigido pelo escopo.
Como o corte a laser define o perfil da lâmina
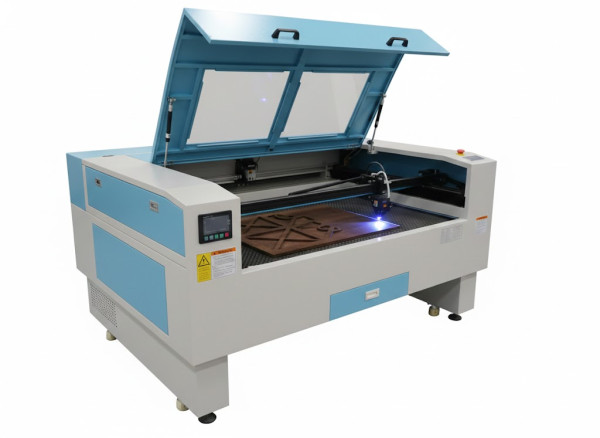
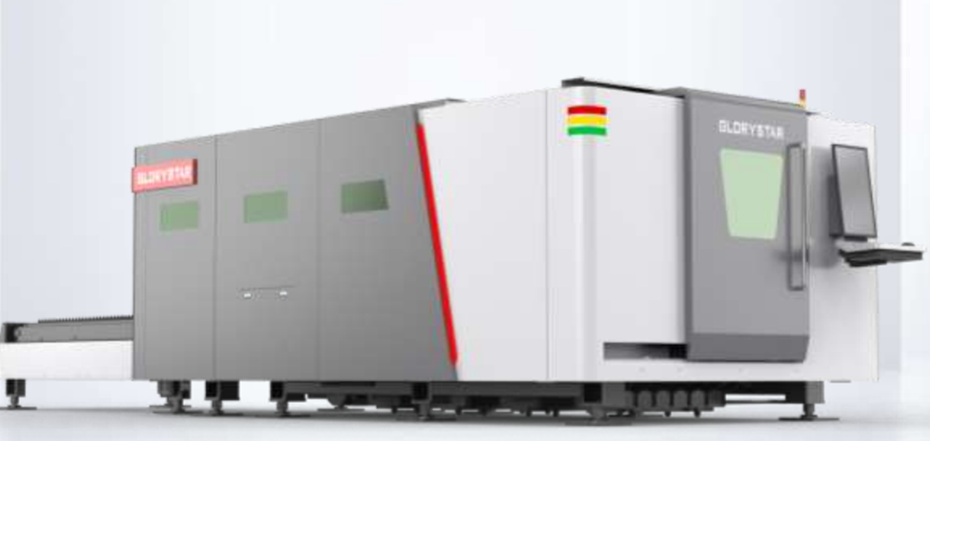
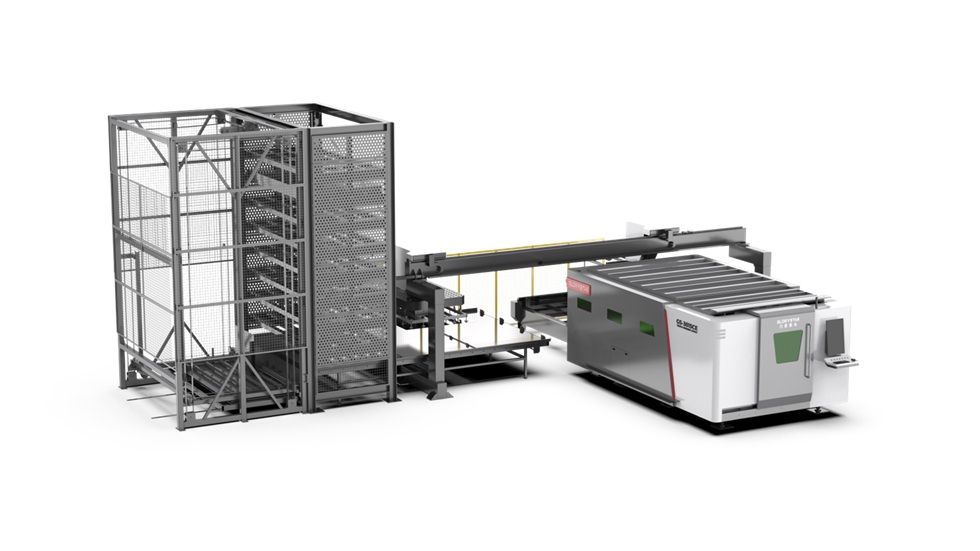
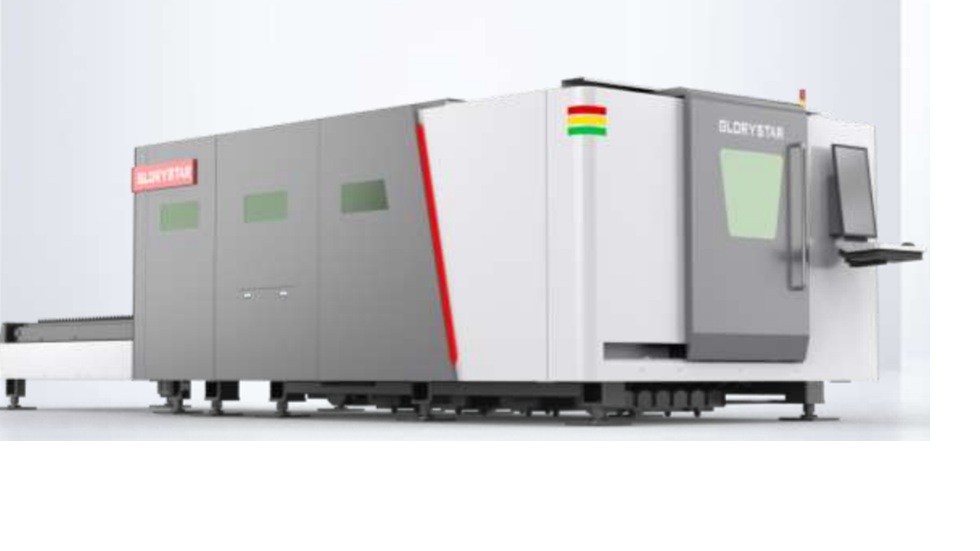
No corte a laser de lâminas, um feixe focalizado funde e vaporiza o aço enquanto um gás de assistência expulsa o material derretido da fenda. Equipamentos de fibra dominam a faixa de chapa fina a média por eficiência energética e velocidade em aço-carbono, enquanto sistemas de CO2 permanecem em nichos de materiais não metálicos. A vantagem para facas está na liberdade geométrica: recortes internos, dentes de serrilha, rasgos de fixação e furos de posicionamento saem no mesmo ciclo, sem ferramental dedicado. Isso torna viável produzir lotes pequenos de faca sob medida a partir de arquivo vetorial, o que seria antieconômico em estampagem. O mesmo princípio de máquina de corte a laser usado em chapas gerais é aplicado aqui, mudando apenas o rigor do controle térmico na borda que virará fio.
- Arquivo de entrada em DXF ou DWG com o contorno fechado e cotas de referência
- Gás de assistência: oxigênio em aço-carbono, nitrogênio quando se quer borda sem oxidação
- Compensação de kerf (largura da fenda) programada para manter a cota final da lâmina
- Micro-junções (tabs) para prender a peça na chapa e evitar deslocamento durante o corte
Material e dureza: qual liga escolher para cada aplicação
A liga da lâmina é a variável que mais pesa no custo por corte, e não existe material universal. Aço-carbono temperado 1074 e 1075 é o padrão econômico para papel-cartão, papelão ondulado e materiais macios, onde o volume de troca é aceitável. Aços-ferramenta ao cromo do tipo D2 e K110 ganham em resistência ao desgaste abrasivo e são a escolha de quem corta borracha, laminados e compósitos. Aço rápido AISI M2 sustenta o fio em regimes de maior velocidade e aquecimento. Metal duro (carboneto de tungstênio) entrega vida útil muito superior em materiais abrasivos, mas é frágil ao impacto e exige máquina rígida e alinhamento fino — lascar a aresta em uma parada brusca inutiliza a lâmina. Como regra prática de decisão: se a troca da faca está parando a linha mais de uma vez por turno, a migração para liga superior costuma se pagar mesmo com preço unitário várias vezes maior; se a troca é semanal e programada, aço-carbono temperado continua sendo a opção de menor custo total.
| Material da lâmina | Faixa típica de dureza | Material a cortar | Comportamento em serviço |
|---|---|---|---|
| Aço-carbono 1074 / 1075 temperado | 48 a 54 HRC | Papel-cartão, papelão ondulado, papel | Menor custo unitário, reafiação simples, troca frequente |
| Aço-ferramenta D2 / K110 | 58 a 62 HRC | Borracha, laminados, plásticos rígidos | Boa resistência a desgaste abrasivo, custo intermediário |
| Aço rápido AISI M2 | 62 a 65 HRC | Metais finos, materiais que aquecem o fio | Mantém dureza a quente, exige afiação especializada |
| Metal duro (carboneto de tungstênio) | Muito superior aos aços, medida em HV | Fibras, compósitos, materiais abrasivos | Vida útil máxima, frágil a impacto e desalinhamento |
| Aço inoxidável martensítico | 50 a 56 HRC | Alimentos, ambientes úmidos e sanitizados | Resistência à corrosão prioritária sobre vida de fio |
Zona termicamente afetada e os modos de falha da faca
O modo de falha mais subestimado em lâminas cortadas a laser é a perda de dureza na própria borda. Se a chapa já vem temperada e o contorno é cortado a laser, o calor concentrado revém localmente a região adjacente à fenda: a faca sai com a geometria correta, mas com fio mais macio do que o restante da peça, e o desgaste aparece cedo demais. Duas rotas de fabricação evitam isso — cortar o perfil com o aço no estado recozido e aplicar têmpera e revenimento depois, aceitando o empenamento a ser corrigido; ou cortar já temperado deixando sobremetal suficiente para que a afiação remova completamente a camada afetada. Outros modos de falha recorrentes são o empenamento de lâminas longas e finas por alívio de tensões após o corte, o lascamento em ligas de alta dureza montadas em máquina com folga no eixo, e a aderência de material plástico no fio quando falta revestimento antiaderente. Reclamações de 'faca que não corta bem desde o primeiro dia' quase sempre apontam para ZTA não removida ou para dureza abaixo da especificada, e não para desgaste real. Comparado a alternativas como eletroerosão a fio e jato d'água, que praticamente não aportam calor, o laser troca fidelidade metalúrgica por velocidade e custo.
- Fio macio precocemente: ZTA não removida na afiação ou revenimento inadequado
- Lâmina empenada após o corte: alívio de tensões residuais da chapa, exige desempeno ou retífica
- Aresta lascada: dureza alta demais para a rigidez da máquina ou impacto na entrada do material
- Material grudando no fio: ausência de nitretação ou revestimento antiaderente em plásticos e adesivos
- Desgaste irregular ao longo do comprimento: desalinhamento do porta-facas, não defeito da lâmina
Custo por corte, reafiação e vida útil real
Comparar facas pelo preço unitário leva à decisão errada com frequência. O indicador que importa é o custo por mil cortes ou por metro linear processado, que soma o preço da lâmina, o número de ciclos de reafiação que ela suporta, o custo de cada reafiação e — normalmente o maior componente — o tempo de máquina parada em cada troca. Uma lâmina em aço-ferramenta que custa o dobro de uma em aço-carbono, mas triplica o intervalo entre trocas e ainda aceita várias reafiações, reduz o custo total mesmo com desembolso inicial maior. Cada reafiação remove material e reduz a altura útil da faca, o que significa que existe um limite dimensional a partir do qual a lâmina não atinge mais a profundidade de corte necessária — vale conferir esse limite com o fornecedor antes de programar o ciclo de recondicionamento. Sobre o preço de fornecimento, os fatores que realmente movem a cotação são o material e a espessura da chapa, o comprimento total de corte do perfil (contornos com muitos recortes internos consomem mais tempo de máquina), a quantidade por lote, o tratamento térmico e o acabamento contratado, e a existência ou não de desenho já homologado no fornecedor.
- Preço unitário da lâmina nova
- Número de reafiações que o perfil e a altura útil permitem
- Custo e prazo de cada ciclo de reafiação
- Frequência de troca em produção e o custo do minuto de linha parada
- Perda por refugo de produto cortado com fio já degradado
Como cotar faca de corte a laser sob medida
Reposição de lâmina é a maior parte da demanda desse nicho, e a cotação trava sempre pelo mesmo motivo: falta de informação dimensional confiável. O caminho mais rápido é enviar o arquivo vetorial em DXF ou DWG do perfil; na ausência dele, a segunda melhor opção é enviar a lâmina antiga como amostra física para digitalização, aceitando o custo de engenharia reversa. Fotografias com trena ao lado, embora comuns, produzem cotas imprecisas e geram peças fora de tolerância. No pedido, exija explicitamente a dureza contratada em HRC e a classe de tolerância aplicável conforme ABNT NBR ISO 2768-1, e defina no recebimento como será feito o aceite. Para quem compra recorrentemente, homologar o desenho junto ao fornecedor transforma cada reposição em pedido de repetição, com prazo e preço melhores. Fornecedores que atuam também com usinagem de precisão costumam absorver retificação e ajuste fino do fio no mesmo pedido, evitando um segundo fornecedor na cadeia.
- Desenho em DXF ou DWG com contorno fechado, ou amostra física da lâmina atual
- Material desejado ou material da lâmina que está sendo substituída
- Espessura da chapa e comprimento total da faca
- Dureza exigida em HRC e necessidade de laudo por ensaio Vickers
- Geometria e ângulo do fio: bisel simples, duplo ou fio reto
- Material a ser cortado, espessura e velocidade de produção
- Quantidade por lote e previsão de consumo anual
- Tratamento de superfície: nitretação, revestimento antiaderente ou nenhum
- Modelo e fabricante da máquina em que a faca será montada
Aplicações setoriais e formatos de lâmina
O formato acompanha o modo de corte da máquina. Facas retas equipam guilhotinas, faqueadoras e cortadeiras de bobina, trabalhando por cisalhamento contra contra-faca ou por prensagem contra base de nylon. Facas circulares e rotativas cortam em movimento contínuo, típicas de conversão de bobinas e slitters. Lâminas dentadas e serrilhadas atendem materiais fibrosos e filmes que escorregam sob fio liso. Em cartonagem e gráfica, a exigência maior é a repetibilidade do vinco e o acabamento sem fiapo. Em couro, EVA e espuma, o fio precisa ser mais agudo e a lâmina mais fina para reduzir a compressão do material. Em alimentos, a escolha migra para inoxidável martensítico por exigência de higienização, sacrificando alguma vida de fio. Em plásticos e filmes, o problema não é desgaste e sim aderência, resolvido por revestimento. Muitos compradores de faca também operam parque com puncionadeira e outras máquinas de conformação de chapa, o que permite consolidar fornecedores de ferramental de corte e reduzir a base de compras.
O que só a Soluções Industriais entrega neste nicho
- Cotações que chegam sem arquivo DXF ou DWG atrasam em média o dobro do tempo, porque o fornecedor precisa redesenhar o perfil a partir da amostra física.
- Compradores de cartonagem pedem lâmina em aço 1074 temperado; quem corta borracha abrasiva migra para metal duro e reduz trocas, mesmo pagando várias vezes o valor unitário.
- Pedidos de faca sem indicação de dureza HRC representam a maior fonte de divergência de aceite entre comprador e fabricante no nicho.
- Lotes de reposição recorrentes com desenho já homologado no fornecedor cotam mais barato por peça do que a primeira compra, que carrega o custo de programação.
- Demanda concentrada em reposição de faca desgastada, não em primeira instalação — o comprador típico já tem a máquina e busca compatibilidade dimensional.
- Fornecedores que oferecem reafiação junto com o fornecimento da lâmina reduzem o custo por corte para quem tem consumo constante.
- Solicitações de laudo de dureza pelo método Vickers aparecem apenas em compradores de setor automotivo e alimentício, embora o ensaio seja aplicável a qualquer lâmina.
Perguntas frequentes
Faca cortada a laser fica com o fio mais fraco que uma faca usinada?
Pode ficar, se a zona termicamente afetada pelo laser não for removida na afiação ou se o tratamento térmico não for refeito depois do corte. O aporte de calor revém localmente a borda e reduz a dureza justamente na região do fio. Fabricantes sérios cortam com sobremetal e removem essa camada na retificação, ou cortam o aço recozido e temperam depois. Exija no pedido a dureza final em HRC e um laudo de ensaio conforme ABNT NBR NM ISO 6507-1.
Qual tolerância dimensional posso exigir de uma faca cortada a laser?
Quando o desenho não indica tolerância específica, aplica-se a ABNT NBR ISO 2768-1, que define classes gerais de tolerância dimensional e angular. O ideal é fechar em contrato qual classe será usada e cotar explicitamente as dimensões críticas: altura útil, comprimento total e posição dos furos de fixação. Sem essa definição, cada parte mede de um jeito e o aceite vira discussão.
Quantas vezes uma faca industrial pode ser reafiada?
Depende do material, do perfil e da altura útil disponível. Cada reafiação remove material e reduz a altura da lâmina, então existe um limite dimensional a partir do qual a faca não alcança mais a profundidade de corte da máquina. Peça ao fornecedor a cota mínima admissível antes de montar o ciclo de recondicionamento, para não descobrir o limite com a linha parada.
Consigo cotar sem ter o desenho técnico da lâmina?
Sim, enviando a lâmina antiga como amostra física para digitalização, mas isso adiciona custo de engenharia reversa e prazo. O caminho mais rápido e barato é o arquivo em DXF ou DWG. Foto com trena ao lado costuma produzir cotas imprecisas e peça fora de tolerância — evite como base de fabricação.
Metal duro compensa em relação ao aço-ferramenta?
Compensa quando o material cortado é abrasivo e a troca de lâmina está parando a produção com frequência alta, porque a vida útil sobe de forma significativa. Não compensa em máquinas com folga no eixo, entrada de material com impacto ou cortes intermitentes, porque o metal duro é frágil e lasca. A conta correta é o custo por mil cortes, incluindo o tempo de linha parada em cada troca, e não o preço unitário.
O que muda no preço de uma faca de corte a laser?
Material e espessura da chapa, comprimento total do contorno a cortar (perfis com muitos recortes internos consomem mais tempo de máquina), quantidade por lote, tratamento térmico, acabamento de superfície e se o desenho já está homologado no fornecedor. Pedidos de repetição com desenho homologado saem mais baratos por peça que a primeira compra, que carrega o custo de programação.
Preciso de alguma exigência de segurança para a troca da faca?
Sim. A máquina que abriga a lâmina está sob a NR-12, que exige proteções e procedimento seguro com bloqueio de energia antes da troca de ferramenta. O manuseio da lâmina requer EPI conforme a NR-06, com luva de resistência ao corte adequada. O procedimento e os dispositivos de proteção devem ser definidos por profissional habilitado.
Faca para corte de alimentos pode ser a mesma usada em cartonagem?
Não é recomendável. Em alimentos a prioridade é resistência à corrosão e higienização, o que leva a aços inoxidáveis martensíticos, com alguma perda de vida de fio em relação aos aços-ferramenta. Em cartonagem a prioridade é manter o fio e a repetibilidade do vinco, e aço-carbono temperado costuma bastar. Materiais em contato com alimentos ainda dependem de conformidade sanitária junto à Anvisa.
Como especificar faca para cortar filme plástico que gruda na lâmina?
O problema aqui não é desgaste e sim aderência do material ao fio. A solução usual é tratamento de superfície, como nitretação ou revestimento antiaderente à base de PTFE, combinado com um ângulo de fio mais agudo. Informe na cotação o tipo exato de filme, a espessura e a velocidade de produção, porque a escolha do revestimento muda conforme o polímero.
Solicitar orçamento gratuito
Para obter cotações comparativas de faca de corte a laser, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 2768-1, ABNT NBR NM ISO 6507-1, ABNT NBR ISO 6892-1, NR-12, NR-06, Anvisa.