
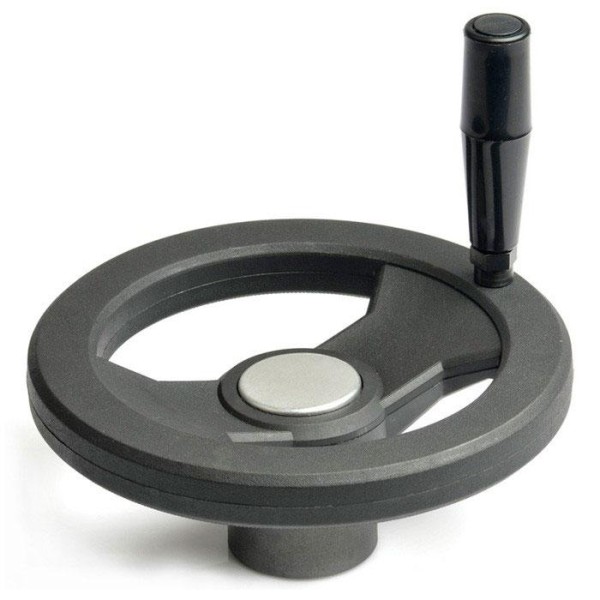

Aviso de segurança. O manípulo volante é elemento de operação de máquina e sua seleção tem implicação de segurança: volantes que permanecem acoplados a eixos que giram durante o ciclo automático são fonte de risco de aprisionamento e devem ser avaliados sob a NR-12 e a ABNT NBR ISO 12100. A definição de diâmetro, tipo de punho e necessidade de desacoplamento deve ser validada por profissional habilitado responsável pela apreciação de riscos da máquina.
Tipos de manípulo volante e quando cada geometria faz sentido
A família se divide por geometria do corpo e por tipo de punho, e cada combinação atende a um tipo de manobra. Volantes de disco pleno são preferidos onde é necessário eliminar pontos de aprisionamento de dedo e onde a limpeza precisa ser fácil, como em áreas higienizáveis. Volantes vazados reduzem massa e custo em manobras leves. Volantes de raios, no padrão DIN 950, aparecem em diâmetros maiores e em aplicações que exigem rigidez com pouca inércia. O punho fixo serve a manobras intermitentes de poucos graus, enquanto o punho giratório é obrigatório quando o operador precisa dar várias voltas seguidas, porque evita a torção repetida do punho.
- Disco pleno em polímero: manobra leve, ambiente limpo, menor risco de aprisionamento.
- Disco vazado ou de raios: diâmetros maiores, menor massa, maior torque disponível.
- Punho fixo: ajuste fino, poucas voltas, posicionamento de batentes.
- Punho giratório: avanço manual longo em fuso, giro contínuo.
- Punho retrátil ou volante com desacoplamento: eixo que gira no ciclo automático.
Como dimensionar o diâmetro pelo torque necessário
O critério prático é partir do torque exigido pelo mecanismo e trabalhar para trás até o diâmetro. Como o torque disponível é o produto da força aplicada pelo raio de acionamento, dobrar o diâmetro do volante praticamente dobra o torque para a mesma força de mão. Em avanços de fuso, o torque necessário cresce com o passo e com a carga axial, e por isso mesas pesadas com passo grande pedem volante de diâmetro maior ou redução intermediária. A regra de bolso que evita erro é dimensionar para que a manobra normal ocorra com folga em relação à força máxima confortável do operador, deixando margem para o aumento de atrito que aparece com o desgaste da porca e com a contaminação da guia. Quando o diâmetro calculado ultrapassa a faixa em que o polímero mantém rigidez, a decisão migra para alumínio ou ferro fundido.
| Faixa de diâmetro | Material típico | Punho recomendado | Aplicação característica |
|---|---|---|---|
| Até 63 mm | Baquelite fenólico ou poliamida | Fixo ou sem punho | Ajuste fino, batentes, reguladores |
| 80 a 125 mm | Poliamida reforçada com fibra de vidro | Giratório | Mesas leves, guias de corte, posicionadores |
| 140 a 200 mm | Alumínio injetado ou duroplástico com inserto | Giratório | Cabeçotes de usinagem, avanço manual de fuso |
| Acima de 200 mm | Ferro fundido usinado ou aço | Giratório ou de raios | Prensas manuais, comportas, registros de grande porte |
| Qualquer diâmetro em área higienizável | Aço inoxidável AISI 304 ou 316 | Disco pleno sem frestas | Alimentício, farmacêutico, lavagem frequente |
Compatibilidade de fixação: furo liso, rasgo de chaveta e estriado
É aqui que a maior parte das compras de reposição erra. Medir o diâmetro do eixo não basta: o volante precisa reproduzir também a forma de transmissão de torque. Furo liso com parafuso de fixação radial serve a torques baixos e permite ajuste angular livre, mas escorrega sob carga e marca o eixo. Furo com rasgo de chaveta é a solução padrão para torque de trabalho, e exige conferir largura, profundidade e tolerância do rasgo conforme DIN 6885 ou ABNT NBR 6404, além do próprio diâmetro. Furo estriado transmite mais torque em menos espaço e é comum em eixos de máquina compactos. Vale checar se o eixo original usa uma bucha cônica de fixação ou um perfil de bucha estriada como interface, porque nesse caso o volante correto é o que casa com a bucha, não com o eixo nu.
- Meça o diâmetro do eixo no ponto de assentamento do volante, não na ponta desgastada.
- Registre a largura e a profundidade do rasgo de chaveta, além do comprimento do cubo.
- Confirme se há espelho de fixação frontal, porca de aperto ou parafuso radial.
- Verifique o comprimento útil do eixo disponível: cubo mais longo pode não caber.
- Guarde a peça antiga como gabarito até a validação da nova, principalmente em furo estriado.
Material por ambiente: baquelite, poliamida, alumínio, ferro fundido e inox
A escolha de material responde a três perguntas: qual a temperatura, qual o agente químico presente e se a peça sofre impacto. O baquelite fenólico tem boa estabilidade dimensional e tolera temperatura mais alta que a maioria dos termoplásticos, mas é frágil ao impacto e lasca. A poliamida reforçada com fibra de vidro é mais tenaz e absorve melhor pancada de ferramenta, com a ressalva de que a poliamida absorve umidade e sofre pequena variação dimensional em ambiente saturado. Alumínio injetado e ferro fundido entram quando o diâmetro cresce e a rigidez do polímero se torna insuficiente, e o ferro fundido ainda adiciona inércia útil em manobras longas, comportamento semelhante ao de um volante de inércia que estabiliza o movimento. O inox AISI 304 atende a lavagem frequente, e o 316 se justifica apenas onde há cloretos ou agentes de limpeza mais agressivos, com custo bem superior ao 304.
Modos de falha e erros comuns de especificação
O ponto de falha real de um manípulo volante em polímero raramente é o corpo: é o inserto metálico moldado que forma o cubo. Quando o torque aplicado supera o que a interface inserto e resina suporta, o inserto gira dentro do corpo e o volante passa a rodar em falso, sem quebrar visivelmente. Por isso, especificar material olhando só a resistência do plástico é enganoso, e a informação relevante é o torque admissível do conjunto. Outros erros recorrentes aparecem na operação: punho fixo em aplicação de giro contínuo, que causa fadiga de punho e leva o operador a improvisar alavanca; volante subdimensionado, que faz o operador usar chave ou tubo de extensão e arrebenta o cubo; e volante mantido acoplado a eixo que gira no ciclo automático, que é ao mesmo tempo risco de segurança e causa de desgaste prematuro do punho.
- Inserto girando em falso no corpo polimérico por excesso de torque.
- Rasgo de chaveta alargado por folga inicial, gerando batida a cada inversão de sentido.
- Trinca por impacto em baquelite após queda de ferramenta.
- Envelhecimento e amolecimento de polímero exposto continuamente a fluido de corte incompatível.
- Punho giratório travado por falta de lubrificação, transformando-se de fato em punho fixo.
O que define o preço na cotação de manípulo volante
Não existe preço único porque a peça atravessa duas realidades de fornecimento distintas. Item de catálogo em dimensão padronizada por DIN 6336 ou DIN 950, em baquelite ou poliamida, é o piso da faixa e ganha desconto por quantidade. A partir daí o preço sobe por camadas: furo com rasgo de chaveta usinado sob medida em vez de furo padrão, material metálico no lugar do polímero, inox no lugar do alumínio, punho giratório ou retrátil em vez de punho simples, e acessórios como indicador de posição ou contador de voltas. O salto maior acontece quando a peça vira especial usinada sob desenho, porque o custo de preparação se dilui em um lote pequeno e o preço unitário se descola completamente do catálogo. Por isso vale sempre cotar em paralelo a alternativa de adaptar uma dimensão padrão, mesmo que exija uma bucha de redução.
| Fator | Efeito relativo no preço | Quando aceitar |
|---|---|---|
| Dimensão de catálogo DIN | Referência de menor custo | Sempre que couber no projeto |
| Furo usinado sob medida com chaveta | Acréscimo por operação de usinagem e prazo maior | Reposição de eixo existente sem equivalente pronto |
| Alumínio ou ferro fundido no lugar de polímero | Custo maior por peça e por frete devido à massa | Diâmetro grande, torque alto, temperatura elevada |
| Aço inoxidável 304 ou 316 | Salto relevante sobre polímero e alumínio | Lavagem frequente, contato indireto com alimento |
| Punho retrátil ou com desacoplamento | Acréscimo por mecanismo adicional | Eixo que gira no ciclo automático, exigência de NR-12 |
| Indicador de posição acoplado | Item adicional cotado à parte | Ajuste que precisa ser repetível entre setups |
| Lote pequeno sob desenho | Maior custo unitário do conjunto | Máquina antiga sem peça equivalente no mercado |
Checklist de cotação e como avaliar o fornecedor
O orçamento de manípulo volante fecha rápido quando o pedido chega completo, e trava quando falta o dado de fixação. Reúna antes de cotar: diâmetro externo desejado, diâmetro do furo, presença e dimensões do rasgo de chaveta, comprimento do cubo, material pretendido, tipo de punho, quantidade e ambiente de aplicação. Se a peça é reposição, uma foto da peça antiga com paquímetro apoiado resolve boa parte das dúvidas. Do lado do fornecedor, distinga o distribuidor de catálogo, que entrega rápido dimensões padronizadas e informa o padrão DIN atendido, da usinagem que fabrica sob desenho, com lote mínimo e prazo maior porém liberdade dimensional total. Peça sempre a confirmação do torque admissível quando o corpo for polimérico com inserto, e, em aplicação alimentícia, a declaração do grau do aço inoxidável.
- Diâmetro externo e comprimento total do cubo.
- Diâmetro do furo, com tolerância, e tipo: liso, com chaveta ou estriado.
- Largura e profundidade do rasgo, conforme DIN 6885 ou ABNT NBR 6404.
- Material do corpo e do inserto, com torque admissível declarado.
- Tipo de punho e necessidade de retração por exigência de NR-12.
- Quantidade, previsão de recompra e prazo aceitável.
- Padrão dimensional atendido: DIN 950, DIN 6336 ou desenho próprio.
O que só a Soluções Industriais entrega neste nicho
- Compradores que chegam por manípulo volante quase sempre buscam reposição, e a informação que falta no pedido é o diâmetro do furo e o tipo de fixação, não o material.
- Pedidos com rasgo de chaveta representam a maior parte das trocas erradas, porque o comprador mede o eixo mas não confere a largura e a profundidade do rasgo.
- Cotações de volante em poliamida com fibra de vidro cresceram sobre o baquelite tradicional em máquinas expostas a fluido de corte.
- Fornecedores dividem-se entre distribuidores de catálogo com padrão DIN e usinagens que produzem volante sob desenho, com prazos e lotes mínimos muito diferentes.
- Volantes acima de 200 mm de diâmetro migram de polímero para alumínio ou ferro fundido na maior parte dos orçamentos.
- Pedido de volante em inox costuma vir de alimentício e farmacêutico, com exigência de acabamento sem frestas e sem punho vazado.
- Compradores raramente pedem indicador de posição junto do volante, mas é o item que resolve o problema real de repetibilidade do ajuste.
- Lote pequeno de volante especial usinado tem preço por peça várias vezes maior que o de catálogo, o que muda a decisão entre adaptar e fabricar.
Perguntas frequentes
Qual a diferença entre manípulo, manípulo volante e volante de manobra?
Manípulo é o termo geral para elemento de operação manual, incluindo modelos em estrela, em T e alavancas. O manípulo volante é especificamente o de corpo circular acionado por giro, com ou sem punho lateral. Volante de manobra é sinônimo usado nos catálogos que seguem a DIN 6336 e a DIN 950, e a distinção importa na hora de buscar o padrão dimensional correto.
Como descobrir o modelo correto para repor um volante quebrado?
Meça o diâmetro externo, o diâmetro do furo no cubo, o comprimento do cubo e, se houver, a largura e a profundidade do rasgo de chaveta. Com esses quatro dados é possível procurar equivalência em catálogo DIN 6336 ou DIN 950. Se não houver equivalente pronto, a peça vira usinada sob desenho, com prazo e custo unitário maiores.
Volante de polímero suporta o mesmo torque de um de alumínio?
Não. Em corpos poliméricos, o limite prático é a interface entre o inserto metálico moldado e a resina, e não a resistência aparente do plástico. Por isso o dado relevante a exigir na cotação é o torque admissível do conjunto, não apenas o material do corpo. Acima dessa faixa, alumínio injetado ou ferro fundido usinado passam a ser a escolha adequada.
Quando é obrigatório usar volante com punho retrátil?
Sempre que o volante permanecer acoplado a um eixo que gira durante o ciclo automático da máquina, porque o punho projetado vira ponto de impacto e aprisionamento. A avaliação segue a NR-12 e os princípios de apreciação de risco da ABNT NBR ISO 12100, e deve ser conduzida pelo profissional habilitado responsável pela máquina. O punho retrátil recolhe automaticamente quando não há manobra manual.
Volante de válvula e manípulo volante de máquina são a mesma peça?
Não são intercambiáveis por princípio. O volante de registro ou válvula é dimensionado para o torque de fechamento e para a haste específica do fabricante da válvula, enquanto o manípulo volante de máquina segue padrões dimensionais de elementos de operação como DIN 6336 e DIN 950. Usar um no lugar do outro costuma resultar em fixação improvisada e falha do cubo.
Qual material escolher para ambiente com fluido de corte?
Poliamida reforçada com fibra de vidro costuma se comportar melhor que o baquelite fenólico quanto a impacto, mas a compatibilidade química depende do fluido específico usado. O ponto de atenção é o envelhecimento por exposição contínua, que amolece ou fragiliza o polímero errado. Em máquinas com banho intenso de fluido, alumínio anodizado ou inox eliminam a dúvida.
Existe ganho em comprar volante com indicador de posição?
Sim, quando o ajuste precisa ser repetível entre setups. O indicador de posição ou contador de voltas transforma o volante em elemento de ajuste rastreável, reduzindo o tempo de preparação e a dependência de referência visual do operador. É cotado como item adicional e nem sempre é oferecido espontaneamente pelo fornecedor, então convém pedir explicitamente.
Vale a pena comprar em lote para reposição?
Depende de onde a peça se encaixa. Dimensões de catálogo em polímero ganham desconto por quantidade e têm giro rápido, então estoque de segurança faz sentido em máquinas críticas. Já peças especiais usinadas sob desenho têm custo de preparação diluído no lote, o que torna a compra em quantidade proporcionalmente mais vantajosa mas amarra capital em item de baixíssima rotação.
Como comparar orçamentos de fornecedores diferentes?
Compare pelo padrão dimensional declarado, pelo torque admissível informado, pelo material do inserto e pelo prazo, não apenas pelo preço unitário. Dois volantes com o mesmo diâmetro externo podem ter cubos e insertos completamente distintos, e o mais barato costuma ser o de furo padrão que exigirá usinagem posterior. Peça sempre a especificação do furo e do rasgo por escrito na proposta.
Solicitar orçamento gratuito
Para obter cotações comparativas de manipulo volante, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Componentes Mecânicos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: DIN 950, DIN 6336, DIN 6885, ABNT NBR 6404, ABNT NBR ISO 12100, ABNT NBR ISO 6385, NR-12.