

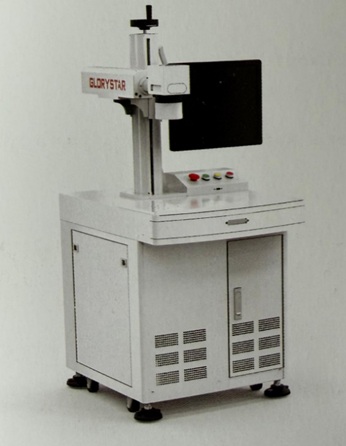

máquina de gravação a laser
Aviso de segurança. Equipamentos de gravação a laser industriais operam com feixes classificados como Classe 4 pela ABNT NBR IEC 60825-1, capazes de causar lesão ocular permanente e queimadura de pele mesmo por reflexão difusa. A instalação, o enclausuramento e os dispositivos de intertravamento devem atender à NR-12, com apreciação de risco e projeto assinado por profissional legalmente habilitado, e a exaustão dos fumos deve considerar os limites de tolerância da NR-15. Este conteúdo é informativo e não substitui laudo, ART ou orientação técnica do fabricante.
Como funciona a gravação a laser e o que ela substitui
O feixe é gerado na fonte, ampliado por um expansor de feixe e direcionado por dois espelhos galvanométricos que varrem o desenho vetorial em alta velocidade sobre a peça. A lente F-Theta mantém o foco constante em todo o campo, garantindo profundidade homogênea nas bordas. Dependendo do material e dos parâmetros, o resultado é remoção de camada, gravação em baixo relevo, recozimento com escurecimento superficial ou mudança de cor por interferência óptica. Por não haver ferramenta em contato, o processo elimina desgaste de punção, custo de clichê e tempo de secagem de tinta, o que o torna competitivo frente à marcação por percussão, jato de tinta e serigrafia em séries curtas e variáveis.
- Ablação: remoção de camada superficial, típica em metais pintados e anodizados
- Recozimento: escurecimento por oxidação subsuperficial, sem remover material, usado em inox cirúrgico
- Gravação profunda: múltiplas passadas para moldes, matrizes e peças sujeitas a abrasão
- Mudança de cor: alteração de tonalidade em polímeros e em inox com fonte MOPA
Fibra, CO2, UV e MOPA: qual fonte serve para cada caso
A escolha da fonte é a decisão de maior impacto e não é reversível depois da compra: cada comprimento de onda é absorvido por famílias diferentes de material. O laser de fibra em 1064 nm é absorvido por metais e por muitos plásticos de engenharia, sendo o padrão para identificação de peças metálicas. O CO2 em 10,6 µm é absorvido por materiais orgânicos e transparentes ao infravermelho próximo, como acrílico, madeira, papel, tecido, couro e vidro. O UV em 355 nm trabalha por fotoablação com aporte térmico muito baixo, o que o torna a saída para plásticos sensíveis, eletrônicos e vidro sem microtrincas. O MOPA é um fibra com largura de pulso ajustável entre poucos nanossegundos e centenas de nanossegundos, o que permite marcar alumínio anodizado sem queimar a camada e produzir cores em inox.
| Fonte | Comprimento de onda | Materiais indicados | Limitação principal | Aplicação típica |
|---|---|---|---|---|
| Fibra Q-switched | 1064 nm | Aço carbono, inox, alumínio, latão, ABS técnico | Não marca vidro, acrílico transparente nem papel | Identificação de peças, ferramentas, plaquetas |
| MOPA | 1064 nm com pulso ajustável | Alumínio anodizado, inox colorido, plásticos finos | Custo maior que o fibra padrão | Brindes, eletrônicos, marcação colorida |
| CO2 | 10,6 µm | Acrílico, MDF, couro, papel, tecido, vidro | Não marca metal nu sem revestimento | Comunicação visual, brindes, corte de acrílico |
| UV | 355 nm | Polímeros sensíveis, vidro, cerâmica, silício | Investimento mais alto e fonte de vida menor | Dispositivos médicos, eletrônicos, embalagem |
| Verde | 532 nm | Cobre, ouro, plásticos claros | Nicho estreito, oferta reduzida no Brasil | Joalheria, eletrônica de precisão |
Potência, área útil e velocidade: como dimensionar sem pagar a mais
Potência maior não significa marca melhor, e sim mais energia por unidade de tempo. Para marcação superficial de identificação em metais, 20W a 30W de fibra atendem à maioria das operações com boa velocidade. Gravação profunda em moldes, matrizes e peças que sofrem abrasão pede 50W a 100W, porque a profundidade é obtida por repetições e a produtividade cai rapidamente com fonte subdimensionada. Em CO2, a lógica é diferente: 40W a 60W cobrem gravação e corte fino de acrílico até cerca de 8 mm, enquanto espessuras maiores exigem 80W a 150W. A área útil é definida pela lente e envolve um trade-off direto: lentes de campo maior aumentam o spot e reduzem a resolução, então gravar detalhe fino em campo de 300 mm entrega qualidade inferior à mesma arte em campo de 110 mm.
- Meça a maior peça da sua linha e some folga de posicionamento antes de definir a lente
- Se você grava peças cilíndricas, especifique eixo rotativo já no orçamento, não depois
- Peça amostra gravada na sua própria peça antes de fechar, com o parâmetro registrado
- Para produção seriada, avalie tempo de ciclo por peça, não a velocidade nominal em mm/s
Custo total de propriedade: o que pesa além do preço da máquina
O preço de aquisição costuma responder por parte do investimento, e a diferença entre tecnologias aparece na operação. A fonte de fibra tem vida útil da ordem de dezenas de milhares de horas e praticamente não exige reposição no horizonte típico de uso, enquanto o tubo de CO2 de vidro tem vida bem menor e é consumível periódico; o tubo RF metálico dura significativamente mais, mas o custo de reposição é várias vezes superior ao do tubo de vidro. Some infraestrutura: CO2 quase sempre exige chiller de água, e o sistema de exaustão com filtro de carvão ativado e HEPA é item obrigatório de higiene ocupacional, não opcional. Consumo elétrico, espelhos, lentes de proteção e calibração periódica completam a conta.
| Item de custo | Fibra | CO2 tubo de vidro | UV |
|---|---|---|---|
| Vida útil da fonte | Muito alta, reposição rara | Baixa, consumível periódico | Intermediária, fonte cara |
| Refrigeração | Ar forçado na maioria dos casos | Chiller de água obrigatório | Chiller de precisão |
| Manutenção principal | Limpeza de lente e calibração | Troca de tubo, alinhamento de espelhos | Óptica de precisão e alinhamento |
| Exaustão filtrada | Necessária | Necessária e mais exigente | Necessária |
| Investimento inicial relativo | Médio | Menor | Maior |
Erros de especificação que geram retrabalho e máquina parada
A falha mais cara do nicho é comprar a fonte errada para o material: quem compra CO2 esperando marcar aço inox descobre que o metal nu reflete o comprimento de onda e só aceita marcação com spray auxiliar, solução instável para produção. O segundo erro recorrente é subdimensionar a lente, resultando em peça que não cabe no campo e obriga gravação em duas etapas com emenda visível. Também é comum ignorar a proteção ocular: óculos especificados para 1064 nm não oferecem densidade óptica alguma contra 10,6 µm ou 355 nm, e cada comprimento de onda exige lente com OD compatível. Por fim, importações sem representação local deixam o comprador sem placa controladora, lente e assistência quando a máquina para, o que costuma custar mais que a economia inicial.
- Comprar CO2 para metal ou fibra para acrílico transparente
- Ignorar a exaustão e acumular fumos no ambiente, contrariando a NR-15
- Adquirir handheld sem definir área controlada e sinalização de risco laser
- Aceitar máquina sem enclausuramento e sem intertravamento exigido pela NR-12
- Fechar negócio sem verificar disponibilidade de peças da placa controladora
Segurança laser, NR-12 e classificação de risco
A ABNT NBR IEC 60825-1 classifica produtos laser de Classe 1 a Classe 4 conforme o risco de exposição. Uma fonte de marcação industrial é intrinsecamente Classe 4, e o equipamento só é considerado Classe 1 quando o gabinete fechado impede a saída do feixe e o intertravamento desliga a emissão ao abrir a porta. Máquinas de bancada abertas e modelos portáteis mantêm o risco exposto e exigem área delimitada, sinalização, óculos com densidade óptica adequada ao comprimento de onda e treinamento formal dos operadores. A NR-12 acrescenta requisitos de proteção, parada de emergência e apreciação de risco documentada, e a ANSI Z136.1 é a referência internacional usada para estruturar programa de segurança e designar responsável pela área controlada.
Aplicações por setor: rastreabilidade, identificação e personalização
Na metalmecânica, a gravação a laser substitui a estampagem em plaquetas de identificação, ferramentas e componentes usinados, garantindo número de série legível sem deformar a peça. No automotivo e aeroespacial, o foco é rastreabilidade com DataMatrix cuja qualidade de leitura é avaliada segundo a ISO/IEC 29158, o que impõe contraste e uniformidade estáveis lote a lote. Na área da saúde, instrumental cirúrgico e dispositivos médicos exigem marcação por recozimento que não crie ponto de corrosão nem cavidade para retenção de resíduo, condição ligada às exigências de identificação e rastreabilidade da Anvisa. Em embalagem e alimentos, o laser codifica lote e validade sem tinta. Em comunicação visual e brindes, o CO2 domina o acrílico e a madeira e o MOPA atende a personalização colorida em inox e alumínio anodizado, incluindo a marcação de etiquetas metálicas usadas em identificação de equipamentos.
Checklist de cotação e como avaliar fornecedores
Cotações bem descritas recebem resposta técnica mais rápida e comparável. Reúna os dados abaixo antes de solicitar orçamento e peça sempre que o fornecedor grave uma amostra da sua peça real, com registro dos parâmetros usados. Compare também o pós-venda: fabricantes com estoque de lente, fonte e placa controladora no Brasil evitam paradas longas. Para máquina usada ou importada, pergunte pelas horas acumuladas da fonte, exija demonstração ligada e verifique se o gabinete atende aos requisitos de proteção antes de instalar na linha.
- Material, liga ou composição da peça e se possui revestimento, pintura ou anodização
- Maior dimensão da peça e se há geometria cilíndrica exigindo eixo rotativo
- Tipo de marca desejada: superficial de identificação, colorida ou gravação profunda
- Volume de produção por turno e tempo de ciclo alvo por peça
- Norma ou exigência de cliente aplicável, como leitura de DataMatrix ou rastreabilidade regulada
- Infraestrutura disponível: tensão, espaço, ponto de exaustão e área para chiller
- Escopo do orçamento: exaustor filtrado, óculos de proteção, treinamento, instalação e garantia
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em fibra de 20W a 50W para marcação de metais e identificação de peças
- Compradores que pedem CO2 costumam trabalhar com acrílico, MDF e couro, não com metal
- Pedidos de MOPA crescem entre brindes personalizados e marcação colorida em inox
- Solicitações de laser UV vêm de eletrônicos, dispositivos médicos e plásticos técnicos sensíveis ao calor
- Cotações sem informar material e espessura da peça atrasam a resposta dos fabricantes
- Muitos orçamentos ignoram exaustor filtrado, chiller e óculos de proteção, que pesam no investimento final
- Indústrias com rastreabilidade automotiva pedem validação de leitura de DataMatrix antes do fechamento
- Compradores de máquina usada raramente perguntam pelas horas acumuladas da fonte laser
Perguntas frequentes
Qual máquina de gravação a laser serve para metal e para acrílico ao mesmo tempo?
Não existe uma fonte única que atenda bem aos dois casos. O fibra em 1064 nm marca metais, mas atravessa acrílico transparente sem gravar, enquanto o CO2 em 10,6 µm grava acrílico e madeira, porém não marca metal nu sem revestimento auxiliar. Operações mistas normalmente adquirem dois equipamentos ou avaliam uma fonte UV, que cobre um espectro mais amplo com custo maior.
Quantos watts eu preciso para gravar aço inox?
Para marcação superficial de identificação em inox, fontes de fibra de 20W a 30W atendem à maior parte das operações com boa velocidade. Gravação profunda para moldes, matrizes e peças sujeitas a abrasão normalmente pede 50W a 100W, porque a profundidade depende de repetições do feixe e a produtividade cai muito com potência subdimensionada.
A máquina de gravação a laser precisa de exaustão?
Sim. O processo libera fumos e material particulado ultrafino, e a exposição ocupacional deve respeitar os limites de tolerância da NR-15. O padrão de mercado é exaustor dedicado com filtro de carvão ativado e estágio HEPA, com atenção redobrada em acrílico, couro e materiais que possam liberar compostos clorados.
Máquina de gravação a laser exige adequação à NR-12?
Sim, como qualquer máquina industrial, o equipamento precisa atender à NR-12 quanto a proteções, dispositivos de intertravamento, parada de emergência e apreciação de risco documentada. Além disso, a classificação de risco do feixe segue a ABNT NBR IEC 60825-1, e o enclausuramento com intertravamento funcional é o que permite operar o conjunto como Classe 1.
Qual a diferença entre laser fibra comum e MOPA?
Ambos operam em 1064 nm, mas o MOPA permite ajustar a largura de pulso em uma faixa ampla, o que dá controle sobre o aporte térmico. Isso possibilita marcar alumínio anodizado em branco sem queimar a camada, trabalhar plásticos finos com menos deformação e obter marcação colorida em aço inox, resultados que o fibra Q-switched convencional não entrega com estabilidade.
O que determina o preço de uma máquina de gravação a laser?
Os principais fatores são o tipo e a marca da fonte laser, a potência, a área útil definida pela lente F-Theta, o tipo de gabinete e a presença de acessórios como eixo rotativo, mesa XY, chiller e exaustor filtrado. Máquinas UV e MOPA custam mais que o fibra padrão, e a existência de assistência técnica e peças no Brasil também influencia o valor final.
Dá para marcar instrumental cirúrgico com laser?
Sim, e é uma das aplicações mais consolidadas. A técnica indicada é o recozimento, que escurece a superfície por oxidação subsuperficial sem remover material, evitando cavidades que retenham resíduo e pontos de corrosão. Aplicações de dispositivos médicos devem observar as exigências de identificação e rastreabilidade da Anvisa e validação de parâmetros com profissional habilitado.
Vale a pena comprar máquina de gravação a laser usada?
Pode valer, desde que você verifique as horas acumuladas da fonte laser, o estado da óptica e a disponibilidade de peças da placa controladora. Em CO2, o tubo é consumível e pode estar próximo do fim de vida, o que muda a conta do investimento. Exija demonstração com o equipamento ligado gravando a sua peça e confirme se o gabinete atende aos requisitos de proteção da NR-12.
Os óculos de proteção servem para qualquer laser?
Não. A densidade óptica do óculos é específica para uma faixa de comprimento de onda, então um modelo para 1064 nm não protege contra 10,6 µm do CO2 nem contra 355 nm do UV. Cada equipamento exige proteção ocular compatível com sua fonte, conforme a classificação da ABNT NBR IEC 60825-1 e as práticas de programa de segurança laser da ANSI Z136.1.
Solicitar orçamento gratuito
Para obter cotações comparativas de máquina de gravação a laser, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR IEC 60825-1, NR-12, NR-15, ISO/IEC 29158, ANSI Z136.1, Anvisa.