


Máquina solda laser
Aviso de segurança. Equipamentos de solda a laser de fibra são fontes Classe 4 conforme a ABNT NBR IEC 60825-1, capazes de causar lesão ocular irreversível por feixe direto, refletido ou difuso. A instalação, o enclausuramento, o intertravamento e a análise de risco devem seguir a NR-12, com EPI certificado conforme a NR-6 e avaliação de exposição a fumos metálicos e radiação não ionizante conforme a NR-15. Projeto elétrico, delimitação da área controlada e treinamento do operador devem ser conduzidos por profissional legalmente habilitado, com ART registrada.
Formatos de máquina de solda a laser: manual, de bancada e robotizada
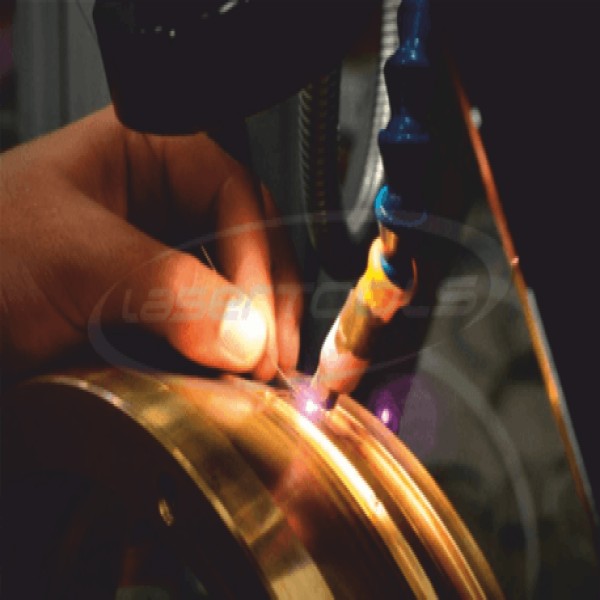
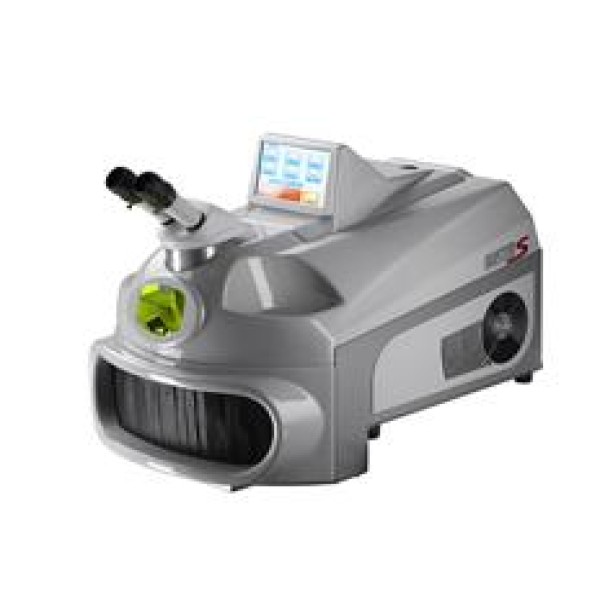
O mercado se organiza em três formatos que atendem escalas de produção diferentes. A máquina manual, ou handheld, entrega o feixe por uma fibra flexível até uma tocha operada pelo soldador, sendo o formato dominante em serralheria, cozinha industrial e mobiliário metálico, onde a geometria das peças muda a cada pedido. A máquina de bancada trabalha com mesa posicionadora ou eixos motorizados e é indicada para lotes repetitivos de peças pequenas, como componentes eletrônicos, joalheria técnica e reparo de moldes. A célula robotizada acopla o cabeçote laser a um manipulador de seis eixos com dispositivo de fixação dedicado, atendendo linha seriada de alto volume em automotivo, linha branca e estruturas metálicas padronizadas. O mesmo cabeçote pode receber configuração multifunção que solda, corta chapa fina e executa limpeza a laser de oxidação e tinta, ampliando o uso do investimento sem trocar a fonte.
- Manual (handheld): peças variadas, cordões longos e acesso difícil, operador qualificado como fator crítico.
- Bancada com posicionador: repetibilidade em lote pequeno e médio, alta precisão dimensional.
- Robotizada: alto volume, cordão constante e integração com dispositivo de fixação e esteira.
- Multifunção solda, corte e limpeza: aproveita a mesma fonte para preparação e acabamento da junta.
Como escolher a potência: relação entre watts, espessura e velocidade
A potência da fonte não deve ser escolhida pelo maior número disponível, e sim pela combinação entre espessura máxima, material e velocidade de avanço exigida. Fontes de menor potência trabalham predominantemente em modo condução, no qual o calor se propaga por condução térmica e produz cordão largo e raso, com excelente acabamento em chapa fina; fontes mais potentes atingem o modo keyhole, em que a densidade de energia vaporiza o metal e abre um canal de vapor que permite penetração profunda com cordão estreito. Essa transição é o que realmente separa um equipamento que solda funilaria de inox de outro que penetra chapa estrutural. Um erro clássico de dimensionamento é comprar a potência exata da espessura máxima do catálogo: nessa condição a máquina trabalha no limite, com velocidade baixa e ciclo térmico elevado, e a produtividade real fica muito abaixo do esperado. A regra prática de sourcing é especificar a fonte com folga de potência sobre a espessura crítica do seu mix de peças, e não sobre a peça mais fina.
| Potência da fonte | Aplicação típica | Material predominante | Modo de soldagem predominante | Infraestrutura elétrica usual |
|---|---|---|---|---|
| 1000 W | Chapa fina decorativa, esquadria de inox, calhas e balcões | Inox 304, aço-carbono fino | Condução | Monofásico 220 V viável na maioria dos casos |
| 1500 W | Serralheria geral, cozinha industrial, mobiliário metálico | Inox 304/316, aço-carbono, alumínio fino | Condução com transição para keyhole | Monofásico reforçado ou trifásico 380 V |
| 2000 W | Estruturas metálicas, quadros e chassis, produção contínua | Aço-carbono, inox, alumínio série 5000 | Keyhole em boa parte das juntas | Trifásico 380 V |
| 3000 W | Chapa espessa, alta velocidade de avanço, uso intensivo | Aço-carbono estrutural, inox espesso | Keyhole | Trifásico 380 V com dimensionamento de quadro dedicado |
| Acima de 3000 W em célula robotizada | Linha seriada de alto volume com cordão constante | Aço-carbono, alumínio automotivo | Keyhole com controle de trajetória | Trifásico com projeto elétrico específico |
Materiais soldáveis e os limites reais do processo
Cada família de metal reage de forma diferente ao feixe de 1064 nm. O aço inoxidável austenítico é o material mais favorável, com baixa condutividade térmica e cordão de excelente aparência, especialmente com nitrogênio ou argônio como gás de proteção. O aço-carbono solda bem, mas exige atenção à limpeza da superfície, já que carepa e óleo residual geram porosidade. O alumínio é mais exigente: alta condutividade térmica e camada de óxido de alto ponto de fusão pedem maior densidade de energia e frequentemente uso de wobble para estabilizar a poça. Cobre, latão e bronze são o ponto crítico do processo, porque a alta refletividade no infravermelho próximo reduz o acoplamento de energia e, pior, devolve parte do feixe para o sistema óptico, com risco de dano à fonte se o equipamento não tiver proteção de retrorreflexão. Junções dissimilares, como inox com aço-carbono, são viáveis, mas mudam a metalurgia da zona fundida e precisam de qualificação de procedimento antes de ir para produção. Onde a geometria da peça não permite acesso do cabeçote ou onde a exigência é de deposição volumosa em chapa grossa, os processos convencionais de solda pesada continuam sendo a rota tecnicamente correta, e o laser entra como complemento e não como substituto universal.
- Inox 304 e 316: melhor relação entre acabamento e estabilidade de processo, pouca deformação.
- Aço-carbono: exige superfície limpa; carepa e primer geram porosidade e respingo.
- Alumínio série 5000 e 6000: pede maior densidade de energia, wobble e controle rigoroso do gás.
- Cobre e latão: só com fonte adequada e proteção de retrorreflexão; confirme a compatibilidade no orçamento.
- Materiais galvanizados: vapor de zinco causa porosidade e demanda folga controlada ou junta preparada.
Segurança laser, NR-12 e o EPI que realmente protege
A solda a laser de fibra é uma fonte Classe 4 pela ABNT NBR IEC 60825-1, categoria em que o feixe direto, refletido e mesmo difuso apresenta risco ocular e cutâneo. O óculos de proteção precisa ser selecionado pelo comprimento de onda de trabalho e pela densidade óptica adequada à potência, com Certificado de Aprovação válido conforme a NR-6; óculos de solda a arco com filtro por tonalidade não oferecem proteção contra 1064 nm. Máquinas de bancada e células robotizadas devem operar em recinto fechado com intertravamento nas portas e parada de emergência dimensionada conforme a NR-12, enquanto o formato manual exige área controlada, sinalização de advertência, restrição de acesso e cortina ou biombo de barreira laser. A geração de fumos metálicos na fusão de inox e ligas revestidas obriga exaustão localizada e avaliação de exposição ocupacional conforme a NR-15. A análise de risco da máquina, o laudo de adequação e o dimensionamento elétrico devem ser conduzidos por profissional legalmente habilitado, com ART registrada, e é isso que sustenta a conformidade em auditoria e em fiscalização.
Custo total de propriedade: o que move o preço além da máquina
O preço de aquisição responde por apenas parte do custo real. O fator que mais desloca o valor de compra é a potência e a marca da fonte laser, seguida do formato do equipamento, já que uma célula robotizada com dispositivo de fixação dedicado custa múltiplos de uma máquina manual de mesma potência. Depois entram itens que passam despercebidos na comparação de orçamento: o chiller, que define quanto tempo a máquina sustenta operação contínua sem derating; a fibra de entrega e seu comprimento útil; o alimentador de arame, necessário quando há folga de junta ou preenchimento; e a existência ou não de recurso de wobble. No uso corrente, o consumo dominante é a lente de proteção do cabeçote, item de troca frequente que se acelera quando falta gás de proteção adequado ou quando se solda material sujo, além do gás em si e da energia elétrica. Na avaliação de payback, compare o custo por metro de cordão contra o processo atual, considerando ganho de velocidade, redução de retrabalho de esmerilhamento e menor deformação da peça, que muitas vezes elimina uma etapa inteira de acabamento.
- Potência e fabricante da fonte laser: principal componente do preço e da vida útil em horas.
- Formato: manual, bancada ou robotizado com dispositivo de fixação dedicado.
- Chiller e ciclo de trabalho contínuo suportado sem redução de potência.
- Acessórios: alimentador de arame, recurso de wobble, comprimento da fibra, cabeçotes multifunção.
- Consumíveis recorrentes: lente de proteção, bocais, gás de proteção e energia.
- Serviço: instalação, treinamento do operador, garantia da fonte e prazo de atendimento técnico.
Modos de falha e erros comuns de especificação
A maioria dos problemas relatados após a compra não é defeito de fabricação, e sim descasamento entre o que foi especificado e o que a operação exige. O erro mais frequente é subdimensionar a infraestrutura elétrica e descobrir na instalação que a rede da planta não sustenta a fonte adquirida. Em seguida vem a preparação de junta: a solda a laser tem tolerância a folga muito menor que a soldagem a arco, e peças cortadas com folga irregular produzem falta de fusão e mordedura, problema que o wobble atenua mas não resolve sozinho. Também é comum ignorar o consumo de lentes de proteção, que dispara quando se solda material oleoso ou galvanizado sem exaustão eficiente, e concluir equivocadamente que a máquina perdeu potência quando na verdade a óptica está contaminada. Outro ponto crítico é comprar equipamento importado sem verificar estoque de peças no país, transformando uma troca de cabeçote em semanas de parada. Por fim, subestimar a curva de aprendizado do operador é caro: o laser exige postura de tocha, distância focal e velocidade de avanço consistentes, e sem treinamento formal o ganho de produtividade prometido não se materializa.
- Rede elétrica incompatível com a potência contratada, travando a partida do equipamento.
- Folga de junta acima da tolerância do processo, gerando falta de fusão e cordão irregular.
- Óptica contaminada por fumos e respingo, interpretada como perda de potência da fonte.
- Tentativa de soldar cobre ou latão em equipamento sem proteção contra retrorreflexão.
- Ausência de plano de treinamento e de procedimento de soldagem documentado.
- Compra sem verificar disponibilidade local de fonte reserva, cabeçote e lentes.
Aplicações setoriais e o que muda em cada uma
O mesmo equipamento assume configurações diferentes conforme o setor. Em serralheria e esquadria de inox, o foco é acabamento visível com mínimo esmerilhamento, o que privilegia potências intermediárias, gás de proteção que preserve a cor do cordão e tocha leve para trabalho prolongado. Em cozinha industrial e mobiliário hospitalar, soma-se a exigência de cordão sanitário e superfície sem frestas. Em ferramentaria e manutenção de moldes, o valor está no reparo pontual com aporte térmico mínimo, evitando distorção e alívio de tensões, geralmente com equipamento de bancada e microssolda. Na indústria automotiva e de linha branca, o requisito é repetibilidade e tempo de ciclo, o que empurra a solução para célula robotizada com dispositivo de fixação. Em manutenção industrial pesada e reparo de estruturas espessas, o laser convive com processos convencionais e com soluções de reparo sem fusão, como composto epóxi metálico do tipo solda a frio, usado quando não é possível aplicar calor no componente. Em fabricação de telas, grades e componentes de arame, o comparativo natural é com a soldagem por resistência empregada em tela soldada, que segue mais econômica para malha padronizada de alto volume.
Como cotar com fornecedores e o que exigir no orçamento
Uma cotação de máquina de solda a laser só é comparável quando todos os fornecedores respondem à mesma base técnica. Reúna antes de solicitar orçamento a lista de materiais e espessuras do seu mix de peças, o tipo de junta predominante, o comprimento médio de cordão por peça, o volume mensal estimado, a tensão e a capacidade disponível no quadro elétrico e o espaço físico previsto para a área controlada. No orçamento, peça discriminação de marca e potência da fonte, vida útil declarada em horas, especificação do chiller, comprimento da fibra, presença de wobble e de alimentador de arame, itens inclusos de consumível inicial e escopo de treinamento. Exija também os documentos de conformidade: declaração de atendimento à NR-12, classificação do produto laser conforme a ABNT NBR IEC 60825-1 e indicação dos EPI compatíveis. Verifique com o fornecedor o prazo de atendimento técnico, a existência de estoque de peças no Brasil e as condições de garantia da fonte, que costuma ter cobertura diferente do restante da máquina. Se o seu cliente final exigir rastreabilidade de processo, alinhe desde a cotação a possibilidade de qualificação de procedimento nos moldes da ABNT NBR ISO 3834.
| Item do checklist | O que informar ou exigir | Por que importa na cotação |
|---|---|---|
| Material e espessura | Ligas do mix e espessura mínima e máxima | Define potência da fonte e viabilidade do processo |
| Tipo de junta e folga | Topo, sobreposta, ângulo; tolerância de corte | Determina necessidade de wobble e de alimentador de arame |
| Volume e tempo de ciclo | Peças por mês e metros de cordão por peça | Separa manual de bancada e de célula robotizada |
| Infraestrutura elétrica | Tensão, fases e capacidade do quadro | Evita reprovação do projeto na instalação |
| Documentação de segurança | Declaração NR-12 e classificação IEC 60825-1 | Sustenta a conformidade em auditoria |
| Pós-venda | Prazo de atendimento, estoque de peças, garantia da fonte | Define o custo de parada ao longo da vida útil |
O que só a Soluções Industriais entrega neste nicho
- Concentração de pedidos em fontes de 1500 W e 2000 W de fibra, com 1000 W restrito a chapa fina de inox decorativo.
- Demanda crescente por cabeçotes multifunção que soldam, limpam e cortam com a mesma fonte, principalmente em serralherias de médio porte.
- Consumo de lentes de proteção como principal item de custo recorrente citado por compradores após o primeiro ano de uso.
- Cotações travadas por infraestrutura elétrica: plantas com rede monofásica não comportam fontes acima de 1500 W.
- Perguntas recorrentes sobre soldagem de cobre e latão sem que o comprador saiba do risco de retrorreflexão para a fonte.
- Peso do prazo de assistência técnica e do estoque de peças no Brasil acima do preço da máquina nas decisões de compra.
- Pedidos de célula robotizada concentrados em automotivo, linha branca e mobiliário metálico com lote seriado.
- Checklist de cotação recorrente: espessura e liga, tipo de junta, comprimento de cordão por peça e volume mensal de peças.
Perguntas frequentes
Qual potência de máquina de solda a laser é indicada para inox de 2 mm?
Para inox austenítico de até 2 mm, fontes de 1000 W a 1500 W atendem com boa velocidade e acabamento, operando predominantemente em modo condução. A escolha final depende do comprimento de cordão por peça e do volume mensal: para produção contínua, especificar 1500 W dá folga térmica e evita trabalhar no limite da fonte. Confirme também a capacidade elétrica disponível, já que fontes acima de 1500 W normalmente exigem rede trifásica em 380 V.
Máquina de solda a laser dispensa preparação e limpeza da peça?
Não. A solda a laser tem tolerância a folga de junta menor que a soldagem a arco, e carepa, óleo, tinta ou galvanização residual geram porosidade e respingo que contaminam a lente de proteção. Corte preciso e superfície limpa são pré-requisitos para o ganho de produtividade prometido pelo processo.
Que óculos de proteção usar na operação de solda a laser?
É obrigatório óculos específico para o comprimento de onda da fonte, tipicamente 1064 nm em laser de fibra, com densidade óptica compatível com a potência e Certificado de Aprovação válido conforme a NR-6. Óculos de solda a arco, com filtro por tonalidade, não protegem contra o feixe infravermelho e não substituem o EPI correto, pois o equipamento é Classe 4 pela ABNT NBR IEC 60825-1.
É possível soldar cobre e latão com máquina de solda a laser de fibra?
É possível, mas exige equipamento preparado. A alta refletividade desses metais no infravermelho próximo reduz o acoplamento de energia e devolve parte do feixe ao sistema óptico, com risco de dano à fonte se não houver proteção contra retrorreflexão. Declare esses materiais na cotação e peça confirmação formal do fabricante sobre a compatibilidade antes de fechar o pedido.
Quais são os custos recorrentes depois da compra do equipamento?
Os principais são a lente de proteção do cabeçote, item de troca frequente cujo consumo aumenta quando se solda material sujo ou sem exaustão adequada, além do gás de proteção, da energia elétrica e da manutenção do chiller. Em orçamento comparativo, peça a cada fornecedor a estimativa de consumo de consumíveis por hora de operação, e não apenas o preço da máquina.
Que documentação de conformidade devo exigir do fornecedor?
Exija a declaração de atendimento à NR-12, com descrição das proteções, intertravamentos e dispositivos de parada de emergência, e a classificação do produto laser conforme a ABNT NBR IEC 60825-1 com indicação dos EPI compatíveis. Se houver exigência de rastreabilidade do processo pelo cliente final, alinhe a possibilidade de qualificação de procedimento de soldagem nos moldes da ABNT NBR ISO 3834.
Vale mais a pena comprar máquina manual ou célula robotizada?
A máquina manual compensa quando a geometria das peças varia a cada pedido e o volume por item é baixo a médio, situação típica de serralheria e cozinha industrial. A célula robotizada só se justifica com lote seriado, cordão constante e volume alto, porque exige dispositivo de fixação dedicado e programação, elevando bastante o investimento inicial e o tempo de implantação.
Quanto tempo leva para o operador dominar a solda a laser?
O aprendizado básico é mais rápido que na soldagem TIG, mas exige consistência de distância focal, ângulo de tocha e velocidade de avanço, parâmetros que definem penetração e aparência do cordão. Inclua treinamento formal no escopo da compra e prevê período de ajuste de parâmetros por família de peça antes de contar com a produtividade nominal no planejamento.
A instalação exige projeto elétrico e laudo técnico?
Sim. Além do dimensionamento do circuito conforme a potência da fonte, a delimitação da área controlada de laser, a análise de risco da máquina e o laudo de adequação à NR-12 devem ser conduzidos por profissional legalmente habilitado, com ART registrada no CREA. Exaustão de fumos metálicos e avaliação de exposição ocupacional seguem os critérios da NR-15.
Solicitar orçamento gratuito
Para obter cotações comparativas de máquina de solda a laser, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR IEC 60825-1, ABNT NBR ISO 3834, NR-6, NR-12, NR-15.