



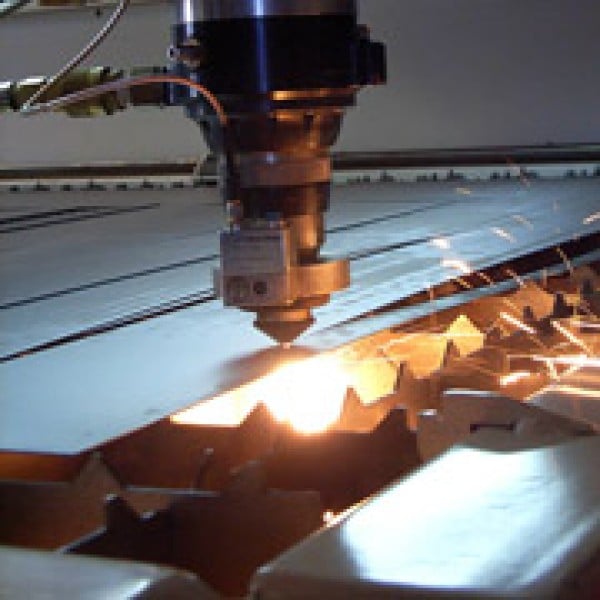








serviço de corte a laser
Aviso de segurança. O corte a laser envolve radiação óptica classificada pela IEC 60825-1, fumos metálicos sujeitos aos limites de exposição da NR-15 e células de corte que devem atender aos requisitos de proteção e intertravamento da NR-12. Peças estruturais ou submetidas a carga precisam de especificação e validação por profissional habilitado com registro no CREA, com ART emitida quando o projeto assim exigir.
Laser de fibra e laser de CO2: o que muda no seu pedido
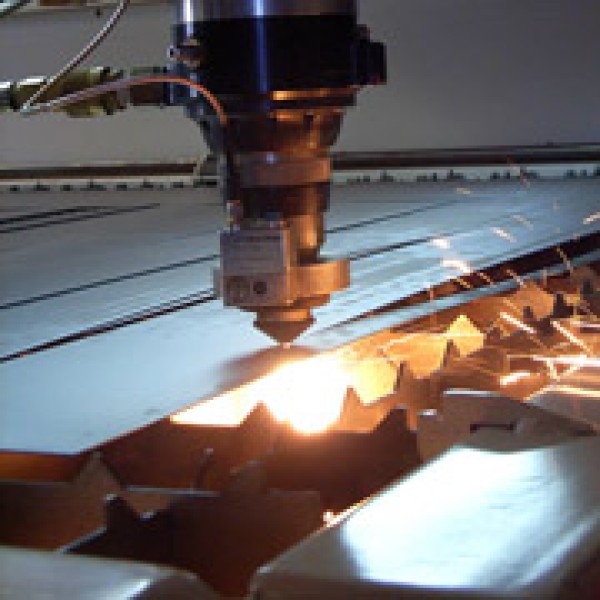
O laser de fibra gera o feixe em fibra ótica dopada e é hoje a base do corte de metais, com velocidade alta em chapas finas, consumo elétrico menor e boa resposta em inox e alumínio. O laser de CO2 gera o feixe em uma mistura gasosa e mantém sua utilidade principalmente em não metais — acrílico, MDF, papelão, couro, borracha — onde o fibra simplesmente não corta bem por causa do comprimento de onda. Para o comprador industrial, a consequência prática é simples: pedido em metal vai para fibra, pedido em polímero ou madeira vai para CO2, e vale confirmar qual tecnologia o prestador tem antes de mandar o arquivo. A potência da fonte, que vai de cerca de 1 kW em máquinas de chapa fina a 12 kW ou mais em equipamentos de chapa grossa, determina a espessura máxima viável e a velocidade de corte, e é por isso que o mesmo desenho recebe prazos tão diferentes de fornecedores distintos.
- Fibra: metais em geral, alta velocidade em espessuras finas e médias, menor custo operacional por hora.
- CO2: acrílico, MDF, papelão, tecidos técnicos e borrachas, com borda polida em acrílico.
- Potência da fonte: define espessura máxima, velocidade e, por consequência, o preço por metro cortado.
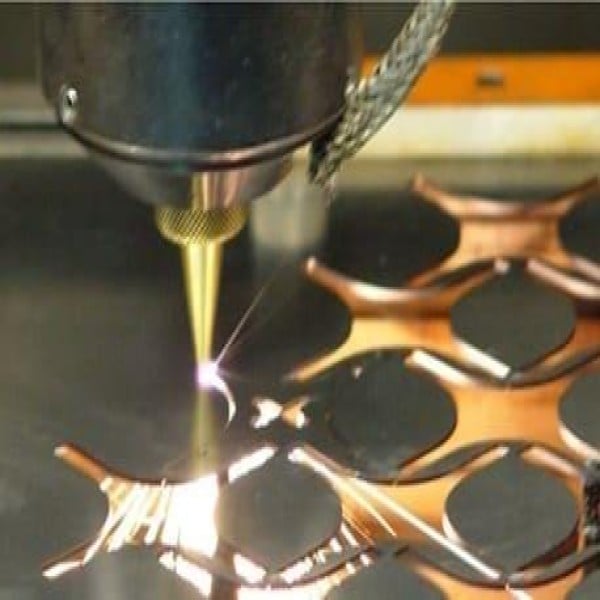
- Refletivos como cobre e latão exigem fonte adequada e têm limite de espessura menor que o aço.
Materiais, espessuras e gás de assistência: a tabela que orienta a especificação
A combinação entre material, espessura e gás de assistência define a aparência da borda e o retrabalho posterior. Oxigênio acelera o corte em aço carbono por reação exotérmica, mas deixa a borda oxidada, que precisa de limpeza antes de pintura ou solda. Nitrogênio corta por fusão pura e entrega borda limpa, soldável e pintável direto, ao custo de um consumo de gás bem maior — é o padrão para inox aparente e alumínio. Ar comprimido é a opção econômica para chapas finas quando a borda não é crítica. Chapa galvanizada exige atenção redobrada: o zinco vaporiza, marca a borda e sobrecarrega a exaustão. A tabela abaixo resume as combinações mais pedidas em serviço terceirizado.
| Material | Faixa de espessura usual em serviço | Gás de assistência típico | Característica da borda | Aplicação recomendada |
|---|---|---|---|---|
| Aço carbono (ASTM A36 / SAE 1020) | 1 mm a 25 mm | Oxigênio | Oxidada, exige limpeza antes de pintar | Estruturas, suportes, implementos, bases de máquina |
| Aço inox 304 / 316 | 0,5 mm a 15 mm | Nitrogênio | Limpa, soldável e pintável direto | Equipamentos de alimentos, painéis, peças aparentes |
| Alumínio (série 5000/6000) | 0,8 mm a 12 mm | Nitrogênio | Limpa, com leve rebarba em espessuras maiores | Caixas, dissipadores, peças leves, sinalização |
| Chapa galvanizada / zincada | 0,5 mm a 3 mm | Nitrogênio ou ar comprimido | Marcação de zinco na borda | Dutos, calhas, fechamentos, eletrocalhas |
| Cobre e latão | Espessuras reduzidas, conforme fonte | Nitrogênio | Limpa, mas com forte limitação por refletividade | Barramentos, contatos, peças elétricas |
| Acrílico e MDF (CO2) | 2 mm a 20 mm | Ar comprimido | Polida em acrílico, tostada em MDF | Comunicação visual, displays, protótipos |
Corte a laser, plasma ou jato d'água: quando cada um compensa
Escolher o processo errado custa dinheiro em duas direções: pagar precisão que não era necessária ou receber peça fora de tolerância. Use laser quando a peça tem geometria complexa, furos pequenos, tolerância apertada e espessura até a faixa que a fonte do prestador alcança com folga — é onde ele bate qualquer alternativa em custo por peça. Migre para plasma quando a chapa é grossa, o volume é alto e a tolerância é generosa: o custo por metro cai bastante, ao preço de borda mais angulada e zona termicamente afetada maior. Vá para jato d'água quando o material não pode sofrer aquecimento — ligas sensíveis, compósitos, materiais já tratados, pedra, vidro — ou quando a espessura ultrapassa o alcance do laser disponível; o corte é frio e sem ZTA, mas é o processo mais lento e normalmente o mais caro por metro. Um sinal prático de escolha errada é receber peça de laser que precisa de usinagem de acabamento em toda a borda: nesse caso, ou a classe de qualidade pedida não foi acordada conforme a ABNT NBR ISO 9013:2023, ou o processo não era o adequado.
- Laser: geometria complexa, furos pequenos, tolerância apertada, espessura fina a média.
- Plasma: chapa grossa, alto volume, tolerância folgada, custo por metro menor.
- Jato d'água: material sensível a calor, compósitos, vidro, pedra e espessuras fora do alcance do laser.
- Regra de bolso: quanto menor o furo em relação à espessura, mais o laser se justifica.
Arquivo, kerf e tolerância: o que evita retrabalho no primeiro lote
A maior parte dos problemas em serviço de corte a laser nasce antes da máquina ligar. Envie DXF ou DWG com contornos fechados em polilinha, sem cotas, sem hachuras, sem textos soltos e em escala 1:1, ou STEP quando houver dobra prevista. Lembre que o feixe tem largura própria, o kerf, e que a máquina compensa esse valor no contorno — mas encaixes justos, rasgos e furos roscados posteriormente precisam ser desenhados considerando essa folga, senão o pino não entra ou a peça fica bamba. Furos com diâmetro muito menor que a espessura da chapa tendem a sair cônicos ou com escória: a orientação prática é manter o furo com diâmetro igual ou maior que a espessura sempre que o projeto permitir. Se a peça vai ser dobrada depois, indique a linha de dobra e o desconto usado, porque a ZTA da borda cortada muda o comportamento na conformação. Quando o desenho não traz tolerância explícita, o prestador aplica a referência geral da ABNT NBR ISO 2768-1 — e é sua a responsabilidade de dizer se alguma cota precisa ser mais fechada que isso.
- DXF/DWG em escala 1:1, contornos fechados, sem cotas nem camadas de anotação.
- Diâmetro mínimo de furo próximo à espessura da chapa evita cone e escória.
- Informe a classe de qualidade de corte desejada com base na ABNT NBR ISO 9013:2023.
- Indique linhas de dobra e desconto quando houver conformação posterior.
- Peça amostra do primeiro lote antes de liberar produção seriada em pedidos grandes.
O que realmente move o preço do serviço de corte a laser
Preço de corte não é preço de peça, é preço de tempo de máquina somado a material, gás e setup. O tempo é a soma do comprimento total de contorno com o número de perfurações — cada furo exige um pierce, e uma peça cheia de furinhos pode custar mais que uma peça maior de contorno simples. O nesting, ou seja, o aproveitamento das peças dentro da chapa padrão, é o fator que mais derruba o custo unitário em lote: peças que se encaixam bem entre si aproveitam mais área e diluem a sucata, enquanto geometrias que deixam vazio na chapa fazem o comprador pagar pelo retalho. Existe também um setup mínimo — preparação do arquivo, montagem do nesting, carga da chapa e ajuste de parâmetro — que é praticamente igual para uma peça ou para dez, o que explica por que peça avulsa tem preço unitário desproporcional. Ao pedir orçamento, informe se o material é fornecido por você ou pelo prestador, porque isso muda completamente a composição do valor.
- Comprimento total de corte e quantidade de perfurações (cada furo é um pierce).
- Aproveitamento da chapa no nesting e destino do retalho.
- Gás de assistência: nitrogênio custa mais que oxigênio e muito mais que ar comprimido.
- Setup mínimo por pedido, diluído conforme a quantidade.
- Material por conta do cliente ou incluso no serviço.
- Serviços agregados no mesmo pedido: dobra, rebarbação, marcação, acabamento.
Corte a laser de tubos e perfis: o pedido que exige máquina dedicada
Cortar tubo redondo, quadrado, retangular ou perfil não é a mesma coisa que cortar chapa: exige máquina tubular com mandril rotativo e cabeçote capaz de compensar a curvatura da superfície. É esse tipo de equipamento que permite boca de lobo, encaixes tipo macho-fêmea, furação lateral e chanfro em uma única operação, eliminando gabarito de solda e reduzindo tempo de montagem em estruturas metálicas e implementos. Como o parque de máquinas tubulares é menor que o de chapas, cotar esse serviço pede atenção a três limites do fornecedor: diâmetro ou lado máximo aceito, comprimento útil da barra e sobra de ponta não aproveitável, que costuma virar sucata. Peças com corte em tubo frequentemente entram em conjuntos que também passam por conformação em rolo, e nesses casos vale avaliar prestadores que combinem processos — quem já contrata serviço de calandra para curvar tubos e chapas costuma encontrar o mesmo parque industrial oferecendo corte tubular a laser, o que reduz frete e evita divergência entre etapas.
- Confirme diâmetro máximo, lado máximo e comprimento útil da barra aceitos pela máquina.
- Pergunte qual a sobra de ponta por barra e quem fica com a sucata.
- Encaixes e boca de lobo cortados a laser dispensam gabarito e aceleram a solda.
- Perfis estruturais e tubos de parede fina pedem parâmetro específico para não deformar.
Como qualificar o fornecedor e o que exigir no orçamento
Antes de fechar, peça a lista de máquinas com potência das fontes, área útil de mesa e se há máquina tubular, porque isso responde de imediato se o seu desenho cabe. Confirme se o prestador tem sistema de exaustão e enclausuramento conforme a NR-12, pergunte pelo controle dimensional de primeira peça e peça a definição escrita da classe de qualidade de corte, referenciada na ABNT NBR ISO 9013:2023, para que rebarba e perpendicularidade não virem discussão depois da entrega. Verifique se o certificado de qualidade do material acompanha a nota quando a chapa é fornecida pelo prestador, principalmente em inox e em aço estrutural. Fornecedores que oferecem corte, dobra e solda no mesmo pedido costumam encurtar o prazo total, e vale perguntar se existe processo interno de estampagem de chapas para peças em série, já que a partir de certa quantidade o ferramental de estampo passa a competir com o corte a laser em custo unitário.
- Lista de máquinas, potência das fontes e área útil de mesa.
- Prazo separado para amostra e para lote de produção.
- Classe de qualidade de corte acordada por escrito antes da emissão do pedido.
- Certificado do material quando a chapa é fornecida pelo prestador.
- Política de sucata e retalho: quem fica com o material que sobra da chapa.
- Capacidade de agregar dobra, solda, rebarbação e tratamento superficial.
Aplicações setoriais e o perfil de pedido de cada segmento
O mesmo serviço atende demandas muito diferentes, e reconhecer o perfil do seu setor ajuda a cotar melhor. Fabricantes de painéis elétricos e quadros de comando pedem chapa fina em galvanizado e inox, com muitos recortes e alto volume repetitivo. Implementos rodoviários e máquinas agrícolas trabalham com aço carbono de espessura média a grossa, geometrias grandes e demanda frequente por corte de tubo. Comunicação visual e sinalização concentram acrílico, aço pintado e alumínio fino, com prioridade em acabamento aparente. Já a manutenção industrial usa o corte a laser para reposição pontual de peças fora de linha, quase sempre em quantidade unitária e a partir de desenho reconstruído da peça danificada — nesse caso, a peça cortada costuma seguir para operações complementares como conformação ou solda pesada até chegar ao conjunto final. Deixar clara a aplicação no pedido ajuda o fornecedor a sugerir espessura, material e sequência de processo mais econômicos.
- Painéis elétricos e quadros: chapa fina, muitos recortes, lotes repetitivos.
- Implementos e máquinas agrícolas: aço carbono médio e grosso, tubos e perfis.
- Comunicação visual: acrílico em CO2, alumínio e aço fino com foco em acabamento.
- Manutenção industrial: peça unitária de reposição, engenharia reversa a partir da peça danificada.
- Móveis e utilidades metálicas: chapa fina com corte, dobra e pintura no mesmo fluxo.
O que só a Soluções Industriais entrega neste nicho
- Fornecedores com fonte de fibra acima de 6 kW são minoria no cadastro e concentram os pedidos de chapa grossa acima de 15 mm.
- Cotações recusadas por arquivo mal preparado — polilinha aberta, cota dentro do desenho, escala errada — são a causa mais frequente de atraso na resposta do orçamento.
- Pedidos de peça única pagam praticamente o mesmo setup de um lote pequeno, o que inverte a lógica de comparar preço unitário.
- Compradores que informam material, espessura, quantidade e DXF já na primeira mensagem recebem retorno de mais fornecedores e em menos tempo.
- Corte com nitrogênio aparece nas cotações de inox aparente e sobe o custo do gás, mas elimina uma etapa de lixamento antes da pintura ou solda.
- Demanda por corte de tubos e perfis cresce em implementos rodoviários e estruturas metálicas, mas poucos prestadores têm máquina tubular dedicada.
- Fornecedores que já entregam corte e dobra no mesmo pedido reduzem frete, manuseio e risco de divergência dimensional entre etapas.
Perguntas frequentes
Qual a espessura máxima que o corte a laser consegue atingir?
Depende da potência da fonte e do material. Em aço carbono, máquinas de fibra de média potência trabalham confortavelmente até cerca de 20 mm a 25 mm, enquanto inox e alumínio têm limite menor por causa da condutividade e da refletividade. Acima dessas faixas, plasma ou jato d'água costumam ser mais econômicos, e vale confirmar a potência da fonte do prestador antes de enviar o desenho.
Preciso fornecer o material ou o prestador fornece?
Os dois modelos existem e mudam bastante o valor final. Fornecendo a chapa, você paga apenas hora-máquina, gás e setup; contratando o material junto, o prestador aplica sua margem sobre o aço mas normalmente compra em condição melhor e cuida do certificado de qualidade. Deixe isso explícito na cotação para comparar propostas em base equivalente.
Qual formato de arquivo devo enviar para orçamento?
DXF ou DWG em escala 1:1 com contornos fechados em polilinha é o padrão para peças planas, e STEP quando houver dobra ou conjunto tridimensional. Evite mandar apenas PDF ou imagem: o prestador terá de redesenhar, o que gera custo de engenharia e atrasa a resposta. Retire cotas, hachuras e textos que não fazem parte do contorno de corte.
Qual tolerância dimensional posso esperar de uma peça cortada a laser?
A referência formal é a ABNT NBR ISO 9013:2023, que classifica tolerância, perpendicularidade e rugosidade em faixas de qualidade para corte térmico. Quando o desenho não traz cota tolerada, aplica-se a tolerância geral da ABNT NBR ISO 2768-1. Se alguma cota é crítica para montagem, informe isso no pedido em vez de assumir que o padrão da casa atende.
Existe quantidade mínima para contratar o serviço?
Muitos prestadores aceitam peça unitária, mas o setup mínimo — preparação de arquivo, nesting, carga de chapa e ajuste de parâmetro — é cobrado praticamente igual para uma ou para dez peças. Por isso o preço unitário de uma peça avulsa parece alto. Agrupar diferentes peças do mesmo material e espessura em um único pedido é a forma mais direta de diluir esse custo.
O corte a laser deixa a peça pronta para soldar ou pintar?
Depende do gás de assistência. Corte com nitrogênio em inox e alumínio entrega borda limpa, soldável e pintável sem etapa intermediária. Corte com oxigênio em aço carbono deixa uma camada oxidada que costuma exigir escovamento ou lixamento antes da pintura. Informe o destino da peça no orçamento para que o prestador escolha o gás adequado.
O laser altera as propriedades do material na região do corte?
Sim, existe uma zona termicamente afetada junto à borda, embora bem estreita comparada a plasma ou oxicorte. Em peças que serão dobradas próximo à borda cortada ou que trabalham sob fadiga, isso pode importar. Para materiais que não podem sofrer aquecimento algum, o jato d'água é o processo indicado por ser corte a frio.
O fornecedor pode fazer o corte e a dobra no mesmo pedido?
Sim, e é o arranjo mais eficiente na maioria dos casos, porque elimina frete intermediário e reduz risco de divergência dimensional entre etapas. Ao cotar, verifique se o prestador tem dobradeira compatível com o comprimento e a espessura da sua peça, e envie o desenho já com as linhas de dobra indicadas.
Como o fornecedor deve tratar a segurança da operação de corte?
A célula de corte precisa atender aos requisitos de proteção, enclausuramento e intertravamento da NR-12, à classificação de segurança do equipamento laser conforme a IEC 60825-1 e ao controle de fumos metálicos dentro dos limites da NR-15. Fornecedor sem exaustão adequada tende a entregar peça com resíduo aderido, além de operar em condição irregular do ponto de vista de saúde ocupacional.
Solicitar orçamento gratuito
Para obter cotações comparativas de serviço de corte a laser, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Serviços Industriais da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 9013:2023, ABNT NBR ISO 2768-1, NR-12, NR-15, IEC 60825-1, ASTM A36, SAE 1020.