
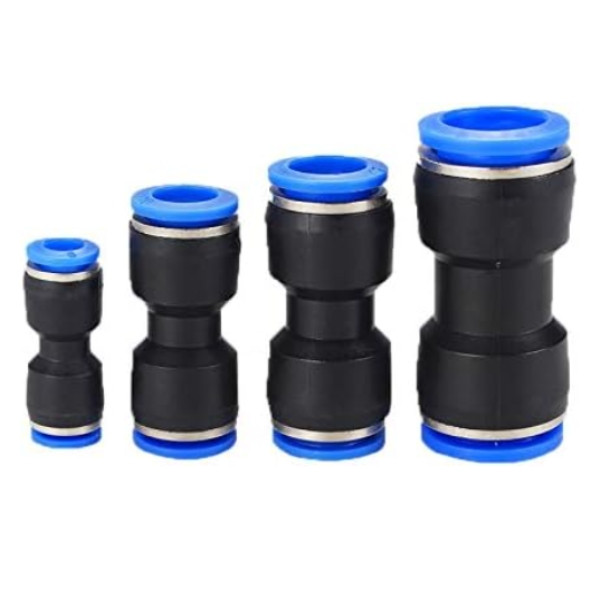




união de tubos
Aviso de segurança. União de tubos aplicada em redes de gás combustível, vapor, fluidos inflamáveis ou tubulações interligadas a caldeiras e vasos de pressão está sujeita à ABNT NBR 15526, à ABNT NBR 12712 e à NR-13 do Ministério do Trabalho, que restringem métodos de união e exigem procedimento e inspeção formais. O projeto, a especificação da classe de pressão e o comissionamento devem ser conduzidos por profissional legalmente habilitado, com ART registrada no CREA, e a soldagem deve seguir procedimento qualificado conforme ASME BPVC Seção IX. Este conteúdo é orientativo e não substitui projeto, laudo ou memorial de cálculo.
Tipos de união de tubos e como cada um funciona
Os métodos disponíveis diferem em desmontabilidade, custo de mão de obra e limite de pressão. A união rosqueada de três partes é a única que permite desconectar um trecho sem cortar tubo, o que a torna padrão em pontos de manutenção como entrada de bombas, filtros e instrumentos. A solda entrega a junta mais resistente e sem vazamento, mas é permanente e exige soldador qualificado. O flange combina resistência e desmontabilidade, ao custo de peso, espaço e maior preço por ponto. Em polietileno, o mercado trabalha com eletrofusão e termofusão de topo, que fundem o próprio material e dispensam peça de vedação. Já a junta elástica com anel de borracha domina esgoto e adução por absorver dilatação e pequenos desalinhamentos.
- União rosqueada de três partes: desmontável, típica em bitolas até 4 polegadas, classe 3000 lb em aço forjado conforme ASME B16.11.
- Socket weld: encaixe soldado em filete, indicado para bitolas pequenas com alta pressão em processo e vapor.
- Solda de topo: para diâmetros maiores, exige chanfro, procedimento qualificado e ensaio não destrutivo em serviços críticos.
- Ligação flangeada: desmontável, com classe de pressão 150, 300 ou superior conforme ASME B16.5 e ABNT NBR 15827.
- Eletrofusão e termofusão em PEAD: junta monolítica conforme ABNT NBR 15561, muito usada em adução e gás enterrado.
- Junta elástica com anel de borracha: padrão em esgoto e água conforme ABNT NBR 7362 e ABNT NBR 5680.
- Acoplamento mecânico ranhurado: montagem rápida em redes de combate a incêndio e utilidades, permite pequeno desalinhamento angular.
- União dielétrica: isola eletricamente a transição entre metais diferentes e evita corrosão galvânica.
Materiais e acabamentos: aço carbono, inox, ferro, cobre e termoplásticos
O material da união deve acompanhar o material do tubo, sob pena de par galvânico e corrosão acelerada. Aço carbono forjado ASTM A105 é o padrão em utilidades, ar comprimido e vapor de baixa pressão, com galvanização a fogo conforme ABNT NBR 6323 quando exposto ao tempo. Inox AISI 304 atende corrosão moderada; o 316L, com molibdênio, é escolhido em ambiente com cloretos, litoral, processo químico e aplicações sanitárias sob regras da Anvisa. Ferro maleável e ferro fundido seguem presentes em redes prediais e de incêndio. Cobre e latão dominam água quente e refrigeração, enquanto PVC, CPVC e PEAD respondem por saneamento, irrigação e química diluída. A transição entre famílias diferentes é o ponto crítico: aço com cobre em água quente sem união dielétrica corrói o metal menos nobre em poucos meses.
Como escolher a união pelo serviço: tabela de especificação
A seleção parte do fluido e da pressão de serviço, não do preço da peça. Fluidos limpos e frios aceitam vedação com anel elastomérico; vapor, óleo térmico e gases exigem assento metal-metal ou solda. Bitolas até 2 polegadas em pressão moderada resolvem com união rosqueada; acima de 3 a 4 polegadas, flange e solda de topo passam a ser mais econômicos por ponto do que uma união forjada de grande diâmetro. Em rede enterrada, evite qualquer conexão desmontável fora de caixa de inspeção — a manutenção futura não compensa a escavação. A tabela abaixo resume as combinações mais pedidas em cotação.
| Serviço | Tipo de união recomendada | Material usual | Norma de referência | Observação de projeto |
|---|---|---|---|---|
| Água fria predial | Rosqueada ou soldável em PVC | PVC rígido, latão | ABNT NBR 5626 / NBR 5648 | Prever união desmontável antes de registros e medidores |
| Água quente e retorno | Solda capilar ou união dielétrica na transição | Cobre, CPVC | ABNT NBR 15884 | Isolar par galvânico entre cobre e aço |
| Vapor e condensado | Socket weld ou união com assento metal-metal | Aço carbono A105 classe 3000 | ASME B16.11 / NR-13 | Considerar dilatação térmica e purgadores no trecho |
| Ar comprimido industrial | Rosqueada galvanizada ou engate rápido | Aço galvanizado, alumínio | ABNT NBR 6323 | Rosca NPT ou BSP definida em projeto e mantida na rede toda |
| Esgoto e drenagem | Junta elástica com anel de borracha | PVC série normal e reforçada | ABNT NBR 8160 / NBR 7362 | Anel permite dilatação e pequenos recalques |
| Adução e saneamento enterrado | Termofusão de topo ou eletrofusão | PEAD PE100 | ABNT NBR 15561 | Junta monolítica dispensa bloco de ancoragem em muitos trechos |
| Gás combustível predial | Solda ou conexão de compressão homologada | Cobre, aço carbono | ABNT NBR 15526 / NBR 13103 | Rosqueada restrita em trecho embutido; exige responsável técnico |
| Combate a incêndio | Flangeada ou acoplamento ranhurado | Aço carbono, ferro fundido | ABNT NBR 13714 | Facilita manutenção e substituição de trechos |
| Processo químico corrosivo | Flangeada com junta compatível | Inox 316L, PP, PVDF | ASME B16.5 / ABNT NBR 15827 | Verificar compatibilidade química do elastômero da junta |
| Alimentos e farmacêutico | União sanitária clamp, SMS ou DIN 11851 | Inox 316L polido | ASTM A182 / RDC Anvisa aplicável | Acabamento interno sem frestas para permitir higienização |
Trade-offs: rosca, solda, flange ou fusão
Cada método troca custo de peça por custo de mão de obra e por facilidade de manutenção. Rosca tem a peça mais barata e o menor custo de instalação em bitolas pequenas, mas concentra vazamento no filete e perde espessura útil de parede, o que a limita em pressões altas. Solda elimina ponto de vazamento e é a opção mais barata por metro em redes longas, mas cria dependência de soldador qualificado, ensaio e permissão de trabalho a quente. Flange é o método mais caro por ponto — peça, jogo de parafusos, junta e mão de obra —, porém paga o investimento onde há desmontagem recorrente de bombas, válvulas e trocadores. Fusão em PEAD tem custo de peça quase nulo na termofusão de topo, mas exige máquina, energia em campo e operador treinado; a eletrofusão inverte a conta, com luva mais cara e montagem muito mais rápida em vala estreita.
- Escolha rosca quando a bitola for pequena, a pressão moderada e houver necessidade de desmontar o ponto.
- Escolha solda quando a rede for longa, permanente e a exigência de estanqueidade for total.
- Escolha flange quando o equipamento for removido periodicamente ou quando a bitola tornar a rosca inviável.
- Escolha eletrofusão quando o espaço da vala impedir alinhar a máquina de topo.
- Escolha acoplamento ranhurado quando a velocidade de montagem e a remontagem forem prioridade.
Modos de falha e erros comuns de especificação
Boa parte dos vazamentos não vem da peça, e sim da montagem e da compra errada. Misturar rosca NPT com BSP é o erro mais frequente: o perfil NPT tem ângulo de 60 graus e crista truncada, o BSP tem 55 graus, e a montagem aparenta apertar até vazar sob pressão. O sobreaperto da porca de união deforma o assento cônico e cria um caminho de fuga permanente que nem selante corrige — o aperto correto é o que estanca no teste, não o máximo que a chave permite. Selante também erra: fita PTFE em vapor de alta temperatura escorre, e pasta anaeróbica em contato com oxigênio ou gases especiais pode ser proibida por especificação. Em socket weld, deixar o tubo encostado no fundo do encaixe elimina a folga de dilatação e trinca o filete de solda. Por fim, comprar união classe 3000 para linha que o projeto calculou em classe 6000, ou soldar peça de schedule 40 em tubo schedule 80, gera reprovação no teste hidrostático de comissionamento.
- Vazamento por incompatibilidade de rosca NPT e BSP na mesma linha.
- Assento cônico deformado por sobreaperto ou por reaperto sucessivo da mesma peça.
- Anel elastomérico ressecado por temperatura acima da faixa do material.
- Corrosão galvânica em transição aço-cobre sem união dielétrica.
- Trinca em socket weld por ausência da folga de assentamento no fundo do encaixe.
- Descasamento de schedule entre tubo e conexão, com desalinhamento interno e erosão.
- União rosqueada embutida em parede ou enterrada, sem acesso para inspeção.
O que define o preço da união de tubos
Não existe preço único porque a mesma denominação cobre desde uma peça de PVC de meia polegada até uma união forjada em inox 316L classe 6000. O que move a cotação é, em ordem de peso: material e liga, com inox 316L custando tipicamente entre 40% e 90% mais que 304 na mesma bitola e ambos muito acima do aço carbono; classe de pressão, já que a peça classe 6000 tem mais massa forjada que a classe 3000; bitola, com salto expressivo de preço acima de 2 polegadas; acabamento, sendo galvanização a fogo e polimento sanitário adicionais relevantes; e volume, porque conexões forjadas são vendidas por caixa fechada e o preço unitário cai bastante no atacado. Documentação também tem custo: exigir certificado de qualidade do material, rastreabilidade de corrida e relatório dimensional encarece o lote e alonga o prazo. Peça sob medida ou em liga especial costuma ter lote mínimo e prazo de fabricação, não pronta-entrega.
Checklist de cotação e o que exigir do fornecedor
Cotação de união costuma travar por falta de dado, não por falta de fornecedor. Reunir a especificação completa antes de enviar o pedido reduz o ciclo de compra e evita substituição por peça equivalente que não atende o serviço. Ao comparar propostas, verifique se todas cotaram o mesmo material, a mesma classe e o mesmo padrão de rosca — divergência nesses três itens explica quase toda diferença de preço entre orçamentos aparentemente iguais.
- Bitola nominal e schedule ou classe de pressão do tubo existente.
- Material do tubo e material desejado na conexão, incluindo revestimento.
- Tipo de extremidade: rosqueada, socket weld, solda de topo, flangeada, ponta e bolsa ou fusão.
- Padrão de rosca declarado: NPT ou BSP, nunca apenas 'rosca'.
- Fluido, pressão e temperatura de operação e de teste.
- Quantidade por bitola e previsão de recorrência, para negociar caixa fechada.
- Norma exigida em projeto e necessidade de certificado de qualidade do material.
- Prazo, local de entrega e se há necessidade de máquina de fusão ou serviço de solda junto ao fornecimento.
Como a Soluções Industriais cobre este nicho
Para união de tubos, a plataforma reúne 3 fornecedores verificados, presentes desde 2022, além da curadoria Amplitude Industrial. 3 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 3 |
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em reposição pontual: comprador chega com bitola e material do tubo existente, não com projeto novo.
- Confusão frequente entre união rosqueada de assento cônico e união com anel elastomérico gera devolução em linhas de vapor.
- Cotação de união em inox 316L costuma sair entre 40% e 90% acima da mesma peça em 304 para bitolas pequenas.
- Pedidos de PEAD chegam pedindo 'união', mas o fornecedor entrega eletrofusão ou termofusão de topo, com custo de máquina e mão de obra à parte.
- Falta de indicação do padrão de rosca (NPT ou BSP) no pedido é a principal causa de retrabalho em cotações de aço carbono.
- Volume mínimo por caixa e por bitola muda o preço unitário mais que a marca em conexões forjadas classe 3000.
- Compradores de saneamento e incêndio pedem união desmontável para permitir manutenção sem cortar trecho de tubo.
- Transição aço-cobre em água quente aparece nas cotações sem união dielétrica, e o corrosivo galvânico só é percebido meses depois.
Perguntas frequentes
Qual a diferença entre união e luva na tubulação?
A luva é uma peça única que recebe as duas pontas de tubo e forma junta permanente, exigindo corte do tubo para desmontar. A união é composta por três partes com porca de aperto e permite separar o trecho sem cortar nada. Em aço forjado, ambas seguem a ASME B16.11 e são fornecidas nas classes 3000 e 6000 lb.
Como saber se a rosca é NPT ou BSP?
O NPT tem perfil de 60 graus e é cônico em toda a extensão; o BSP, referenciado na ABNT NBR NM ISO 7-1, tem perfil de 55 graus e existe nas versões cônica e paralela. A verificação prática é medir o passo com pente de rosca e conferir o diâmetro externo, porque os dois padrões têm medidas próximas em algumas bitolas. Misturar os dois na mesma linha resulta em vazamento sob pressão, mesmo com a montagem parecendo firme.
União rosqueada pode ser usada em rede de gás?
Depende do trecho e do projeto. A ABNT NBR 15526 e a ABNT NBR 13103 restringem conexões rosqueadas em trechos embutidos e em ambientes sem ventilação, privilegiando solda e conexões de compressão homologadas. A definição do método cabe ao projeto assinado por profissional habilitado, com ART registrada no CREA.
É possível reaproveitar uma união já montada?
Uniões com anel elastomérico admitem remontagem trocando o anel de vedação. Uniões de assento metal-metal perdem estanqueidade após reapertos sucessivos, porque a superfície cônica se deforma plasticamente. Em serviço crítico, o procedimento usual é substituir a peça e refazer o teste hidrostático.
Qual selante usar na rosca?
Fita PTFE atende água fria, ar comprimido e a maioria dos serviços de baixa temperatura. Pasta anaeróbica ou selantes específicos são indicados em vapor, óleo e pressões mais altas, respeitando a compatibilidade química com o fluido. Em oxigênio e gases especiais, o selante precisa constar da especificação de projeto, pois há restrições de segurança.
Preciso de laudo ou certificado ao comprar união de tubos?
Em serviço predial simples, a marcação de norma na peça costuma bastar. Em tubulação sob NR-13, em processo químico ou em obra com fiscalização, o comprador deve exigir certificado de qualidade do material com composição química e propriedades mecânicas, além de rastreabilidade de corrida quando o projeto pedir. Esse documento encarece o lote e deve ser solicitado já na cotação.
Qual o custo de unir tubos de PEAD?
O preço não está na peça, e sim no processo. A termofusão de topo praticamente não usa conexão, mas depende de máquina, gerador em campo e operador treinado; a eletrofusão usa luva com resistência embutida, mais cara por ponto, com montagem rápida em espaço reduzido. Ambas seguem a ABNT NBR 15561 e devem ser precedidas de teste de junta antes do comissionamento.
Quantas uniões desmontáveis prever em uma rede?
A prática de projeto é posicionar união ou flange imediatamente antes e depois de todo componente que será removido para manutenção: bombas, filtros, válvulas de controle, medidores e instrumentos. Trechos retos longos não precisam de uniões intermediárias e ganham confiabilidade com solda. Em rede enterrada, qualquer conexão desmontável deve ficar dentro de caixa de inspeção acessível.
União em inox 304 ou 316L: quando o 316L compensa?
O 316L contém molibdênio e resiste melhor a cloretos, ambiente marinho, produtos de limpeza clorados e processos químicos. Custa tipicamente entre 40% e 90% mais que o 304 na mesma bitola, então só compensa quando há risco real de pite ou exigência sanitária. Em água limpa e utilidades internas, o 304 conforme ASTM A182 costuma atender com folga.
Solicitar orçamento gratuito
Para obter cotações comparativas de união de tubos, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Componentes Mecânicos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASME B16.11, ASME B16.9, ASME B16.5, ASME BPVC Seção IX, ABNT NBR 15827, ABNT NBR 7362, ABNT NBR 5680, ABNT NBR 15561, ABNT NBR NM ISO 7-1, ABNT NBR 6323, ABNT NBR 15526, ABNT NBR 13103, ABNT NBR 12712, ABNT NBR 5626, ABNT NBR 8160, ASTM A105, ASTM A182, NR-13.