



Peças de caldeiraria
Aviso de segurança. Peças de caldeiraria destinadas a vasos de pressão, caldeiras e tubulações estão sujeitas à NR-13 e, quando o projeto adota código internacional, ao ASME Seção VIII Divisão 1, exigindo projeto, fabricação e inspeção sob responsabilidade de profissional legalmente habilitado com ART registrada no CREA. Estruturas soldadas de suporte seguem a ABNT NBR 8800:2024 e máquinas com estruturas caldeiradas devem atender à NR-12. Nenhuma informação desta página substitui memorial de cálculo, procedimento de soldagem qualificado ou laudo assinado por engenheiro ou inspetor certificado.
Tipos de peças de caldeiraria por espessura e por função
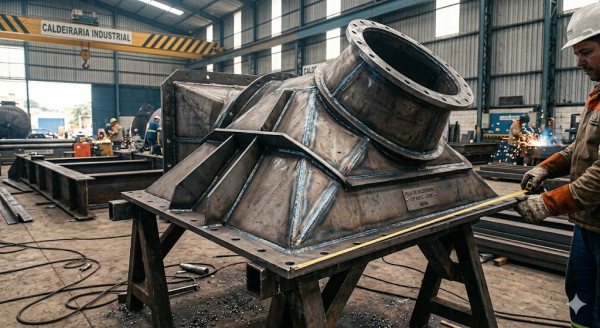
A divisão prática do setor é por espessura de chapa, porque ela determina o maquinário, o processo de solda e o transporte. A caldeiraria leve trabalha chapas finas em coifas, dutos de exaustão, gabinetes, calhas, funis e tanques atmosféricos de pequeno porte, com forte uso de dobradeira e puncionadeira. A caldeiraria média cobre virolas, reservatórios, silos, chutes e bases de equipamento, com calandra e solda de múltiplos passes. A caldeiraria pesada trata corpos de vaso, cascos, estruturas de grande porte e peças em que o peso e o içamento pesam tanto quanto a geometria. Uma segunda classificação, por função, separa peças de contenção e pressão, peças de transporte de sólidos e fluidos, peças estruturais de suporte e peças de reposição de equipamento existente.
- Virolas e cascos cilíndricos calandrados, com costura longitudinal e circunferencial soldada.
- Tampos toriesféricos, elípticos e planos, geralmente conformados por fornecedor especializado em repuxo.
- Dutos, coifas, calhas, funis, chutes e transições retangulares para circular.
- Silos, moegas, caçambas e tanques atmosféricos com reforços e anéis de rigidez.
- Bases, berços, skids, pórticos e suportes estruturais soldados.
- Peças de reposição levantadas a partir do componente físico, quando não existe desenho original.
Como escolher material e acabamento por serviço
A escolha do material é decidida pelo fluido, pela temperatura, pela pressão e pelo ambiente externo, não pelo preço da chapa. Aço-carbono estrutural atende suporte e contenção seca; aço acalmado para vaso de pressão é obrigatório quando há pressão e temperatura; inox austenítico entra onde há corrosão, exigência sanitária ou restrição de contaminação do produto. Dentro do inox, o grau com baixo carbono é a escolha padrão em peça soldada, porque reduz a precipitação de carbonetos de cromo no contorno de grão e o consequente ataque intergranular. No acabamento, pintura industrial exige preparação de superfície adequada ao esquema de tinta, sob risco de descolamento precoce; galvanização a fogo conforme a ABNT NBR 6323:2016 protege bem estrutura exposta, mas fica limitada pela dimensão do tanque de zinco disponível; inox pede decapagem e passivação para restaurar a camada passiva destruída pela solda.
| Serviço / ambiente | Material típico | Norma ou código de referência | Acabamento indicado |
|---|---|---|---|
| Estrutura, base e suporte em ambiente abrigado | Aço-carbono ASTM A36 | ABNT NBR 8800:2024 | Jateamento e pintura industrial |
| Estrutura exposta a intempérie | Aço-carbono ou aço de alta resistência | ABNT NBR 6323:2016 | Galvanização a fogo |
| Vaso e componente sob pressão | Chapa acalmada ASTM A516 Gr.60 ou Gr.70 | ASME Seção VIII Div. 1 e NR-13 | Pintura sobre esquema definido em projeto |
| Meio corrosivo químico moderado | Inox AISI 304/304L | ASTM A380 (limpeza e passivação) | Decapagem e passivação química |
| Cloretos, salmoura e ataque severo | Inox AISI 316/316L | ASTM A380 | Decapagem, passivação e inspeção de solda |
| Alimentício, laticínio e farmacêutico | Inox AISI 316L | ASTM A380 e requisitos sanitários do cliente | Polimento sanitário com rugosidade controlada |
| Duto e coifa de exaustão em chapa fina | Aço-carbono galvanizado ou inox 304 | NR-12 quando acoplado a máquina | Galvanizado de fábrica ou pintura |
Qualificação de soldagem e ensaios não destrutivos: o que exigir no contrato
A junta soldada é o ponto de falha da peça caldeirada, e é nela que o comprador tem menos visibilidade. O procedimento de soldagem precisa estar qualificado por especificação escrita e registro de qualificação, conforme o ASME Seção IX quando o código de projeto for ASME, e o soldador que executa precisa ter qualificação válida naquele procedimento, naquela posição e naquela faixa de espessura — qualificação é da pessoa e do procedimento, nunca da empresa como um todo. Sobre a solda executada, o plano de inspeção define qual ensaio e qual extensão de cobertura se aplica: cada método enxerga um tipo de descontinuidade e tem custo e prazo próprios. Exigir laudo assinado por inspetor certificado segundo a ABNT NBR NM ISO 9712 é o que transforma o ensaio em evidência aceitável na inspeção.
| Ensaio | O que detecta | Quando aplicar |
|---|---|---|
| Inspeção visual | Descontinuidade superficial, mordedura, reforço excessivo, desalinhamento | Em toda peça, como primeira barreira de aceite |
| Líquido penetrante (LP) | Descontinuidade aberta à superfície em material não magnético | Solda em inox e alumínio, raiz e passe final |
| Partículas magnéticas (PM) | Descontinuidade superficial e subsuperficial rasa em material ferromagnético | Solda em aço-carbono, chanfros e áreas de reparo |
| Ultrassom (US) | Descontinuidade interna, falta de fusão, medição de espessura remanescente | Chapa espessa, solda de topo de penetração total |
| Radiografia (RX/RG) | Porosidade, inclusão de escória e falta de penetração no volume da junta | Junta pressurizada com exigência do código de projeto |
| Teste de estanqueidade ou hidrostático | Vazamento e resistência do conjunto montado | Vasos, tanques e tubulações antes da liberação |
- Peça EPS e RQPS do procedimento aplicável à sua junta e material.
- Peça a lista de soldadores qualificados com validade da qualificação dentro do prazo.
- Defina no pedido a extensão de END: percentual de cobertura por tipo de junta.
- Exija laudo de END com identificação e nível de certificação do inspetor.
- Registre no contrato o critério de aceite adotado e o procedimento de reparo de solda.
O que define o preço e checklist para pedir orçamento
O preço de uma peça de caldeiraria não sai de tabela: ele se monta a partir do peso de chapa, do tempo de máquina, do metro linear de solda depositada, da extensão de ensaios, do tratamento térmico e do acabamento — nessa ordem de peso na maioria dos pedidos. Solda é o item que mais escala com a espessura, porque chapa grossa exige chanfro, múltiplos passes e mais consumível. Ensaios volumétricos, alívio de tensões e acabamento sanitário podem, somados, superar o custo da matéria-prima em peças críticas. Peça única de reposição carrega todo o custo de preparação e programação em um só item, enquanto lote repetido dilui esse custo, o que explica diferenças grandes de preço unitário entre uma amostra e uma série. Quanto mais completo o pacote de informação enviado, menor a margem de risco embutida na proposta.
- Desenho dimensional ou, na falta dele, a peça física para levantamento.
- Material e grau exigidos, com aceitação ou não de equivalente.
- Espessura de chapa e dimensões críticas de encaixe na montagem.
- Quantidade e previsão de repetição do pedido.
- Serviço e condição de operação: fluido, pressão, temperatura e ambiente externo.
- Código ou norma de projeto aplicável e exigência de ART.
- Plano de END exigido e critério de aceite.
- Necessidade de alívio de tensões e de acabamento superficial definido.
- Tipo e classe de flange de conexão, quando houver interface com tubulação.
- Local de entrega, restrição de transporte e recurso de içamento disponível no destino.
Modos de falha e critérios de aceite dimensional
Boa parte dos problemas de caldeiraria só aparece na montagem ou no primeiro ciclo de operação. Distorção por aporte térmico desalinha faces e inviabiliza o encaixe entre módulos; ovalização de virola impede o casamento de anéis; falta de alívio de tensões em peça espessa e restringida deixa tensão residual que se manifesta como empeno após usinagem ou como trinca sob carga cíclica; sensitização em inox soldado sem controle de aporte gera corrosão localizada no cordão meses depois; e pintura sobre superfície mal preparada descola antes do fim do primeiro ano. O antídoto é fechar critério de aceite dimensional em contrato, com plano de medição e sequência de soldagem definida, e reservar tolerância de ajuste em campo apenas onde o projeto permitir. Vale exigir também identificação e rastreabilidade do material, com certificado de qualidade da chapa vinculado ao número de série da peça.
- Distorção e empeno por sequência de soldagem inadequada em chapa fina.
- Ovalização e variação de diâmetro em virola calandrada.
- Trinca a frio em junta de aço-carbono espessa sem pré-aquecimento adequado.
- Corrosão intergranular em inox austenítico sensitizado na zona afetada pelo calor.
- Falta de penetração e mordedura em solda executada fora do procedimento qualificado.
- Descolamento de pintura por grau de preparação de superfície abaixo do especificado.
- Furação de flange fora do padrão dimensional, impedindo o casamento com a tubulação.
Como avaliar fornecedores e fabricantes de caldeiraria
A avaliação começa pela compatibilidade física entre a sua peça e a fábrica: capacidade de calandra em espessura e largura, vão livre e capacidade de ponte rolante, dimensão útil do forno de alívio de tensões e altura de portão para saída da peça pronta. Em seguida vem a competência documental: procedimentos de soldagem qualificados no processo e material do seu pedido, soldadores com qualificação válida, responsável técnico com ART e capacidade de emitir dossiê de fabricação com certificados de material, laudos de END e registro dimensional. Muitos fornecedores combinam a fabricação de estrutura soldada com etapas de conformação e de acabamento em máquina, o que reduz o número de interfaces e o risco de a peça circular entre terceiros sem controle. Vale confirmar se serviços como corte de chapa, conformação de tubos e usinagem final são internos ou terceirizados, porque isso afeta prazo e responsabilidade sobre o resultado.
- Capacidade instalada compatível com a espessura, o peso e a dimensão da peça.
- Procedimentos qualificados no processo, material e faixa de espessura do pedido.
- Responsável técnico com ART e capacidade de emitir memorial e dossiê.
- Controle dimensional documentado e critério de aceite acordado antes da fabricação.
- Definição clara do que é feito internamente e do que é terceirizado.
- Logística de expedição e apoio à montagem, especialmente em peça de grande porte.
Como a Soluções Industriais cobre este nicho
Para peças de caldeiraria, a plataforma reúne 3 fornecedores verificados, presentes desde 2021, além da curadoria Amplitude Industrial. 3 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 3 |
O que só a Soluções Industriais entrega neste nicho
- Pedidos que chegam sem desenho dimensional atrasam a cotação em dias, porque o fabricante precisa reconstruir a geometria antes de calcular chapa e solda.
- Compradores que exigem EPS e registro de qualificação de soldador no orçamento recebem propostas mais caras, porém com menos retrabalho de montagem em campo.
- Peças em inox pedidas sem definição de acabamento superficial voltam com aspecto bruto de solda e geram disputa de aceite depois da entrega.
- Demanda concentrada em reposição de peça avulsa de equipamento antigo, onde não existe desenho e o fabricante precisa levantar a peça física.
- Cotações de caldeiraria pesada esbarram em limite de transporte rodoviário e em capacidade de içamento no destino, não na capacidade fabril.
- Fabricantes com forno de alívio de tensões próprio entregam prazos menores em peças que exigem TTAT do que quem terceiriza o tratamento.
- Compradores raramente pedem o dossiê de fabricação em contrato e depois não conseguem comprovar rastreabilidade de material na inspeção de NR-13.
Perguntas frequentes
Qual a diferença entre caldeiraria e usinagem?
Caldeiraria constrói a peça a partir de chapas, tubos e perfis cortados, conformados e soldados, formando um conjunto. Usinagem remove material de um bloco ou de uma peça já formada para atingir dimensão e acabamento precisos. As duas se combinam com frequência: uma virola caldeirada costuma ter as faces de flange usinadas antes da montagem para garantir estanqueidade.
Preciso de ART para comprar uma peça de caldeiraria?
Depende da função da peça. Componentes de vasos de pressão, caldeiras e tubulações sob pressão são regidos pela NR-13 e exigem projeto e inspeção sob responsabilidade de profissional legalmente habilitado com ART registrada no CREA. Peças estruturais soldadas seguem a ABNT NBR 8800:2024 e também demandam responsável técnico. Peças puramente de contenção atmosférica sem risco de pressão podem dispensar o registro, mas convém confirmar com o engenheiro responsável pela instalação.
Dá para fabricar peça de reposição sem desenho original?
Sim, é uma demanda comum em equipamento antigo e importado. O fabricante faz o levantamento dimensional a partir da peça física ou de medição em campo e gera o desenho de fabricação. O prazo aumenta e o custo inclui essa engenharia reversa, por isso vale enviar a peça original ou fotos com medidas assim que possível para a cotação.
Quando é obrigatório fazer alívio de tensões?
O tratamento térmico de alívio de tensões é exigido pelo código de projeto em função da espessura, do material e do serviço — em peças pressurizadas o critério vem do ASME Seção VIII Divisão 1. Fora dos casos obrigatórios, ele é recomendável em peças espessas e muito restringidas que passarão por usinagem posterior, para evitar empeno depois da remoção de material. Confirme se o fabricante tem forno com dimensão útil compatível ou se vai terceirizar o tratamento.
Por que se especifica inox 304L ou 316L em vez de 304 e 316?
O baixo teor de carbono dos graus L reduz a precipitação de carbonetos de cromo no contorno de grão durante a soldagem, fenômeno chamado sensitização, que abre caminho para corrosão intergranular na zona afetada pelo calor. Em peça soldada essa diferença é decisiva, e o acréscimo de preço em relação ao grau padrão costuma ser pequeno diante do risco de falha na junta.
Qual ensaio não destrutivo pedir para uma solda de chapa grossa?
Para descontinuidade interna em junta de topo com penetração total, ultrassom e radiografia são os métodos indicados; partículas magnéticas cobrem defeito superficial e subsuperficial raso em aço-carbono, e líquido penetrante cobre inox e alumínio. A extensão de cobertura deve vir do código de projeto ou do plano de inspeção, e o laudo precisa ser emitido por profissional certificado conforme a ABNT NBR NM ISO 9712.
Por que o mesmo desenho recebe orçamentos tão diferentes?
Porque cada fabricante interpreta de forma diferente o que não está escrito no pedido: extensão de ensaios, critério de aceite dimensional, grau de preparação de superfície, necessidade de alívio de tensões e origem da chapa. Fechar essas exigências no pedido nivela as propostas e evita comparar preços que cobrem escopos distintos.
O que deve constar no dossiê de fabricação da peça?
O dossiê reúne certificado de qualidade da matéria-prima com rastreabilidade da corrida, especificações e registros de qualificação de procedimento de soldagem, lista de soldadores qualificados, laudos de ensaios não destrutivos, relatório dimensional, registro de tratamento térmico quando aplicável e resultado de teste de estanqueidade ou hidrostático. É esse pacote que sustenta a peça na inspeção prevista na NR-13 e em auditorias posteriores.
Peça de grande porte tem limite de tamanho para entrega?
Sim, e o limite costuma ser logístico e não fabril. Transporte rodoviário impõe restrições de largura, altura e comprimento que podem exigir autorização especial ou escolta, e o destino precisa ter acesso e capacidade de içamento compatíveis. Em peças muito grandes, a solução usual é fabricar em módulos e fazer a solda de fechamento em campo, o que precisa estar previsto no procedimento de soldagem e no plano de inspeção.
Solicitar orçamento gratuito
Para obter cotações comparativas de peças de caldeiraria, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Caldeiraria e Usinagem da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-13, NR-12, ASME Seção VIII Divisão 1, ASME Seção IX, ABNT NBR 8800:2024, ABNT NBR 6323:2016, ABNT NBR NM ISO 9712, ASTM A36, ASTM A516, ASTM A380.