
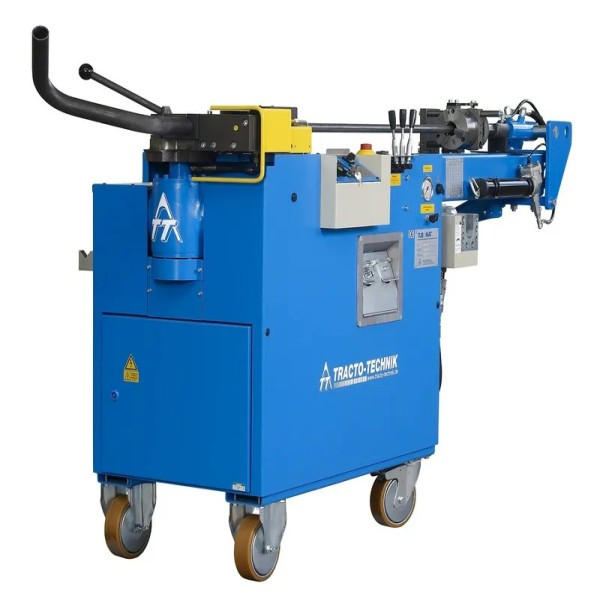

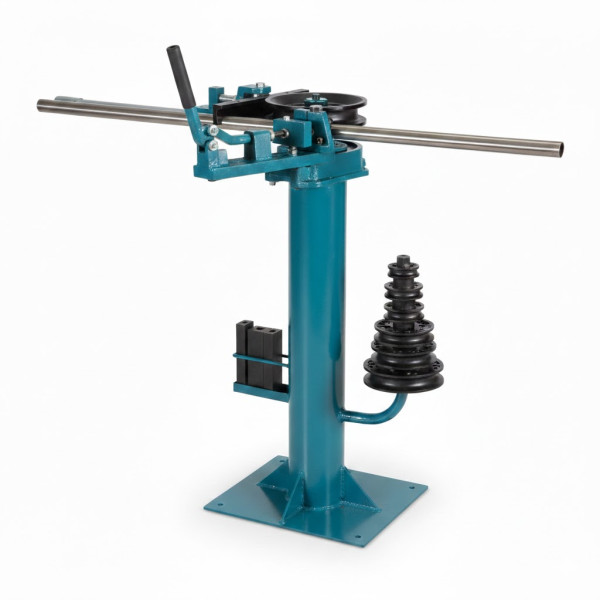

Aviso de segurança. Dobradeiras de tubos motorizadas são máquinas de conformação com zona de prensagem e risco de esmagamento, sujeitas à NR-12 quanto a proteções, dispositivos de parada de emergência e apreciação de risco. Quando a curva se destina a tubulação pressurizada, vapor ou processo, o projeto e os critérios de aceitação devem seguir ASME B31.1 ou ASME B31.3 e o escopo de inspeção da NR-13, com acompanhamento de profissional habilitado e ART registrada no CREA. As informações desta página são orientativas e não substituem projeto e laudo técnico.
Tipos de dobra de tubo: compressão, tração rotativa, mandril e indução
Antes de comparar marcas, o comprador precisa identificar qual princípio de dobra o seu produto exige, porque máquinas de princípios diferentes não são substituíveis. A dobra por compressão, típica das curvadoras de três roletes, empurra o tubo contra roletes e produz raios amplos e curvas contínuas — é a solução de corrimão, estufa agrícola e estrutura curva. A dobra por tração rotativa prende o tubo com uma garra e o enrola sobre uma matriz de raio fixo, permitindo raios apertados e ângulos repetíveis. Quando a parede é fina, acrescenta-se mandril interno e sapata limpadora. Já a dobra por indução aquece localmente uma faixa estreita do tubo por bobina eletromagnética, sendo o caminho usual para grandes diâmetros de tubulação de processo, onde a dobra a frio seria inviável. Existe ainda o caso particular da conformação de perfis e do trabalho em dobra de tubo redondo com acabamento aparente, que exige ferramental sem marca de garra.
- Compressão / três roletes: raios grandes, curvas longas e helicoidais, baixo custo de ferramental, menor precisão angular.
- Tração rotativa: raios de 1D a 3D, alta repetibilidade, ferramental dedicado por bitola e por raio.
- Tração rotativa com mandril: obrigatória em parede fina e raio apertado, evita colapso e ruga.
- Indução a quente: grandes diâmetros e paredes pesadas, típica de spool e tubulação industrial.
- Dobra em prensa (ram bending): tubo apoiado em dois pontos e punção central, baixo custo, alta ovalização, uso estrutural.
Manual, hidráulica, elétrica ou CNC: como o acionamento muda o custo por peça
O acionamento não é questão de porte da empresa, e sim de volume e tolerância. A dobradeira manual de bancada resolve produção esporádica e reparo, mas depende do operador para ângulo e não entrega repetibilidade. A hidráulica é a faixa dominante em serralheria e caldeiraria leve por entregar força alta com investimento moderado, ao custo de ciclo mais lento e ajuste de ângulo por batente. A elétrica ou servo-elétrica troca a central hidráulica por servomotor, ganhando repetibilidade angular e reduzindo consumo e manutenção de fluido. A CNC de múltiplos eixos controla simultaneamente avanço (Y), rotação do tubo (B) e ângulo de dobra (C), produzindo peças com várias curvas em planos diferentes sem reposicionamento manual — é o padrão de escapamento, chassi tubular e serpentina. A regra prática de decisão é simples: quando o mesmo desenho se repete às centenas por mês e cada peça exige mais de três dobras, o tempo de setup manual passa a custar mais que a diferença de investimento para a CNC.
| Acionamento | Repetibilidade angular | Volume indicado | Aplicação típica | Peso no custo total |
|---|---|---|---|---|
| Manual de bancada | Depende do operador | Peça avulsa e reparo | Manutenção, protótipo, serralheria leve | Investimento baixo, custo por peça alto |
| Hidráulica com batente | Boa, com ajuste mecânico | Lote pequeno e médio | Caldeiraria leve, estruturas, guarda-corpo | Investimento médio, manutenção de fluido |
| Elétrica / servo-elétrica | Alta, controlada por servo | Lote médio repetitivo | Móveis tubulares, equipamentos seriados | Menor consumo e manutenção que hidráulica |
| CNC multi-eixo (Y-B-C) | Alta e programável | Série contínua | Escapamento, chassi, serpentina, automotivo | Investimento alto, custo por peça baixo em escala |
| Indução a quente | Controlada por processo térmico | Peça de grande porte | Tubulação de processo, spool, dutos | Serviço geralmente terceirizado |
Relação D/t e raio de dobra: a conta que decide se a peça é viável
O erro de especificação mais caro em conformação de tubo é pedir raio apertado em tubo de parede fina sem o ferramental correspondente. A viabilidade se lê em duas variáveis combinadas: a relação D/t, que divide o diâmetro externo pela espessura de parede, e o raio de dobra expresso em múltiplos de D. Quanto maior o D/t, mais fino é o tubo em relação ao seu diâmetro e maior a tendência de achatar e enrugar; quanto menor o raio em D, mais severa é a deformação. Um tubo de 2 polegadas com parede robusta e raio 3D dobra sem mandril na maioria das máquinas hidráulicas. O mesmo diâmetro em parede fina, com raio 1,5D, exige tração rotativa com mandril de esferas e sapata limpadora — sem eles, a peça sai ovalizada e com ruga no extradorso. Como orientação de sourcing: raios iguais ou maiores que 3D em parede média costumam dispensar mandril; entre 2D e 3D o mandril passa a ser recomendável conforme a parede afina; abaixo de 2D em parede fina, mandril e limpadora deixam de ser opcionais e o número de esferas do mandril cresce com a severidade.
- Informe sempre diâmetro externo, espessura de parede e raio pretendido — sem os três, nenhum fornecedor consegue confirmar viabilidade.
- Raio informado em milímetros deve deixar claro se é raio da linha de centro, interno ou externo; a divergência gera peça fora de desenho.
- Springback (retorno elástico) exige sobredobra: o ângulo programado é maior que o ângulo final, e a diferença muda com material e lote.
- Inox 304 e 316 apresentam retorno elástico maior que aço-carbono na mesma geometria, exigindo recalibração de programa.
- Trecho reto mínimo entre duas dobras é limitado pela garra da máquina — desenho com curvas coladas pode ser impossível naquela bitola.
Ferramental dedicado: o custo que não aparece no preço da máquina
Uma dobradeira de tração rotativa não dobra qualquer tubo: ela dobra a bitola e o raio para os quais existe jogo de ferramental. Cada combinação de diâmetro externo e raio exige matriz de dobra, contra-matriz de pressão, garra e, quando necessário, mandril e sapata limpadora. É por isso que dois orçamentos aparentemente iguais divergem tanto: um inclui um único jogo, outro inclui três. Ao levantar o custo total de propriedade, o comprador deve somar ao preço da máquina os jogos de ferramental de todas as bitolas do seu mix, o consumo de mandris (item de desgaste em parede fina), o custo de programação e primeira peça e a adequação de segurança à NR-12 quando a máquina não vem com proteção completa. Em mix de muitas bitolas com volume baixo por item, o ferramental pode representar uma parcela do investimento comparável à própria máquina — sinal claro de que a compra precisa ser reavaliada contra a alternativa de terceirizar.
| Componente | Função na dobra | Quando é obrigatório | Comportamento de desgaste |
|---|---|---|---|
| Matriz de dobra | Define o raio e sustenta o tubo durante o enrolamento | Sempre, na tração rotativa | Longa vida; troca por mudança de raio ou bitola |
| Contra-matriz de pressão | Mantém o tubo contra a matriz e evita deslizamento | Sempre, na tração rotativa | Desgaste moderado; marca o tubo se mal ajustada |
| Garra (clamp die) | Prende o tubo ao conjunto que gira | Sempre, na tração rotativa | Pode marcar acabamento aparente; versões sem marca custam mais |
| Mandril de esferas | Sustenta a parede por dentro e evita colapso | Parede fina e raio abaixo de 2D | Item de consumo; exige lubrificação específica |
| Sapata limpadora (wiper) | Elimina ruga no extradorso logo após o ponto de tangência | Raio apertado e parede muito fina | Alto desgaste; ajuste fino de folga é crítico |
| Roletes de curvatura | Conformam o tubo por compressão contínua | Curvadoras de três roletes | Desgaste baixo; jogos por perfil e diâmetro |
Modos de falha da dobra: ruga, colapso, ovalização e afinamento de parede
Peça reprovada em conformação de tubo quase sempre cai em um destes quatro defeitos, e cada um aponta para uma causa distinta. Ruga no extradorso indica ausência ou desajuste da sapata limpadora, ou folga excessiva entre matriz e tubo. Colapso e achatamento da seção indicam falta de mandril ou mandril posicionado atrás do ponto de tangência. Ovalização excessiva — a diferença entre o maior e o menor diâmetro da seção curvada — costuma vir de pressão insuficiente da contra-matriz ou de dobra em prensa aplicada a peça que exigia tração rotativa. Afinamento de parede no extradorso é inerente ao processo, mas vira problema em tubulação pressurizada, porque ASME B31.1 e ASME B31.3 exigem que a espessura remanescente após a dobra ainda atenda à espessura mínima de projeto. Na prática, isso significa partir de um tubo com sobrespessura calculada, e não descobrir o problema no ensaio dimensional. Marca de garra, riscos e deformação no ponto de aperto são um quinto defeito, irrelevante em estrutura e fatal em peça aparente de inox ou alumínio.
- Ruga no lado externo da curva: revisar sapata limpadora, folga e alinhamento do ponto de tangência.
- Achatamento da seção: mandril ausente, curto ou mal posicionado para a severidade da dobra.
- Ovalização acima do critério: pressão de contra-matriz, processo inadequado ou raio abaixo do viável para aquele D/t.
- Afinamento no extradorso: prever sobrespessura na compra do tubo quando a curva é de serviço pressurizado.
- Ângulo fora de desenho de forma sistemática: springback não compensado no programa, comum ao trocar de lote ou de material.
- Marca de garra em peça aparente: exigir ferramental de garra sem marcação e definir face de aperto no desenho.
Material do tubo: aço-carbono, inox, alumínio e perfis quadrados
O material altera força de dobra, retorno elástico, risco de trinca e ferramental. Aço-carbono conforme ABNT NBR 6591 e ABNT NBR 5580 é o mais previsível e o mais barato de dobrar, e concentra a demanda de estrutura, corrimão e tubulação de baixa criticidade. Inox 304 e 316 exige força maior, apresenta retorno elástico mais alto e encrua durante a deformação, além de demandar cuidado com contaminação por ferramental ferroso quando o acabamento importa. Alumínio das séries estruturais deforma com pouca força, mas trinca com raio apertado se a têmpera for dura, o que aproxima o caso do que se enfrenta em dobra de alumínio em chapa e perfil. Cobre e latão dobram facilmente, porém amassam sem mandril. Tubo quadrado e retangular é caso à parte: a face plana tende a afundar no intradorso e abaular no extradorso, exigindo ferramental que apoie as quatro faces e, muitas vezes, mandril de seção correspondente — não é o mesmo trabalho de conformar tubo redondo, embora a máquina possa ser a mesma.
Comprar a máquina ou terceirizar a dobra: a conta que o comprador precisa fazer
Nem toda demanda de curva justifica um ativo. A decisão se resolve confrontando três números: quantidade anual de peças, número de bitolas e raios diferentes no mix, e criticidade de prazo. Volume baixo em muitas bitolas é o pior cenário para máquina própria, porque cada bitola puxa um jogo de ferramental que ficará ocioso; nesse caso, contratar serviço de conformação em uma caldeiraria leve ou em um job shop especializado costuma sair na frente. Volume alto e mix estreito é o cenário oposto: poucas ferramentas amortizam rápido e o ganho está em eliminar frete, fila de terceiro e lead time. Há ainda o caminho intermediário de comprar a máquina para as bitolas de alto giro e terceirizar as bitolas esporádicas. Quem opta pela compra deve avaliar máquina nova, usada revisada e importada com critérios diferentes: o usado barateia o investimento, mas transfere ao comprador o custo de adequação à NR-12, a disponibilidade de peças de reposição e a ausência de ferramental original. Antes de fechar, vale comparar também com processos vizinhos — em alguns desenhos, uma solução de formadora de tubos ou o uso de conexões soldadas resolve o mesmo problema geométrico a custo menor que a curva conformada.
Checklist de cotação e o que exigir do fornecedor
Cotações de conformação de tubo travam por falta de dado, não por falta de fornecedor. Reunir as informações abaixo antes de abrir a solicitação reduz o vaivém e torna as propostas comparáveis entre si. Se a compra é de máquina, o mesmo checklist descreve o envelope de trabalho que o equipamento precisa cobrir; se é de serviço, descreve a peça. Do lado do fornecedor, exija clareza sobre o que está e o que não está incluso — principalmente ferramental, treinamento, instalação e documentação de segurança. Para máquinas motorizadas, peça o manual em português, o diagrama elétrico e hidráulico e a declaração de atendimento à NR-12, incluindo apreciação de risco e categoria de segurança dos dispositivos. Para peças destinadas a tubulação de processo ou vapor, peça o procedimento de dobra, o relatório dimensional de ovalização e espessura e a definição de quem assina a ART do serviço, conforme exigido pelo escopo de ASME B31.3 e pela NR-13.
- Diâmetro externo e espessura de parede do tubo (não apenas a polegada nominal).
- Material e classe do tubo, com a norma de fabricação quando houver.
- Raio de dobra pretendido, indicando se é de linha de centro, interno ou externo.
- Ângulo de cada dobra, número de dobras por peça e planos de rotação entre elas.
- Comprimentos retos de entrada, entre dobras e de saída.
- Quantidade por lote e frequência anual, para dimensionar ferramental e amortização.
- Requisito de acabamento: peça estrutural, peça aparente ou tubulação sob código de projeto.
- Critério de aceitação: tolerância angular, ovalização máxima e espessura mínima remanescente.
- Documentação exigida: relatório dimensional, certificado do material, ART, atendimento à NR-12.
O que só a Soluções Industriais entrega neste nicho
- Comprador que informa apenas o diâmetro do tubo recebe orçamentos incomparáveis, porque falta espessura de parede e raio pretendido.
- Pedidos de dobra abaixo de 2D em tubo de parede fina são a principal causa de retrabalho relatada em cotações de conformação.
- Ferramental dedicado por bitola costuma pesar mais no orçamento fechado do que o comprador projeta ao comparar só o preço da máquina.
- Demanda por dobra em inox 304 e 316 concentra pedidos de acabamento sem marca de garra, item que muda o tipo de ferramenta exigida.
- Serralherias e caldeirarias leves puxam a faixa manual e hidráulica; escapamento, chassi e móveis tubulares puxam CNC de múltiplos eixos.
- Boa parte das cotações de volume baixo termina em serviço terceirizado de dobra, não em compra de equipamento.
- Compradores de tubulação de processo pedem, cada vez mais, relatório dimensional de ovalização e espessura no extradorso junto da peça.
- Adequação à NR-12 aparece como exigência de compra em indústrias com auditoria interna, inclusive em máquinas de bancada motorizadas.
Perguntas frequentes
Qual a diferença entre dobradeira de tubos e curvadora de tubos?
Na prática comercial brasileira os dois termos se sobrepõem, mas há uma distinção útil: curvadora costuma designar equipamentos de dobra por compressão com roletes, que produzem raios amplos e curvas contínuas, enquanto dobradeira remete a máquinas de tração rotativa ou de prensa, com matriz de raio fixo e ângulo definido. Ao cotar, descreva o raio e o ângulo desejados em vez de confiar no nome do equipamento.
Preciso de mandril para dobrar meu tubo?
Depende da combinação entre relação D/t e raio de dobra. Tubos de parede média com raio a partir de 3D geralmente dobram sem mandril; à medida que a parede afina e o raio cai para 2D ou menos, o mandril de esferas passa a ser necessário para evitar colapso da seção, normalmente acompanhado de sapata limpadora para eliminar ruga no extradorso. Informe diâmetro externo, espessura e raio ao fornecedor para que ele confirme a necessidade.
A dobradeira de tubos precisa de adequação à NR-12?
Sim, sempre que for motorizada. A NR-12 exige apreciação de risco, proteções na zona de dobra, dispositivos de parada de emergência e sistemas de segurança compatíveis com o risco identificado, além de manual em português e capacitação do operador. Em máquinas usadas, o custo dessa adequação costuma recair sobre o comprador e deve entrar na comparação de investimento.
Curvas para tubulação de vapor ou processo exigem laudo?
Curvas destinadas a tubulação pressurizada seguem os critérios de projeto de ASME B31.1 para tubulação de potência ou ASME B31.3 para tubulação de processo, que limitam ovalização e exigem que a espessura remanescente após a dobra atenda à espessura mínima de projeto. Quando a tubulação está interligada a caldeiras ou vasos de pressão, entra também o escopo de inspeção da NR-13. Nesses casos, procedimento e relatório dimensional devem ser respaldados por profissional habilitado com ART.
Por que dois orçamentos de dobradeira com a mesma capacidade têm preços tão diferentes?
O principal fator costuma ser o ferramental incluso: cada combinação de diâmetro e raio exige matriz, contra-matriz e garra próprios, e mandril quando a parede é fina. Um orçamento com um jogo e outro com três jogos representam envelopes de trabalho completamente distintos. Outros fatores são o tipo de acionamento, o número de eixos controlados, a documentação de segurança e a inclusão de instalação e treinamento.
Qual o raio mínimo que consigo dobrar em um tubo?
Não existe raio mínimo universal: ele depende do material, da relação entre diâmetro externo e espessura de parede e do ferramental disponível. Raios apertados, abaixo de 2D, exigem tração rotativa com mandril e sapata limpadora, e mesmo assim há combinações de parede fina e material encruado em que a peça trinca ou colapsa. O caminho seguro é submeter o desenho ao fornecedor com material, D, t e raio antes de fechar o projeto.
Dá para dobrar tubo quadrado e retangular na mesma máquina do tubo redondo?
Em muitos equipamentos sim, desde que exista ferramental específico para a seção. Perfis quadrados e retangulares tendem a afundar no intradorso e abaular no extradorso, exigindo ferramenta que apoie as quatro faces e, em paredes finas, mandril de seção correspondente. Confirme com o fornecedor a disponibilidade e o custo desse jogo antes da compra, pois ele raramente acompanha a máquina.
Vale mais a pena comprar a máquina ou terceirizar a dobra?
A resposta depende do volume anual, da quantidade de bitolas e raios diferentes no mix e da criticidade do prazo. Mix largo com volume baixo por item favorece terceirizar, porque cada bitola exigiria ferramental que ficaria ocioso. Mix estreito com volume alto e recorrente favorece a máquina própria, que elimina frete, fila de terceiro e lead time. Um arranjo comum é internalizar as bitolas de alto giro e terceirizar as esporádicas.
O que causa ângulo fora do desenho mesmo com máquina calibrada?
Na maioria dos casos é o retorno elástico do material, chamado springback: o tubo volta parcialmente após a liberação da força, de modo que o ângulo programado precisa ser maior que o final. A compensação varia com material, lote e espessura, e aços inoxidáveis apresentam retorno maior que aço-carbono na mesma geometria. Por isso se faz peça-piloto e ajuste de programa a cada troca de lote ou material.
Solicitar orçamento gratuito
Para obter cotações comparativas de dobradeira de tubos, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR 6591, ABNT NBR 5580, NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), NR-13 (Caldeiras, Vasos de Pressão, Tubulações e Tanques Metálicos de Armazenamento), ASME B31.1, ASME B31.3.