
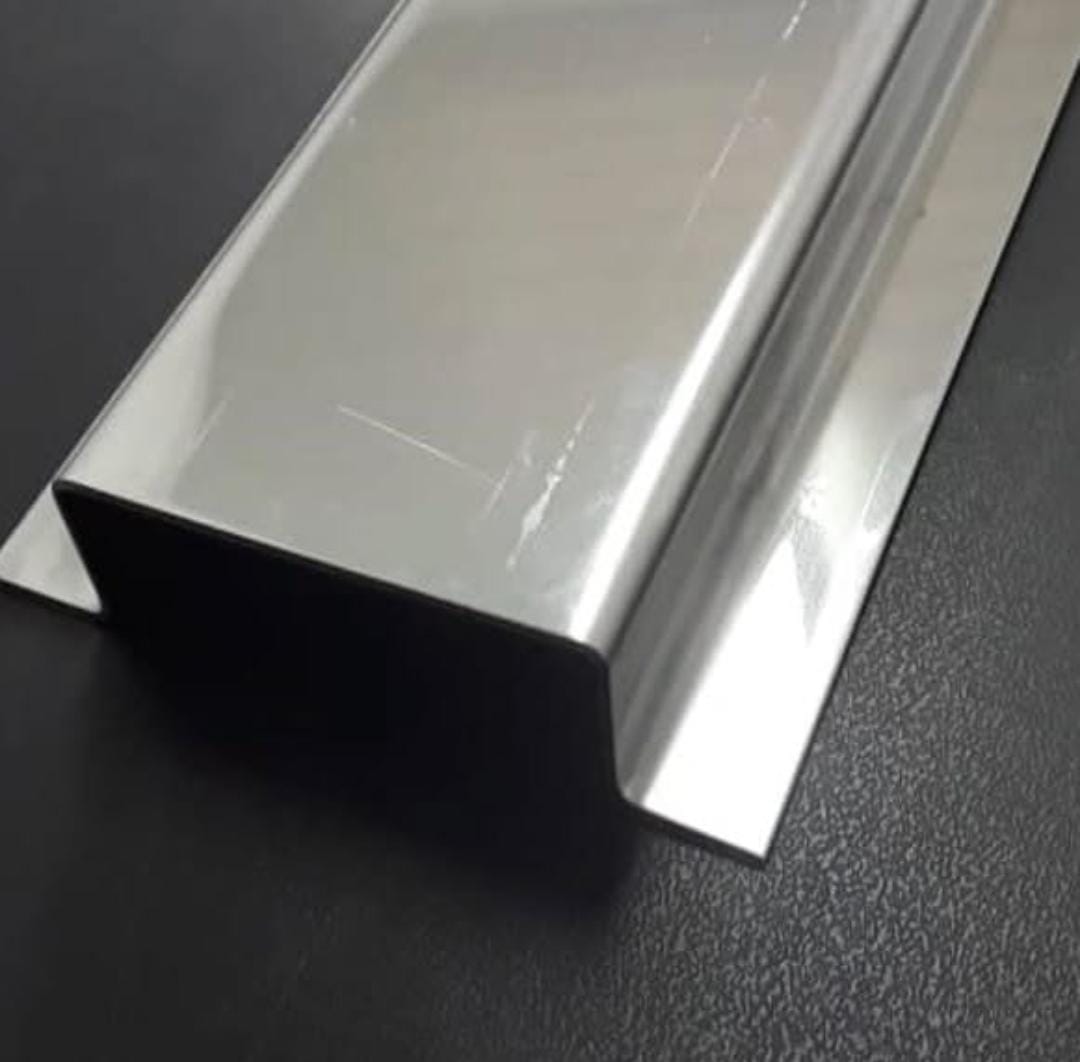

dobra de alumínio
Aviso de segurança. A dobra de alumínio é executada em prensas dobradeiras, máquinas de risco de esmagamento cuja operação e proteção seguem a NR-12 do Ministério do Trabalho, com cortina de luz, comando bimanual e apreciação de riscos documentada. Quando a peça dobrada integra estrutura de fachada, guarda-corpo ou implemento sujeito a carga, o dimensionamento da espessura e do raio deve ser validado por engenheiro ou profissional habilitado com ART registrada no CREA, não definido apenas pelo desenho de compra.
Como funciona o processo de dobra de chapa de alumínio
A chapa é apoiada sobre uma matriz em V e empurrada por um punção até atingir o ângulo desejado. Na dobra pelo ar, o punção não encosta no fundo da matriz e o ângulo é controlado pelo curso — é o método mais flexível e barato, porque um mesmo par de ferramentas cobre vários ângulos, mas é o mais sensível à variação de espessura e ao retorno elástico. No fundo de matriz, o punção comprime a chapa contra as paredes do V, o que fixa melhor o ângulo e reduz a dispersão, ao custo de mais tonelagem e ferramental dedicado por ângulo. O coining, que estampa a região da dobra, é reservado a peças de tolerância muito apertada, porque exige força várias vezes maior. Para peças longas e de aba estreita, a alternativa é a viradeira, que fixa a chapa por uma sapata e gira uma aba articulada, gerando menos marca na superfície. A abertura da matriz é escolhida a partir da espessura: como regra de partida, um V de cerca de oito vezes a espessura entrega raio interno próximo da espessura e tonelagem administrável, e reduzir essa abertura aumenta a força e o risco de trinca.
- Dobra pelo ar: ferramental universal, menor tonelagem, maior dispersão angular
- Fundo de matriz: ângulo mais estável, ferramental por ângulo, mais força
- Coining: tolerância apertada, força muito maior, uso pontual
- Viradeira: abas longas e superfície sensível a marcas
Liga e têmpera: qual alumínio escolhe cada serviço
A decisão começa pela liga e pela têmpera, não pela máquina. Ligas da série 1000 e 3000 no estado recozido dobram com raio praticamente nulo e servem a rufos, calhas, revestimentos e acabamentos onde não há solicitação estrutural relevante. A 5052 H32 é a escolha padrão quando se quer resistência mecânica e resistência à corrosão marítima mantendo boa dobrabilidade, e é ela que resolve a maior parte dos gabinetes, painéis e peças de implemento. A 6061 no estado T6 tem a maior resistência do grupo, mas é justamente a que mais trinca em raio pequeno: quando o projeto exige a 6061, o caminho é dobrar no estado T4 ou recozido e tratar depois, aumentar o raio interno ou aquecer localmente a região da dobra sob controle. Trocar a liga por conta própria na cotação é um erro caro, porque muda soldabilidade, resposta à anodização e comportamento em serviço.
| Liga e têmpera | Dobrabilidade | Raio interno mínimo típico | Aplicação recomendada |
|---|---|---|---|
| 1050 / 1100 - O | Muito alta | Próximo de zero a 0,5x a espessura | Rufos, calhas, revestimentos e acabamentos sem carga |
| 3003 - H14 | Alta | Cerca de 0,5x a 1x a espessura | Painéis, dutos, bandejas e caixas leves |
| 5052 - H32 | Média a alta | Cerca de 1x a 1,5x a espessura | Gabinetes, painéis elétricos, náutica e implementos |
| 5052 - H38 | Média | A partir de aproximadamente 2x a espessura | Peças que exigem rigidez com dobra de raio generoso |
| 6061 - T4 | Média | A partir de aproximadamente 2x a espessura | Peças estruturais que serão envelhecidas após a dobra |
| 6061 - T6 | Baixa | Raio ampliado ou dobra a morno | Estrutura de alta resistência, dobra evitada ou reprojetada |
Raio mínimo, springback e tolerância: o que decide o ângulo final
Duas grandezas explicam quase todo o retrabalho em dobra de alumínio. A primeira é o raio interno mínimo, que cresce com a têmpera: material recozido aceita raio muito pequeno, material encruado pede raio da ordem da própria espessura e material tratado termicamente exige raio bem maior, sob pena de abrir trinca na fibra externa. A segunda é o springback, o retorno elástico após a liberação da carga — o alumínio recupera mais ângulo que o aço carbono de mesma espessura, e ligas mais resistentes recuperam mais que as macias. Por isso a dobra é feita com sobredobra: o operador fecha alguns graus além do alvo para que a peça relaxe no ângulo de projeto, e esse valor é calibrado com peça-piloto no primeiro setup. No desenvolvimento planificado, o fator K define quanto de material é consumido na região da dobra; adotar um valor genérico em vez do valor coerente com o raio e a espessura reais é a causa mais frequente de peça com aba curta ou longa. Se o desenho não traz tolerância, valem as classes gerais da ABNT NBR ISO 2768-1 para dimensões e da ABNT NBR ISO 2768-2 para forma, incluindo planeza de abas longas.
- Especifique o raio interno no desenho; não o deixe implícito ao ferramental do fornecedor
- Peça peça-piloto aprovada antes de liberar o lote quando a tolerância angular for menor que um grau
- Oriente a linha de dobra transversal ao sentido de laminação em ligas encruadas
- Informe a classe de tolerância geral adotada para evitar divergência na inspeção de recebimento
Erros comuns de especificação e como evitá-los na cotação
Os problemas recorrentes em serviço de dobra vêm quase sempre do pedido, não da máquina. Enviar somente a peça em três dimensões, sem o planificado e sem o raio, obriga o fornecedor a arbitrar parâmetros e produz divergência dimensional. Pedir aba menor que a metade da abertura da matriz torna a dobra instável, porque a chapa não tem apoio suficiente e escorrega. Especificar 6061 T6 com raio igual à espessura é receita de trinca. Em chapa anodizada, pintada ou polida, esquecer de exigir proteção de ferramental resulta em marca de matriz visível na face externa — a solução prática é filme protetor na chapa, insertos de poliuretano ou matriz de rolo. Também é comum inverter a ordem das operações: furar depois de dobrar em região próxima à linha de dobra deforma a peça, e anodizar antes de dobrar quebra a camada de óxido na aresta. Para uma cotação que não volte com pendências, reúna desenho planificado em formato editável, liga e têmpera, espessura, raio interno, tolerância angular e dimensional, quantidade por lote e frequência de reposição, acabamento pretendido e exigência de certificado de matéria-prima com composição química e ensaio de tração conforme a ABNT NBR ISO 6892-1.
- Desenho planificado e desenho da peça acabada, com raio interno cotado
- Liga, têmpera e espessura nominal da chapa
- Tolerância angular e dimensional, ou classe geral adotada
- Quantidade por lote e previsão de recorrência
- Acabamento: bruto, anodizado, pintado ou com filme de proteção
- Exigência de certificado de qualidade da matéria-prima e de adequação à NR-12 no parque de máquinas
O que define o preço da dobra de alumínio
O preço de um serviço de dobra é formado por quatro blocos e quase nunca por peso de material apenas. O primeiro é a matéria-prima, que varia com a liga e o formato: 1050 e 3003 custam menos que 5052, e a 6061 é a mais cara do grupo comum. O segundo é o setup: cada troca de ferramental, ajuste de sobredobra e peça-piloto consome tempo de máquina, e esse custo é rateado pelo lote — por isso o preço unitário de uma peça em lote de dez unidades pode ser várias vezes maior que o da mesma peça em lote de mil. O terceiro é o número de dobras e a complexidade da sequência: peças com muitas dobras, abas curtas, dobras negativas ou caixas fechadas exigem ferramental especial e mais manipulação por operador. O quarto é o acabamento e a etapa anterior de corte — a chapa geralmente chega ao dobramento vinda de puncionadeira ou de corte a laser em fibra, e a qualidade dessa borda influencia diretamente o risco de trinca na dobra. Ferramental dedicado, quando necessário, costuma ser cobrado como investimento inicial amortizado nos primeiros lotes, o que muda completamente a conta de compra recorrente.
Aplicações e integração com outras etapas de conformação
A dobra de alumínio atende sobretudo a construção civil e arquitetura — rufos, calhas, pingadeiras, molduras, cassetes de fachada e acabamentos em ACM —, à indústria elétrica em gabinetes, quadros e bandejas de cabos, ao setor de implementos rodoviários em baús, tampas e laterais, e à náutica em componentes de 5052 pela resistência à corrosão salina. Em quase todos os casos a dobra é uma etapa dentro de uma cadeia: o serviço integrado de corte e dobra de alumínio evita transporte intermediário e reduz divergência entre o planificado e a peça real, e é comum o mesmo fornecedor executar também solda, rebite e montagem. Fornecedores que trabalham com aço carbono e inox costumam oferecer em paralelo a dobra de aço em chapa, com parâmetros de tonelagem e raio bem diferentes dos do alumínio. Quando a peça é tubular e não plana, o processo correto não é a prensa dobradeira e sim a dobradeira de tubos, com mandril interno para evitar colapso da seção.
O que só a Soluções Industriais entrega neste nicho
- Comparativo direto entre 1050, 3003, 5052 H32 e 6061 T6 sob a ótica do raio mínimo alcançável sem trinca.
- Regra prática de raio interno mínimo expressa em múltiplos da espessura, separada por têmpera recozida, encruada e tratada termicamente.
- Orientação sobre sobredobra para compensar o retorno elástico, maior no alumínio do que no aço carbono de mesma espessura.
- Critério de escolha da abertura de matriz em V e o efeito direto sobre tonelagem exigida e raio resultante.
- Checklist de cotação com desenho planificado, liga, têmpera, espessura, raio interno, tolerância angular e quantidade por lote.
- Peso do setup de ferramental na formação do preço em lotes abaixo de 50 peças, contra o custo por peça em séries repetitivas.
- Recomendação de proteção de superfície com filme ou punção de poliuretano em chapa anodizada, pintada ou com película de fábrica.
- Ordem correta entre corte, dobra, solda e anodização para evitar retrabalho de acabamento na aresta conformada.
Perguntas frequentes
Qual é a espessura máxima de alumínio que se consegue dobrar?
O limite é dado pela tonelagem da prensa e pelo comprimento da dobra, não pelo material em si. Uma prensa de porte médio dobra chapas de alumínio de até cerca de 6 mm em comprimentos usuais, e chapas mais espessas exigem máquinas de maior tonelagem ou dobra em etapas com raio ampliado. Informe sempre espessura e comprimento total da dobra na cotação, porque a força cresce proporcionalmente aos dois.
Por que minha peça trincou na dobra se o alumínio é considerado maleável?
Provavelmente a liga estava em têmpera tratada termicamente ou muito encruada, como 6061 T6 ou 5052 H38, e o raio interno especificado foi menor que o mínimo admissível para aquele estado. Outra causa frequente é dobrar na mesma direção do sentido de laminação da chapa. A solução é aumentar o raio, mudar a têmpera ou reorientar a linha de dobra.
Preciso enviar o desenho planificado ou o fornecedor faz o desdobramento?
A maioria dos fornecedores faz o desdobramento, mas usando o próprio fator K e o raio do ferramental disponível, o que pode gerar diferença de medida final em relação ao que você esperava. Envie a peça acabada com raio interno cotado e, se possível, o planificado em formato editável. Isso elimina a principal fonte de divergência dimensional no recebimento.
Vale a pena anodizar ou pintar antes ou depois da dobra?
Como regra, depois. A camada anódica é dura e frágil, e tende a microfissurar na fibra externa da dobra; a pintura pode trincar ou marcar sob o ferramental. Se o processo exigir chapa pré-tratada de fábrica, especifique proteção com filme e ferramental de poliuretano ou matriz de rolo para evitar marca visível.
Qual tolerância angular é razoável exigir em dobra de alumínio?
Em dobra pelo ar, tolerâncias da ordem de um grau são realistas em produção normal; abaixo disso o processo migra para fundo de matriz ou coining, com aumento de tonelagem e custo de ferramental. Quando o desenho não especifica, valem as classes gerais da ABNT NBR ISO 2768-1 e da ABNT NBR ISO 2768-2. Defina a classe no pedido para evitar discussão na inspeção.
O que muda no preço entre um lote de 20 peças e um de 1.000?
O custo de setup — troca de ferramental, calibração da sobredobra e peça-piloto — é praticamente o mesmo nos dois casos e é rateado pelo lote. Por isso o preço unitário em lotes pequenos pode ser várias vezes maior. Se a peça for recorrente, negocie programação de entregas parceladas sobre um lote maior de produção.
Que documentos devo exigir do fornecedor de dobra?
Peça o certificado de qualidade da matéria-prima com composição química e propriedades mecânicas obtidas conforme a ABNT NBR ISO 6892-1, o relatório dimensional da peça-piloto e a comprovação de adequação do parque de máquinas à NR-12. Em peças aplicadas em estrutura sujeita a carga, exija também a validação do dimensionamento por profissional habilitado com ART.
Dá para dobrar perfil ou tubo de alumínio na mesma máquina da chapa?
Não. Prensa dobradeira e viradeira trabalham chapa plana; tubos e perfis fechados exigem máquina de curvamento com mandril interno e sapatas de raio, sob pena de achatamento e enrugamento da parede interna. São serviços e fornecedores distintos, ainda que muitas vezes disponíveis na mesma empresa de conformação.
Qual liga escolher para peça exposta a ambiente marinho?
A 5052, normalmente em têmpera H32, é a referência para ambiente salino por combinar boa resistência à corrosão, soldabilidade e dobrabilidade adequada com raio próximo à espessura. Ligas da série 6000 têm boa resistência mecânica, mas exigem raio maior e atenção à proteção superficial. Confirme o requisito com o responsável técnico do projeto antes de fechar a especificação.
Solicitar orçamento gratuito
Para obter cotações comparativas de dobra de alumínio, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 23 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 2768-1, ABNT NBR ISO 2768-2, ABNT NBR 8116, ABNT NBR ISO 6892-1, NR-12 (Ministério do Trabalho).