
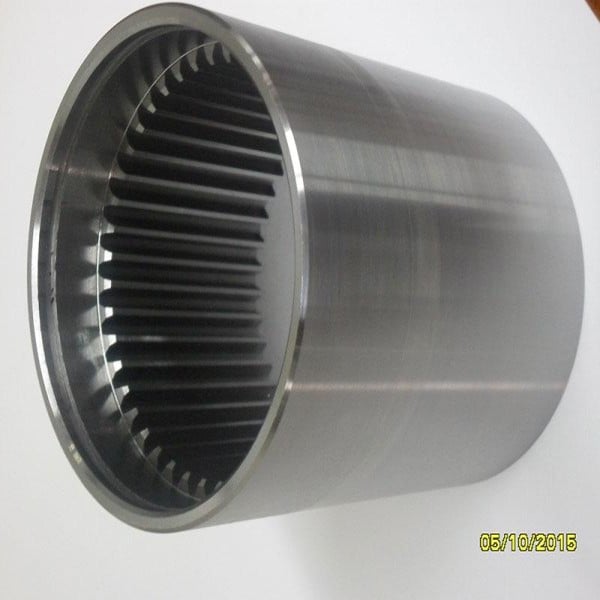

Bucha estriada
Aviso de segurança. Bucha estriada é componente de transmissão de torque: falha em serviço pode projetar peças e expor o operador a zona de risco. O conjunto rotativo precisa de proteção fixa ou móvel intertravada conforme a NR-12, e a substituição de estriados em eixos cardan, tomadas de potência e redutores deve ser especificada e liberada por profissional habilitado com ART, especialmente quando há alteração de material, perfil ou classe de ajuste em relação ao componente original.
O que é uma bucha estriada e onde ela é aplicada
A bucha estriada resolve um problema específico da transmissão mecânica: distribuir o torque por muitos flancos em vez de concentrá-lo em um único elemento. Enquanto uma chaveta paralela transmite esforço por duas faces, um estriado com 20 a 40 dentes reparte a carga ao longo de todo o perímetro, o que permite reduzir diâmetro de eixo para o mesmo torque e, em muitos casos, manter o cubo deslizando axialmente sob carga. Por isso o perfil estriado é o padrão em transmissões que exigem variação de comprimento em serviço, como o conjunto telescópico de um eixo cardan, e em cubos que precisam ser montados e desmontados com frequência sem folga angular.
- Eixos cardan e juntas deslizantes de veículos, implementos e acionamentos industriais.
- Tomada de potência agrícola nos padrões de 6 e 21 estrias, para operação a 540 e 1000 rpm.
- Acoplamento de bombas e motores hidráulicos, em geral com perfil de flanco reto SAE.
- Cubos de engrenagem, polia e disco de embreagem em caixas de transmissão e redutores.
- Ferramental e cabeçotes de máquinas-ferramenta que exigem troca rápida sem perda de concentricidade.
Como escolher o perfil: DIN 5480, DIN 5482, ISO 14 ou SAE
Errar a norma do perfil é o engano mais caro da compra, porque uma bucha com o mesmo diâmetro nominal e o mesmo número de dentes pode simplesmente não encaixar se o padrão do flanco for outro. O perfil evolvente da DIN 5480 distribui melhor a tensão na raiz do dente e é a escolha padrão para torque elevado e cargas alternadas em máquinas de projeto europeu; os perfis de flanco reto — DIN 5482, ISO 14 e SAE J498 — são mais simples de produzir e predominam em circuitos hidráulicos, implementos agrícolas e reposição de máquinas importadas. Antes de cotar, identifique se o eixo tem dente com flanco curvo (evolvente) ou reto e confirme a norma no desenho da máquina; na dúvida, envie a peça de referência.
| Perfil / norma | Geometria do flanco | Centragem usual | Aplicação típica | Quando escolher |
|---|---|---|---|---|
| DIN 5480 | Evolvente, ângulo de pressão 30° | Por flancos | Redutores, acoplamentos, transmissão industrial pesada | Torque alto, carga alternada, necessidade de autocentragem |
| DIN 5482 | Flanco reto | Diâmetro menor ou flancos | Hidráulica móvel, implementos agrícolas, reposição europeia | Reposição de máquina que já usa o padrão; perfil de fabricação mais simples |
| ISO 14 | Flanco reto, série métrica | Diâmetro menor | Equipamentos europeus e asiáticos, acionamentos leves e médios | Projeto novo métrico com carga moderada e engate deslizante |
| SAE J498 | Flanco reto, série polegada | Diâmetro maior ou menor | Bombas e motores hidráulicos, máquinas norte-americanas | Reposição de equipamento importado dos EUA com cotas em polegada |
| Estriado especial / sob desenho | Conforme desenho do cliente | Definida em projeto | Máquinas dedicadas, protótipos, equipamentos sem peça de reposição | Não existe padrão comercial equivalente ou a peça original é obsoleta |
Material, tratamento térmico e dureza de flanco
O material define a resistência ao desgaste dos flancos, que é o que realmente limita a vida útil da bucha estriada. Aços de cementação como o SAE 8620 entregam núcleo tenaz com camada endurecida entre 0,5 e 1,2 mm e dureza de flanco na faixa de 58 a 62 HRC, combinação preferida em transmissões de torque alto e ciclo pesado. Aços de beneficiamento como o SAE 4140, temperados e revenidos para faixas de 28 a 34 HRC, custam menos e são adequados quando o estriado é fixo e a carga é moderada. Bronze e materiais poliméricos aparecem em estriados de baixo torque ou em conjuntos que precisam ser sacrificiais, protegendo o eixo mais caro.
- SAE 8620 cementado e temperado: melhor relação desgaste-tenacidade para estriado deslizante sob carga.
- SAE 4140 temperado e revenido: solução econômica para estriado fixo e torque moderado.
- SAE 1045: reposição de baixo custo, indicada apenas para carga leve e serviço intermitente.
- Inox AISI 304 ou 316: ambientes corrosivos e sanitários, com perda de capacidade de carga em relação ao aço-liga.
- Fosfatização ou revestimento de MoS2: recomendado em estriado deslizante para reduzir fretting.
Dimensionamento: comprimento de engate, centragem e classe de ajuste
O que dimensiona a bucha estriada não é o diâmetro, é a pressão de contato nos flancos, e ela depende do comprimento útil de engate. Uma heurística prática de projeto trabalha com engate entre 0,8 e 1,5 vez o diâmetro de referência do estriado: abaixo disso, os flancos concentram pressão e desgastam rápido; acima, o ganho é marginal, porque o desalinhamento e os erros de passo fazem com que apenas parte dos dentes carregue de fato — em cálculo conservador considera-se que só metade a três quartos dos dentes participam efetivamente. O tipo de centragem é a segunda decisão crítica: centragem por flancos dá melhor distribuição de carga e é natural no perfil evolvente; centragem pelo diâmetro maior ou menor entrega concentricidade mais previsível e é preferível quando a bucha carrega um elemento que exige baixo batimento, como uma polia balanceada. A classe de ajuste fecha o conjunto: folga maior facilita o deslizamento axial sob carga, folga menor reduz vibração e ruído, mas exige alinhamento apurado na montagem.
- Engate de referência: 0,8 a 1,5 × diâmetro do estriado, conforme torque e alternância de carga.
- Centragem por flancos: melhor para torque alto e carga alternada, característica do perfil evolvente.
- Centragem por diâmetro: preferível quando o batimento radial do cubo é crítico.
- Ajuste deslizante: obrigatório quando o cubo precisa se mover axialmente em serviço.
- Ajuste apertado: reduz fretting em conjunto fixo, mas exige prensa ou aquecimento para montagem.
Modos de falha e erros comuns de especificação
Bucha estriada raramente quebra de uma vez; ela degrada. O modo de falha dominante em conjuntos deslizantes sob carga alternada é o fretting, o desgaste por micromovimento entre flancos que gera pó de óxido avermelhado e vai abrindo folga até o conjunto bater e trincar a raiz do dente. Em conjuntos fixos, a falha típica é o desgaste assimétrico causado por desalinhamento do eixo, que faz uma face carregar sozinha. A lista abaixo reúne os erros de especificação que geram esses quadros e que aparecem repetidamente nas cotações de reposição.
- Comprimento de engate reduzido para caber no espaço disponível, elevando a pressão de flanco.
- Folga de ajuste copiada de peça já desgastada, em vez de retirada do desenho original.
- Perfil de flanco reto substituído por evolvente de mesmo diâmetro nominal, resultando em não encaixe.
- Ausência de lubrificação no estriado deslizante, principal gatilho de fretting.
- Bucha endurecida acoplada a eixo sem tratamento, transferindo todo o desgaste para o componente mais caro.
- Desalinhamento do eixo não corrigido antes da troca, o que consome a peça nova em poucas centenas de horas.
- Chanfro de entrada ausente, dificultando a montagem e criando concentração de tensão na borda do dente.
Reposição sem desenho: como levantar o perfil da peça original
Na maior parte das compras de bucha estriada não existe desenho: existe uma máquina parada e uma peça gasta. O caminho mais confiável é enviar a peça desgastada ou, quando ela não pode sair da máquina, o eixo macho correspondente, porque medir o eixo é sempre mais fácil que medir um perfil interno. Quando nada pode ser retirado, a réplica por moldagem de silicone do perfil interno permite ao fornecedor levantar número de dentes, módulo e diâmetros com precisão aceitável para fabricação. Registre também o contexto de trabalho — torque, rotação, se o cubo desliza em serviço e há quanto tempo a peça anterior durou —, porque essas informações mudam a recomendação de material e de ajuste.
- Conte o número de dentes e meça o diâmetro externo e interno do perfil com paquímetro e pinos calibrados.
- Identifique se o flanco é reto ou curvo para separar as famílias DIN 5482/ISO 14/SAE da DIN 5480.
- Fotografe a peça desgastada de topo, com escala visível, e registre a região de desgaste.
- Informe o comprimento total, o comprimento estriado efetivo e a existência de assento de rolamento ou rasgo adicional.
- Diga se o conjunto é fixo ou deslizante — isso define a classe de ajuste antes de qualquer cálculo.
O que define o preço e como cotar com fornecedores
O preço de uma bucha estriada é dominado pelo processo de abertura do perfil interno, não pelo peso de aço. O brochamento exige uma broca dedicada ao perfil: quando o fornecedor já possui a ferramenta para aquele padrão normalizado, a peça sai barata e rápida; quando o perfil é especial e a broca precisa ser feita, o custo da ferramenta pode superar o da peça e só se dilui em lote. A eletroerosão a fio dispensa ferramental e por isso costuma ser a rota economicamente racional em quantidade unitária ou baixa, mesmo tendo custo-hora maior — e, em máquina parada, o prazo de entrega pesa mais que a diferença de preço. Materiais de cementação, tratamento térmico com laudo, retífica pós-têmpera e certificado de material são os demais fatores que movem o valor final.
| Fator | Efeito no preço e prazo | Como tratar na cotação |
|---|---|---|
| Perfil normalizado x especial | Perfil padrão usa broca existente; especial pode exigir ferramenta dedicada | Informe a norma; se for especial, avalie diluir o ferramental em lote maior |
| Quantidade | Peça unitária tende à eletroerosão; lote justifica brochamento | Cote unidade e lote na mesma solicitação para comparar o ponto de virada |
| Material e tratamento | Cementação e têmpera acrescentam etapas e prazo sobre o aço beneficiado | Especifique dureza de flanco e camada exigidas, não apenas a liga |
| Retífica pós-tratamento | Necessária quando o batimento e o ajuste são críticos | Declare a tolerância do assento e o batimento máximo admitido |
| Documentação | Certificado de material e laudo de dureza elevam custo administrativo | Peça o laudo já no orçamento se a peça é crítica ou auditada |
| Prazo | Ferramenta dedicada e tratamento externo alongam a entrega | Declare a urgência: em máquina parada o prazo costuma superar o preço na decisão |
O que só a Soluções Industriais entrega neste nicho
- Concentração de pedidos em reposição unitária de máquina parada, não em lote seriado.
- Perfil DIN 5480 domina as cotações industriais; DIN 5482 aparece sobretudo em hidráulica e implementos agrícolas.
- Cotações sem indicação do tipo de centragem geram a maior parte do retrabalho de usinagem.
- Diferença de prazo entre eletroerosão a fio e brochamento pesa mais que a diferença de preço em máquina parada.
- Compradores que enviam a peça desgastada como amostra fecham orçamento em menos etapas que os que enviam só a medida do diâmetro.
- Demanda recorrente por bucha estriada com assento de rolamento usinado no mesmo corpo, evitando um componente extra.
- Laudo de dureza de flanco e profundidade de camada é o documento menos pedido e o que mais separa fornecedores.
- Checklist de cotação: perfil e norma, número de dentes, módulo ou passo, tipo de centragem, classe de ajuste, comprimento útil, material, tratamento e quantidade.
Perguntas frequentes
Qual a diferença entre bucha estriada e bucha com rasgo de chaveta?
A bucha estriada distribui o torque por dezenas de flancos ao longo do perímetro, enquanto a bucha com rasgo concentra o esforço em duas faces da chaveta, dimensionada conforme a ABNT NBR 6375. Na prática, o estriado permite transmitir mais torque no mesmo diâmetro, elimina a folga angular do conjunto e admite deslizamento axial sob carga, algo inviável com chaveta. Em compensação, custa mais para fabricar e exige controle mais rigoroso de perfil e ajuste.
Como sei se meu eixo é DIN 5480 ou DIN 5482 sem o desenho da máquina?
O primeiro corte é visual: a DIN 5480 usa perfil evolvente, com flanco curvo e ângulo de pressão de 30°, enquanto a DIN 5482 tem flanco reto. Depois, conte os dentes e meça o diâmetro externo e o interno do perfil; a combinação de número de dentes com esses diâmetros permite identificar o módulo e fechar o padrão. Se o resultado ficar ambíguo, envie a peça ou o eixo macho ao fornecedor para conferência dimensional antes de autorizar a fabricação.
Qual folga é aceitável em uma bucha estriada usada?
Não existe um número universal, porque a folga admissível depende do módulo, do diâmetro e de o conjunto ser fixo ou deslizante. O critério operacional usado em manutenção é comparar a folga angular medida no cubo travado com a de uma peça nova do mesmo desenho: quando o giro livre passa a ser perceptível à mão ou aparece batida audível na inversão de carga, o componente já está fora de serviço. Em conjuntos críticos, a definição do limite deve constar do plano de manutenção elaborado por profissional habilitado.
Preciso trocar o eixo junto com a bucha estriada?
Depende do desgaste relativo dos flancos. Quando a bucha é o componente com dureza inferior, ela funciona como peça sacrificial e o eixo costuma ser reaproveitável, desde que o perfil macho esteja dentro de tolerância e sem trincas na raiz do dente. Se o eixo apresentar desgaste assimétrico, sinais de fretting ou empenamento, trocar só a bucha consome a peça nova rapidamente — nesse cenário vale corrigir o alinhamento e avaliar a substituição do par.
Existe bucha estriada pronta de prateleira ou é sempre sob encomenda?
Perfis normalizados de uso corrente, como estriados DIN 5480 e SAE em diâmetros comuns de hidráulica e agricultura, costumam ter fornecedores com ferramental pronto e prazos curtos. Perfis especiais, diâmetros fora de série e buchas com usinagens adicionais — assento de rolamento, flange ou rasgo — são fabricados sob desenho. Ao cotar, pergunte explicitamente se o fornecedor já possui a broca para o seu perfil: essa resposta é o que separa prazo de dias de prazo de semanas.
O que devo enviar ao fornecedor para receber um orçamento fechado?
Reúna perfil e norma (ou a informação de que é especial), número de dentes, módulo ou passo, diâmetros externo e interno do estriado, tipo de centragem, classe de ajuste, comprimento total e comprimento estriado, material e tratamento desejados, quantidade e o prazo aceitável. Informe também se o conjunto é fixo ou deslizante e qual o torque e a rotação de trabalho. Com esse conjunto, o orçamento sai sem rodadas adicionais de conferência.
Bucha estriada precisa de lubrificação?
Em conjuntos deslizantes, sim, e a ausência de lubrificação é o principal gatilho do fretting, o desgaste por micromovimento que abre folga progressivamente. Graxas com aditivos de extrema pressão e revestimentos sólidos como MoS2 ou fosfatização são as soluções usuais. Em conjuntos fixos e montados com ajuste apertado, a lubrificação tem função sobretudo de montagem e proteção contra corrosão.
Que documentos posso exigir do fornecedor em uma peça crítica?
Peça o certificado de material da corrida do aço, o laudo de tratamento térmico com dureza de superfície e profundidade de camada quando houver cementação, e o relatório dimensional do perfil e dos diâmetros de centragem. Em componentes de transmissão de máquinas sujeitas à NR-12, esses registros sustentam a rastreabilidade da manutenção. Solicite a documentação já na cotação: incluída depois, costuma virar custo extra e atraso.
Bucha estriada de inox transmite o mesmo torque que a de aço-liga?
Não. Aços inoxidáveis austeníticos como o AISI 304 e o 316 não respondem à têmpera da mesma forma que aços-liga cementáveis, o que resulta em flancos com dureza e resistência ao desgaste menores. Eles se justificam em ambientes corrosivos, sanitários ou de lavagem frequente, e nesses casos o dimensionamento precisa compensar a perda de capacidade — em geral aumentando o comprimento de engate ou reduzindo o torque admitido.
Solicitar orçamento gratuito
Para obter cotações comparativas de bucha estriada, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Transmissão Mecânica da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: DIN 5480, DIN 5482, ISO 14, SAE J498, ABNT NBR ISO 286-1, ABNT NBR 6375, NR-12.