
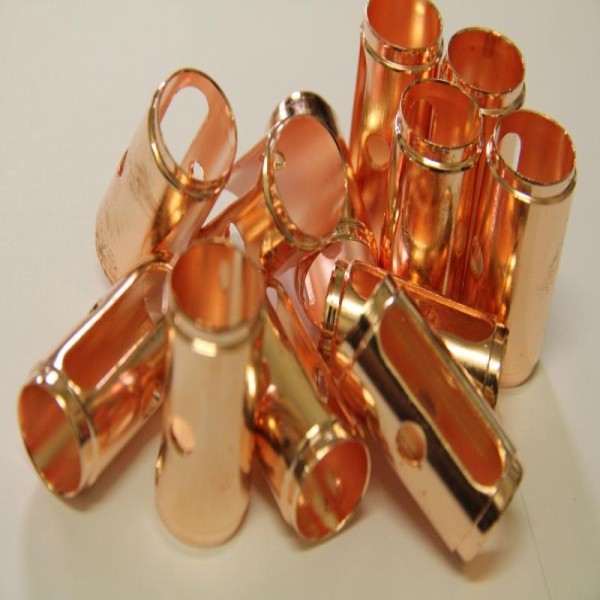


banho de cobre
Aviso de segurança. Banhos de cobre cianídricos manipulam sais de cianeto, cuja mistura acidental com ácido libera cianeto de hidrogênio; o processo exige controle por profissional habilitado, PGR conforme a NR-01 e adequação das máquinas à NR-12, além de procedimento de espaço confinado pela NR-33 na limpeza interna de tanques. O lançamento de efluentes com cobre e cianeto segue a Resolução CONAMA 430/2011 e o lodo galvânico é resíduo Classe I pela ABNT NBR 10004. A especificação de espessura e classe de serviço deve ser feita por engenheiro ou técnico responsável, com ART, apoiada na ABNT NBR ISO 1456.
O que é o banho de cobre e por que ele quase nunca é o acabamento final
Na eletrodeposição de cobre, íons Cu²⁺ da solução são reduzidos na superfície da peça pela passagem de corrente contínua fornecida por um retificador, enquanto o anodo de cobre se dissolve para repor o metal consumido. O depósito resultante tem alta condutividade elétrica e térmica, boa ductilidade e excelente capacidade de preencher microrriscos do substrato — características que o tornam a camada intermediária ideal antes do níquel e do cromo. Como o cobre exposto ao ar oxida e escurece rapidamente, o acabamento puro só se sustenta com verniz de proteção ou em ambiente interno controlado. É por isso que a maior parte dos pedidos que chegam ao mercado busca cobre como base de aderência e nivelamento, e não como cor final, salvo em peças decorativas e artísticas.
- Função de ancoragem: melhora a aderência das camadas subsequentes sobre aço, zamak e latão.
- Função de nivelamento: preenche riscos finos e reduz a rugosidade herdada da usinagem ou da fundição.
- Função elétrica: aumenta a condutividade superficial em barramentos, conectores e contatos.
- Função de barreira: bloqueia a difusão de carbono em áreas mascaradas durante a cementação.
- Função decorativa: cor final acobreada, sempre com selante ou verniz para retardar a oxidação.
Cianídrico, ácido ou isento de cianeto: qual química de banho especificar
As três químicas de banho de cobre não são intercambiáveis e a escolha errada aparece como falha de aderência ou como camada irregular em peças com geometria complexa. O banho cianídrico alcalino tem o melhor poder de ancoragem sobre substratos difíceis e é o padrão para a primeira camada fina sobre zamak, zinco fundido e aço, porque o meio alcalino não ataca o substrato antes de o depósito se formar. O banho ácido de sulfato de cobre entrega alta velocidade de deposição, brilho e nivelamento, sendo o banho de espessura, mas não pode ser aplicado diretamente sobre aço ou zamak — o cobre se deposita por troca química, sem aderência, e descasca. O banho alcalino isento de cianeto, à base de pirofosfato ou complexantes orgânicos, remove o passivo de segurança e o custo de destruição de cianeto no efluente, ao preço de faixa operacional mais estreita e controle analítico mais frequente.
| Química do banho | Função típica | Substratos indicados | Poder de penetração | Quando escolher |
|---|---|---|---|---|
| Cianídrico alcalino | Strike de ancoragem, camada fina inicial | Aço-carbono, zamak, zinco fundido, latão | Alto | Sempre que houver substrato ativo e risco de deposição por troca química |
| Ácido de sulfato de cobre | Camada de espessura, brilho e nivelamento | Peça já com strike de cobre ou níquel | Médio | Quando a prioridade é espessura, acabamento espelhado e produtividade |
| Alcalino isento de cianeto (pirofosfato) | Strike e camada intermediária | Aço, zamak, ABS metalizado | Médio a alto | Quando há auditoria ambiental, restrição a cianeto ou ETE sem oxidação alcalina |
| Ácido para eletrônica (via-fill) | Preenchimento de furos e trilhas de PCI | Laminado com base condutora | Alto em microcavidade | Placas de circuito impresso e microvias |
| Cobre para rotogravura | Camada espessa retificável e gravável | Cilindro de aço com base niquelada | Médio | Cilindros gráficos que exigem dureza controlada do depósito |
Pré-tratamento: a etapa que decide 80% do resultado
Nenhum banho de cobre corrige uma superfície mal preparada. A sequência padrão começa por desengraxe químico a quente para remover óleos de usinagem e estampagem, segue com desengraxe eletrolítico para arrancar filmes residuais por desprendimento gasoso, passa por decapagem ácida que remove óxidos e carepa e termina em ativação em ácido diluído imediatamente antes da imersão no banho. Entre cada etapa há enxágues em cascata, e é a falha neles — arraste de solução de um tanque para o outro — que contamina o eletrólito e reduz a vida útil do banho. Peças fundidas e soldadas exigem atenção extra, porque porosidade e escória retêm solução ácida que reaparece dias depois como mancha ou bolha sob a camada. Em peças com carepa pesada ou oxidação severa, é comum antecipar o processo com uma etapa mecânica: superfícies já submetidas a polimento de metais chegam ao banho com rugosidade menor e demandam menos cobre de nivelamento, o que reduz tempo de linha.
- Desengraxe químico alcalino a quente para óleos e graxas de conformação.
- Desengraxe eletrolítico catódico ou anódico conforme o substrato.
- Decapagem ácida para óxidos, carepa e produtos de corrosão.
- Enxágue em cascata com controle de condutividade para evitar arraste.
- Ativação final em ácido diluído segundos antes da entrada no banho de cobre.
Tambor ou gancheira: como a modalidade muda custo por peça e lote mínimo
A decisão entre cobreação em tambor rotativo e em gancheira raramente aparece nos orçamentos, mas é ela que determina o preço por peça e o lote mínimo aceito. No tambor, centenas de peças pequenas giram a granel dentro de um cilindro perfurado imerso no banho: o custo unitário despenca, mas há contato entre peças, marcas de toque, dispersão maior de espessura e risco de amassamento em peças delicadas. Na gancheira, cada peça é presa individualmente em um contato elétrico, o que garante uniformidade, posicionamento controlado em relação ao anodo e acabamento sem marcas — ao custo de mão de obra de montagem e desmontagem, que domina o preço em peças pequenas. A regra prática é simples: peça com menos de aproximadamente 100 g, sem exigência de acabamento visual crítico e em quantidade de milhares vai para tambor; peça grande, frágil, com rosca fina, superfície visível ou tolerância dimensional apertada vai para gancheira, mesmo que o lote seja pequeno.
| Critério | Tambor (barril) | Gancheira (rack) |
|---|---|---|
| Porte típico da peça | Pequena e robusta, granel | Média a grande, ou frágil |
| Custo por peça | Baixo, diluído no lote | Alto, dominado pela montagem |
| Uniformidade de espessura | Dispersão maior entre peças | Controlada e reprodutível |
| Marca de contato | Marcas de toque entre peças | Marca pontual do gancho |
| Lote mínimo prático | Alto, milhares de peças | Baixo, viável para protótipo |
| Peça com rosca fina ou superfície visível | Não indicado | Indicado |
Modos de falha: por que a camada descasca, borbulha ou fica irregular
Os defeitos de banho de cobre têm causas repetitivas e quase sempre rastreáveis a uma decisão de especificação. Descascamento em placas é sintoma de deposição por imersão química quando se aplica cobre ácido diretamente sobre aço ou zamak sem strike alcalino prévio; a camada existe, mas não está metalurgicamente ancorada. Bolhas que surgem dias após a entrega indicam hidrogênio retido ou solução ácida presa em poros de peça fundida, e não erro do eletrólito. Camada fina em furos, tubos e recessos é limitação de poder de penetração: em geometria com cavidade profunda, um banho ácido de baixa dispersão deposita bem na face externa e quase nada no interior, e a correção passa por anodo auxiliar interno, mudança de química ou reposicionamento na gancheira. Queimado nas quinas e arestas denuncia densidade de corrente acima da faixa do banho, típico de tentativa de acelerar produção. Depósito fosco ou rugoso costuma vir do desbalanceamento de aditivos abrilhantadores e nivelantes, cujo consumo é proporcional aos ampères-hora e exige análise periódica por Hull cell.
- Descascamento em lâmina: cobre ácido aplicado sem strike alcalino sobre substrato ativo.
- Bolhas tardias: solução retida em porosidade de peça fundida ou hidrogênio ocluso.
- Camada ausente em furo cego: poder de penetração insuficiente para a geometria.
- Queimado em aresta: densidade de corrente acima do limite superior do banho.
- Fosqueamento e rugosidade: aditivos consumidos ou contaminação orgânica no eletrólito.
- Manchas escuras pós-entrega: ausência de selante ou verniz sobre cobre exposto.
Aplicações setoriais e alternativas de revestimento
O banho de cobre atende frentes bastante diferentes. Na linha automotiva e sanitária, é a subcamada obrigatória de torneiras, maçanetas, acabamentos internos e peças de zamak que recebem níquel e cromo por cima. Na eletrônica, o cobre ácido preenche furos metalizados e microvias de placas de circuito impresso e recobre barramentos e conectores para reduzir resistência de contato. Na indústria gráfica, cilindros de rotogravura recebem camada espessa de cobre que será gravada e depois cromada. No tratamento térmico, o cobre é depositado como máscara antidifusão para impedir a cementação de regiões que precisam permanecer usináveis. Quando o objetivo é apenas proteção contra corrosão atmosférica de estrutura de aço, o cobre não é a rota adequada — nesse caso o comparativo correto é com processos de zincagem por imersão a quente ou eletrolítica, e com sistemas de pintura industrial aplicados sobre superfície previamente jateada.
- Automotivo e sanitário: base de aderência em zamak e latão sob níquel-cromo.
- Eletroeletrônica: metalização de furos de PCI, barramentos e conectores.
- Gráfica: cilindros de rotogravura com camada espessa retificável.
- Tratamento térmico: máscara seletiva contra difusão de carbono na cementação.
- Decoração e restauro: peças artísticas e ferragens com selante de proteção.
- Manutenção industrial: recomposição dimensional leve em eixos e mancais de baixa solicitação.
O que define o preço e o que exigir no orçamento
Não existe preço de tabela para banho de cobre: o valor é formado por área superficial a revestir, espessura exigida em micrômetros, química do banho, modalidade de produção, complexidade de fixação e custo ambiental do processo. Espessura é o fator mais direto — dobrar a camada dobra aproximadamente o tempo de linha e o consumo elétrico do retificador, sem contar o cobre metálico consumido. Banhos cianídricos carregam custo embutido de destruição de cianeto por oxidação alcalina na estação de tratamento e de destinação de lodo Classe I conforme a ABNT NBR 10004, dentro dos limites de lançamento da Resolução CONAMA 430/2011; fornecedor que terceiriza esse passivo precifica diferente de quem tem ETE própria. Peças que exigem gancheira dedicada ou dispositivo especial de fixação carregam um custo de ferramental que se dilui apenas em lotes recorrentes. Antes de comparar propostas, alinhe a base técnica: sem espessura e classe de serviço definidas, dois orçamentos com preços muito distintos podem estar oferecendo produtos incomparáveis.
- Envie desenho ou amostra com dimensões, área aproximada e material do substrato.
- Defina espessura em micrômetros e a classe de serviço pretendida conforme a ABNT NBR ISO 1456.
- Informe se haverá acabamento posterior de níquel, cromo ou verniz.
- Declare quantidade por lote e frequência de reposição — muda tambor versus gancheira.
- Aponte regiões que não podem ser revestidas e exigem mascaramento.
- Exija laudo de espessura por método normalizado, como raios X pela ISO 3497 ou coulométrico pela ISO 2177.
- Peça ensaio de aderência conforme a ABNT NBR ISO 2819 na aprovação da primeira amostra.
- Confirme licença ambiental de operação e destinação declarada do lodo galvânico.
- Verifique se o fornecedor faz controle analítico do banho e registro de rastreabilidade por lote.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em subcamada de cobre para sistemas Cu-Ni-Cr, não em cobre como acabamento final.
- Pedidos de cotação que não informam substrato (aço, zamak, latão, ABS) travam o orçamento na primeira resposta do fornecedor.
- Volume mínimo praticado em linha de tambor costuma inviabilizar lotes-piloto de poucas peças, empurrando o comprador para gancheira.
- Fornecedores com estação de tratamento de efluentes própria precificam diferente de quem terceiriza a destinação do lodo Classe I.
- Reclamação recorrente de bolhas e descascamento tem origem em pré-tratamento, não na composição do banho de cobre.
- Checklist de cotação: substrato, geometria com furos ou recessos, espessura em micrômetros, classe de serviço da NBR ISO 1456, quantidade por lote, se há acabamento posterior de níquel ou cromo e se o laudo de espessura é exigido.
- Pedidos de cobre isento de cianeto crescem em cadeias automotivas com auditoria ambiental de fornecedor.
- Cobreação de cilindros de rotogravura e máscara de cementação são demandas funcionais que chegam misturadas ao termo decorativo.
Perguntas frequentes
Qual espessura de cobre devo especificar no orçamento?
A espessura depende da classe de serviço e do ambiente de exposição, não do gosto do comprador. Em sistemas cobre-níquel-cromo, a ABNT NBR ISO 1456 relaciona classes de serviço a espessuras mínimas de cada camada, e é essa referência que deve constar no pedido. Peças de uso interno tolerm camadas menores que peças expostas a intempérie ou a atmosfera marinha, e a medição de aceitação deve seguir os conceitos da ABNT NBR ISO 2064.
É possível aplicar cobre ácido diretamente sobre aço?
Não com aderência confiável. Em meio ácido, o cobre se deposita sobre o aço por troca química antes da ação da corrente, formando uma camada solta que descasca sob dobramento ou impacto. A prática correta é aplicar primeiro um strike alcalino fino, cianídrico ou isento de cianeto, e só depois a camada de espessura em banho ácido.
Banho de cobre sem cianeto entrega o mesmo resultado?
Para a maioria das aplicações decorativas e de subcamada, sim, desde que o processo seja controlado. Banhos alcalinos isentos de cianeto, tipicamente à base de pirofosfato, eliminam o passivo de segurança e simplificam o tratamento de efluente exigido pela Resolução CONAMA 430/2011. Em contrapartida, operam em faixa mais estreita de pH e temperatura e exigem análise mais frequente do eletrólito, o que aumenta o custo operacional por litro de banho.
Como sei se a camada entregue tem a espessura contratada?
Exigindo laudo com método normalizado no ato do recebimento. A medição por fluorescência de raios X segue a ISO 3497 e é não destrutiva, adequada para inspeção de lote; o método coulométrico da ISO 2177 é destrutivo e usado em amostragem. Defina no pedido o ponto de medição, porque espessura em face plana e em raio interno de peça complexa não são iguais.
Meu lote é pequeno, algum fornecedor aceita?
Sim, mas geralmente em gancheira e com preço por peça bem mais alto. Linhas de tambor trabalham com carga mínima por cilindro e não são economicamente viáveis para poucas dezenas de peças. Para protótipos e lotes-piloto, informe desde o início que se trata de amostragem para que o fornecedor cote em rack e não descarte a consulta.
O cobre exposto vai escurecer com o tempo?
Sim. O cobre metálico oxida em contato com ar e umidade, escurecendo e podendo formar pátina esverdeada em ambiente úmido ou salino. Quando o cobre é acabamento final, é obrigatório aplicar selante ou verniz de proteção; quando é subcamada, o problema desaparece porque o níquel e o cromo subsequentes isolam a superfície.
Peças com furos profundos ficam revestidas por dentro?
Depende do poder de penetração do banho e do arranjo elétrico. Furos cegos, tubos longos e recessos profundos recebem espessura muito menor que a face externa em banhos de baixa dispersão. Se o interior for funcionalmente crítico, informe isso na cotação: a solução envolve anodo auxiliar interno, mudança de química ou reposicionamento da peça na gancheira, e cada uma tem impacto de custo.
Que exigências legais devo verificar no fornecedor?
Confirme a licença ambiental de operação, o destino declarado do lodo galvânico como resíduo Classe I pela ABNT NBR 10004 e o atendimento aos limites de lançamento de efluentes da Resolução CONAMA 430/2011. No lado ocupacional, verifique adequação de linhas automáticas à NR-12 e procedimento de espaço confinado pela NR-33 para manutenção de tanques. Empresa sem esses controles transfere risco de passivo ambiental ao contratante.
Banho de cobre serve para recuperar peça desgastada?
Apenas em recomposição dimensional leve e de baixa solicitação mecânica, porque o cobre eletrodepositado é dúctil e de baixa dureza comparado a revestimentos de engenharia. Para restaurar eixos e superfícies sujeitas a atrito e carga, as rotas usuais são cromo duro, aspersão térmica ou soldagem de recuperação, não a cobreação.
Solicitar orçamento gratuito
Para obter cotações comparativas de banho de cobre, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Tratamento de Superfície da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 1456, ABNT NBR ISO 2064, ABNT NBR ISO 2819, ISO 3497, ISO 2177, ABNT NBR 10004, Resolução CONAMA 430/2011, NR-01, NR-12, NR-33.