
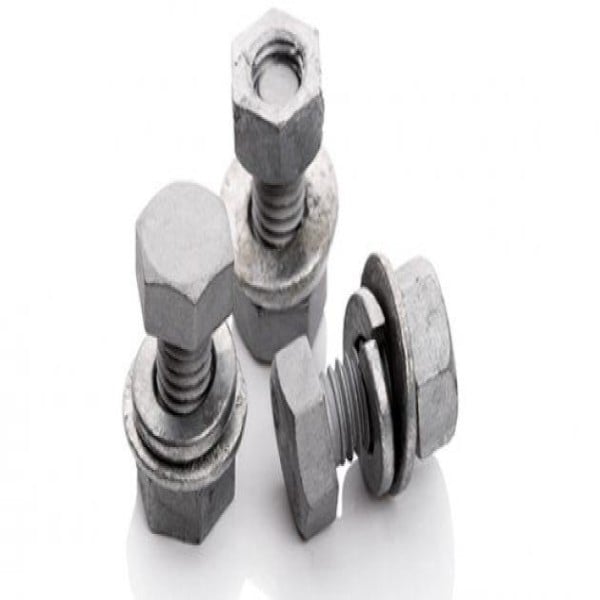


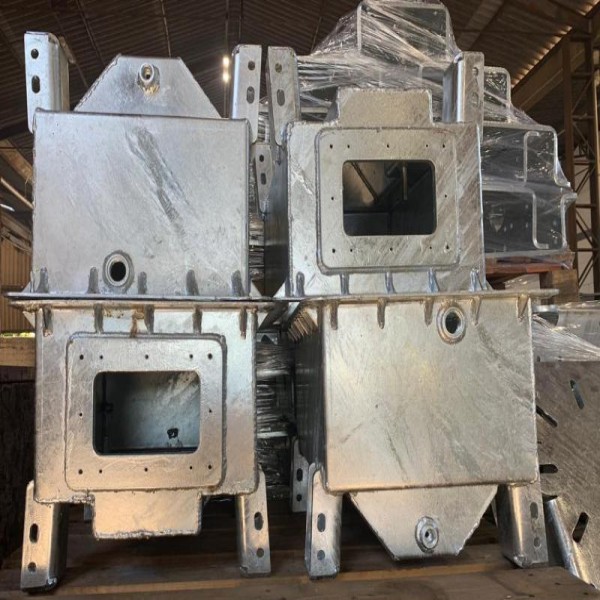

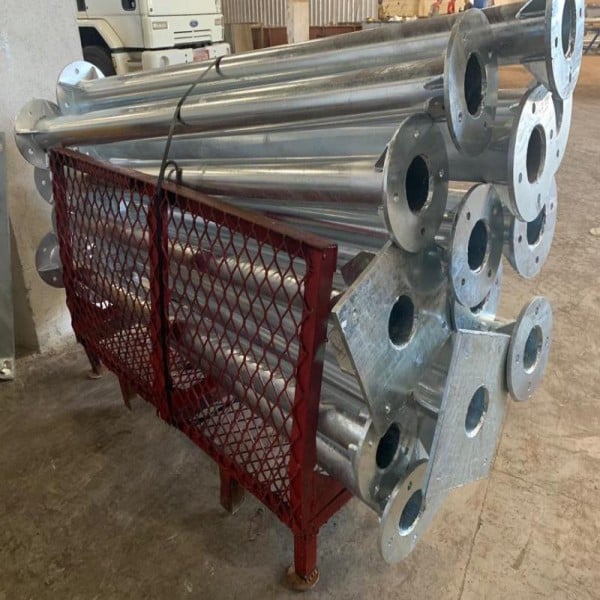
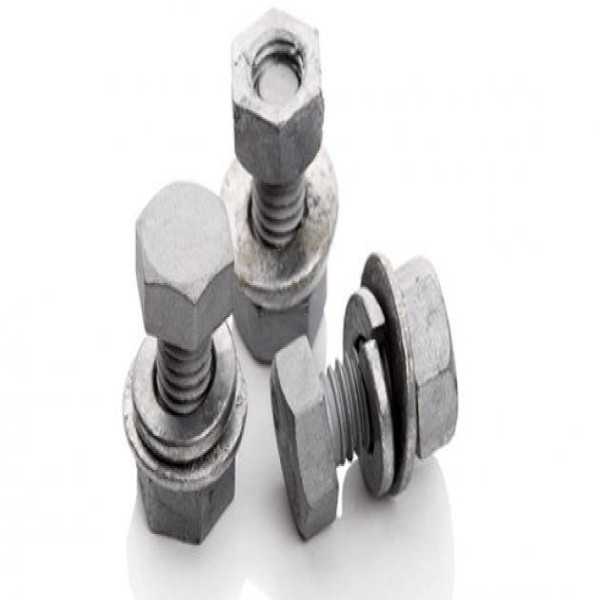
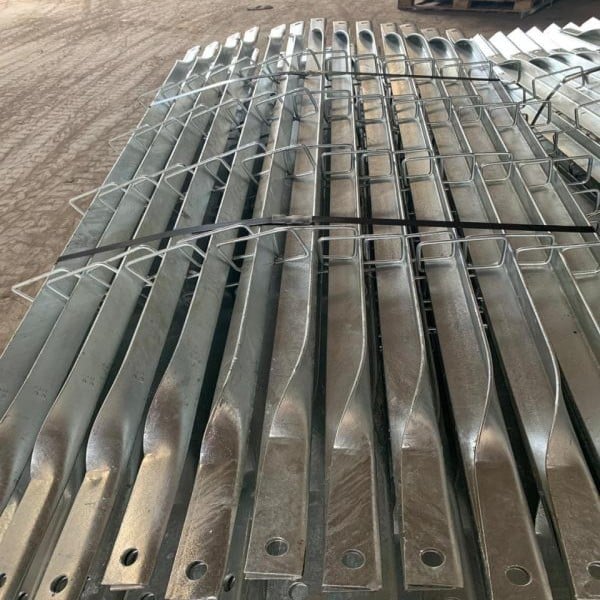
peças em banho de zinco
Aviso de segurança. Peças zincadas usadas em estruturas metálicas, torres, fixadores estruturais e componentes de segurança devem ter processo e espessura de camada especificados por profissional habilitado, com projeto conforme ABNT NBR 8800 e revestimento conforme ABNT NBR ISO 1461. Peças de aço de alta resistência submetidas a banho eletrolítico exigem alívio de hidrogênio conforme ASTM B850, sob pena de ruptura frágil em serviço. A operação das linhas de banho envolve tanques, ácidos e zinco fundido, sujeitos à NR-12, à NR-33 e ao descarte de efluentes conforme a Resolução Conama 430.
Banho eletrolítico ou imersão a quente: como escolher o processo
A primeira decisão não é de fornecedor, é de física. O banho eletrolítico deposita uma camada fina, lisa e dimensionalmente previsível, ideal para peças com rosca, encaixe apertado, acabamento visual e uso interno ou abrigado. A imersão a quente forma camadas intermetálicas espessas e rústicas, com desempenho muito superior em ambiente externo, marítimo ou rural, ao custo de variação dimensional e distorção térmica em chapas finas. A regra prática de sourcing: se a peça é pequena, roscada, montada em conjunto e vive protegida, vá de eletrolítico; se a peça é estrutural, fica exposta ao tempo e precisa durar décadas sem manutenção, vá de imersão a quente. Peças grandes demais para qualquer cuba disponível pedem uma terceira rota, a metalização por aspersão térmica com arame de zinco, aplicada em campo ou em oficina sobre a superfície jateada.
- Eletrolítico: tolerância dimensional apertada, acabamento uniforme, camada fina, ambiente interno.
- Imersão a quente: proteção de longa duração, ambiente externo e agressivo, camada espessa e irregular.
- Aspersão térmica de zinco: peças fora do limite da cuba ou que não podem sofrer choque térmico.
- Zincagem a frio com tinta rica em zinco: retoque de solda e reparo em campo, nunca como substituto do banho.
Tabela de especificação: camada, acabamento e aplicação
Antes de pedir orçamento, feche a especificação técnica em uma linha só: processo, classe de camada, acabamento e ambiente de uso. É o que evita receber três propostas incomparáveis. As classes de espessura para imersão a quente seguem a ABNT NBR ISO 1461 e variam conforme a espessura do aço da peça; para o eletrolítico, a espessura e o tipo de passivação são acordados em contrato entre cliente e prestador. Use a tabela abaixo como base do seu pedido de cotação e ajuste com o responsável técnico do projeto.
| Processo | Camada relativa | Acabamento típico | Ambiente indicado | Norma de referência |
|---|---|---|---|---|
| Banho eletrolítico de zinco em tambor | Fina | Brilhante, passivação branca ou iridescente | Interno, abrigado, peças pequenas e fixadores | ABNT NBR 8094 para ensaio de corrosão |
| Banho eletrolítico de zinco em gancheira | Fina a média | Uniforme, sem marcas de choque entre peças | Interno e industrial abrigado, peças que não podem se chocar | ABNT NBR 8094 para ensaio de corrosão |
| Banho eletrolítico de liga zinco-níquel | Fina, alto desempenho | Cinza uniforme, passivação trivalente | Automotivo, subcapô, alta exigência em névoa salina | ASTM B117 para ensaio acelerado |
| Galvanização por imersão a quente | Espessa, proporcional à espessura do aço | Cinza metálico ou fosco, com flor de zinco variável | Externo, rural, marítimo, estruturas metálicas | ABNT NBR ISO 1461 e ABNT NBR 7414 |
| Metalização por aspersão térmica de zinco | Média a espessa, controlável | Rugoso, indicado para receber pintura de acabamento | Peças fora do limite da cuba, obra e manutenção | ABNT NBR ISO 1461 como referência de desempenho |
Pré-tratamento: o que acontece antes da peça entrar no banho
Nenhuma camada de zinco adere sobre óleo, carepa ou ferrugem. A sequência padrão passa por desengraxe alcalino, enxágue, decapagem ácida para remover óxidos, novo enxágue e, na imersão a quente, fluxagem em solução de cloreto de zinco e amônio antes do mergulho no metal fundido. Falhas nessa etapa aparecem depois como bolhas, áreas sem cobertura e destacamento da camada, e não têm conserto sem retirar o revestimento e reprocessar. Peças que chegam com tinta velha, resíduo de solda ou marcação a caneta industrial costumam precisar de decapagem estendida ou de preparo mecânico prévio, e isso vira custo adicional na fatura. Por isso os prestadores mais organizados combinam a linha de banho com etapas de preparo por abrasivo, e o serviço de jateamento e pintura industrial aparece com frequência no mesmo parque fabril.
- Óleo de corte e desmoldante não saem no desengraxe padrão: informe no pedido.
- Carepa de laminação exige decapagem mais longa e encarece o lote.
- Solda com escória retida gera falha localizada de cobertura.
- Marcações e etiquetas adesivas devem ser removidas antes do envio.
Projeto da peça e modos de falha que reprovam o lote
Boa parte do retrabalho em peças zincadas nasce no desenho, não no banho. Em peças ocas e tubulares que vão para imersão a quente, faltam furos de escoamento e de respiro dimensionados: sem eles, o ar aprisionado impede a entrada do zinco e a umidade residual vira vapor com risco de projeção de metal fundido. Perfis longos que ultrapassam a cuba exigem mergulho duplo, que deixa linha visível de emenda no revestimento — aceitável tecnicamente, mas precisa estar combinado antes. Aços com teor de silício em faixa desfavorável desenvolvem camadas espessas, frágeis e de aspecto cinza-fosco, fenômeno conhecido pela curva de Sandelin, e chapas finas soldadas com tensões residuais podem empenar no choque térmico do mergulho. No eletrolítico, os modos de falha mais caros são a fragilização por hidrogênio em peças de alta dureza e o entupimento de roscas finas por excesso de camada, que trava a montagem no cliente final.
- Furos de escoamento e respiro em tubos e caixas fechadas antes do envio.
- Peças acima do comprimento útil da cuba: confirmar mergulho duplo e a marca resultante.
- Aço com silício fora de faixa: aceitar variação de cor e camada mais espessa.
- Parafusos e molas de alta resistência: exigir alívio de hidrogênio conforme ASTM B850.
- Roscas finas e furos calibrados: definir tolerância de camada ou mascarar a região.
O que define o preço e como montar o pedido de cotação
Não existe preço de tabela para peças em banho de zinco porque a unidade de cobrança muda com o processo. A galvanização por imersão a quente costuma ser cobrada por quilo de peça processada ou por metro quadrado de superfície, e o consumo de zinco acompanha a área exposta e a espessura de camada exigida. O banho eletrolítico é cobrado por peça, por milheiro ou por quilo em tambor, e o acabamento pesa: passivação preta e ligas de zinco-níquel custam mais que a passivação branca comum. Sobre isso incidem volume do lote, necessidade de gancheira individual, exigência de laudo de espessura e ensaio de névoa salina, alívio térmico de hidrogênio, mascaramento de regiões usinadas e o frete de peças pesadas até a planta do prestador. Peças fora do padrão de cuba, urgência de prazo e lotes muito pequenos são os três fatores que mais elevam o valor unitário.
- Peso total, quantidade de peças e frequência do lote (pontual ou recorrente).
- Dimensão máxima da peça: comprimento, largura e altura, para conferir o limite de cuba.
- Tipo e espessura do aço, com informação de composição quando disponível.
- Processo desejado e classe de camada em micrômetros ou classe da ABNT NBR ISO 1461.
- Acabamento e passivação exigidos, incluindo restrição a cromo hexavalente para exportação.
- Necessidade de laudo de espessura, ensaio de névoa salina e certificado de alívio de hidrogênio.
- Regiões que não podem receber camada (roscas calibradas, superfícies de vedação, furos de pino).
Como auditar o fornecedor de zincagem antes de fechar
Um serviço de galvanização confiável demonstra controle de processo em documento, não em conversa. Peça o relatório de medição de espessura por amostragem do seu lote, com pontos de leitura e média, e o resultado de ensaio de névoa salina do banho utilizado. Confirme a licença ambiental vigente para operação e o destino dos efluentes galvânicos e do lodo, exigência ligada à Resolução Conama 430, porque contratante que envia peça para planta irregular herda o problema. Cheque as dimensões úteis da cuba e a capacidade de içamento antes de prometer prazo ao seu cliente, além do procedimento de alívio térmico quando houver peça de alta resistência. Fornecedores que também operam banhos de outros metais costumam oferecer rotas alternativas quando o zinco não é a melhor resposta, como o banho de cobre para acabamento decorativo e o tratamento de níquel para dureza superficial e resistência química.
- Relatório de espessura por lote, com método de medição declarado.
- Ensaio de corrosão acelerada conforme ABNT NBR 8094 ou ASTM B117.
- Licença ambiental e comprovação de tratamento de efluentes.
- Dimensões úteis da cuba, capacidade de carga e política de mergulho duplo.
- Procedimento documentado de alívio de hidrogênio e registro por lote.
- Prazo de fila real, embalagem de retorno e responsabilidade por avaria no transporte.
Como a Soluções Industriais cobre este nicho
Para peças em banho de zinco, a plataforma reúne 3 fornecedores verificados, presentes desde 2019, além da curadoria Amplitude Industrial. 2 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 2 |
| PR / SC / RS / SP | 1 |
O que só a Soluções Industriais entrega neste nicho
- Comparação lado a lado entre zincagem eletrolítica e imersão a quente com faixa real de espessura em micrômetros para cada uma.
- Explicação do efeito do silício do aço na aparência cinza-fosco e na camada irregular de peças do mesmo lote.
- Regra prática de furos de escoamento e respiro em peças ocas antes de mandar para a cuba de zinco fundido.
- Alerta sobre fragilização por hidrogênio em parafusos e molas de alta dureza zincados eletroliticamente.
- Diferença entre passivação trivalente e hexavalente e o impacto em exportação sob restrição RoHS.
- Checklist de cotação com peso, dimensão máxima, geometria, tipo de aço e norma de camada exigida.
- Fatores que movem o preço por quilo, por peça e por metro quadrado nos dois processos.
- Auditoria de fornecedor: laudo de espessura, ensaio de névoa salina e licença ambiental do banho.
Perguntas frequentes
Qual a diferença prática entre peça zincada e peça galvanizada?
Na prática comercial, peça zincada costuma designar o revestimento eletrolítico de camada fina, e peça galvanizada designa a imersão em zinco fundido a cerca de 450 °C, normalizada pela ABNT NBR ISO 1461. Tecnicamente ambos são zinco, mas a estrutura da camada é diferente: o eletrolítico deposita zinco puro, enquanto a imersão a quente forma camadas intermetálicas ferro-zinco muito mais espessas e resistentes. Ao cotar, escreva o processo desejado por extenso para evitar propostas incomparáveis.
Quanto tempo dura uma peça em banho de zinco antes de enferrujar?
A durabilidade é proporcional à espessura da camada e à agressividade do ambiente, medida pelas categorias de corrosividade atmosférica usadas na ABNT NBR ISO 1461. Uma peça eletrolítica de camada fina em ambiente externo agressivo pode apresentar corrosão branca em poucos meses, enquanto uma peça de imersão a quente em ambiente rural resiste por décadas. Para comparar propostas objetivamente, exija o resultado de ensaio de névoa salina conforme ABNT NBR 8094 ou ASTM B117 em vez de aceitar promessa de durabilidade.
Peças com rosca podem ir para banho de zinco sem travar na montagem?
Sim, mas a folga precisa ser prevista. No eletrolítico a camada é fina e raramente compromete roscas comuns, embora roscas finas e furos calibrados exijam tolerância declarada. Na imersão a quente a camada é espessa e porcas normalmente precisam ser repassadas após a galvanização, prática usual em fixadores estruturais. Informe no pedido quais regiões são funcionais para que o prestador defina mascaramento ou repasse.
O que é fragilização por hidrogênio e quando preciso me preocupar?
É a absorção de hidrogênio pelo aço durante a decapagem ácida e a deposição eletrolítica, que pode causar ruptura frágil sob tensão dias após a montagem. O risco se concentra em aços de alta resistência e alta dureza, como parafusos de classe elevada, molas, travas e componentes temperados. Nesses casos, o alívio térmico após o banho conforme ASTM B850 é obrigatório e deve constar em certificado por lote, com a rota de processo validada por profissional habilitado.
Por que peças do mesmo lote saíram com cores diferentes do banho a fogo?
Variação de cor entre cinza brilhante e cinza-fosco é normal na galvanização por imersão a quente e decorre do teor de silício e fósforo do aço, que altera o crescimento das camadas ferro-zinco. Aços em faixa desfavorável de silício produzem revestimento mais espesso, opaco e às vezes mais frágil. A ABNT NBR ISO 1461 trata aparência e cor como critério secundário: o que se aceita ou rejeita é espessura, aderência e ausência de falhas de cobertura.
Existe limite de tamanho de peça para o banho de zinco?
Sim, e é o principal filtro de fornecedor. A peça precisa caber na cuba da planta, com margem para manuseio e içamento, e cada empresa tem dimensão útil e capacidade de carga próprias. Peças mais longas que a cuba podem ser processadas por mergulho duplo, que deixa uma linha de emenda visível, e peças acima de qualquer cuba disponível migram para metalização por aspersão térmica ou revestimento aplicado em campo. Informe comprimento, largura, altura e peso já no pedido de cotação.
Preciso exigir algum documento ambiental do prestador de zincagem?
Sim. Linhas de banho geram efluentes galvânicos e lodo com metais, cujo lançamento e destinação seguem a Resolução Conama 430 e as exigências do órgão ambiental estadual. Peça a licença de operação vigente e o comprovante de destinação de resíduos, porque a contratação de planta irregular pode gerar responsabilidade solidária para o contratante. Vale também confirmar as condições de segurança operacional da planta sob NR-12 e NR-33.
Posso usar tinta rica em zinco no lugar do banho?
A zincagem a frio, que é tinta com alto teor de zinco metálico, serve para retoque de solda, reparo de área danificada e manutenção em campo, onde não há como imergir a peça. Ela não reproduz a espessura nem a ancoragem metalúrgica do zinco fundido e tem vida útil bem menor em ambiente agressivo. Use como complemento do processo, e não como substituto, em qualquer peça com requisito estrutural ou de longa durabilidade.
Como comparar orçamentos se um fornecedor cobra por quilo e outro por peça?
Converta tudo para custo por peça acabada, considerando peso real, área de superfície e a classe de camada exigida. Peça que cada proposta declare o processo, a espessura alvo em micrômetros, o acabamento ou passivação, os ensaios inclusos e o que é cobrado à parte, como gancheira individual, mascaramento e laudo. Sem esses itens explícitos, a proposta mais barata costuma ser a de menor camada, o que muda completamente a vida útil da peça.
Solicitar orçamento gratuito
Para obter cotações comparativas de peças em banho de zinco, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Serviços Industriais — Tratamento de Superfície da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 1461, ABNT NBR 7414, ABNT NBR 8094, ABNT NBR 8800, ASTM B117, ASTM B850, NR-12, NR-33, Resolução Conama 430.