
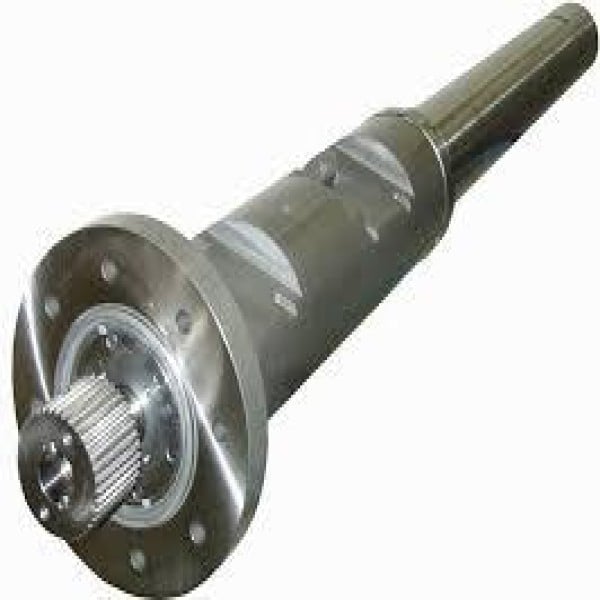

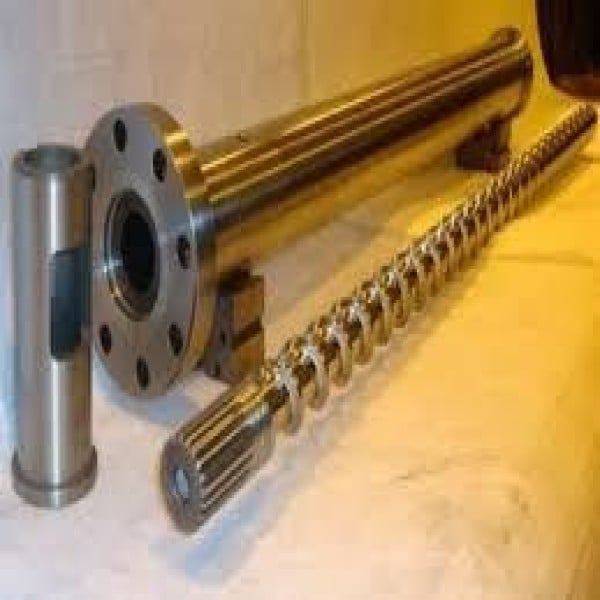
cilindro de extrusora
Aviso de segurança. A substituição ou retífica do cilindro exige intervenção em máquina com superfícies aquecidas acima de 200 °C e partes móveis, atividade regida pela NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), com bloqueio e etiquetagem de energias antes do desmonte. O dimensionamento do conjunto cilindro-rosca e a liberação da máquina após a troca devem ser conduzidos por profissional habilitado, com registro em ART quando houver alteração de projeto ou de capacidade da linha.
Tipos construtivos de cilindro e onde cada um se aplica
O mercado trabalha basicamente com quatro construções. O cilindro nitretado é o padrão de entrada, com camada endurecida de profundidade limitada obtida por nitretação gasosa, adequado a resinas virgens sem carga. O cilindro bimetálico recebe, por centrifugação, uma liga à base de níquel, ferro ou cobalto com carbonetos duros na parede interna, com espessura da ordem de milímetros — ordem de grandeza superior à camada nitretada. Há ainda o cilindro com zona de alimentação ranhurada, usado para elevar vazão em poliolefinas de alta viscosidade, e o cilindro de extrusora dupla rosca, cuja seção é em forma de oito e frequentemente construída em segmentos ou com camisas substituíveis, o que muda completamente a lógica de reposição. Se a dúvida ainda está no equipamento inteiro e não no componente, vale revisar antes as opções de extrusoras disponíveis para o processo pretendido.
- Nitretado: resinas virgens, PS, PP e PE sem carga, produção intermitente.
- Bimetálico resistente à abrasão: compostos com fibra de vidro, talco, carbonato de cálcio e negro de fumo.
- Bimetálico resistente à corrosão: PVC rígido e flexível, fluoropolímeros, retardantes de chama halogenados.
- Zona de alimentação ranhurada e refrigerada: HDPE e PP de alto peso molecular, tubos e chapas.
- Barril bipartido ou segmentado: extrusoras dupla rosca co-rotantes de composto e masterbatch.
Tabela de especificação: diâmetro, L/D, tratamento e aplicação
A tabela abaixo organiza as combinações mais pedidas em reposição no mercado brasileiro de extrusão de plásticos, relacionando faixa de diâmetro interno, relação L/D usual, tratamento interno indicado e a aplicação típica. Ela serve para o comprador chegar ao fornecedor com uma configuração fechada em vez de apenas o diâmetro. Os valores de L/D são faixas usuais de projeto; o valor real da sua máquina deve ser medido, porque duas extrusoras de mesmo diâmetro podem ter comprimentos diferentes.
| Faixa de diâmetro interno | L/D usual | Tratamento interno indicado | Aplicação típica |
|---|---|---|---|
| 30 a 45 mm | 20:1 a 25:1 | Nitretado | Laboratório, mangueiras finas, extrusão de perfis pequenos |
| 50 a 65 mm | 24:1 a 30:1 | Nitretado ou bimetálico antiabrasivo | Filme soprado, fitas, monofilamento |
| 70 a 90 mm | 28:1 a 33:1 | Bimetálico antiabrasivo | Chapa, laminado, composto com carga mineral |
| 100 a 150 mm | 30:1 a 36:1 | Bimetálico antiabrasivo de alta liga | Tubo de PEAD, geomembrana, alta vazão |
| 50 a 120 mm (PVC) | 22:1 a 28:1 | Bimetálico resistente à corrosão | Tubo e perfil de PVC rígido, forro, cabo |
| Dupla rosca 40 a 92 mm | 32:1 a 48:1 | Camisas segmentadas bimetálicas | Composto, masterbatch, reciclagem com carga |
Bimetálico ou nitretado: como decidir sem pagar a mais
A regra prática é olhar o modo de falha dominante da sua resina, não o catálogo. Se o material tem carga mineral, fibra de vidro, negro de fumo ou reciclado com contaminação, o mecanismo é abrasão e o bimetálico antiabrasivo se paga, porque a camada útil é ordens de grandeza mais espessa que a nitretação e sustenta a folga radial por muito mais tempo. Se o material é PVC ou qualquer polímero que libere ácido em degradação, o mecanismo é corrosão e um bimetálico antiabrasivo comum pode durar menos que uma liga resistente à corrosão, mesmo custando mais caro — é o erro de especificação mais recorrente do setor. Já em resina virgem sem carga, em máquina de baixa utilização, o nitretado costuma entregar vida útil suficiente com investimento inicial sensivelmente menor. O cilindro bimetálico custa tipicamente múltiplos do nitretado equivalente, então a conta correta é custo por hora de operação, não preço de compra. O mesmo raciocínio de par cilindro-rosca vale para outros processos de transformação, como o conjunto de canhão e rosca para injetora e o cilindro e rosca sopradora, que compartilham a mesma física de desgaste com ciclos de trabalho diferentes.
- Resina virgem sem carga e baixa utilização: nitretado.
- Carga mineral, fibra de vidro ou reciclado: bimetálico antiabrasivo.
- PVC, halogenados e fluoropolímeros: bimetálico resistente à corrosão.
- Composto com carga acima de 30% e produção contínua: bimetálico de alta liga, avaliado por custo por hora.
Folga radial e desgaste: quando trocar, quando retificar
O critério objetivo de fim de vida do cilindro é o crescimento da folga radial entre a crista do filete da rosca e a parede interna. Como o cilindro desgasta de forma desigual — em geral mais intensamente no fim da zona de compressão e no início da zona de dosagem —, a medição precisa ser feita com micrômetro interno ou bore gauge em várias estações ao longo do comprimento e em dois eixos perpendiculares, gerando um perfil de desgaste, não um número único. Quando o desgaste está concentrado em um trecho e o restante da parede permanece dentro da tolerância, a retífica interna com posterior aplicação de liga ou o embuchamento localizado tende a custar uma fração do cilindro novo. Quando o desgaste é distribuído por todo o comprimento, ou quando a parede já perdeu espessura suficiente para comprometer a resistência à pressão, a substituição é o caminho. Sintomas que antecedem o laudo: queda de vazão com a mesma rotação, oscilação de pressão na matriz, aumento do consumo do motor e variação dimensional do extrudado sem causa aparente no cabeçote.
- Levante o perfil de desgaste em pelo menos 5 estações ao longo do cilindro.
- Meça sempre em dois eixos a 90° para detectar ovalização.
- Avalie a rosca no mesmo laudo: trocar só um dos dois costuma antecipar a próxima parada.
- Registre a data e as horas de operação para construir a curva de desgaste da sua resina.
O que define o preço e o que exigir no orçamento
O preço de um cilindro de extrusora é movido por cinco fatores: o diâmetro e o comprimento, que determinam a massa de aço e o tempo de usinagem; o tratamento interno, com o bimetálico centrifugado pesando muito mais que a nitretação; a complexidade construtiva, como ranhuras na alimentação, camisa de refrigeração, camisas segmentadas e geometria em oito da dupla rosca; a engenharia reversa quando não existe desenho e o fornecedor precisa levantar cotas a partir da peça usada; e o prazo, já que urgência de linha parada encarece. Peça sempre o certificado de matéria-prima do tubo base, o laudo de dureza da camada interna conforme a ABNT NBR NM ISO 6507-1, o relatório dimensional do diâmetro interno acabado e a garantia expressa em horas de operação ou meses, com o critério de folga que caracteriza o fim de garantia. Fornecedores com sistema de qualidade certificado em ISO 9001 tendem a entregar essa rastreabilidade sem negociação adicional.
- Envie na cotação: diâmetro interno nominal, comprimento total, L/D, resina processada e percentual de carga.
- Anexe cota de flange, distância entre furos de termopar, rosca dos furos e posição da boca de alimentação.
- Solicite orçamento paralelo para cilindro novo e para retífica com aplicação de liga.
- Exija laudo de dureza e relatório dimensional na entrega, não depois da instalação.
- Peça cotação do par com a rosca correspondente e das resistências coleira de reposição.
Instalação, aquecimento e operação que preservam o cilindro
Boa parte da vida útil perdida não vem do processo, mas da partida. Acionar a rosca antes de o polímero residual estar plenamente fundido gera torque de pico que risca a parede e pode empenar a rosca — a regra de segurança é respeitar o tempo de encharque após as zonas atingirem o setpoint, tipicamente algumas dezenas de minutos em cilindros de maior massa, e nunca partir por leitura de termopar isolada. A distribuição das resistências coleira precisa cobrir todas as zonas sem pontos frios, e um elemento queimado em zona intermediária cria uma região de material não plastificado que se traduz em desgaste localizado. A refrigeração da zona de alimentação, quando existe, evita o bridging de material que trava o transporte sólido. Na troca, o desmonte segue procedimento de bloqueio de energias previsto na NR-12, com resfriamento controlado e uso de dispositivos de içamento compatíveis com a massa do conjunto, que em diâmetros maiores ultrapassa facilmente centenas de quilos.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em reposição de linha parada, com urgência de prazo acima da negociação de preço.
- Pedidos recorrentes de cilindro bimetálico para composto com fibra de vidro e carbonato de cálcio.
- Compradores que enviam apenas o diâmetro nominal e travam a cotação por falta de desenho de flange e furos de termopar.
- Checklist de cotação: diâmetro interno nominal, comprimento total, relação L/D, tipo de resina, presença de carga abrasiva, cota de flange, posição e rosca dos furos de termopar e de alimentação.
- Retífica interna com aplicação de liga como alternativa quando o desgaste está concentrado na primeira metade do cilindro.
- Falha de especificação frequente: liga escolhida por abrasão em máquina que processa PVC, onde o modo dominante é corrosão.
- Cilindro ranhurado solicitado por extrusoras de HDPE e PP que buscam ganho de vazão sem trocar o motor.
- Fornecedores nacionais que exigem laudo de dureza Vickers da camada interna no ato da entrega.
Perguntas frequentes
Qual a diferença prática entre cilindro nitretado e bimetálico?
A nitretação cria uma camada endurecida superficial de profundidade limitada no próprio aço do tubo, enquanto o bimetálico recebe uma liga aplicada por centrifugação com espessura na ordem de milímetros. Na prática, o bimetálico suporta muito mais tempo de operação com resina abrasiva antes de a folga radial sair da tolerância. A dureza efetiva de cada solução deve ser comprovada por ensaio conforme a ABNT NBR NM ISO 6507-1.
Dá para trocar só o cilindro e manter a rosca antiga?
Tecnicamente é possível, mas raramente é a melhor decisão econômica. Cilindro e rosca desgastam juntos e a folga radial é resultado dos dois; instalar um cilindro novo com uma rosca já com filetes reduzidos mantém boa parte da perda de vazão e antecipa a próxima parada. O correto é laudar as duas peças no mesmo desmonte e decidir com o perfil de desgaste em mãos.
Como medir o desgaste sem parar a linha por muito tempo?
Existem sinais indiretos que antecipam o laudo: queda de vazão com a mesma rotação e mesma temperatura, oscilação de pressão na matriz e aumento do consumo do motor. Esses indicadores permitem programar a parada, mas a medição definitiva do diâmetro interno com micrômetro interno ou bore gauge exige o desmonte, feito sob procedimento de bloqueio de energias da NR-12.
Qual é o prazo típico de fabricação de um cilindro sob medida?
Cilindros fabricados por engenharia reversa envolvem levantamento dimensional, usinagem, tratamento interno e retífica final, o que normalmente coloca o prazo em semanas e não em dias. Cilindros bimetálicos costumam levar mais tempo que nitretados por causa da etapa de centrifugação da liga. Por isso a prática recomendada em linhas críticas é manter um conjunto reserva em estoque em vez de comprar com a máquina já parada.
Retificar um cilindro usado compensa?
Compensa quando o desgaste está concentrado em um trecho do comprimento e o restante da parede segue dentro da tolerância dimensional e de espessura. Nessa situação a retífica interna com aplicação de liga ou embuchamento localizado custa uma fração do cilindro novo. Quando o desgaste é distribuído ou a espessura de parede caiu ao ponto de comprometer a resistência à pressão interna, a substituição é a única saída segura.
Que documentos devo exigir do fornecedor na entrega?
Peça o certificado de matéria-prima do tubo base, com propriedades mecânicas apoiadas em ensaio conforme a ABNT NBR ISO 6892-1, o laudo de dureza da camada interna conforme a ABNT NBR NM ISO 6507-1 e o relatório dimensional do diâmetro interno acabado. Somando a isso a garantia declarada em horas de operação, você tem base objetiva para reclamar caso o desgaste seja prematuro.
Cilindro de extrusora dupla rosca é cotado da mesma forma?
Não. A seção interna é em forma de oito e a construção frequentemente usa camisas substituíveis ou barril segmentado, o que muda a lógica de reposição: em muitos casos se troca apenas o segmento desgastado. A cotação precisa informar o modelo da extrusora, a quantidade e a posição dos segmentos e se há barris com portas de alimentação lateral ou de degasagem.
A troca do cilindro exige responsável técnico?
A substituição direta por peça de mesma especificação é manutenção, mas deve seguir o procedimento de segurança da NR-12, com bloqueio e etiquetagem de energias e controle do risco de superfícies aquecidas. Quando a troca altera o projeto, a relação L/D ou a capacidade da linha, a intervenção passa a ser modificação de máquina e demanda profissional habilitado com registro em ART.
Solicitar orçamento gratuito
Para obter cotações comparativas de cilindro de extrusora, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12, ABNT NBR NM ISO 6507-1, ABNT NBR ISO 6892-1, ISO 9001.