



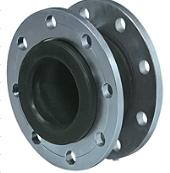


juntas de expansão para tubulação
Aviso de segurança. Juntas de expansão instaladas em linhas de vapor, ar comprimido e fluidos perigosos integram sistemas cobertos pela NR-13 e pelas normas de projeto ASME B31.1 e ASME B31.3, cuja análise de flexibilidade e ancoragem deve ser feita por Profissional Habilitado com ART. Falha de fole sob pressão libera fluido quente de forma súbita, com risco de queimadura grave, e a substituição não deve ser tratada como troca de peça de prateleira. Especificação, ancoragem e ensaio de comissionamento devem seguir projeto assinado por engenheiro responsável.
Tipos de junta de expansão e faixa de serviço de cada família
As quatro famílias comerciais atendem faixas de pressão, temperatura e fluido bem diferentes, e o erro mais comum é tratar uma como substituta direta da outra. A junta de borracha domina utilidades e saneamento por absorver vibração e desalinhamento a custo baixo; a metálica de fole ondulado é a única opção estrutural acima de faixas de temperatura em que o elastômero perde propriedade; a de PTFE resolve corrosão química; e a de tecido atende dutos de grande seção sob pressão quase nula, onde nenhuma das outras faz sentido econômico. A tabela abaixo organiza a comparação para uso direto na cotação.
| Família | Elemento flexível | Serviço típico | Conexão usual | Quando escolher |
|---|---|---|---|---|
| Borracha (fole simples ou esfera) | EPDM, NBR, neoprene ou butílico com reforço têxtil e arame | Água bruta e tratada, efluente, ar de baixa pressão, sucção e recalque de bomba | Flange solto ANSI 150# ou PN 10/16 | Vibração de bomba e desalinhamento em linha de água, com temperatura moderada |
| Metálica de fole ondulado | Inox 304, 316L ou 321, multicamadas | Vapor, condensado, óleo térmico, gases quentes e alta pressão | Solda de topo ou flange ANSI 150#/300# | Dilatação térmica axial em linha quente ou onde elastômero não resiste ao fluido |
| PTFE | PTFE virgem, com anéis de reforço | Ácidos, soda, solventes e produtos químicos agressivos | Flange com anel de apoio metálico | Corrosão química que ataca elastômero e inox comum |
| Tecido (não metálica de duto) | Tecido técnico revestido, com manta isolante | Gases de exaustão, ar quente de caldeira, forno e despoeiramento | Moldura em cantoneira parafusada ao duto | Duto de grande seção retangular ou circular sob pressão próxima da atmosférica |
Como escolher pelo movimento: axial, lateral, angular e arranjos articulados
O ponto de partida não é o diâmetro, é o movimento resultante que a linha impõe ao ponto onde a junta será instalada. Uma junta simples absorve bem movimento axial, mas tem capacidade lateral limitada e capacidade angular pequena; forçar deslocamento lateral em junta especificada só para axial reduz a vida do fole em ordens de grandeza. Quando a linha se movimenta em dois planos, o caminho correto é o arranjo articulado — junta hinged para movimento em um plano, gimbal para dois planos e conjunto universal com duas juntas e barras de ligação para grandes deslocamentos laterais. Cada arranjo transfere o empuxo de pressão para as barras, o que alivia a estrutura, mas exige espaço de instalação e trecho reto mínimo entre as juntas.
- Movimento predominantemente axial em trecho reto ancorado: junta simples com guias de tubulação corretamente posicionadas.
- Movimento axial com risco de arrancamento de bocal: junta com tirantes de contenção limitando o curso.
- Deslocamento lateral entre dois trechos: par de juntas em arranjo universal, com barras de ligação dimensionadas para o empuxo.
- Rotação em um plano, típica de expansão em cotovelo: junta hinged, que só aceita movimento angular e bloqueia o axial.
- Rotação em dois planos, comum em interligação de caldeira: junta gimbal, com anel cardan.
- Vibração de bomba ou compressor sem dilatação relevante: junta de borracha tipo esfera, escolhida pela atenuação e não pelo curso.
Material do elemento flexível conforme o fluido e a temperatura
A escolha do material define compatibilidade química, temperatura admissível e preço, nessa ordem de importância. Em elastômeros, o EPDM é o padrão para água, vapor de baixa pressão e soluções alcalinas, mas não tolera óleo e derivados de petróleo; o NBR é o oposto, resistente a óleo e combustível e fraco em ozônio e intempérie; o neoprene é o meio-termo de uso geral com boa resistência ao tempo; o butílico se destaca em impermeabilidade a gases e o fluorelastômero cobre serviços químicos severos com custo bem superior. Em foles metálicos, o inox 304 atende a maioria dos serviços de vapor e ar; o 316L é indicado onde há cloretos, típico de água do mar, efluente salino e áreas litorâneas; o 321 é preferido em temperatura elevada por estabilização contra corrosão intergranular. Trocar 304 por 316L não corrige um problema de temperatura, e trocar 304 por 321 não resolve corrosão por cloreto: são falhas de mecanismo diferente.
- Água tratada, efluente e vapor de baixa pressão: EPDM em junta de borracha ou inox 304 em fole metálico.
- Óleo, combustível e emulsão oleosa: NBR na borracha; evite EPDM, que incha em contato com hidrocarboneto.
- Ambiente com cloreto, salmoura ou água do mar: inox 316L, aceitando o acréscimo de custo em relação ao 304.
- Alta temperatura contínua em linha de vapor superaquecido ou gás de processo: inox 321 ou ligas específicas de projeto.
- Ácidos, soda cáustica e solventes: elemento em PTFE, com anéis de reforço e flange de apoio metálico.
- Gases quentes em duto de exaustão: tecido técnico multicamada com manta isolante interna.
Instalação, ancoragem e guias: onde a junta realmente falha
A maior parte das falhas prematuras não vem do fabricante do fole, mas do entorno da instalação. Junta sem tirante instalada em linha sem âncora principal transforma o empuxo de pressão em carga direta sobre o bocal do equipamento; junta metálica instalada sem guias de tubulação nas distâncias previstas pelo projeto sofre flambagem por instabilidade de coluna; junta usada para corrigir desalinhamento grosseiro de montagem consome todo o curso disponível antes mesmo de a linha entrar em operação e não sobra capacidade para a dilatação térmica. Outro erro recorrente é remover ou reaproveitar as barras de transporte, que existem apenas para manter o comprimento de fabricação durante a montagem e devem ser retiradas antes da partida quando o projeto assim indicar, e nunca reinstaladas depois.
- Desalinhamento de montagem absorvido pela junta: reduz o curso útil e antecipa a fadiga do fole.
- Ausência de âncora principal em junta sem tirante: risco de arrancamento de bocal e ruptura de suporte.
- Guias mal posicionadas em junta metálica: flambagem do fole sob pressão, com deformação permanente.
- Luva interna ausente ou instalada contra o fluxo: erosão e acúmulo de sólidos entre as ondas do fole.
- Respingo de solda e escória sobre o fole: ponto de corrosão que fura a parede fina em serviço.
- Torque desigual nos parafusos de flange em junta de borracha: extrusão do elastômero e vazamento pela face.
- Junta de borracha exposta a raio ultravioleta e ozônio sem proteção: trincas superficiais e perda de reforço.
Vida útil, ciclos de fadiga e plano de reposição
Fole metálico não tem validade em anos, tem vida em ciclos: cada partida, parada ou variação térmica relevante consome parte da vida à fadiga calculada no projeto conforme a metodologia da EJMA. Por isso uma linha que opera em regime contínuo pode manter a mesma junta por muito tempo, enquanto uma linha com dezenas de partidas por mês consome a vida projetada muito mais rápido, mesmo com pressão e temperatura idênticas. Em juntas de borracha o mecanismo é outro: envelhecimento do elastômero, ataque de ozônio e ultravioleta, fadiga do reforço têxtil e ataque químico do fluido. Na prática de manutenção, vale montar plano de reposição por criticidade — item sobressalente em estoque para linhas cuja parada interrompe produção, e compra por lote anual para os diâmetros repetitivos de utilidades, o que reduz o custo unitário frente à compra emergencial.
- Registre número de partidas e paradas por mês: é esse dado, e não o calendário, que estima o consumo de vida do fole metálico.
- Inspecione visualmente juntas de borracha em busca de trincas, bolhas, exposição de lona e deformação permanente.
- Verifique se a distância entre flanges está dentro do comprimento nominal — junta esticada ou comprimida em repouso já opera fora de faixa.
- Mantenha sobressalente dos diâmetros críticos: prazo de fabricação de junta metálica sob medida é incompatível com parada não programada.
- Considere troca preventiva de juntas de borracha em paradas gerais, aproveitando a linha já despressurizada.
Normas técnicas e documentação exigida na compra
A base normativa muda conforme o serviço. Em tubulação de processo químico e petroquímico, a análise de flexibilidade que justifica a junta segue a ASME B31.3; em vapor e tubulação de potência, a ASME B31.1. O projeto do fole metálico em si segue os Standards da EJMA, e quando o elemento faz parte de equipamento sob pressão, o Apêndice 26 da ASME Seção VIII Divisão 1. A furação e a classe de pressão dos flanges seguem a ASME B16.5 ou, em furação métrica, o padrão PN correspondente. No lado regulatório brasileiro, tubulações de vapor e de fluidos perigosos interligadas a caldeiras e vasos entram no escopo da NR-13, com prontuário, inspeção e responsabilidade de Profissional Habilitado. Em linhas termoplásticas, o cálculo de dilatação que motiva o uso de compensadores é tratado em normas de tubulação plástica como a ABNT NBR 15920.
- Data sheet do fabricante com movimentos admissíveis axial, lateral e angular declarados separadamente.
- Certificado de material do fole e dos flanges, preferencialmente no formato EN 10204 3.1 para serviços críticos.
- Relatório de teste hidrostático na pressão de projeto e, quando exigido, ensaio por líquido penetrante nas soldas.
- Memória de cálculo do fole conforme EJMA para juntas metálicas de aplicação crítica.
- Identificação permanente na peça com pressão de projeto, temperatura, material e sentido de fluxo quando houver luva interna.
- Instrução de montagem com posição de âncoras e guias e orientação sobre remoção das barras de transporte.
O que define o preço da junta de expansão
Não existe preço de tabela útil para esse item porque a mesma descrição comercial cobre peças com custos muito distintos. O que move o valor final é a combinação de material do elemento flexível, diâmetro, classe de pressão, número de camadas do fole, acessórios e exigência documental. Uma junta de borracha DN 100 em EPDM classe 150# é um item de linha; a mesma medida em fole metálico multicamadas 316L, com tirantes, luva interna e certificado 3.1, pode custar várias vezes mais e ter prazo de fabricação sob medida. Um erro caro de compra é comparar propostas apenas pelo diâmetro e pela palavra flangeada, sem alinhar movimento admissível, camadas do fole e documentação — o desconto aparente costuma vir da retirada justamente do que garante a vida útil.
- Material: elastômero comum custa menos que fluorelastômero; inox 304 custa menos que 316L e 321, com a diferença crescendo nos diâmetros maiores.
- Diâmetro e classe de pressão: subir de 150# para 300# muda flange, espessura e massa da peça.
- Número de camadas do fole metálico: mais camadas aumentam vida à fadiga e preço.
- Acessórios: tirantes, limitadores de curso, luva interna, cobertura externa e isolamento entram como itens somados.
- Documentação: certificado 3.1, ensaio não destrutivo e memória de cálculo EJMA elevam o custo e o prazo.
- Sob medida versus padrão: junta de tecido e metálica de grande diâmetro são fabricadas por projeto, com prazo maior.
- Volume: compra por lote anual de itens de reposição reduz o unitário frente à compra emergencial.
Checklist de cotação e como avaliar fornecedores e fabricantes
Cotação de junta de expansão só é comparável quando todos os fornecedores recebem o mesmo conjunto de dados. Reunir essas informações antes de abrir o pedido reduz o retrabalho e evita receber propostas com escopos diferentes. Do lado do fornecedor, o critério de avaliação vai além do preço: interessa saber se ele fabrica ou apenas revende, se dimensiona o fole com memória de cálculo, se emite certificado de material e relatório de teste, e qual é o prazo real de fabricação para itens sob medida — informação decisiva quando a troca está atrelada a uma parada programada. Vale ainda checar a capacidade de atender família completa, porque muitas plantas compram junta de borracha para utilidades, metálica para vapor e um flexível de fole para pequenos diâmetros no mesmo pacote.
- Diâmetro nominal e classe de pressão ou padrão de furação do flange, incluindo a norma de referência.
- Pressão de projeto, pressão de operação, temperatura máxima e fluido, com concentração quando for produto químico.
- Movimentos requeridos em milímetros: axial de compressão, axial de extensão, lateral e angular.
- Comprimento face a face disponível e espaço para instalação e manutenção.
- Se a linha possui âncora principal e guias, para definir a necessidade de tirantes de contenção.
- Quantidade, se é primeira instalação ou reposição, e se há amostra ou desenho da peça atual.
- Documentação exigida: certificado de material, teste hidrostático, memória de cálculo e prazo de garantia.
- Local de entrega e data limite atrelada à parada programada.
O que só a Soluções Industriais entrega neste nicho
- Concentração de pedidos em DN 50 a DN 300 flangeado ANSI 150#, faixa que cobre a maioria das saídas de bomba em saneamento e utilidades.
- Compradores que informam movimento axial, lateral e angular separados recebem cotação técnica; quem envia só o diâmetro recebe preço de catálogo e costuma trocar a peça em menos de um ano.
- Pedidos de junta metálica sem indicar a posição das âncoras e guias da linha são a principal fonte de retrabalho de especificação registrada nas cotações.
- Demanda sazonal por junta de tecido concentrada em paradas programadas de caldeira e forno, com prazo de fabricação sob medida bem maior que o de borracha padrão.
- Diferença relevante de preço entre fole em inox 304 e 321 ou 316L aparece principalmente acima de DN 200, onde a massa de material pesa mais que a mão de obra.
- Certificado de material EN 10204 3.1 e relatório de teste hidrostático são exigidos por compradores de óleo e gás e de energia, e nem todo fabricante nacional emite por padrão.
- Muitos pedidos rotulados como junta de expansão são na prática compensadores de montagem ou juntas de desmontagem, dois produtos com função distinta que o fornecedor precisa separar antes de orçar.
- Reposição de junta de borracha em ETA e ETE é comprada por lote anual, o que reduz o custo unitário frente à compra emergencial peça a peça.
Perguntas frequentes
Qual a diferença entre junta de expansão e junta de desmontagem?
A junta de expansão absorve movimento — dilatação térmica, desalinhamento e vibração — e trabalha continuamente sob esses esforços. A junta de desmontagem tem função de montagem: permite ajuste de comprimento e retirada de válvulas e equipamentos sem cortar a tubulação, e não é projetada para ciclos de movimento. Usar uma no lugar da outra é erro comum de especificação em obras de saneamento.
Quando a junta precisa de tirantes de contenção?
Sempre que a linha não tiver âncora principal capaz de resistir ao empuxo de pressão, que é a pressão interna multiplicada pela área efetiva do fole. Sem tirantes e sem ancoragem adequada, essa força é transmitida ao bocal do equipamento e pode arrancá-lo. A definição deve constar da análise de flexibilidade feita conforme ASME B31.3 ou B31.1 por Profissional Habilitado.
Junta de borracha serve para linha de vapor?
Não como solução geral. Elastômeros perdem propriedade mecânica com a temperatura e o vapor superaquecido está fora da faixa segura de uso da borracha, mesmo em EPDM. Para vapor, condensado e gases quentes, o padrão é o fole metálico em inox 304, 316L ou 321, projetado conforme os Standards da EJMA.
Como informo o movimento da linha se não tenho o projeto?
Sem projeto, o mínimo é informar comprimento do trecho entre âncoras, material do tubo, temperatura de instalação e temperatura de operação — com esses dados o fabricante estima a dilatação. Em linhas de vapor, ar comprimido ou fluidos perigosos, porém, a estimativa não substitui a análise de flexibilidade exigida pelas normas ASME B31.1 e B31.3 e pelo escopo da NR-13, que deve ser assinada por engenheiro responsável.
Qual a vida útil esperada de uma junta de expansão?
Para fole metálico a vida é contada em ciclos de movimento, não em anos: o cálculo de fadiga conforme EJMA define quantos ciclos a peça suporta na amplitude especificada, então plantas com muitas partidas e paradas consomem essa vida mais rápido. Em juntas de borracha, o limitante costuma ser o envelhecimento do elastômero, a exposição a ozônio e ultravioleta e o ataque químico do fluido, avaliados por inspeção visual periódica.
É possível reparar uma junta de expansão furada?
Fole metálico com furo ou trinca não deve ser reparado em campo: a parede é fina, o reparo por solda altera a zona termicamente afetada e compromete o comportamento à fadiga do conjunto. O procedimento correto é substituir a peça. Em juntas de borracha, reparo também não é recomendado quando há exposição do reforço têxtil ou deformação permanente.
Que documentação devo exigir do fornecedor?
Para serviços críticos, peça certificado de material do fole e dos flanges no padrão EN 10204 3.1, relatório de teste hidrostático na pressão de projeto, ensaio por líquido penetrante nas soldas quando aplicável e memória de cálculo do fole conforme EJMA. Vale também exigir data sheet com os movimentos admissíveis declarados separadamente em axial, lateral e angular.
Qual o prazo de fabricação de uma junta sob medida?
Juntas de borracha em diâmetros padrão e classe 150# costumam ser itens de linha, com pronta entrega mais frequente. Juntas metálicas de grande diâmetro, arranjos articulados e juntas de tecido para dutos são fabricadas por projeto, com prazo significativamente maior. Por isso a compra deve ser antecipada em relação à data da parada programada, e não iniciada quando a linha já está fora.
A luva interna é sempre necessária?
Não, mas é recomendada quando há alta velocidade de fluxo, fluido abrasivo ou risco de acúmulo de sólidos entre as ondas do fole. A luva protege o fole da erosão e reduz turbulência e ressonância. Quando existe, a peça tem sentido de fluxo definido e precisa ser instalada na direção indicada na identificação, sob pena de a luva agravar o problema em vez de resolvê-lo.
Solicitar orçamento gratuito
Para obter cotações comparativas de junta de expansão, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Tubulação e Conexões da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASME B31.1, ASME B31.3, ASME Seção VIII Divisão 1 (Apêndice 26), ASME B16.5, EJMA Standards, NR-13, ABNT NBR 15920, EN 10204.