


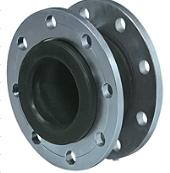


Aviso de segurança. A junta de expansão dupla onda é componente pressurizado de tubulação: a definição de curso, pressão e ancoragem deve seguir o cálculo de flexibilidade da linha conforme ASME B31.3 ou ASME B31.1 e os critérios de fole da EJMA. Quando a tubulação está interligada a caldeira ou vaso de pressão, o projeto, a instalação e a inspeção entram no escopo da NR-13 e exigem profissional legalmente habilitado com ART. Nenhuma orientação desta página substitui o memorial de cálculo do projetista da tubulação.
Dupla onda, onda simples e multionda: o que muda na prática
O número de convoluções é o parâmetro que governa o curso disponível e a rigidez do conjunto. Uma onda simples resolve dilatação pequena e desalinhamento residual de montagem; a configuração dupla onda dobra aproximadamente o curso axial no mesmo diâmetro e melhora a capacidade de absorver deslocamento lateral, sendo a escolha típica de linhas curtas com dilatação moderada ou de conexões de bomba e ventilador que precisam de folga em mais de um eixo. Foles multionda, com quatro ou mais convoluções, entram quando o cálculo de flexibilidade da ASME B31.3 aponta deslocamento grande, mas custam estabilidade: quanto mais ondas, maior o risco de flambagem sob pressão (squirm) e maior a necessidade de anéis de reforço e guias na tubulação.
| Configuração | Curso axial relativo | Rigidez lateral | Aplicação recomendada | Referência de projeto |
|---|---|---|---|---|
| Onda simples metálica | Base (1x) | Alta | Correção de desalinhamento e dilatação residual | EJMA / ASME B31.3 |
| Dupla onda metálica | Cerca de 2x a simples | Média | Linhas curtas com dilatação moderada e bocal de equipamento | EJMA / ASME B31.3 |
| Multionda metálica | Acima de 3x a simples | Baixa | Dilatação térmica de trecho longo, vapor e exaustão | EJMA / ASME B31.1 |
| Dupla onda em elastômero | Curso moderado com grande absorção de vibração | Baixa | Sucção e recalque de bomba, ventilador, linhas de água e efluente | ABNT NBR 15561 |
- Onda simples: curso axial pequeno, maior rigidez, menor face a face, uso em correção de desalinhamento.
- Dupla onda: aproximadamente o dobro do curso da simples, melhor resposta lateral, padrão em conexão de equipamento rotativo.
- Multionda: curso alto para dilatação térmica de linha longa, exige guias e anéis de reforço para evitar flambagem.
- Corpo em borracha com dupla onda: foco em atenuação de vibração e ruído, com pressão e temperatura mais limitadas que o fole metálico.
Como escolher o material: inox 304, 316L, ligas de níquel ou elastômero
A decisão de material segue o fluido, a temperatura e o ambiente externo, nessa ordem. O inox AISI 304 ou 304L conforme ASTM A240 cobre água industrial, ar comprimido, vapor de baixa pressão e serviços não corrosivos, e é o piso de custo do fole metálico. O 316L é obrigatório quando há cloretos, água de reúso, efluente, produto químico ou instalação em ambiente marítimo — costuma custar de forma relevante mais que o 304 e só se paga onde há mecanismo real de corrosão sob tensão. Ligas de níquel como Inconel 625 entram em temperatura elevada ou ataque combinado por cloreto e ácido, com salto expressivo de preço que exige justificativa em memorial. Já o corpo elastomérico segue outra lógica: EPDM para água quente e vapor de baixa pressão, NBR para óleo e derivados de petróleo, Neoprene para uso geral e intempérie, Viton para química agressiva e temperatura alta, e revestimento em PTFE quando não pode haver contaminação do produto.
- Escolha 304/304L quando o fluido é água, ar ou vapor limpo e o ambiente não tem cloreto — não pague por liga superior sem mecanismo de corrosão identificado.
- Escolha 316L quando houver cloreto, salinidade, efluente ou processo químico: a diferença de preço é menor que a de uma parada por falha de fole.
- Escolha liga de níquel apenas com temperatura elevada ou ataque combinado documentado no processo.
- Escolha corpo em borracha quando o problema é vibração e ruído de bomba ou ventilador, não dilatação térmica.
- Confirme sempre a compatibilidade do elastômero com o fluido antes de fechar o pedido: a maior parte das trocas prematuras vem de incompatibilidade química, não de pressão.
Curso, movimentos combinados e o erro de somar deslocamentos
O dado que mais falta nos pedidos é o curso, e ele não é um número único. A junta trabalha com compressão axial, extensão axial, deslocamento lateral e rotação angular, e esses movimentos competem entre si: o deslocamento lateral consome parte da capacidade axial do mesmo fole, de modo que uma dupla onda especificada no limite axial não sobra nada para o lateral. A regra prática de sourcing é declarar os quatro valores separadamente e informar o número de ciclos por dia, porque a vida do fole é regida por fadiga — a mesma peça que dura anos em um ciclo diário pode falhar em meses em regime de partida e parada frequente. Outro recurso subutilizado é o pré-tensionamento na montagem (cold spring): instalar a junta pré-estendida ou pré-comprimida em uma fração do curso permite aproveitar o deslocamento em ambos os sentidos e reduzir o tamanho necessário, desde que a condição de montagem esteja no desenho e seja respeitada em campo.
- Informe compressão e extensão separadamente — não envie apenas 'movimento total'.
- Declare o lateral e o angular; o fornecedor precisa combinar os movimentos, e não somá-los ingenuamente.
- Informe ciclos por dia e vida esperada em ciclos: é o que define espessura e número de lâminas do fole.
- Registre no desenho se haverá pré-tensionamento na montagem e em que valor.
- Considere se a linha terá guias e ancoragens adequadas: sem elas, a junta assume esforço que não foi projetada para receber.
Modos de falha e erros comuns de especificação
As falhas do nicho são repetitivas e quase todas de projeto ou instalação, não de fabricação. A mais cara é a ancoragem subdimensionada frente ao empuxo de pressão: sem ancoragem principal ou sem tirantes limitadores, a força de pressão sobre a área efetiva do fole empurra os trechos de tubo, arranca flange ou desloca o bocal do equipamento. A segunda é a flambagem do fole (squirm) por pressão acima da prevista ou por número excessivo de ondas sem guiamento. A terceira é a corrosão sob tensão por cloreto no inox 304 em ambiente salino, típica de instalação litorânea ou de linha com água de torre. A quarta é a erosão e a vibração induzida pelo escoamento, que se resolve com liner interno orientado no sentido do fluxo. A quinta, comum em obra, é usar a junta para corrigir desalinhamento grosseiro de tubulação mal montada — a peça absorve movimento térmico, não erro de montagem, e trabalhar permanentemente deformada encurta drasticamente sua vida.
- Ancoragem e guias ausentes ou subdimensionadas frente ao empuxo de pressão.
- Fole flambado por sobrepressão, teste hidrostático fora de procedimento ou falta de guiamento.
- Corrosão sob tensão por cloreto em 304 onde o serviço pedia 316L.
- Ausência de liner interno em alta velocidade de escoamento, gerando erosão e vibração.
- Junta usada para corrigir desalinhamento de montagem, consumindo o curso antes da operação.
- Remoção dos dispositivos de travamento de transporte apenas depois da pressurização, ou esquecimento de removê-los.
Extremidades, acessórios e compatibilidade de reposição
A interface com a linha determina custo de montagem e prazo de parada. Extremidade flangeada conforme ASME B16.5 nas classes 150# e 300# é a mais comum por permitir troca sem solda; ponta lisa para solda de topo reduz pontos de vazamento e é padrão em vapor e alta pressão; a versão roscada aparece em diâmetros pequenos de utilidades. Em reposição, o comprador raramente tem o desenho original e precisa casar quatro dados de campo: diâmetro nominal, comprimento face a face, furação do flange (número, diâmetro e círculo dos furos) e classe de pressão. Vale fotografar a peça removida e medir com paquímetro antes de cotar, porque flanges de furação diferente exigem adaptação e derrubam o cronograma de parada. Acessórios que devem ser decididos junto do corpo: tirantes limitadores ou barras de controle para absorver o empuxo, liner interno para erosão, cobertura externa em ambiente com respingo de solda e isolamento térmico compatível com a movimentação do fole.
| Item | Quando é necessário | Efeito no sistema |
|---|---|---|
| Tirantes limitadores (tie rods) | Linha sem ancoragem principal capaz de resistir ao empuxo | Absorve o empuxo de pressão e limita o curso máximo |
| Liner interno de fluxo | Alta velocidade de escoamento ou fluido abrasivo | Reduz erosão do fole e vibração induzida pelo escoamento |
| Cobertura externa | Área com respingo de solda, tráfego ou risco de impacto | Protege a lâmina fina do fole contra dano mecânico |
| Flange ASME B16.5 150#/300# | Necessidade de troca rápida sem solda | Facilita manutenção; exige casar furação na reposição |
| Ponta lisa para solda de topo | Vapor, alta pressão e serviço crítico | Menos pontos de vazamento; troca exige corte e solda |
O que define o preço e o que enviar no pedido de cotação
Não existe preço de tabela para junta de expansão dupla onda porque a peça é configurada por serviço. Os fatores que efetivamente movem o valor, em ordem de peso, são: material da lâmina ou do elastômero (a passagem de 304 para 316L e daí para liga de níquel é o maior degrau de custo); diâmetro nominal e classe de pressão, que definem espessura e número de lâminas; curso e vida em ciclos exigidos, que podem obrigar a mais material e a conformação mais elaborada; acessórios como tirantes, liner e cobertura; tipo e classe de flange; quantidade do lote, já que ferramental de conformação se dilui em séries; e exigências documentais do contrato, como certificado de material, ensaio hidrostático, líquido penetrante nas soldas e relatório dimensional. Para receber propostas comparáveis de vários fornecedores em uma só rodada, reúna previamente o pacote mínimo de dados de sourcing.
- Fluido conduzido e concentração, quando houver produto químico.
- Pressão de projeto e de operação, mais temperatura máxima e mínima.
- Diâmetro nominal e comprimento face a face disponível no vão.
- Curso axial de compressão e extensão, lateral e angular, além de ciclos por dia.
- Tipo de extremidade, classe e furação do flange, ou espessura de parede do tubo para solda.
- Necessidade de tirantes limitadores, liner interno e cobertura externa.
- Norma ou especificação contratual exigida (EJMA, ASME B31.3, ASME B31.1, ABNT NBR 15561) e documentação de qualidade requerida.
- Quantidade, prazo desejado e se a instalação ocorrerá em parada programada.
O que só a Soluções Industriais entrega neste nicho
- Compradores que chegam pedindo dupla onda quase sempre têm restrição de espaço entre flanges e precisam de curso maior que a onda simples entrega.
- Orçamentos que informam apenas diâmetro e pressão voltam com preço fora da realidade porque falta o curso axial e o número de ciclos por dia.
- Demanda concentrada em duas frentes distintas: fole metálico para dilatação térmica e corpo de borracha para vibração de bomba e ventilador.
- Tirantes limitadores aparecem como item esquecido na maioria das solicitações e depois viram retrabalho de campo.
- Pedidos de 316L crescem em linhas com cloreto, água de reúso e ambiente litorâneo, mesmo com o 304 atendendo pressão e temperatura.
- Fornecedores que informam a rigidez do fole em newton por milímetro no orçamento reduzem a rejeição do projetista de equipamento rotativo.
- Reposição por medida de campo é frequente: o comprador tem a junta antiga danificada e precisa casar face a face, furação e classe de flange.
- Checklist de cotação usado no marketplace inclui fluido, par pressão-temperatura, curso axial e lateral, tipo de extremidade e norma exigida no contrato.
Perguntas frequentes
Quando a junta de expansão dupla onda substitui a de onda simples?
Quando o curso axial exigido pelo cálculo de flexibilidade da linha supera o que uma convolução entrega, ou quando há deslocamento lateral relevante além do axial. A dupla onda oferece aproximadamente o dobro do curso da simples no mesmo diâmetro, com menor rigidez lateral. Em contrapartida, ocupa mais face a face e é mais sensível à falta de guias na tubulação.
Preciso de tirantes limitadores na minha instalação?
Precisa sempre que a tubulação não tiver ancoragem principal dimensionada para resistir ao empuxo de pressão gerado pela área efetiva do fole. Os tirantes absorvem essa força e limitam o curso máximo, protegendo flanges e bocais. A decisão deve constar do memorial de flexibilidade elaborado conforme ASME B31.3 ou ASME B31.1 por profissional habilitado.
Qual documentação devo exigir do fornecedor no recebimento?
Peça certificado de material da lâmina do fole conforme ASTM A240 (ou do elastômero, quando aplicável), relatório de ensaio hidrostático, relatório dimensional com face a face e furação, e a folha de dados com curso admissível e rigidez em newton por milímetro. Em juntas de borracha, verifique a conformidade com a ABNT NBR 15561. Em linhas ligadas a caldeiras e vasos, a documentação alimenta o prontuário exigido pela NR-13.
A junta de expansão dupla onda serve para reduzir vibração de bomba?
Serve, e essa é a aplicação típica das versões com corpo elastomérico, que atenuam vibração e ruído entre o equipamento e a linha. O fole metálico também absorve vibração, porém sua função primária é dilatação térmica. Para vibração, o dado crítico a informar ao fornecedor é a rigidez da peça, pois ela define a carga transmitida ao bocal da bomba.
Por quanto tempo uma junta de expansão dupla onda dura?
A vida do fole metálico é medida em ciclos de movimento, não em anos: o mesmo modelo pode operar longos períodos em regime de um ciclo por dia e falhar rapidamente em partidas e paradas frequentes. Por isso o número de ciclos por dia e a vida desejada em ciclos devem entrar na cotação. Em corpos de borracha, o envelhecimento do elastômero e a compatibilidade química com o fluido normalmente definem a troca antes da fadiga.
Posso usar a junta para corrigir desalinhamento de tubulação mal montada?
Não é a função da peça. Ela é dimensionada para absorver dilatação térmica e vibração previstas em projeto; se instalada já deformada para compensar erro de montagem, consome o curso disponível antes mesmo da operação começar. O resultado usual é falha prematura por fadiga. Alinhe a tubulação e, se necessário, use pré-tensionamento controlado e registrado em desenho.
Quais medidas preciso tirar em campo para repor uma junta antiga?
Diâmetro nominal, comprimento face a face entre os flanges da linha, furação do flange (quantidade de furos, diâmetro dos furos e diâmetro do círculo de furação) e classe de pressão segundo a ASME B16.5. Vale registrar fotos da peça removida e o estado do fole, porque o modo de falha ajuda o fornecedor a corrigir a especificação. Sem esses quatro dados, a reposição corre risco de não montar na parada programada.
Inox 316L compensa em relação ao 304 em qualquer aplicação?
Não. O 316L custa consideravelmente mais e só se justifica quando existe mecanismo real de corrosão, especialmente presença de cloretos, efluentes, água de reúso, produtos químicos ou atmosfera marítima. Em água industrial limpa, ar comprimido e vapor sem contaminantes, o 304 ou 304L conforme ASTM A240 atende. A decisão deve estar amparada na análise do fluido e do ambiente, não em margem de segurança genérica.
O que é pré-tensionamento e quando devo pedir?
Pré-tensionamento, ou cold spring, é instalar a junta pré-comprimida ou pré-estendida em uma fração do curso, para que ela aproveite deslocamento nos dois sentidos durante a operação. Permite usar uma peça menor para o mesmo movimento térmico. Só deve ser adotado se estiver definido no projeto de flexibilidade, com o valor indicado em desenho e verificado na montagem.
Solicitar orçamento gratuito
Para obter cotações comparativas de junta de expansão dupla onda, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Tubos e Conexões da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: EJMA Standards, ASME B31.3, ASME B31.1, ASME B16.5, ASTM A240, ABNT NBR 15561, NR-13.