
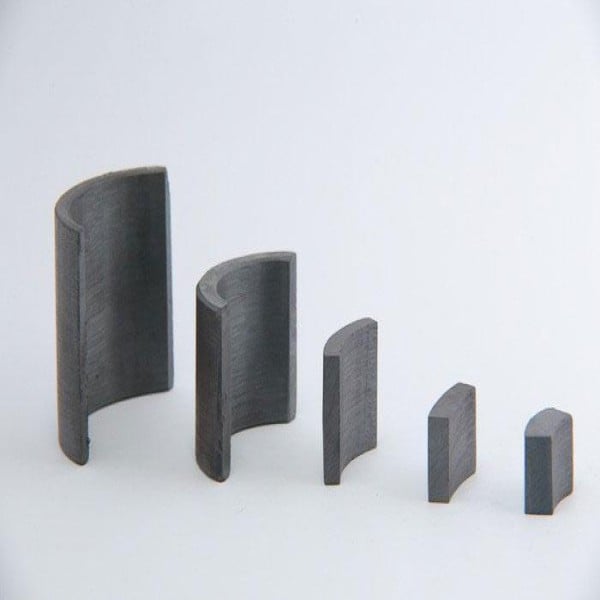

magnetização
Aviso de segurança. A magnetização industrial envolve bancos de capacitores com tensões de centenas a milhares de volts em corrente contínua e energia armazenada mesmo com o equipamento desligado, o que enquadra a operação e a manutenção na NR-10, além da proteção de máquinas exigida pela NR-12. A instalação elétrica deve seguir a ABNT NBR 5410 e o projeto, o laudo e a liberação do posto de trabalho devem ser assinados por profissional legalmente habilitado, com ART. Áreas com campo disperso acima de 0,5 mT precisam de sinalização e restrição de acesso a portadores de marcapasso e demais dispositivos médicos implantáveis.
Como funciona a magnetização de um ímã permanente
O material chega ao magnetizador desmagnetizado ou parcialmente magnetizado, com os domínios apontando em direções aleatórias que se cancelam. A bobina recebe um pulso de corrente que gera um campo muito superior à coercividade intrínseca do material; os domínios giram para a direção do campo e, ao fim do pulso, permanecem travados nessa orientação, produzindo a remanência. O ponto crítico é que o campo precisa ultrapassar a saturação: um ímã magnetizado a 80% do necessário parece funcionar na bancada, mas apresenta dispersão de força entre peças e desmagnetiza mais fácil em serviço. É por isso que a magnetização não é um acessório do processo, e sim a etapa que define o desempenho de tudo o que conversa direto com o restante da linha de equipamentos magnéticos de fixação e separação, de dispositivos de usinagem a rotores de motor.
- Peça isotrópica pode ser magnetizada em qualquer direção, com desempenho menor.
- Peça anisotrópica só atinge o catálogo se magnetizada no eixo de prensagem.
- Pulso típico de descarga capacitiva dura de 1 a 20 milissegundos.
- Magnetização parcial é irreconhecível a olho nu e só aparece em medição.
Campo de saturação por liga: o número que define o magnetizador
Cada família de material exige um campo de saturação diferente, e comprar um magnetizador dimensionado para ferrite e tentar rodar neodímio nele é o erro de especificação mais caro do nicho. Como regra prática, o campo aplicado deve ficar entre três e cinco vezes a coercividade intrínseca da liga. Os ímãs de neodímio sinterizado exigem de 25 a 35 kOe, enquanto ferrite se satura com cerca de 10 kOe a 12 kOe e AlNiCo com 3 kOe a 5 kOe. A tabela abaixo cruza campo exigido, limite térmico e aplicação típica para orientar a especificação antes de pedir orçamento.
| Material | Campo de saturação típico | Temperatura máxima de trabalho | Temperatura de Curie | Quando usar |
|---|---|---|---|---|
| NdFeB sinterizado | 25 a 35 kOe | 80 °C a 230 °C conforme o grau (N, M, H, SH, UH, EH) | 310 °C a 380 °C | Máxima força por volume: motores, separadores, fixação compacta |
| SmCo (Sm2Co17) | 40 a 50 kOe | 250 °C a 350 °C | 750 °C a 850 °C | Alta temperatura, ambiente corrosivo e estabilidade dimensional do campo |
| Ferrite de bário/estrôncio | 10 a 12 kOe | 200 °C a 250 °C | cerca de 450 °C | Menor custo por peça, grandes volumes e ambientes úmidos |
| AlNiCo | 3 a 5 kOe | 450 °C a 550 °C | 800 °C a 860 °C | Estabilidade térmica extrema; sensível a desmagnetização por campo reverso |
| Ferrite ligado em elastômero (flexível) | 8 a 10 kOe | 60 °C a 80 °C | cerca de 450 °C do pó | Multipolos em manta, fita e sinalização |
Descarga capacitiva ou bobina de corrente contínua: como escolher
Há dois caminhos para gerar o campo. O magnetizador de descarga capacitiva armazena energia em um banco de capacitores e a libera em milissegundos, atingindo dezenas de quiloampères de pico — é o único caminho viável para neodímio e samário cobalto e para peças multipolo, porque o pulso curto evita que a bobina queime. Já a bobina alimentada em corrente contínua sustenta campo por segundos ou minutos, com intensidade limitada pela dissipação térmica, e serve bem para AlNiCo, ferrite de baixa coercividade e ensaios laboratoriais. A decisão prática costuma se resumir a três perguntas: qual liga, qual padrão de polos e qual cadência de produção. Vale lembrar que o equipamento sozinho não magnetiza nada: cada família de peça exige uma bobina magnetizadora dedicada à geometria da peça, e é esse ferramental que domina o custo do primeiro pedido.
- Descarga capacitiva: 450 V a 3.000 V, 1 kJ a 40 kJ, ciclos de poucos segundos entre pulsos.
- Bobina em corrente contínua: campo estável, baixa intensidade, boa para calibração e ensaio.
- Multipolo, Halbach e magnetização radial só com pulso e ferramental projetado.
- Cadência alta pede refrigeração da bobina e tempo de recarga do banco compatível com a linha.
Erros de especificação e modos de falha na magnetização
A queixa mais comum recebida por fornecedores — 'o ímã veio fraco' — quase nunca é matéria-prima ruim. Na prática, os culpados são subsaturação por energia insuficiente, magnetização fora do eixo de orientação do material anisotrópico, grau térmico incompatível com a temperatura de operação e circuito magnético com permeância baixa, isto é, ímã fino demais em relação ao diâmetro, que opera perto do joelho da curva e desmagnetiza sozinho. Há ainda a perda por campo reverso, típica de AlNiCo montado perto de bobinas, e a perda irreversível quando a peça ultrapassa a temperatura máxima do grau e depois esfria. Aplicações acima de 200 °C, como motores de bomba e sensores próximos a fornos, normalmente migram para ímã de samário cobalto, que tolera de 250 °C a 350 °C sem perda permanente relevante.
- Subsaturação: dispersão de força entre peças do mesmo lote é o sintoma clássico.
- Polaridade invertida ou polo deslocado em peça multipolo compromete o motor inteiro.
- Peça magnetizada antes da usinagem atrai cavaco e gera refugo e retrabalho.
- Trinca em ímã sinterizado reduz o fluxo e não é recuperável por remagnetização.
- Perda térmica reversível volta ao esfriar; perda irreversível só recupera com nova magnetização.
Como verificar se o lote foi realmente magnetizado
Aceitar lote por 'sensação de força' na bancada é fonte garantida de conflito com o fornecedor. Existem três níveis de verificação. O gaussímetro com sonda Hall mede densidade de fluxo em um ponto da superfície — rápido, porém muito sensível ao posicionamento da sonda e ao acabamento. O fluxímetro integrador com bobina de Helmholtz mede o momento magnético total da peça e é o método que efetivamente detecta subsaturação, sendo o critério de aceitação recomendado em compra recorrente. Para caracterização completa do material, o histeresígrafo levanta a curva conforme a ASTM A977 e a IEC 60404-5, com a terminologia da ASTM A340. Para conferência visual rápida do número e da posição dos polos em peças multipolo, um visualizador de campo magnético revela o padrão em segundos e evita despachar rotor com polo trocado.
- Ensaio de arranque (pull test): simples, mas afetado por entreferro, tinta e rugosidade da chapa.
- Gaussímetro: bom para conferência de linha, ruim como critério contratual isolado.
- Fluxímetro com Helmholtz: mede a peça inteira e detecta magnetização parcial.
- Peça sua amostragem definida por lote e o laudo com Br, Hcj e BHmax do material.
Desmagnetização: quando é obrigatória e qual campo residual aceitar
A operação inversa é tão industrial quanto a magnetização. Peças usinadas em retífica ou fixadas em placa magnética retêm campo residual que atrai cavaco, prejudica montagem de rolamentos, desvia arco de solda e falseia medição dimensional. Após ensaio por partículas magnéticas conforme a ASTM E1444 e a ISO 9934-1, a desmagnetização é etapa formal do procedimento, e o critério usual de aceitação é campo residual de no máximo 3 gauss, salvo exigência mais rígida do cliente. O processo aplica campo alternado de amplitude decrescente, seja por túnel de passagem, seja por bancada: um desmagnetizador plano de mesa resolve peças pequenas de forma pontual, enquanto linhas contínuas de eixos e tubos pedem túnel dimensionado para a seção e a velocidade de avanço.
- Antes de soldar: campo residual acima de poucos gauss causa sopro magnético do arco.
- Antes de montar rolamento: partícula ferrosa retida encurta a vida do conjunto.
- Depois de END por partículas magnéticas: exigência normativa de procedimento.
- Meça sempre depois de desmagnetizar; peça desmagnetizada 'no olho' costuma reprovar.
Comprar o magnetizador ou terceirizar o serviço — e o que enviar na cotação
A conta que decide o modelo de sourcing tem três parcelas: o equipamento, o ferramental e o custo por peça. O magnetizador é um ativo de capital com vida útil longa e manutenção concentrada em capacitores e contatores; o ferramental é específico por família de peça e se repete a cada nova geometria; o serviço terceirizado dilui os dois em um preço por lote, mas cobra logística e prazo. Como heurística, produção baixa e mix alto de geometrias tende a compensar terceirização, enquanto volume estável e recorrente de poucas famílias favorece internalizar, porque o ferramental é amortizado e a peça deixa de viajar. Nunca compare propostas apenas pelo preço do equipamento: peça a energia do banco em quilojoules, a tensão de trabalho, o campo efetivo obtido na sua peça e a garantia da bobina em número de ciclos.
- Material e grau exato (ex.: NdFeB N42SH, ferrite Y30, SmCo 2:17).
- Dimensões, tolerâncias e direção de orientação da peça.
- Padrão magnético desejado: axial, diametral, radial ou número de polos.
- Temperatura máxima de operação e presença de campo reverso na aplicação.
- Volume mensal, tamanho do lote e cadência exigida pela linha.
- Critério de aceitação e necessidade de laudo (fluxo total, gauss de superfície, curva do material).
- Se a peça é magnetizada solta ou já montada no conjunto.
- Tensão e corrente disponíveis no ponto de instalação, para dimensionar a alimentação.
Segurança elétrica, campo disperso e transporte de material magnetizado
A estação de magnetização concentra dois riscos independentes. O elétrico vem do banco de capacitores, que mantém energia armazenada após o desligamento e exige procedimento de descarga, bloqueio e sinalização dentro do escopo da NR-10, com proteções fixas, intertravamento e comando bimanual conforme a NR-12 para impedir esmagamento por atração súbita de peças ferrosas. O segundo risco é o campo disperso: além da restrição a portadores de marcapasso e outros dispositivos implantáveis a partir de 0,5 mT, ferramentas soltas viram projéteis perto de bobinas de alta energia e cartões, relógios e mídias magnéticas são apagados. Na logística, peça já magnetizada pode ser classificada como material magnetizado UN 2807, classe 9, sob as regras da IATA DGR para transporte aéreo, o que muitas vezes justifica embarcar desmagnetizado e magnetizar no destino.
- Delimite e sinalize a linha de 0,5 mT ao redor do equipamento.
- Proíba ferramenta solta, cartão magnético e dispositivo médico implantável na área.
- Registre procedimento de descarga do banco antes de qualquer manutenção.
- Avalie blindagem e medição de campo na embalagem antes de despachar por via aérea.
O que só a Soluções Industriais entrega neste nicho
- Cotações que separam o custo do ferramental (bobina dedicada) do custo por peça magnetizada, item que costuma responder pela maior parte do primeiro pedido.
- Comparação entre magnetizar na fábrica e terceirizar por lote, com o ponto de virada expresso em peças por mês, não em preço fechado.
- Faixas de campo de saturação por liga (ferrite, AlNiCo, NdFeB, SmCo) usadas para conferir se o magnetizador ofertado dá conta do material especificado.
- Checklist de cotação com material, grau, dimensões, direção de orientação, número de polos e volume mensal — reunido antes de acionar fornecedores.
- Critério de aceitação do lote por fluxo total medido em bobina de Helmholtz, mais confiável que o ensaio de arranque isolado.
- Limite prático de campo residual após desmagnetização (3 gauss) usado por compradores para reprovar lote sem discussão subjetiva.
- Alerta de logística: ímã já magnetizado vira material magnetizado UN 2807 em via aérea, o que muda o ponto do processo em que se magnetiza.
- Registro de que a maior parte das reclamações de 'ímã fraco' vem de subsaturação de magnetização ou de grau térmico errado, não de matéria-prima ruim.
Perguntas frequentes
Ímã magnetizado perde força com o tempo?
Dentro da faixa térmica do grau e sem campo reverso, a perda natural é muito pequena ao longo de anos, porque a estrutura de domínios permanece travada. As perdas relevantes são reversíveis por temperatura, ligadas ao coeficiente negativo da remanência, e irreversíveis quando a peça ultrapassa a temperatura máxima do grau. Corrosão, trinca e perda de material, por outro lado, reduzem o fluxo de forma definitiva e não se recuperam com nova magnetização.
Dá para remagnetizar um ímã que perdeu força?
Depende da causa. Se a perda foi térmica ou por campo reverso e o material está íntegro, a remagnetização com campo de saturação adequado devolve praticamente todo o desempenho original. Se houve oxidação, trinca, lascamento ou o material ultrapassou a temperatura de Curie a ponto de alterar a microestrutura, a recuperação é parcial ou nula. A verificação por fluxímetro antes e depois do processo mostra objetivamente quanto foi recuperado.
É melhor magnetizar a peça solta ou já montada no conjunto?
Magnetizar depois da montagem e da usinagem evita atração de cavaco, facilita o manuseio e reduz refugo, sendo a prática padrão em rotores e conjuntos com colagem. A limitação é que o conjunto precisa caber na bobina e as demais partes não podem ser sensíveis ao pulso de campo, como eletrônica embarcada. Quando a montagem inviabiliza a bobina, magnetiza-se solto e usam-se gabaritos não ferrosos na montagem.
Preciso de uma bobina exclusiva para cada peça?
Na maioria dos casos sim, porque a bobina precisa reproduzir a geometria e o padrão de polos desejado com folga mínima. Peças de mesma família e dimensões próximas às vezes compartilham ferramental com adaptadores, mas mudança de número de polos ou de direção de magnetização exige bobina nova. Esse é o item que costuma dominar o custo do primeiro pedido, por isso deve ser cotado separadamente do custo por peça.
Qual campo residual é aceitável depois da desmagnetização?
O critério mais usado em peças submetidas a ensaio por partículas magnéticas é campo residual de no máximo 3 gauss, conforme a prática da ASTM E1444, com procedimento de desmagnetização também previsto na ISO 9934-1. Aplicações mais críticas, como montagem de rolamentos de precisão e soldagem automatizada, podem exigir limites menores em contrato. O valor precisa ser medido com gaussímetro e registrado, não estimado.
A magnetização altera a dureza ou a dimensão da peça?
Não. O processo altera apenas o estado magnético do material, sem mudar composição, dureza ou dimensão. O único efeito colateral físico relevante é o aquecimento localizado da bobina e, em ciclos muito rápidos, da própria peça, o que exige controle de cadência. Trincas eventuais em ímãs sinterizados vêm do choque mecânico de atração, não da magnetização em si.
Que infraestrutura elétrica o magnetizador exige na fábrica?
Depende da energia do banco, mas a instalação precisa suportar a corrente de recarga e ter aterramento adequado, dimensionados conforme a ABNT NBR 5410. Equipamentos maiores costumam operar em rede trifásica e exigem espaço de segurança em torno da bobina pelo campo disperso. Procedimentos de bloqueio, descarga e manutenção devem ser elaborados dentro da NR-10, com responsável técnico habilitado.
Como enviar ímãs já magnetizados por via aérea?
Ímãs magnetizados podem se enquadrar como material magnetizado UN 2807, classe 9, segundo as regras da IATA DGR, o que exige embalagem com blindagem, medição do campo externo e documentação específica. Por isso muitas operações preferem embarcar as peças desmagnetizadas e magnetizá-las no destino. Confirme com o fornecedor quem assume a classificação e a declaração de carga antes de fechar o pedido.
O que pedir no laudo de um lote magnetizado?
Peça o material e o grau exatos, os valores de remanência, coercividade intrínseca e produto energético do lote de matéria-prima — obtidos em histeresígrafo conforme a ASTM A977 — e o resultado da verificação do lote magnetizado, de preferência fluxo total medido em bobina de Helmholtz. Defina em contrato o plano de amostragem e o critério de reprovação. Sem critério numérico acordado, divergência de força vira discussão subjetiva.
Solicitar orçamento gratuito
Para obter cotações comparativas de magnetização, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Equipamentos Magnéticos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: IEC 60404-5, IEC 60404-8-1, ASTM A977, ASTM A340, ASTM E1444, ISO 9934-1, NR-10, NR-12, ABNT NBR 5410, IATA DGR (UN 2807), Diretrizes ICNIRP para campos magnéticos estáticos.