


micrometro
Aviso de segurança. Micrômetros usados em controle dimensional de peças com função de segurança — componentes automotivos, aeronáuticos, vasos de pressão e implantes — devem ter calibração rastreável ao padrão nacional, conforme ABNT NBR ISO 9001:2015 item 7.1.5 e laboratórios acreditados sob ABNT NBR ISO/IEC 17025:2017. A definição do plano de calibração, do erro máximo admissível aceito e da liberação de peças fora de tolerância deve ser feita por profissional habilitado da qualidade ou metrologia, com responsabilidade técnica registrada quando o setor exigir.
O que é um micrômetro e como se faz a leitura
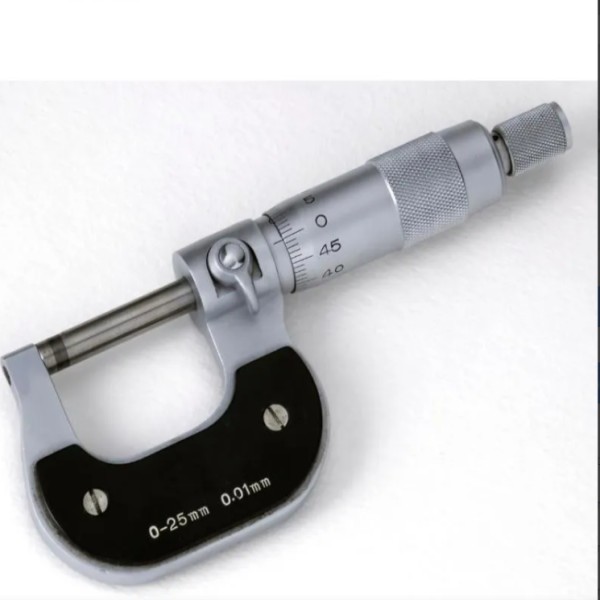
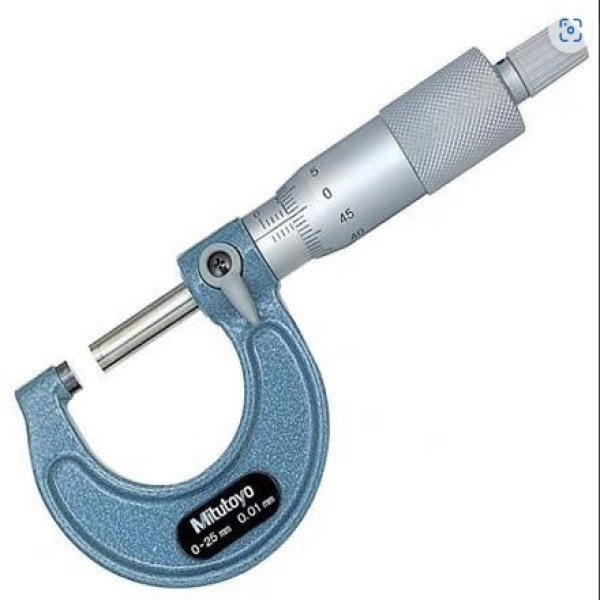
O princípio é o parafuso micrométrico: o fuso avança um passo conhecido a cada volta completa do tambor, e a fração da volta é lida na graduação circular. Num modelo métrico de 0,01 mm, a bainha traz a escala de milímetros e meios milímetros e o tambor, dividido em 50 partes, fornece os centésimos. O nônio gravado na bainha acrescenta o milésimo em modelos analógicos de maior resolução; o digital substitui a leitura óptica por encoder capacitivo, elimina erro de paralaxe e permite zerar em qualquer posição para medição comparativa. A força de medição é padronizada pela catraca ou pelo tambor de fricção, o que reduz a variação entre operadores — sem esse recurso, dois inspetores podem divergir facilmente em um centésimo na mesma peça.
- Fuso com passo de 0,5 mm por volta na maioria dos modelos métricos
- Tambor com 50 divisões para leitura de 0,01 mm
- Nônio na bainha para acrescentar 0,001 mm em modelos analógicos
- Catraca ou fricção para força de medição constante
- Trava do fuso para leitura fora da peça
Tipos de micrômetro por geometria da peça
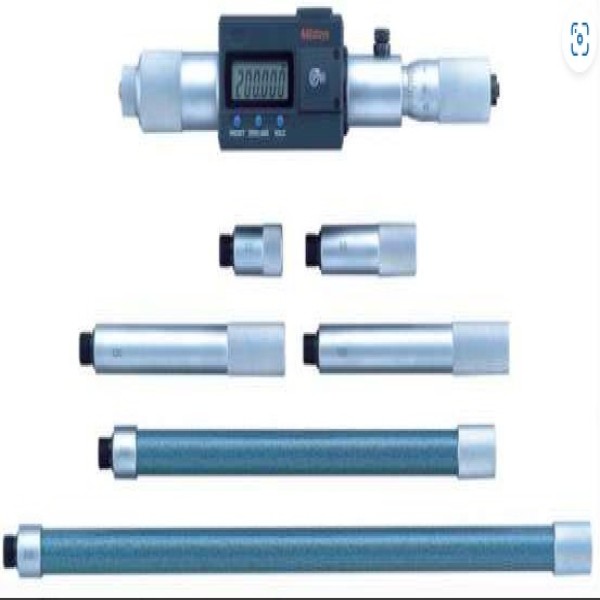
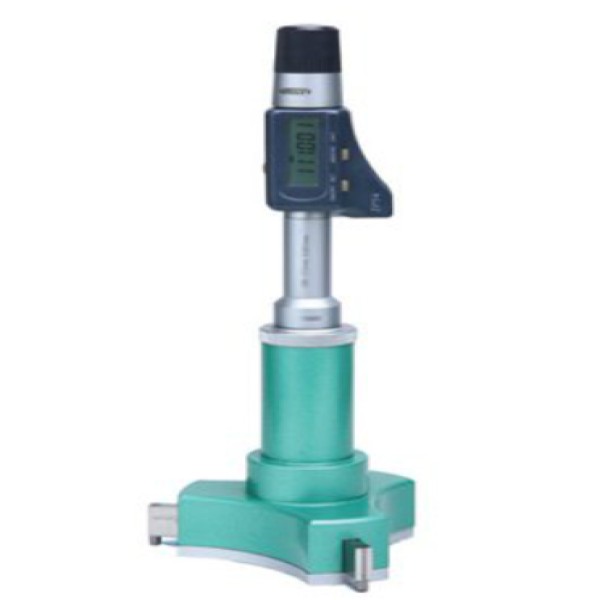
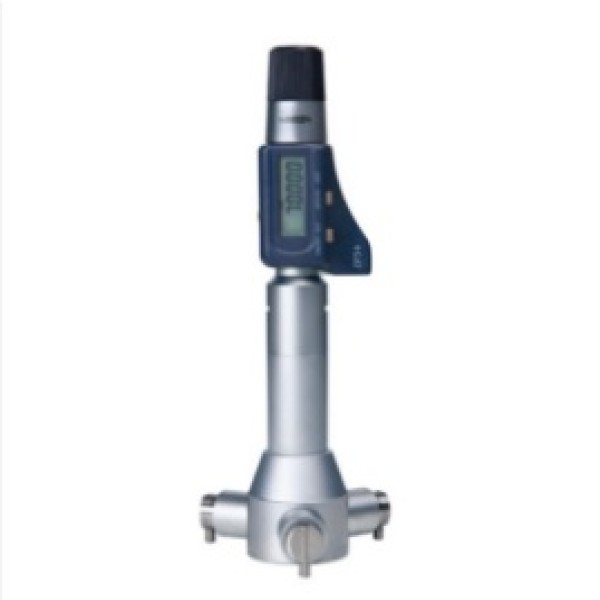
A escolha do tipo é ditada pela geometria a medir, não pelo preço. Para dimensões externas de eixos, chapas e blocos, o micrômetro externo de batentes planos resolve. Para furos usinados, o interno de três contatos autocentra e entrega leitura direta com repetibilidade muito superior à do interno de vareta ou do súbito de duas pontas. Rebaixos, canais e ressaltos pedem o de profundidade com hastes intercambiáveis. Roscas exigem pontas cônica e prismática compatíveis com o passo para medir o diâmetro efetivo. Fresas e machos com número ímpar de arestas só podem ser medidos com batente em V de três ou cinco flautas, porque o batente plano cai entre arestas. Engrenagens pedem micrômetro de disco para espessura de dente, e paredes de tubo pedem batente esférico interno para não medir a corda em vez da espessura.
| Tipo | Medição típica | Faixa comum | Quando escolher |
|---|---|---|---|
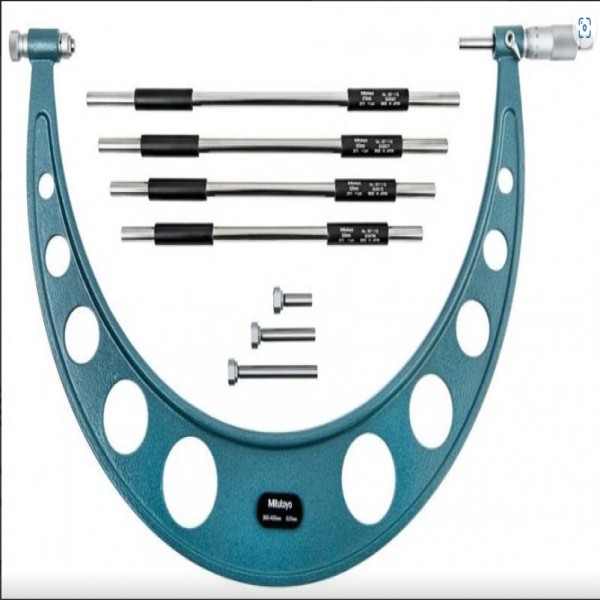
| Externo de batentes planos | Diâmetro externo, espessura de chapa | 0-25 a 275-300 mm | Uso geral em usinagem, manutenção e recebimento |
| Externo de arco profundo | Espessura longe da borda | 0-25 a 50-75 mm | Estamparia, chapa larga e flanges |
| Interno de três contatos | Diâmetro de furo usinado | 6 a 300 mm em jogos | Furo de precisão, camisa de cilindro, bucha |
| Interno de vareta ou tubular | Furo e vão de grande diâmetro | 50 a 1000 mm ou mais | Grandes diâmetros onde o três contatos não alcança |
| De profundidade | Rebaixo, canal, ressalto | 0 a 150 mm com hastes | Profundidade referenciada em base plana |
| De rosca com pontas intercambiáveis | Diâmetro efetivo de rosca | 0-25 a 75-100 mm | Controle de rosca usinada por passo |
| De batente em V | Fresa e macho de 3 ou 5 arestas | 1 a 25 mm por modelo | Ferramentas com número ímpar de flautas |
| De disco para engrenagem | Espessura de dente e sobre dentes | 0-25 a 100-125 mm | Fabricação e inspeção de engrenagens |
| De batente esférico para tubo | Parede de tubo | 0-25 a 25-50 mm | Tubulação, trocador de calor e caldeiraria |
Como escolher a resolução a partir da tolerância da peça
O critério de seleção não é comprar a maior resolução possível, e sim casar o instrumento com o campo de tolerância do desenho. A prática consolidada de metrologia industrial é a relação de dez para um: o erro do sistema de medição deve ficar em torno de um décimo da tolerância controlada. Uma peça com tolerância de 0,10 mm é bem controlada por um micrômetro de 0,01 mm; uma tolerância de 0,02 mm já pede resolução de 0,001 mm e um instrumento com erro máximo admissível declarado compatível. Abaixo de 0,01 mm de tolerância, a discussão deixa de ser só de instrumento e passa a exigir sala com temperatura controlada, bloco padrão de referência e, muitas vezes, medição comparativa em vez de absoluta. Comprar resolução acima do necessário desperdiça verba e ainda aumenta a rejeição por leitura instável; comprar abaixo gera aprovação de peça fora de especificação.
- Tolerância de 0,10 mm ou maior: resolução de 0,01 mm atende
- Tolerância entre 0,02 e 0,05 mm: resolução de 0,001 mm
- Tolerância abaixo de 0,01 mm: controle de temperatura e medição comparativa
- Resolução é o menor incremento mostrado, não a exatidão do instrumento
- Peça o erro máximo admissível por faixa no orçamento, não só a resolução
Digital ou analógico: decidir pelo ambiente e pelo volume de leituras
O analógico continua imbatível em ambiente agressivo e uso esporádico: não depende de bateria, sobrevive a impacto e queda melhor, e tem custo de aquisição sensivelmente menor. O digital compensa quando há alto volume de leituras, necessidade de zerar em posição para medida comparativa, conversão milímetro-polegada e principalmente saída de dados para alimentar controle estatístico de processo sem digitação manual — o ganho aqui é a eliminação do erro de transcrição, não a leitura em si. O ponto crítico e mais esquecido é a vedação: micrômetro digital usado ao lado de torno ou centro de usinagem com fluido de corte precisa de grau de proteção contra jato e pó, sob pena de infiltração no encoder e perda do instrumento em poucos meses. Em bancada de inspeção limpa, essa exigência cai e o digital básico basta.
- Analógico: bancada esporádica, campo, manutenção externa, orçamento restrito
- Digital sem vedação: sala de metrologia e inspeção de recebimento
- Digital vedado contra jato e pó: pé de máquina com refrigeração e cavaco
- Digital com saída de dados: linhas com CEP e registro obrigatório por peça
- Considere consumo e disponibilidade de bateria em turnos contínuos
Erros de especificação e modos de falha mais comuns
O erro número um é confundir resolução com exatidão: um digital que mostra 0,001 mm pode ter erro máximo admissível de vários milésimos ao longo da faixa, e quem compra só olhando o display aprova peça errada. O segundo é esquecer o padrão de zeragem: micrômetros com faixa acima de 25 mm não fecham sobre si mesmos e precisam de barra ou bloco padrão para ajuste do zero, item que frequentemente não vem no pedido. O terceiro é térmico — medir peça recém usinada, ainda quente, ou segurar o arco com a mão por tempo prolongado desloca a leitura, já que as referências normativas assumem 20 °C. Somam-se ainda o desgaste das faces de medição em modelos sem metal duro, o uso do micrômetro externo para medir peça com forma irregular ou ovalizada sem duas leituras cruzadas, e o hábito de girar o tambor direto em vez da catraca, o que introduz força variável e leitura otimista em material macio.
- Resolução tomada como exatidão, sem checar o erro máximo admissível
- Faixa acima de 25 mm comprada sem barra padrão de zeragem
- Medição de peça quente ou fora de 20 °C sem correção
- Faces sem metal duro em uso intensivo, com desgaste e perda de planeza
- Aperto pelo tambor em vez da catraca, gerando variação entre operadores
- Queda ou impacto sem recalibração imediata do instrumento
Calibração, rastreabilidade e o que exigir do laboratório
Instrumento sem certificado válido não sustenta auditoria. A rastreabilidade se dá por laboratório acreditado conforme a ABNT NBR ISO/IEC 17025:2017, no âmbito da Rede Brasileira de Calibração coordenada pela Cgcre do Inmetro, e o certificado precisa trazer os pontos calibrados ao longo da faixa, os erros encontrados e a incerteza de medição declarada — certificado que informa apenas aprovado e reprovado tem valor limitado. A periodicidade não é fixa por norma: define-se pelo uso, pela criticidade da característica e pelo histórico de deriva, sendo comum o intervalo de doze meses em uso normal e intervalos menores em produção contínua ou após queda. Vale separar no processo de compra o distribuidor que vende o instrumento do laboratório que emite o certificado, porque nem todo fornecedor entrega os dois, e a calibração inicial pode ser contratada junto ao pedido para o instrumento já entrar em uso identificado e liberado.
- Certificado com pontos ao longo da faixa, erro e incerteza declarados
- Escopo de acreditação do laboratório compatível com a faixa do seu instrumento
- Identificação do instrumento com etiqueta de situação e data da próxima calibração
- Registro de calibração inicial antes do primeiro uso em peça controlada
- Recalibração fora do plano após queda, impacto ou suspeita de deriva
O que define o preço de um micrômetro no orçamento B2B
Não existe preço único: o valor varia por faixa, resolução, tipo de contato e nível de acabamento. Os fatores que mais movem a cotação são a faixa de medição, já que arcos maiores custam progressivamente mais e exigem barra padrão própria; a resolução, com salto relevante entre 0,01 mm e 0,001 mm; a tecnologia, com digital acima do analógico equivalente e vedação contra jato e pó formando outro degrau; a geometria dos batentes, sendo os tipos especiais de rosca, V, disco e três contatos consideravelmente mais caros que o externo comum; a presença de faces em metal duro; a saída de dados e o cabo ou módulo de comunicação, quase sempre cobrados à parte; e o certificado de calibração acreditado, que é linha própria do orçamento. Compra por jogo, com estojo e vários arcos, costuma render condição melhor que a soma das peças avulsas, e volume para reposição de fábrica abre faixa de atacado. No custo total de propriedade, a calibração recorrente e a eventual substituição de instrumento danificado pesam mais, ao longo de anos, que a diferença inicial entre marcas.
- Faixa de medição e necessidade de barra padrão dedicada
- Resolução de 0,01 mm, 0,001 mm ou 0,0001 mm
- Analógico, digital simples ou digital vedado contra fluido de corte
- Batentes especiais para rosca, engrenagem, tubo ou ferramenta em V
- Faces em metal duro e qualidade do acabamento do arco
- Saída de dados, cabo e software de coleta
- Certificado de calibração acreditado incluído ou contratado à parte
- Quantidade, compra por jogo e reposição programada
Checklist para pedir orçamento de micrômetro
Cotação de instrumento de medição costuma travar por falta de dado técnico. Reunir estas informações antes de acionar os fornecedores encurta o prazo de resposta e evita receber instrumento que não serve para a peça. O ponto mais importante e mais esquecido é informar a tolerância do desenho: com ela, o fornecedor recomenda a resolução correta em vez de simplesmente vender o modelo mais barato ou o mais caro do catálogo. Se a medição alimenta relatório de qualidade, informe também se será necessário coletar dados eletronicamente, porque isso restringe bastante os modelos elegíveis.
- Dimensão a medir e faixa necessária em milímetros
- Tolerância da característica no desenho
- Tipo de medição: externa, interna, profundidade, rosca, engrenagem ou tubo
- Resolução desejada e erro máximo admissível aceitável
- Ambiente de uso: bancada de inspeção, pé de máquina com refrigeração ou campo
- Analógico ou digital, com ou sem saída de dados
- Necessidade de certificado de calibração acreditado e de barra padrão
- Quantidade, prazo de entrega e necessidade de estojo ou jogo completo
Fornecedores, marcas e como comparar propostas
O mercado brasileiro reúne distribuidores de instrumentos de medição, fabricantes e importadores de marcas tradicionais como Mitutoyo, Starrett e Digimess, além de laboratórios de calibração que muitas vezes também revendem instrumentos. Na comparação de propostas, o preço isolado engana: é preciso alinhar faixa, resolução, erro máximo admissível declarado, presença de metal duro, inclusão de barra padrão e estojo e a existência ou não de certificado de calibração. Peça sempre a declaração de exatidão por faixa e verifique se há assistência técnica no país para ajuste e recalibração, porque instrumento sem suporte vira descarte na primeira deriva. Em plantas que já mantêm um plano de aferição, vale checar se o fornecedor consegue integrar a entrega ao mesmo laboratório que atende os demais instrumentos, incluindo o peso padrão para calibração de balança e outros dispositivos do escopo, reduzindo o número de contratos de calibração.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em jogos de 0-25, 25-50 e 50-75 mm, com pedidos de faixa acima de 150 mm quase sempre sob encomenda.
- Compradores que informam a tolerância da peça no pedido recebem cotação de resolução correta e evitam devolução por instrumento insuficiente.
- Pedidos de micrômetro digital para torno CNC com refrigeração exigem confirmação de vedação IP no orçamento, item frequentemente omitido pelo comprador.
- Cotações de manutenção e usinagem costumam pedir micrômetro externo junto com bloco padrão e estojo, o que muda a comparação de preço entre fornecedores.
- Solicitações de certificado de calibração RBC junto ao instrumento novo aparecem sobretudo em empresas auditadas em ABNT NBR ISO 9001:2015.
- Micrômetros de batente V e de pontas para rosca movimentam volume menor, porém com ticket unitário maior e prazo de entrega mais longo.
- Checklist de cotação recorrente: faixa em milímetros, resolução, tipo de medição, material das faces, necessidade de saída de dados e exigência de certificado.
- Fornecedores separados entre distribuidores de instrumentos e laboratórios de calibração — muitos compradores precisam dos dois no mesmo processo.
Perguntas frequentes
Qual a diferença entre micrômetro e paquímetro?
O paquímetro trabalha por deslizamento de cursor com resolução típica de 0,05 mm ou 0,02 mm e cobre uma faixa ampla no mesmo instrumento. O micrômetro usa fuso de passo conhecido e entrega 0,01 mm ou 0,001 mm, porém em faixas curtas de 25 mm. Como regra prática, quando a tolerância do desenho é menor que cerca de 0,10 mm, o paquímetro deixa de ser adequado e o micrômetro passa a ser o instrumento indicado.
De quanto em quanto tempo o micrômetro precisa ser calibrado?
Não há periodicidade fixada em norma. A ABNT NBR ISO 9001:2015, no item 7.1.5, exige calibração ou verificação em intervalos definidos pela organização contra padrões rastreáveis. O intervalo mais comum na indústria é de doze meses em uso normal, reduzido em produção contínua, e a recalibração deve ser antecipada após queda, impacto ou suspeita de leitura deslocada.
Certificado de calibração RBC é obrigatório?
Não é obrigatório por lei para todo uso, mas passa a ser exigido na prática quando a empresa é auditada em sistema de gestão da qualidade ou fornece para setores que exigem rastreabilidade documentada. O certificado emitido por laboratório acreditado conforme a ABNT NBR ISO/IEC 17025:2017 traz erros e incerteza por ponto da faixa, o que sustenta a decisão de aceitar ou rejeitar a peça. Calibração interna sem rastreabilidade costuma ser reprovada em auditoria.
Micrômetro digital pode ser usado ao lado de máquina com fluido de corte?
Pode, desde que tenha grau de proteção adequado contra jato de água e pó. Modelos digitais sem vedação sofrem infiltração no sistema de leitura e falham em poucos meses nesse ambiente. Se a medição é feita no pé da máquina durante a usinagem, especifique a vedação no orçamento; em bancada de inspeção limpa, o digital comum atende.
Preciso comprar barra padrão junto com o micrômetro?
Micrômetros de 0-25 mm fecham sobre si mesmos e são zerados sem acessório. A partir de 25-50 mm o instrumento não fecha, e o ajuste do zero exige barra ou bloco padrão do comprimento inicial da faixa. Muitos fabricantes já incluem a barra no estojo, mas isso varia — confirme item a item no orçamento para não descobrir a falta na hora do uso.
Qual resolução escolher para peças com tolerância apertada?
Use a relação de dez para um entre o erro do sistema de medição e o campo de tolerância. Tolerâncias em torno de 0,10 mm são atendidas por resolução de 0,01 mm; entre 0,02 e 0,05 mm indica-se 0,001 mm. Abaixo de 0,01 mm de tolerância, a resolução sozinha não resolve: é preciso ambiente com temperatura controlada e, em geral, medição comparativa contra padrão.
Como medir fresas e machos de três ou cinco arestas?
Ferramentas com número ímpar de flautas não podem ser medidas com batente plano, porque as faces caem entre arestas e a leitura resulta menor que o diâmetro real. Nesses casos usa-se micrômetro com batente em V, com o ângulo correspondente ao número de flautas — modelos de três e de cinco flautas são construtivamente diferentes e não se substituem.
Vale a pena comprar micrômetro em jogo?
Para oficinas que medem faixas variadas, o jogo com vários arcos, barras padrão e estojo costuma sair mais vantajoso que a soma dos itens avulsos e padroniza o instrumental. Se a operação mede sempre a mesma faixa, o avulso evita imobilizar capital em instrumentos parados que ainda assim entram no plano de calibração e geram custo recorrente.
Por que dois operadores chegam a leituras diferentes na mesma peça?
A causa mais comum é a força de medição: girar o tambor diretamente aplica pressão variável e comprime levemente a peça, sobretudo em material macio. O uso disciplinado da catraca ou do tambor de fricção padroniza essa força. Diferenças também surgem por temperatura da peça e do instrumento fora dos 20 °C de referência e por desgaste das faces de medição.
Solicitar orçamento gratuito
Para obter cotações comparativas de micrômetro, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Instrumentação e Metrologia da Soluções Industriais. Última revisão: 19 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR NM ISO 3611:1997, ABNT NBR ISO/IEC 17025:2017, ABNT NBR ISO 9001:2015.