
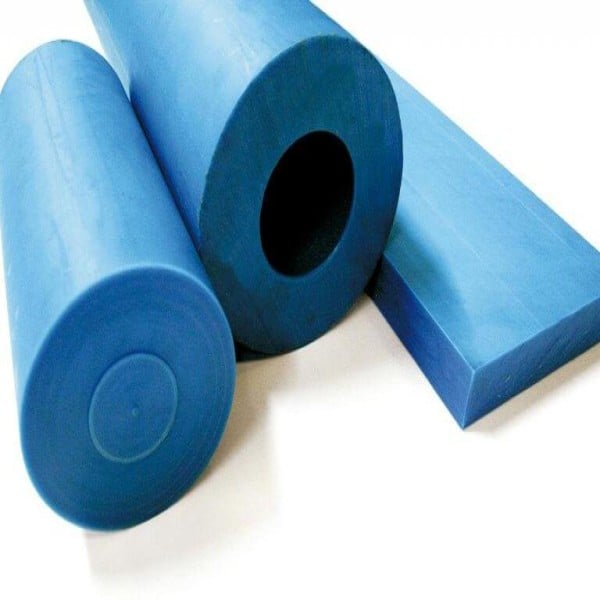


Nylon fundido
Aviso de segurança. Peças de nylon fundido usadas como elemento estrutural, guia ou proteção de máquina entram na análise de risco exigida pela NR-12 e devem ter substituição de material aprovada por profissional habilitado, com registro de responsabilidade técnica. Em contato com alimentos, o uso depende de declaração de conformidade segundo a RDC 326/2019 e a RDC 589/2021 da Anvisa; sem esse documento a peça não pode entrar em zona de processo.
O que diferencia o nylon fundido do nylon extrudado
A distinção não é comercial, é de processo. No nylon extrudado, grânulos de poliamida já polimerizada são fundidos e empurrados por uma matriz sob pressão, o que congela tensões internas na barra e limita o diâmetro economicamente viável. No nylon fundido, o monômero caprolactama polimeriza dentro do próprio molde, sem pressão, o que permite produzir tarugos de diâmetro muito maior e blocos maciços com estrutura homogênea do centro à casca. O resultado prático aparece na usinagem: a barra fundida tende a manter a medida depois do desbaste, enquanto a extrudada frequentemente empena ao aliviar tensão. Existe ainda a rota de fundição centrífuga, na qual o molde gira durante a polimerização, usada para tubos e anéis de grande diâmetro em que usinar um tarugo maciço desperdiçaria a maior parte do material.
- Fundido: tarugos e blocos de grande seção, sem tensão de processo, maior cristalinidade e dureza.
- Extrudado: barras de seção menor e média, custo por quilo geralmente inferior, tensão residual maior.
- Centrifugado: tubos e anéis de parede definida, elimina desbaste interno e reduz cavaco em peças anelares.
- Peça já usinada no desenho: chega pronta para montagem, dispensa ferramentaria própria.
Formatos de fornecimento e faixas típicas de especificação
O material chega ao comprador em quatro formas principais, e escolher a errada infla o custo sem melhorar a peça. Tarugo é o padrão para buchas, roldanas e engrenagens; chapa atende sapatas de guia, réguas de desgaste e placas de proteção; tubo fundido por centrifugação resolve anéis e camisas de grande diâmetro; e a peça usinada sob desenho é o caminho quando o comprador não tem torno nem centro de usinagem disponível. A tabela abaixo organiza os atributos que devem constar no pedido para que o orçamento venha comparável entre fornecedores.
| Formato | Grade típica | Atributo a informar na cotação | Aplicação recomendada | Norma de referência do ensaio |
|---|---|---|---|---|
| Tarugo maciço | Natural ou com dissulfeto de molibdênio | Diâmetro bruto com sobremetal e comprimento | Bucha, engrenagem, roldana, castanha | ASTM D638 (tração) e ASTM D785 (dureza) |
| Chapa fundida | Natural ou com PTFE | Espessura, largura, comprimento e tolerância de planicidade | Régua de desgaste, sapata de guia, placa de proteção | ASTM D790 (flexão) |
| Tubo centrifugado | Natural ou com óleo interno | Diâmetro externo, diâmetro interno e comprimento | Anel de grande diâmetro, camisa, coroa segmentada | ASTM D4066 (classificação da resina) |
| Peça usinada sob desenho | Definida pelo serviço | Desenho cotado, tolerância crítica e acabamento | Reposição direta em máquina parada | ASTM D2240 (dureza Shore D) |
| Grade azul detectável | Aditivada para detecção visual e por sensor | Declaração de conformidade para contato com alimento | Frigorífico, laticínio, bebida e envase | RDC 326/2019 e RDC 589/2021 da Anvisa |
Como escolher a grade certa para o serviço
A grade natural é o ponto de partida: mais barata, boa tenacidade, cor creme, aceita contato com alimento quando o fornecedor emite a declaração correspondente. A partir dela, cada aditivo resolve um problema específico e custa mais. A grade com dissulfeto de molibdênio, de cor cinza-escura a preta, aumenta a cristalinidade e a rigidez e é a escolha padrão para buchas e mancais de carga alta e velocidade baixa, embora reduza um pouco o alongamento. A grade com óleo lubrificante interno libera lubrificante na interface durante o deslizamento e é o caminho quando o mancal não terá relubrificação programada. A grade com PTFE entrega o menor coeficiente de atrito para velocidade de deslizamento mais alta, e a com grafite trabalha melhor em ambiente seco e quente. O erro clássico é pedir molibdênio achando que é autolubrificante em regime severo: ele melhora o atrito, mas quem realmente dispensa graxa é a grade com óleo interno. Para peça exposta ao sol, exija estabilizante ultravioleta, porque a grade natural amarela e fragiliza a superfície em uso externo prolongado.
- Carga alta, rotação baixa, com relubrificação: grade com dissulfeto de molibdênio.
- Mancal sem manutenção programada: grade com óleo lubrificante interno.
- Velocidade de deslizamento alta e carga moderada: grade com PTFE.
- Ambiente seco e quente, sem risco de contaminação por óleo: grade com grafite.
- Zona de processo alimentício com inspeção visual: grade azul detectável com declaração Anvisa.
- Peça externa sob sol: exigir aditivo estabilizante ultravioleta na especificação.
Dimensionamento por fator PV e o problema da estabilidade dimensional
Bucha de polímero não falha por ruptura, falha por temperatura na interface. Por isso o critério de projeto é o fator PV, o produto entre a pressão de contato e a velocidade de deslizamento: cada grade tem um limite acima do qual o calor gerado não é dissipado e a peça amolece e engripa. A regra prática de sourcing é simples: informe ao fornecedor a carga radial em quilonewtons, o diâmetro do eixo, a rotação em giros por minuto e se há lubrificação, e peça o valor PV admissível da grade ofertada. Se o fornecedor não souber responder, ele é revenda e não fabricante. O segundo ponto, que derruba mais projetos que o primeiro, é a absorção de umidade da poliamida 6: a peça ganha massa e cresce dimensionalmente em ambiente úmido ou imerso, e uma bucha usinada seca com folga apertada pode travar no eixo semanas depois de montada. Em serviço úmido, contínuo ou submerso, a folga diametral tem de ser calculada com folga extra para a expansão, e não com a folga de uma bucha de bronze.
- Modo de falha típico: engripamento por PV excedido, não trinca por sobrecarga.
- Segundo modo de falha: fechamento de folga por absorção de umidade em ambiente úmido.
- Terceiro modo: fluência sob carga estática permanente, que deforma a peça ao longo de meses.
- Quarto modo: perda de rigidez em temperatura acima da faixa de trabalho contínuo declarada.
- Contramedida: informar carga, rotação, temperatura e umidade do serviço já no pedido de cotação.
Usinagem, recozimento e o que muda no chão de fábrica
O nylon fundido usina bem, mas não como metal. A ferramenta precisa estar afiada e com ângulo de saída positivo, porque aresta cega gera calor e o material amolece em vez de cortar; a evacuação do cavaco tem de ser generosa, já que o cavaco contínuo se enrola na peça e marca a superfície; e o polímero tem condutividade térmica baixa, então o calor fica na peça e não sai pelo cavaco como no aço. Em desbastes profundos, peças de parede fina ou geometrias assimétricas, o procedimento correto é o recozimento: aquecimento controlado em óleo ou em forno, com patamar e resfriamento lento, feito entre o desbaste e o acabamento para aliviar tensão antes da usinagem final. Fornecedor que oferece essa etapa entrega peça que mantém a medida; quem só corta barra e manda usinar direto costuma devolver peça empenada. Vale também alinhar a inspeção: quando a peça é crítica e há suspeita de vazio interno em bloco de grande seção, o cliente pode exigir laudo de ensaio não destrutivo, e a inspeção interna por ensaio por raio X é uma das rotas usadas para detectar porosidade em seções espessas.
- Ferramenta afiada, ângulo de saída positivo e avanço constante para evitar fusão da superfície.
- Refrigeração por ar comprimido ou emulsão, com cuidado para não gerar choque térmico localizado.
- Recozimento entre desbaste e acabamento em peças de parede fina ou tolerância apertada.
- Medição dimensional feita com a peça estabilizada em temperatura ambiente, nunca logo após o corte.
- Armazenagem da barra em local seco e apoiada em todo o comprimento, para não empenar por flexão própria.
O que define o preço e como montar a cotação com fornecedores
Não existe preço de tabela útil para nylon fundido porque o valor final é formado por camadas. A base é o quilo da resina e a grade escolhida: a natural é a referência, e as aditivadas com molibdênio, grafite, óleo interno ou PTFE sobem em degraus, sendo as grades com PTFE e as azuis detectáveis as mais caras da linha. A segunda camada é a geometria: tarugo de grande diâmetro tem custo por quilo maior que barra pequena, mas pode sair mais barato que usinar um bloco enorme para chegar a um anel — a comparação correta é entre tubo centrifugado e tarugo maciço, contando o cavaco descartado. A terceira camada é o serviço agregado: usinagem no desenho, recozimento, laudo de conformidade e certificado de ensaio cobram à parte. A quarta é o volume, com desconto real por lote fechado e por contrato de reposição programada. Ao pedir orçamento, evite a pergunta genérica de preço por quilo e envie o pacote de dados abaixo, que qualifica o fornecedor e devolve propostas comparáveis entre si.
- Medida acabada da peça e sobremetal desejado, ou o desenho cotado com tolerâncias.
- Grade e cor pretendidas, com a aplicação descrita em uma linha.
- Carga, rotação, temperatura de trabalho e presença de umidade ou produto químico.
- Quantidade do primeiro lote e previsão de reposição anual.
- Norma ou ensaio exigido no recebimento, como ASTM D785 para dureza ou ASTM D638 para tração.
- Necessidade de declaração de conformidade Anvisa, laudo dimensional ou nota de recozimento.
- Prazo de entrega aceitável e se há máquina parada aguardando a peça.
Como a Soluções Industriais cobre este nicho
Para nylon fundido, a plataforma reúne 3 fornecedores verificados, presentes desde 2017, além da curadoria Amplitude Industrial. 3 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 3 |
O que só a Soluções Industriais entrega neste nicho
- Cotação simultânea de tarugo bruto e de peça já usinada no desenho, para comparar quem entrega pronto contra quem entrega semiacabado.
- Comparação entre fornecedores que fundem no Brasil e revendas que apenas cortam barra importada, com impacto direto em prazo de reposição.
- Levantamento de fornecedores com capacidade de fundição centrífuga para anéis e tubos de grande diâmetro, um corte que elimina boa parte das revendas.
- Checklist de cotação com medida acabada, sobremetal, grade, cor, tolerância e norma de ensaio, evitando o retrabalho clássico de orçar tarugo do diâmetro errado.
- Identificação de quem fornece grade azul detectável e declaração de conformidade Anvisa para frigorífico, laticínio e bebida.
- Faixas de preço relativas entre grade natural, com dissulfeto de molibdênio, com óleo interno e com PTFE, em vez de tabela fixa que envelhece.
- Registro de qual fornecedor executa recozimento em óleo antes da usinagem final, etapa que evita empenamento em peça de parede fina.
Perguntas frequentes
Nylon fundido é o mesmo que PA6 G?
Sim. PA6 G é a designação técnica da poliamida 6 obtida por polimerização aniônica dentro do molde, que o mercado brasileiro chama de nylon fundido. A classificação formal da resina para efeito de contrato e recebimento segue a ASTM D4066, que organiza as poliamidas por tipo, classe e grade. Vale pedir essa designação no orçamento para não receber barra extrudada com nome de fundida.
Quando o nylon fundido substitui bronze ou aço com vantagem?
Faz sentido em buchas, roldanas, guias e engrenagens de carga moderada onde o ganho é redução de peso, atrito sem relubrificação constante, menor ruído e ausência de corrosão. Não substitui metal onde a carga é muito alta e permanente, porque o polímero apresenta fluência ao longo do tempo, nem onde a temperatura de serviço ultrapassa a faixa de trabalho contínuo do material. Em peça que compõe guia ou proteção de máquina, a troca deve ser validada por profissional habilitado dentro da análise de risco da NR-12.
Por que a bucha de nylon travou no eixo depois de algumas semanas?
Na maioria dos casos é absorção de umidade. A poliamida 6 ganha massa e cresce dimensionalmente em ambiente úmido ou imerso, fechando a folga que estava correta na montagem a seco. A correção é dimensionar a folga diametral já prevendo essa expansão e informar ao fornecedor que o serviço é úmido ou submerso, para que ele indique a grade e a folga adequadas.
Vale mais a pena comprar tarugo e usinar internamente ou comprar a peça pronta?
Depende de três fatores: se a empresa tem torno ou centro de usinagem com disponibilidade, se a tolerância exigida é apertada e se a peça precisa de recozimento intermediário. Para peças simples e repetitivas, comprar tarugo costuma sair mais barato; para geometria complexa, parede fina ou tolerância crítica, a peça usinada pelo fabricante evita retrabalho e empenamento. Peça as duas cotações no mesmo pedido para comparar o custo total, e não só o preço do material.
Qual grade escolher para mancal que não terá manutenção?
A grade com óleo lubrificante interno é a indicada, porque libera lubrificante na interface durante o deslizamento e dispensa relubrificação programada. A grade com dissulfeto de molibdênio melhora o atrito e a rigidez, mas não substitui lubrificação em regime severo. Em qualquer caso, peça ao fornecedor o fator PV admissível da grade ofertada e informe carga, diâmetro do eixo e rotação.
Nylon fundido pode ser usado em contato com alimentos?
Pode, desde que o fornecedor emita declaração de conformidade compatível com a RDC 326/2019 e a RDC 589/2021 da Anvisa para o grade específico entregue. Em frigorífico, laticínio e envase é comum exigir também a grade azul detectável, que facilita a identificação visual e por sensor caso um fragmento se desprenda. Sem esse documento no recebimento, a peça não deve entrar em zona de processo.
É possível fabricar anéis e tubos de grande diâmetro sem desperdiçar material?
Sim, pela rota de fundição centrífuga, na qual o molde gira durante a polimerização e forma diretamente um tubo com parede definida. Isso elimina o desbaste interno que seria necessário para vazar um tarugo maciço e reduz drasticamente o cavaco descartado. Nem todo fornecedor tem essa capacidade, então convém usar esse requisito como filtro logo na cotação.
O que é recozimento e quando ele é necessário?
É um tratamento térmico controlado, em óleo ou forno, com patamar de temperatura e resfriamento lento, aplicado entre o desbaste e o acabamento para aliviar tensões internas. É necessário em peças de parede fina, geometrias assimétricas e sempre que a tolerância dimensional for apertada, porque sem ele a peça tende a empenar após a usinagem final. Pergunte explicitamente se o fornecedor executa essa etapa e se ela está inclusa no preço.
Que informações devo enviar para receber orçamentos comparáveis?
Envie medida acabada e sobremetal ou o desenho cotado, grade e cor pretendidas, condição de serviço com carga, rotação, temperatura e umidade, quantidade do lote e previsão de reposição. Acrescente a norma de ensaio exigida no recebimento, como ASTM D785 para dureza ou ASTM D638 para tração, e se há necessidade de declaração de conformidade. Com esse pacote, as propostas voltam sobre a mesma base e a comparação deixa de ser só preço por quilo.
Solicitar orçamento gratuito
Para obter cotações comparativas de nylon fundido, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Plásticos de Engenharia da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASTM D4066, ASTM D638, ASTM D790, ASTM D785, ASTM D2240, ABNT NBR 13230, NR-12, Anvisa RDC 326/2019, Anvisa RDC 589/2021.