
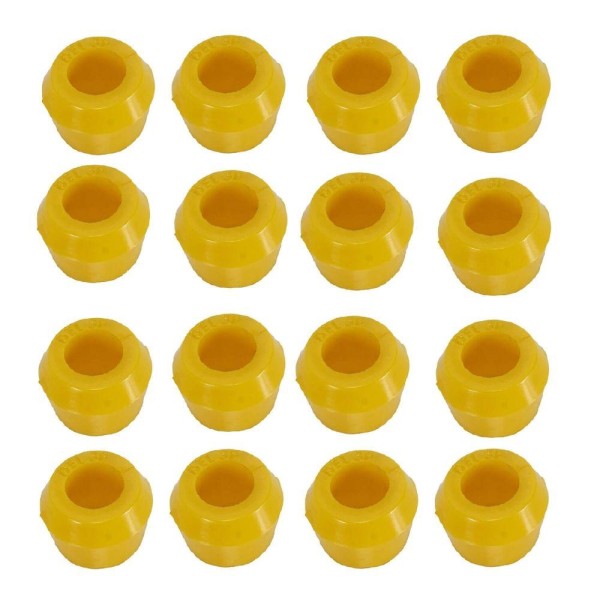


peças técnicas de poliuretano
Aviso de segurança. Peças de poliuretano aplicadas como revestimento de rolos, tambores, acoplamentos ou componentes de proteção integram conjuntos abrangidos pela NR-12, e a substituição por material de dureza ou geometria diferente altera o comportamento do equipamento. Sistemas de PU curados com MOCA (MBOCA) exigem FISPQ no formato da ABNT NBR 14725 e controle de exposição ocupacional na aplicação. Especificação de peças críticas, com carga dinâmica ou contato com alimentos, deve ser validada por profissional habilitado.
Poliuretano fundido, TPU e microcelular: qual processo cabe na sua peça
A escolha do processo vem antes da escolha do material e depende quase inteiramente do tamanho do lote e da espessura da peça. O poliuretano fundido aceita molde simples, cobre toda a faixa de dureza, permite seções espessas e é o único caminho prático para peças com inserto metálico integrado. Quando a série passa de alguns milhares de unidades por ano e a parede é fina, o mesmo componente pode migrar para peças termoplásticas injetadas em TPU, com ciclo de segundos e custo unitário menor, ao preço de um ferramental em aço muito mais caro. O PU microcelular, de densidade reduzida, resolve amortecimento e batentes, mas não substitui PU maciço em desgaste. Já a usinagem a partir de tarugo só é viável em durezas altas e serve a protótipo, peça unitária e reposição urgente.
- Poliuretano fundido em molde: de 1 a alguns milhares de peças, dureza de 60 Shore A a 75 Shore D, aceita inserto metálico e seções espessas.
- TPU injetado: séries altas e paredes finas, ferramental em aço, repetibilidade dimensional superior.
- PU microcelular: batentes, coxins e amortecedores em que a densidade, e não só a dureza, define a curva de carga.
- Usinagem de tarugo ou bloco: protótipo, lote unitário e reposição, restrita a durezas acima de aproximadamente 85 Shore A.
Poliéster ou poliéter: a escolha química que decide a vida útil
É o ponto que mais causa falha prematura e o que menos aparece nos pedidos de orçamento. O poliuretano de base poliéster entrega abrasão e resistência a óleos e hidrocarbonetos superiores, avaliadas por imersão conforme ASTM D471, mas sofre hidrólise: em ambiente quente e úmido, sob vapor ou lavagem química diária, a cadeia se degrada e a peça esfarela em meses. O poliuretano de base poliéter resiste à hidrólise e a micro-organismos e mantém melhor o rebote em baixa temperatura, sendo a escolha natural para frigorífico, lavanderia industrial e linhas com higienização CIP. Especificar apenas peça em PU 90 Shore A sem definir a base química é entregar a decisão ao acaso do estoque do fornecedor.
| Critério | PU base poliéster | PU base poliéter |
|---|---|---|
| Resistência à hidrólise (umidade, vapor, lavagem) | Baixa — degrada com exposição contínua | Alta — indicado para meio úmido e CIP |
| Resistência a óleos e hidrocarbonetos | Superior | Boa, porém inferior ao poliéster |
| Resistência à abrasão a seco | Referência da categoria | Muito boa, ligeiramente abaixo |
| Desempenho em baixa temperatura e rebote | Enrijece mais cedo | Mantém elasticidade e rebote a frio |
| Ataque por fungos e micro-organismos | Suscetível | Resistente |
| Ambiente indicado | Mineração seca, hidráulica, ferramentaria | Frigorífico, alimentício, lavagem e agroindústria úmida |
Dureza, abrasão e compression set: como especificar em números
Dureza não é sinônimo de resistência: é apenas o parâmetro de entrada. Peças mais macias absorvem impacto e têm alto rebote, mas deformam sob carga estática; peças mais duras suportam carga e cortam melhor, porém rasgam com mais facilidade em raios vivos, o que se mede pelo ensaio de rasgo ASTM D624. Em componentes que ficam comprimidos por longos períodos, como calços, coxins e vedações, o dado decisivo é o compression set, e não a dureza. Um cepo de poliuretano usado em prensas de corte de chapa trabalha em faixa bem diferente da de um raspador de correia, ainda que ambos sejam descritos genericamente como peça de PU. Acima de 75 Shore D já não se está mais em regime elastomérico: em buchas e mancais que exigem rigidez e estabilidade dimensional sob carga contínua, o nylon fundido costuma substituir o poliuretano com vantagem de custo e usinabilidade.
| Faixa de dureza (ASTM D2240) | Comportamento dominante | Resistência à abrasão (ISO 4649) | Aplicação típica | Limitação principal |
|---|---|---|---|---|
| 60 a 75 Shore A | Alta flexibilidade e rebote elevado | Moderada | Coxins, vedações de baixa pressão, rolos de tração leve | Deformação permanente sob carga estática |
| 80 a 90 Shore A | Equilíbrio entre elasticidade e desgaste | Alta | Raspadores de correia, rodas e rodízios, telas de peneiramento | Perde rebote em espessuras finas |
| 92 a 95 Shore A | Alta resistência ao rasgo e à carga | Muito alta | Cepos de corte, rodas de AGV, revestimento de rolo industrial | Pouca absorção de impacto |
| 55 a 65 Shore D | Rígido, baixa deformação sob compressão | Muito alta | Buchas, mancais, matrizes de conformação, molas de estampo | Transmite vibração ao conjunto |
| 70 a 75 Shore D | Comportamento de plástico rígido, usinável | Alta | Calços estruturais, guias, peças usinadas de reposição | Trinca sob impacto a frio |
Peças com inserto metálico: a adesão é onde a peça falha primeiro
Rolos revestidos, rodas com cubo de aço, acoplamentos e buchas com luva metálica raramente falham por desgaste do poliuretano: falham por descolamento na interface. A adesão elastômero-metal é avaliada por ASTM D429 e depende de uma sequência que não admite atalho. O substrato precisa ser jateado ao padrão de limpeza Sa 2½ da ISO 8501-1, receber primer específico dentro da janela de tempo definida pelo fabricante do sistema e ser vazado antes de qualquer recontaminação por umidade, óleo ou desmoldante. Depois vem a pós-cura, normalmente algumas horas em estufa, que estabiliza as propriedades mecânicas e que fornecedores apressados suprimem para liberar o molde. Quando um rolo volta em poucas semanas com a manta girando sobre o eixo, o problema quase sempre está nessa etapa, não na formulação.
- Sintoma de falha de adesão: giro do revestimento sobre o eixo, bolhas na interface e desgaste localizado em faixa.
- Sintoma de falha de material: desgaste uniforme, esfarelamento superficial (hidrólise) ou trincas por rasgo.
- Peça a rastreabilidade do preparo: registro de jateamento, lote do primer e ciclo de pós-cura.
O que define o preço da peça sob desenho
Em peça técnica de poliuretano o preço unitário quase nunca é função do material. Em séries baixas, o ferramental domina: um molde em alumínio usinado atende bem lotes pequenos e custa uma fração do molde em aço, mas tem vida útil menor. O segundo fator é o lote mínimo, porque as peças são vazadas a partir de poliuretano líquido bicomponente processado em batelada — dez peças e cinquenta peças podem consumir o mesmo tempo de preparo e a mesma perda de sistema. Cor, aditivo antiestático, formulação atóxica e base poliéter também deslocam o custo. Por último vem a tolerância: elastômeros contraem na cura e seguem classes dimensionais próprias, descritas na ISO 3302-1; exigir tolerância de peça usinada em metal obriga a retífica ou usinagem pós-cura e encarece o item sem ganho funcional. No caso de rolos, recuperar o revestimento sobre o eixo existente costuma custar bem menos que adquirir o conjunto novo, desde que o eixo esteja íntegro e dentro de concentricidade.
- Ferramental: molde em alumínio para séries baixas, molde em aço quando há repetição anual e volume.
- Lote e recorrência: cotar a quantidade anual, não só a compra imediata, muda a faixa de preço.
- Formulação especial: atóxica, antiestática, colorida ou de alta temperatura sobe o custo do sistema.
- Tolerância e acabamento: retífica e usinagem pós-cura só quando a função exige.
- Recuperação de rolos e cilindros como alternativa de custo total ao componente novo.
Checklist de cotação e o que exigir do fornecedor
Peça sob desenho não se cota por foto. O orçamento sai mais rápido e mais próximo do real quando o comprador envia, de uma vez, geometria, ambiente e carga. Vale usar a linguagem de classificação de elastômeros da ASTM D2000 quando a peça substitui um item de projeto internacional, e exigir laudo de dureza e de tração por lote em itens críticos. Em componentes que integram máquinas, guarde a documentação junto ao prontuário exigido pela NR-12. Fornecedores que respondem sem perguntar ambiente e carga costumam estar cotando o estoque, não a aplicação.
- Desenho 2D ou amostra física, com indicação de quais cotas são funcionais.
- Quantidade imediata, recorrência anual e prazo aceitável para ferramental.
- Dureza alvo e base química (poliéster ou poliéter), ou descrição do ambiente para o fornecedor definir.
- Ambiente de trabalho: temperatura mínima e máxima, umidade, vapor, produtos de limpeza, óleos e solventes.
- Carga e regime: estática ou dinâmica, velocidade, frequência de impacto e horas por dia.
- Requisitos especiais: contato com alimento, cor, antiestático, inserto metálico e tipo de aço do inserto.
- Documentos: laudo de dureza conforme ASTM D2240, ensaio de tração, FISPQ do sistema e condições de garantia.
O que só a Soluções Industriais entrega neste nicho
- Comparação direta entre poliuretano de base poliéster e de base poliéter para o mesmo desenho, com o critério de hidrólise explicitado.
- Tabela de faixas de dureza Shore ligada a comportamento mecânico, abrasão e aplicação típica, no formato que o fornecedor usa para cotar.
- Checklist dos dados mínimos que o comprador reúne antes de pedir orçamento de peça sob desenho.
- Explicação do preparo de substrato metálico (jateamento e primer) como causa raiz de descolamento em rolos revestidos.
- Fatores que movem o preço em série baixa: ferramental em alumínio, lote mínimo de prepolímero e usinagem pós-cura por tolerância apertada.
- Comparação de custo total entre recuperar revestimento de rolo existente e comprar rolo novo completo.
- Alerta sobre tolerâncias dimensionais de elastômero, que não seguem o desenho pensado para usinagem de metal.
- Rede de fornecedores que atendem tanto peça unitária de protótipo quanto lote seriado com molde dedicado.
Perguntas frequentes
Qual a vantagem do poliuretano sobre a borracha vulcanizada na mesma peça?
O poliuretano fundido apresenta resistência à abrasão e capacidade de carga superiores às da maioria das borrachas convencionais na mesma dureza, com perda por abrasão menor no ensaio de tambor rotativo da ISO 4649. Em contrapartida, a borracha natural ainda leva vantagem em impacto severo com material molhado e em resistência a vapor contínuo. A decisão deve considerar o modo de desgaste dominante: abrasão por deslizamento favorece o PU, impacto úmido favorece a borracha.
É possível usinar peças de poliuretano a partir de tarugo ou bloco?
Sim, mas apenas em durezas mais altas, tipicamente acima de 85 Shore A, porque materiais macios deformam sob a ferramenta e perdem a cota. A usinagem é o caminho para protótipo, peça unitária e reposição urgente sem ferramental. Para lotes repetidos, o vazamento em molde sai mais barato e entrega melhor homogeneidade de propriedades.
Poliuretano pode ser usado em contato direto com alimentos?
Pode, desde que a formulação, os pigmentos e o agente de cura sejam compatíveis com a RDC nº 123/2001 da Anvisa, que trata de equipamentos e embalagens elastoméricas em contato com alimentos, e frequentemente com a referência 21 CFR 177.2600 do FDA. Nesses casos costuma-se optar por base poliéter, pela resistência à lavagem química. Exija do fornecedor a declaração de conformidade da formulação por lote.
Até que temperatura uma peça técnica de poliuretano trabalha?
Sistemas convencionais de PU fundido operam de forma contínua entre cerca de -30 °C e 80 °C, admitindo picos curtos acima disso. Sistemas de alta performance ampliam a faixa, mas com custo bem maior. Acima do limite de serviço, o material amolece e o compression set medido por ASTM D395 cresce rapidamente, o que aparece como afundamento permanente da peça.
Preciso pagar molde para comprar poucas peças?
Nem sempre. Para lotes muito pequenos, muitos fornecedores usinam a peça a partir de bloco ou vazam em molde de alumínio de baixo custo, amortizado no próprio pedido. O ferramental em aço só se justifica com recorrência anual e volume. Informar a quantidade anual estimada, e não apenas a compra imediata, costuma mudar a faixa de preço apresentada.
Dá para recuperar um rolo revestido em poliuretano em vez de comprar outro?
Sim, e é a prática padrão quando o eixo está íntegro e dentro de concentricidade. O processo remove o revestimento gasto, jateia o substrato ao padrão Sa 2½ da ISO 8501-1, aplica primer, revaza o poliuretano e retifica na medida final. O custo tende a ser uma fração do rolo completo, com a ressalva de que a qualidade da adesão, verificável por ASTM D429, é o que define a durabilidade do serviço.
Que tolerância dimensional posso exigir em uma peça de poliuretano?
Elastômeros contraem durante a cura e seguem classes de tolerância próprias, descritas na ISO 3302-1, mais largas que as de peças usinadas em metal. Cotas críticas podem ser fechadas por usinagem ou retífica após a pós-cura, mas isso acrescenta operação e custo. O caminho eficiente é indicar no desenho quais cotas são funcionais e liberar as demais dentro da classe padrão.
Quais documentos vale pedir junto com a entrega das peças?
Em itens críticos, peça laudo de dureza conforme ASTM D2240, ensaio de tração e alongamento conforme ASTM D412 e, quando houver inserto, registro do preparo de superfície e do ciclo de pós-cura. A FISPQ do sistema, no formato da ABNT NBR 14725, deve acompanhar o fornecimento. Peças que integram máquinas devem ter a documentação arquivada junto ao prontuário previsto na NR-12.
Solicitar orçamento gratuito
Para obter cotações comparativas de peças técnicas de poliuretano, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Materiais Industriais da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASTM D2240, ABNT NBR ISO 868, ASTM D412, ASTM D624, ASTM D395, ISO 815, ISO 4649, ASTM D471, ASTM D429, ASTM D2000, ISO 3302-1, ISO 8501-1, RDC nº 123/2001 (Anvisa), 21 CFR 177.2600 (FDA), ABNT NBR 14725, NR-12.