


peek termoplástico
Aviso de segurança. PEEK aplicado em componentes de contato com alimentos, produtos médicos ou vedações de processo pressurizado envolve exigências legais específicas: a RDC Anvisa 105/1999 rege materiais plásticos em contato com alimentos e a série ISO 10993 rege a avaliação biológica de dispositivos médicos. Grau industrial e grau implantável não são intercambiáveis, ainda que o polímero base seja o mesmo. A especificação final para essas aplicações, assim como o dimensionamento de peças sujeitas a pressão ou carga estrutural, deve ser validada por engenheiro ou profissional habilitado com ART.
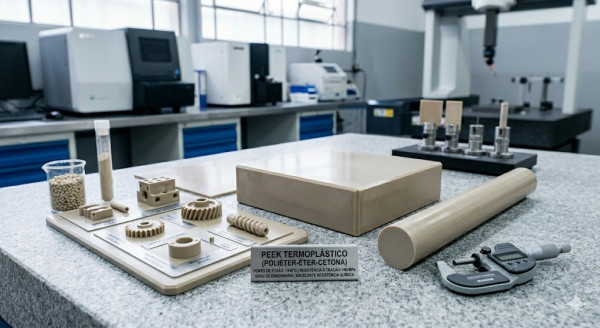
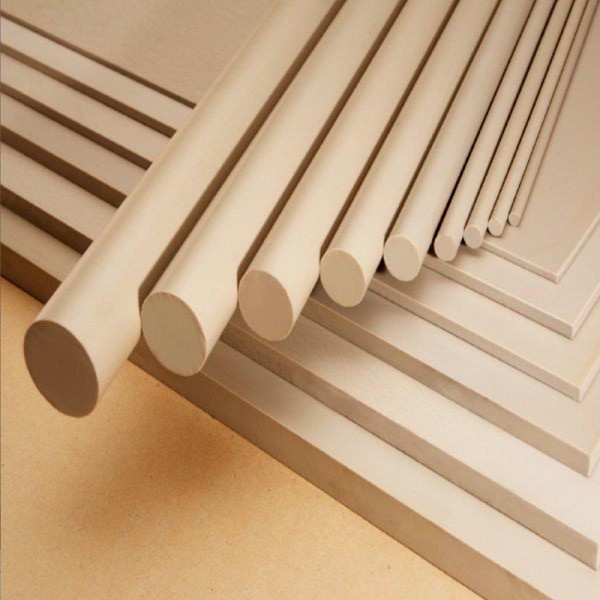
Formatos de PEEK disponíveis para compra industrial
O PEEK chega ao mercado brasileiro majoritariamente como semi-acabado importado, transformado em barra, chapa ou tubo para usinagem posterior. Tarugos extrudados cobrem a faixa de diâmetros pequenos e médios com bom custo por quilo, enquanto diâmetros maiores e chapas espessas normalmente vêm de moldagem por compressão, processo que gera tensão residual menor e maior homogeneidade no miolo da peça. Filme e fita extrudados atendem isolamento elétrico e barreiras térmicas finas. Peça injetada só compensa em série, porque o molde precisa operar aquecido em torno de 180 °C para atingir a cristalinidade correta, o que encarece o ferramental. Quem trabalha com outros termoplásticos usinados já conhece a lógica: assim como no fornecimento de tarugo de plástico em geral, o formato escolhido determina o rendimento de material e o refugo de usinagem.
- Tarugo ou barra redonda: base para buchas, anéis, pistões, conectores e peças torneadas.
- Chapa e placa: guias, isoladores, gabaritos, assentos de válvula e peças fresadas.
- Tubo extrudado: mancais de parede fina, luvas e revestimentos internos.
- Filme e fita: isolação elétrica, barreira térmica e componentes flexíveis finos.
- Peça injetada sob medida: viável a partir de séries que amortizem o molde aquecido.
Como escolher o grau de PEEK: virgem, GF30, CF30 ou bearing
A escolha do grau é a decisão que mais impacta desempenho e preço, e errar aqui custa mais que qualquer economia de compra. Use PEEK virgem quando a peça sofre impacto, precisa de alongamento ou vai ser dobrada e encaixada sob interferência, e também quando pureza e ausência de partículas abrasivas importam, como em semicondutores e sala limpa. Vá para GF30 quando a peça fica sob carga constante em temperatura acima de 120 °C e a fluência é o inimigo, aceitando em troca maior desgaste da ferramenta e do contramaterial. CF30 entra quando é preciso dissipar calor pelo próprio componente ou quando a rigidez do GF30 ainda não basta, com custo tipicamente superior ao do grau com fibra de vidro. O bearing grade é para mancal, bucha e anel de desgaste sem lubrificação, onde o coeficiente de atrito importa mais que a resistência à tração. O erro clássico é especificar GF30 para uma bucha rotativa: a fibra de vidro exposta funciona como lixa contra o eixo metálico.
| Grau | Característica dominante | Aplicação típica | Quando evitar |
|---|---|---|---|
| PEEK virgem (natural) | Maior tenacidade e alongamento, sem carga abrasiva | Conectores, vedações, peças de sala limpa, protótipos usinados | Carga estática contínua acima da transição vítrea |
| PEEK GF30 (fibra de vidro) | Rigidez e resistência à fluência sob temperatura | Suportes estruturais, peças de bomba, isoladores sob carga | Contato deslizante contra eixo metálico |
| PEEK CF30 (fibra de carbono) | Máxima rigidez e condução térmica; dissipa estática | Pistões, palhetas de compressor, peças que precisam dissipar calor | Projetos com restrição de orçamento sem exigência térmica |
| PEEK bearing grade (PTFE/grafite/carbono) | Baixo atrito e baixo desgaste sem lubrificação | Buchas, mancais secos, anéis de desgaste, guias deslizantes | Peças que exigem alongamento ou impacto elevado |
Limites reais de temperatura e ataque químico: onde o PEEK falha
O dado que aparece em todo catálogo é a fusão em torno de 343 °C, e é justamente o dado errado para dimensionar peça. O limite prático de projeto no grau virgem é a transição vítrea em torno de 143 °C, porque acima dela o módulo cai de forma acentuada e uma peça sob carga constante começa a fluir e perder cota. Graus reforçados com fibra sustentam carga bem acima dessa faixa porque a fibra assume o esforço, e é exatamente por isso que GF30 e CF30 existem. Quimicamente o PEEK resiste a hidrocarbonetos, vapor, água superaquecida, soluções salinas e à maioria dos ácidos e bases diluídos, o que sustenta seu uso em autoclave com ciclos repetidos de esterilização, onde poliacetal e muitos poliésteres hidrolisam. A exceção relevante é o ácido sulfúrico concentrado, que ataca o polímero, e a exposição prolongada a radiação ultravioleta sem proteção, que causa degradação superficial. Um segundo modo de falha, mais silencioso, é o empenamento pós-usinagem: barra extrudada carrega tensão residual, e peça de parede fina usinada sem recozimento prévio sai da máquina dentro da cota e sai do estoque fora dela.
- Transição vítrea de aproximadamente 143 °C: limite de carga estrutural no grau virgem, não a fusão.
- Vapor e autoclave: resistência a ciclos repetidos, com destaque frente ao poliacetal em ambiente úmido quente.
- Ácido sulfúrico concentrado: ataque comprovado, principal lacuna química a verificar antes de especificar.
- Tensão residual do tarugo: recozimento antes ou entre etapas de usinagem em peças de tolerância apertada.
- Usinagem com ferramenta de metal duro afiada e refrigeração adequada, evitando calor localizado que trinca a peça.
PEEK, PTFE, PPS e poliacetal: quando o custo se justifica
PEEK está entre os termoplásticos mais caros por quilo em circulação industrial, com ordem de grandeza muito acima do poliacetal e do nylon, e superior também ao PPS na maioria das cotações. Isso significa que a decisão nunca deve ser tomada por preço de matéria-prima isolado, e sim por custo total ao longo do ciclo: uma bucha de PEEK que dura vários ciclos de manutenção em ambiente quente e agressivo sai mais barata que a mesma peça em material comum trocada a cada parada. A regra prática é começar pelo material mais barato que atende o ambiente e subir a escada só quando um requisito quebra: se a temperatura contínua fica abaixo de 90 °C e o meio é seco, poliacetal resolve; se o ponto crítico é atrito e inércia química sem exigência de carga, o PTFE atende; se a temperatura sobe e há carga mecânica, PPS entra; quando aparecem simultaneamente temperatura alta, carga estrutural, agressividade química e exigência de vida longa, o PEEK deixa de ser luxo e vira a opção econômica. Em muitas fábricas a comparação começa nas placas e tarugos de poliacetal já em uso e só migra para PEEK no ponto onde a peça atual falha antes do intervalo de manutenção previsto.
| Material | Faixa térmica de uso contínuo | Ponto forte | Custo relativo por quilo |
|---|---|---|---|
| Poliacetal (POM) | Até cerca de 90 °C | Usinabilidade e estabilidade dimensional a baixo custo | Referência base, o mais baixo do grupo |
| PTFE | Ampla, mas com baixa resistência mecânica | Atrito mínimo e inércia química quase total | Intermediário; alta densidade encarece a peça |
| PPS | Contínua elevada com bom desempenho estrutural | Estabilidade térmica com custo abaixo do PEEK | Intermediário a alto |
| PEEK | A mais alta do grupo entre os termoplásticos usinados | Soma temperatura, carga, química e vida longa | O mais alto; múltiplos do poliacetal |
Aplicações setoriais que puxam a demanda de PEEK no Brasil
A procura por PEEK no país se concentra em poucos setores que compartilham o mesmo perfil de exigência. Em óleo e gás, entra em anéis de vedação, back-up rings e componentes de válvula expostos a pressão e a gases ácidos, com forte cobrança de rastreabilidade de lote. Na indústria química e farmacêutica, aparece em assentos de válvula, rotores de bomba e componentes que passam por limpeza a vapor. No setor médico, o grau biocompatível é usado em instrumental esterilizável e componentes de dispositivos, sempre sob avaliação pela série ISO 10993 e nunca substituído por barra de grau industrial. Em semicondutores e microeletrônica, o atrativo é baixa liberação de contaminantes e pureza. Em automotivo e aeronáutica, aparece em engrenagens, buchas e conectores próximos a fontes de calor. Em elétrica e eletrônica, o PEEK compete com outros isolantes rígidos em terminais e suportes de barramento sujeitos a temperatura, disputando espaço com soluções tradicionais em componentes moldados de baquelite quando o requisito térmico e mecânico aperta.
- Óleo e gás: vedações, back-up rings e componentes de válvula sob pressão e meio ácido.
- Química e farmacêutica: peças de bomba, assentos e guias submetidos a limpeza a vapor.
- Médico e laboratorial: instrumental esterilizável em grau biocompatível com rastreabilidade de lote.
- Semicondutores e sala limpa: baixa contaminação e estabilidade dimensional em processo.
- Automotivo e aeronáutico: engrenagens, buchas e conectores em zona quente, com atenção à classificação de comportamento em fogo.
O que define o preço e o que reunir antes de pedir orçamento
O preço do PEEK é formado por fatores que o comprador consegue influenciar antes mesmo de falar com o fornecedor. Grau e reforço pesam primeiro, com os graus especiais e biocompatíveis em outro patamar frente ao virgem. Formato e dimensão vêm em seguida: diâmetro e espessura fora das medidas comerciais de estoque forçam produção especial ou desperdício de usinagem, e barra inteira costuma ter preço por quilo melhor que retalho, embora o retalho evite estoque parado em protótipos. Volume e recorrência abrem faixa de negociação real, porque parte relevante do custo é importação de resina. Documentação também custa: exigir certificado de conformidade do fabricante da resina, laudo de ensaio conforme ASTM D638 ou declaração de adequação à RDC Anvisa 105/1999 acrescenta valor e prazo. Por fim, serviço agregado — usinagem CNC, recozimento e inspeção dimensional — transforma a cotação de matéria-prima em cotação de peça pronta. Reunir os dados abaixo antes de abrir a solicitação é o que separa um retorno em horas de uma troca de mensagens de dias.
- Grau desejado ou, melhor ainda, o requisito de aplicação: temperatura contínua, carga, meio químico e presença de atrito.
- Formato e medidas: diâmetro e comprimento do tarugo, espessura e dimensões da chapa, ou desenho técnico da peça com tolerâncias.
- Quantidade e recorrência: peça única, lote piloto ou fornecimento programado ao longo do ano.
- Exigências documentais: certificado de conformidade com lote, laudo de ensaio mecânico, declaração para contato com alimentos ou biocompatibilidade.
- Serviços adicionais: usinagem, recozimento para alívio de tensões, acabamento superficial e inspeção dimensional.
- Prazo aceitável, considerando que boa parte do material é importada e o estoque nacional é limitado a bitolas correntes.
O que só a Soluções Industriais entrega neste nicho
- Cotações agrupadas de tarugo, chapa e tubo de PEEK com fornecedores que trabalham lote fracionado, e não só bobina cheia de resina.
- Comparativo direto de custo por quilo entre PEEK, PPS, PTFE e poliacetal para a mesma peça, antes de fechar o projeto.
- Distinção prática entre grau industrial, grau para contato com alimentos e grau biocompatível na hora de pedir o orçamento.
- Fornecedores que entregam certificado de conformidade com lote e origem da resina, exigência crescente em óleo e gás.
- Especificação de recozimento pós-usinagem para peças de tolerância apertada, item que raramente entra no pedido de compra.
- Retalho e ponta de tarugo de PEEK para protótipo, alternativa ao mínimo de barra inteira em projetos de baixa tiragem.
- Checklist de dados dimensionais e de ambiente que reduz de dias para horas o retorno do orçamento técnico.
Perguntas frequentes
PEEK aguenta 300 °C de trabalho contínuo?
Não como peça sob carga. A fusão fica em torno de 343 °C, mas o limite prático de projeto no grau virgem é a transição vítrea, em torno de 143 °C, ponto a partir do qual a rigidez cai e a peça começa a fluir sob esforço constante. Graus reforçados com 30% de fibra de vidro ou de carbono sustentam carga bem acima dessa faixa, porque a fibra assume parte do esforço estrutural.
Posso usar tarugo de PEEK industrial em peça de contato com alimento ou dispositivo médico?
Não sem verificar o grau. O contato com alimentos no Brasil é regido pela RDC Anvisa 105/1999 e exige grau declarado e documentado para essa finalidade. Aplicações médicas exigem grau avaliado pela série ISO 10993, com rastreabilidade completa de lote. Barra industrial e barra biocompatível têm aparência praticamente idêntica, então a distinção só existe na documentação.
Por que minha peça de PEEK empenou depois da usinagem?
Quase sempre por tensão residual do semi-acabado. Tarugo e chapa extrudados carregam tensões do resfriamento, e ao remover material de forma assimétrica a peça se acomoda e sai de cota. A prática que resolve é o recozimento controlado antes da usinagem final, e em peças de parede fina também entre o desbaste e o acabamento. Vale especificar esse tratamento no pedido de compra.
Qual a diferença de custo entre PEEK e poliacetal para a mesma peça?
O PEEK custa múltiplos do poliacetal por quilo, e a diferença por peça é ainda maior quando se soma usinagem mais lenta e refugo. A troca só se justifica quando o poliacetal falha antes do intervalo de manutenção previsto por temperatura acima de cerca de 90 °C, ataque químico ou hidrólise. Nesse cenário, o custo total ao longo do ciclo inverte a favor do PEEK.
Existe algum produto químico que ataca o PEEK?
Sim. Apesar da resistência ampla a hidrocarbonetos, vapor, soluções salinas e à maioria dos ácidos e bases diluídos, o ácido sulfúrico concentrado ataca o polímero. Exposição prolongada a radiação ultravioleta sem proteção também degrada a superfície. Antes de especificar, vale confrontar a lista completa do meio de processo com a tabela de compatibilidade do fabricante da resina.
Que documentos devo exigir do fornecedor numa compra de PEEK?
No mínimo, certificado de conformidade com identificação de lote e do fabricante da resina, o que dá rastreabilidade e protege contra material requalificado. Para peças estruturais, laudo de ensaio de tração conforme ASTM D638 ou de compressão conforme ASTM D695. Para contato com alimentos ou uso médico, a declaração específica exigida pela RDC Anvisa 105/1999 ou pela série ISO 10993, conforme o caso.
Compensa injetar peças de PEEK ou usinar a partir de tarugo?
Depende da série. A injeção de PEEK exige molde operando aquecido em torno de 180 °C para atingir a cristalinidade correta, o que encarece bastante o ferramental. Para protótipos, peças únicas e lotes pequenos, a usinagem a partir de tarugo ou chapa é o caminho econômico. A injeção passa a compensar quando o volume anual amortiza o molde e o ganho de ciclo aparece.
PEEK resiste a ciclos repetidos de autoclave?
Sim, essa é uma de suas vantagens mais consistentes. O polímero mantém propriedades sob vapor e água superaquecida por muitos ciclos, situação em que poliacetal e diversos poliésteres sofrem hidrólise e perdem resistência. É por isso que instrumental esterilizável e componentes de linha farmacêutica frequentemente migram para PEEK após falhas recorrentes em outros termoplásticos.
Como identificar visualmente o grau de PEEK que recebi?
A cor dá indício, mas não certeza: o virgem tende ao bege natural, o reforçado com fibra de carbono é preto e o bearing grade também costuma ser escuro. Como GF30, CF30 e compostos tribológicos podem ser visualmente parecidos, a identificação confiável vem da marcação do material e do certificado de lote. A ABNT NBR 13230 trata da identificação de plásticos e é referência para marcação em peças.
Solicitar orçamento gratuito
Para obter cotações comparativas de peek termoplástico, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Materiais Industriais da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASTM D6262, ASTM D638, ASTM D695, ABNT NBR 13230, ISO 10993, RDC Anvisa 105/1999, UL 94.