
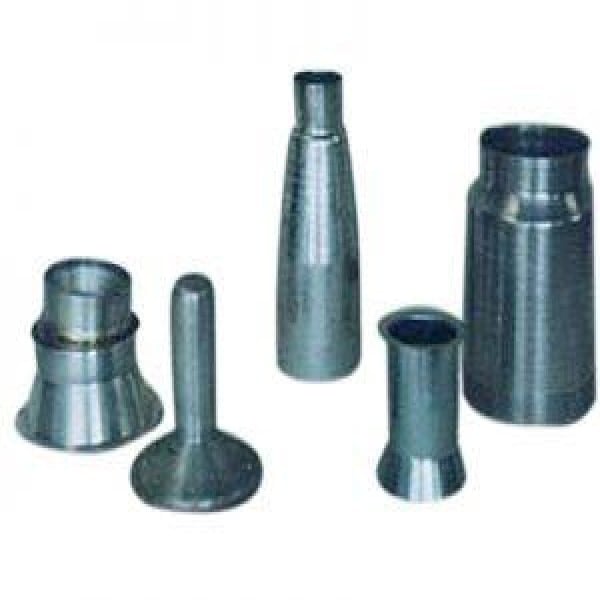

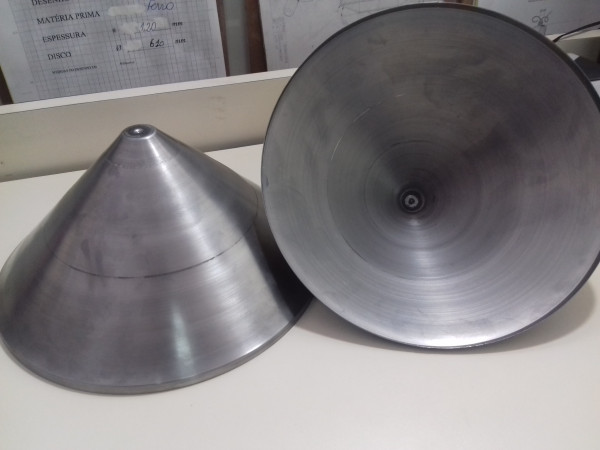
Repuxo em aço
Aviso de segurança. A operação de prensas para repuxo em aço é atividade de risco regulada pela NR-12 do Ministério do Trabalho e pela ABNT NBR 13930, que exigem proteções fixas ou móveis intertravadas, comando bimanual ou cortina de luz e inspeção periódica documentada. Peças repuxadas destinadas a tampos, calotas ou componentes de vasos sob pressão entram no escopo da NR-13 e devem ter projeto e inspeção assinados por profissional legalmente habilitado com ART registrada no CREA. Não dimensione ferramental, dispositivo de segurança ou componente pressurizado sem validação de engenheiro responsável.
Como funciona o repuxo em aço e quais processos concorrem com ele
No repuxo convencional em prensa, o blank é posicionado sobre a matriz, preso pelo prensa-chapas e empurrado pelo punção até assumir a forma da cavidade. A profundidade obtida em um único golpe é limitada pela razão de estampagem; peças mais fundas exigem passes sucessivos de reestampagem, com redução progressiva do diâmetro. Existem rotas alternativas que muitas vezes resolvem melhor o mesmo desenho: o repuxo por torneamento, conhecido como spinning, conforma o disco contra um mandril rotativo e dispensa matriz cara, sendo competitivo em baixas tiragens e peças de revolução; a estampagem progressiva e a transfer combinam corte, repuxo e furação em uma sequência automatizada, com alta cadência e ferramental complexo; e a estampagem simples resolve peças rasas sem exigir controle fino de escoamento. A escolha entre elas não é técnica pura, é econômica, e depende diretamente do volume anual.
- Repuxo em prensa excêntrica: peças rasas, alta cadência, curso e força limitados.
- Repuxo em prensa hidráulica de dupla ação: controle independente de punção e prensa-chapas, indicado para peças profundas.
- Spinning ou repuxo por torneamento: sem matriz completa, ideal para protótipo e lotes pequenos de peças de revolução.
- Estampagem progressiva: várias operações em um ferramental único, viável a partir de tiragens altas e repetitivas.
- Repuxo em duas ou três etapas com recozimento intermediário: para geometrias com profundidade maior que o diâmetro.
Qual chapa de aço escolher: grau de estampagem, espessura e alternativa em inox
O erro de especificação mais comum é pedir repuxo com chapa comercial genérica. A ABNT NBR 5915 separa as qualidades justamente porque cada geometria pede uma capacidade de deformação diferente: peça rasa aceita grau de estampagem média, peça com profundidade próxima do diâmetro exige grau profundo ou extra profundo, e insistir no grau errado se paga em trinca, refugo e parada de linha. Quando o requisito é resistência à corrosão ou contato com alimentos, a rota muda para aço inoxidável — o AISI 304, austenítico, tem excelente repuxabilidade e é a escolha padrão para cubas e recipientes, enquanto o 430, ferrítico, custa menos, mas tende a orelhamento mais pronunciado e resiste menos a meios agressivos. Vale lembrar que o inox encrua muito mais rápido que o aço-carbono, o que costuma acrescentar um passe e um recozimento ao processo. Para peças que serão pintadas ou zincadas depois, considerar o acabamento já na escolha da chapa evita retrabalho de decapagem.
| Material / grau | Referência normativa | Repuxabilidade relativa | Aplicação típica | Quando usar |
|---|---|---|---|---|
| Aço-carbono EM (estampagem média) | ABNT NBR 5915 | Baixa a média | Tampas rasas, protetores, carcaças simples | Profundidade bem menor que o diâmetro e custo é o critério |
| Aço-carbono EP (estampagem profunda) | ABNT NBR 5915 | Média a alta | Cubas rasas, carcaças de motor, componentes automotivos | Profundidade intermediária com risco de trinca em grau inferior |
| Aço-carbono EEP (estampagem extra profunda) | ABNT NBR 5915 | Alta | Copos profundos, reservatórios, peças de vários passes | Profundidade próxima ou maior que o diâmetro |
| Chapa de aço-carbono estrutural e geral | ABNT NBR 11888 | Variável conforme grau | Peças conformadas de maior espessura, calotas e tampos | Requisito estrutural predomina sobre repuxo severo |
| Inox AISI 304 | Composição austenítica | Alta, com forte encruamento | Cubas, recipientes de alimentos, equipamentos sanitários | Corrosão, higiene ou contato alimentar são obrigatórios |
| Inox AISI 430 | Composição ferrítica | Média, com tendência a orelhamento | Painéis, acabamentos, peças de eletrodoméstico | Ambiente pouco agressivo e necessidade de reduzir custo |
Ferramental de repuxo: punção, matriz, folga e prensa-chapas
O ferramental é onde o repuxo dá certo ou errado. O raio da matriz precisa ser generoso o bastante para o metal escoar sem trincar, mas não tanto a ponto de deixar a aba livre e enrugar; a folga entre punção e matriz normalmente acompanha a espessura da chapa com uma pequena folga adicional, e apertá-la demais provoca ironing indesejado, com afinamento e aumento de esforço. O prensa-chapas exerce a força de sujeição que controla o escoamento do flange: força de menos gera rugas, força de mais trava o material e rompe o fundo da peça. Aços-ferramenta e insertos de metal duro são usados nas regiões de maior desgaste, e é comum recorrer a serviços de usinagem de moldes e matrizes para produzir e recuperar esses conjuntos. Ferramental bem projetado prevê também as etapas seguintes de corte de borda e rebarbação, que definem a tolerância final da peça.
Defeitos, modos de falha e o que dá errado na peça repuxada
Quem já acompanhou um lote de repuxo sabe que os problemas se repetem e têm causa identificável. Ruga na aba aponta para prensa-chapas com força insuficiente ou blank grande demais; trinca no raio do punção indica material sem capacidade de deformação, raio muito fechado ou lubrificação deficiente; afinamento excessivo de parede compromete estanqueidade e resistência mecânica, e é crítico em peças que depois serão soldadas ou pressurizadas; orelhamento na borda vem da anisotropia planar da chapa e obriga a prever sobremetal para o corte de acabamento; retorno elástico desvia cotas em peças de parede reta; e riscos ou marcas de arraste denunciam desgaste de matriz ou óleo inadequado. Um ponto pouco discutido é que a peça sai do repuxo encruada, com dureza e limite de escoamento maiores que a chapa original — se o projeto seguinte previa dobrar, furar ou soldar aquela região, é preciso planejar alívio de tensões, sob pena de trinca tardia em campo.
- Ruga no flange: aumentar força do prensa-chapas ou revisar o diâmetro do blank.
- Trinca no raio: revisar grau da chapa, aumentar o raio da matriz ou melhorar a lubrificação.
- Afinamento de parede: ajustar folga punção-matriz e distribuir a deformação em mais passes.
- Orelhamento: prever sobremetal de corte e considerar chapa com menor anisotropia planar.
- Retorno elástico fora de tolerância: recalibrar o passe final ou incluir operação de restrike.
- Trinca tardia após soldagem ou furação: avaliar alívio de tensões do material encruado.
O que define o preço do repuxo em aço e quando o ferramental se paga
No repuxo, o preço unitário quase nunca é o dado relevante isolado — o que decide a compra é a soma do ferramental com o preço por peça diluído na tiragem. Ferramental de repuxo é investimento inicial concentrado: projeto, usinagem de punção e matriz, tratamento térmico e try-out. Quanto maior o lote, mais esse valor se dilui e mais o preço unitário cai; abaixo de certo volume, rotas sem matriz completa, como spinning ou usinagem, quase sempre saem na frente. Os demais fatores que movem o orçamento são o número de passes exigido pela geometria (cada passe é mais uma operação e às vezes mais um ferramental), o material e seu grau (inox custa consideravelmente mais que aço-carbono e ainda encrua mais rápido), a espessura, o acabamento pós-repuxo (zincagem eletrolítica, pintura a pó, polimento), as tolerâncias solicitadas e a exigência de rastreabilidade, certificado de material ou documentação de norma. Peça sempre o orçamento aberto em ferramental e preço por peça em, no mínimo, duas faixas de quantidade: é isso que revela o ponto de equilíbrio real.
- Ferramental: item de maior peso no primeiro pedido, amortizado ao longo da tiragem.
- Número de passes e recozimentos intermediários: cada etapa adiciona hora-máquina e manuseio.
- Material e grau: inox e graus EEP encarecem a matéria-prima frente a chapa comercial.
- Acabamento e tratamento superficial: podem representar parcela relevante do custo da peça pronta.
- Tolerâncias apertadas e ensaios de recebimento: exigem operações extras de calibração e inspeção.
- Volume contratado e recorrência: lote único paga ferramental inteiro; contrato anual dilui melhor.
Como qualificar o fornecedor e o que enviar na cotação
Estamparia é serviço, não produto de prateleira, e a qualidade da cotação depende do que o comprador envia. Fornecedores que recebem desenho 3D em STEP ou IGES, com tolerâncias e material definidos, respondem mais rápido e com menos ressalvas do que os que recebem apenas um croqui. Na qualificação do fornecedor, verifique capacidade de prensa em toneladas e curso disponível, se há prensa hidráulica de dupla ação para peças profundas, se o ferramental é projetado internamente ou terceirizado, qual o histórico em peças semelhantes, se opera sob sistema de gestão da qualidade ISO 9001 e como comprova a adequação das prensas à NR-12 e à ABNT NBR 13930. Pergunte também quem é o proprietário do ferramental ao fim do contrato — essa cláusula define se você pode migrar de fornecedor sem refazer o investimento. Para peças que integram conjuntos maiores, compensa checar se o mesmo fornecedor ou um parceiro próximo oferece caldeiraria e usinagem, evitando fragmentar a cadeia.
- Desenho técnico ou modelo 3D com tolerâncias, acabamento superficial e cotas críticas.
- Material e grau da chapa desejados, ou a aplicação para o fornecedor sugerir o grau.
- Espessura nominal e eventual restrição de afinamento de parede.
- Quantidade do lote e estimativa anual, para calcular o rateio do ferramental.
- Tratamento superficial e norma ou certificação exigida no recebimento.
- Definição contratual de propriedade e guarda do ferramental.
O que só a Soluções Industriais entrega neste nicho
- Cotações de repuxo em aço no marketplace concentram-se em lotes de 500 a 50.000 peças, faixa em que o rateio do ferramental ainda pesa no preço unitário.
- Compradores que enviam desenho 3D em STEP ou IGES junto do pedido recebem orçamento em prazo sensivelmente menor do que quem manda apenas croqui em PDF.
- Boa parte das recotações ocorre porque o comprador não informou o grau de estampagem da chapa (EM, EP ou EEP), obrigando o estampador a orçar pelo pior cenário.
- Demanda recorrente por repuxo de tampos e calotas cruza com serviços de caldeiraria, indicando comprador que precisa do conjunto e não só da peça conformada.
- Pedidos com profundidade maior que o diâmetro da peça quase sempre voltam do fornecedor com proposta de dois ou três passes e recozimento intermediário.
- Checklist de cotação mais aceito pelos estampadores: desenho com tolerâncias, material e grau da chapa, espessura, quantidade anual, acabamento pós-repuxo e norma exigida.
- Estamparias com prensa hidráulica de dupla ação aparecem nas cotações de peças profundas, enquanto excêntricas dominam peças rasas de alta cadência.
- Fornecedores que já operam sob ISO 9001 e NR-12 documentada respondem melhor a demandas automotivas e de linha branca, onde há auditoria de segunda parte.
Perguntas frequentes
Qual a profundidade máxima que se consegue em um único passe de repuxo?
Depende da razão entre o diâmetro do blank e o diâmetro do punção e do grau da chapa. Peças com profundidade próxima ou maior que o diâmetro geralmente exigem dois ou mais passes de reestampagem, e em casos severos recozimento intermediário para aliviar o encruamento. Chapas grau EEP conforme a ABNT NBR 5915 ampliam a profundidade viável por passe frente às de grau EM.
Repuxo em aço serve para lote pequeno ou só para grande volume?
O repuxo em prensa com matriz completa só se paga quando o ferramental é diluído por uma tiragem relevante. Para protótipos e lotes pequenos de peças de revolução, o repuxo por torneamento (spinning) ou a usinagem costumam sair mais baratos, porque dispensam matriz. Peça sempre orçamento em duas faixas de quantidade para enxergar o ponto de equilíbrio.
Que documentos e certificados devo exigir do estampador?
Peça certificado de qualidade do material com a norma de fornecimento da chapa, relatório dimensional do lote piloto, evidência de sistema de gestão da qualidade quando houver ISO 9001 e comprovação de adequação das prensas à NR-12 e à ABNT NBR 13930. Para peças destinadas a equipamentos sob pressão, também documentação e responsabilidade técnica compatíveis com a NR-13.
O ferramental fica com o fornecedor ou com o comprador?
Isso é definido em contrato e precisa ser tratado antes do primeiro pedido. Quando o comprador paga o ferramental, o usual é que a propriedade seja dele, com guarda e manutenção no fornecedor. Sem essa cláusula, trocar de estamparia significa refazer o investimento inteiro em punção e matriz.
A peça repuxada muda de propriedades mecânicas em relação à chapa original?
Sim. O repuxo é conformação a frio e encrua o material, elevando dureza e limite de escoamento e reduzindo a ductilidade remanescente. Também há variação de espessura, com afinamento nas paredes e possível espessamento no flange. Se a peça for soldada, dobrada ou furada depois, avalie alívio de tensões com apoio de profissional habilitado.
Qual a diferença entre repuxo, estampagem e dobra?
A dobra apenas flexiona a chapa em torno de uma linha, sem escoamento significativo do material. A estampagem é o termo amplo que reúne corte, dobra e conformação em prensa. O repuxo é a modalidade em que a chapa plana escoa para dentro de uma cavidade e se torna uma peça oca sem costura, sob tração e compressão simultâneas.
Aço inoxidável pode ser repuxado com o mesmo ferramental do aço-carbono?
Não é recomendável sem revisão. O inox austenítico como o 304 encrua muito mais rápido, exige mais força de prensa, lubrificantes específicos e frequentemente um passe adicional. Reaproveitar ferramental dimensionado para aço-carbono costuma gerar trinca, marcas de arraste e desgaste acelerado da matriz.
Quanto tempo leva do desenho à primeira peça aprovada?
O prazo é dominado pelo ferramental, que passa por projeto, usinagem, tratamento térmico e try-out antes da amostra. Enviar modelo 3D em STEP ou IGES com tolerâncias e material definidos reduz o vaivém de esclarecimentos. Depois de aprovado o ferramental, os lotes seriados dependem apenas de disponibilidade de prensa e matéria-prima.
Como reduzir refugo em produção de peças repuxadas?
Os ganhos maiores vêm de três frentes: escolher o grau de chapa adequado à razão de estampagem conforme a ABNT NBR 5915, calibrar a força do prensa-chapas para evitar ruga sem travar o escoamento, e manter lubrificação e manutenção do raio da matriz em rotina. Prever sobremetal para o corte de borda também absorve o orelhamento sem gerar peça fora de cota.
Solicitar orçamento gratuito
Para obter cotações comparativas de repuxo em aço, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos — Conformação de Chapas da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR 5915, ABNT NBR 11888, ABNT NBR 13930, NR-12 (Ministério do Trabalho), NR-13 (Ministério do Trabalho), ISO 9001.