



Aviso de segurança. Quando a chapa perfurada é usada como proteção fixa de máquina, guarda-corpo, piso ou elemento estrutural de fachada, a especificação deixa de ser estética e passa a ser de segurança: a abertura máxima do furo e a distância até a zona de perigo devem atender à NR-12 e à ABNT NBR ISO 13857, e painéis com função estrutural devem ser dimensionados conforme a ABNT NBR 14762. Nesses casos, o dimensionamento e o laudo devem ser assinados por engenheiro habilitado com ART, e não substituídos por tabela de catálogo.
Padrões de furo e arranjos disponíveis
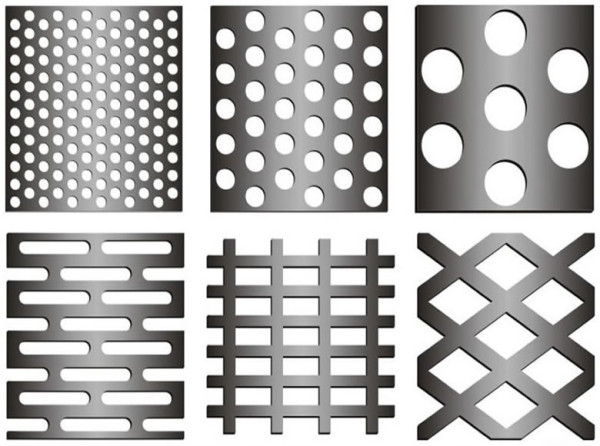
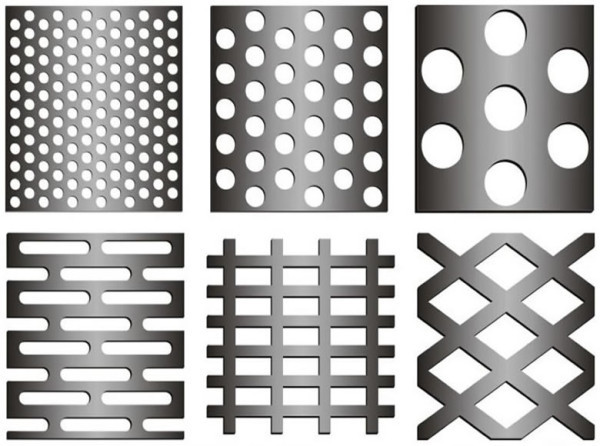
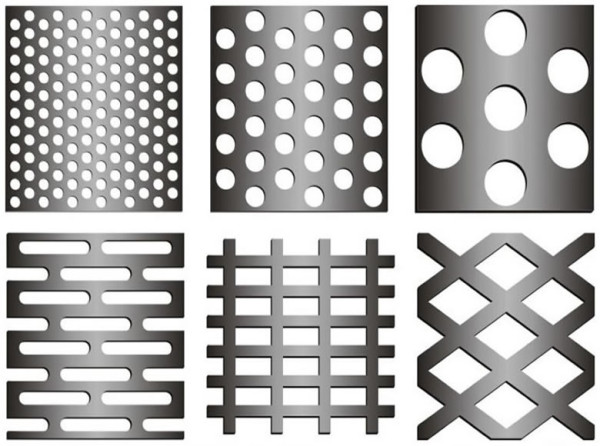
O padrão de furo é a primeira decisão e determina tanto a aparência quanto o comportamento mecânico da peça. O furo redondo em arranjo triangular a 60 graus é o mais fabricado no Brasil porque distribui melhor os esforços e alcança maior área livre com a mesma resistência. O arranjo reto a 90 graus alinha os furos em linhas e colunas, com visual mais geométrico e menor área livre para o mesmo passo. Furos oblongos, quadrados e hexagonais atendem exigências específicas de vazão, escoamento e estética arquitetônica.
| Padrão de furo | Arranjo típico | Faixa usual de área livre | Aplicação recomendada |
|---|---|---|---|
| Redondo | Triangular 60 graus | 20% a 60% | Ventilação, proteção de máquina, filtros, uso geral |
| Redondo | Reto 90 graus | 15% a 40% | Painéis decorativos, portas de armário elétrico |
| Oblongo | Paralelo ou transversal | 25% a 55% | Peneiramento, escoamento, drenagem, secadores |
| Quadrado | Reto 90 graus | 30% a 65% | Forro acústico, difusores, ventilação de alta vazão |
| Hexagonal | Alternado | 40% a 70% | Fachada, mobiliário, grades decorativas |
| Cônico | Triangular | 10% a 30% | Peneiras de mineração e agro com risco de entupimento |
- Redondo em passo triangular 60 graus: uso geral, maior área livre e melhor distribuição de tensão.
- Redondo em passo reto 90 graus: visual alinhado, comum em painéis decorativos e portas de rack.
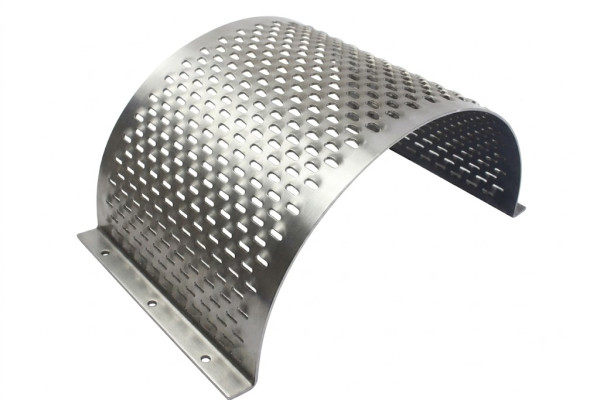
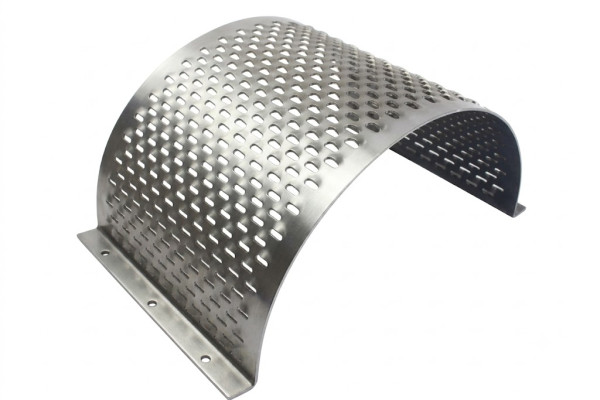
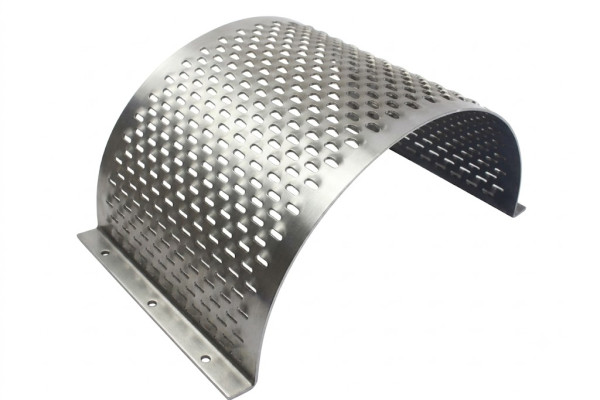
- Oblongo paralelo ou transversal: favorece escoamento de líquidos e sólidos alongados; muito usado em peneira e secagem.
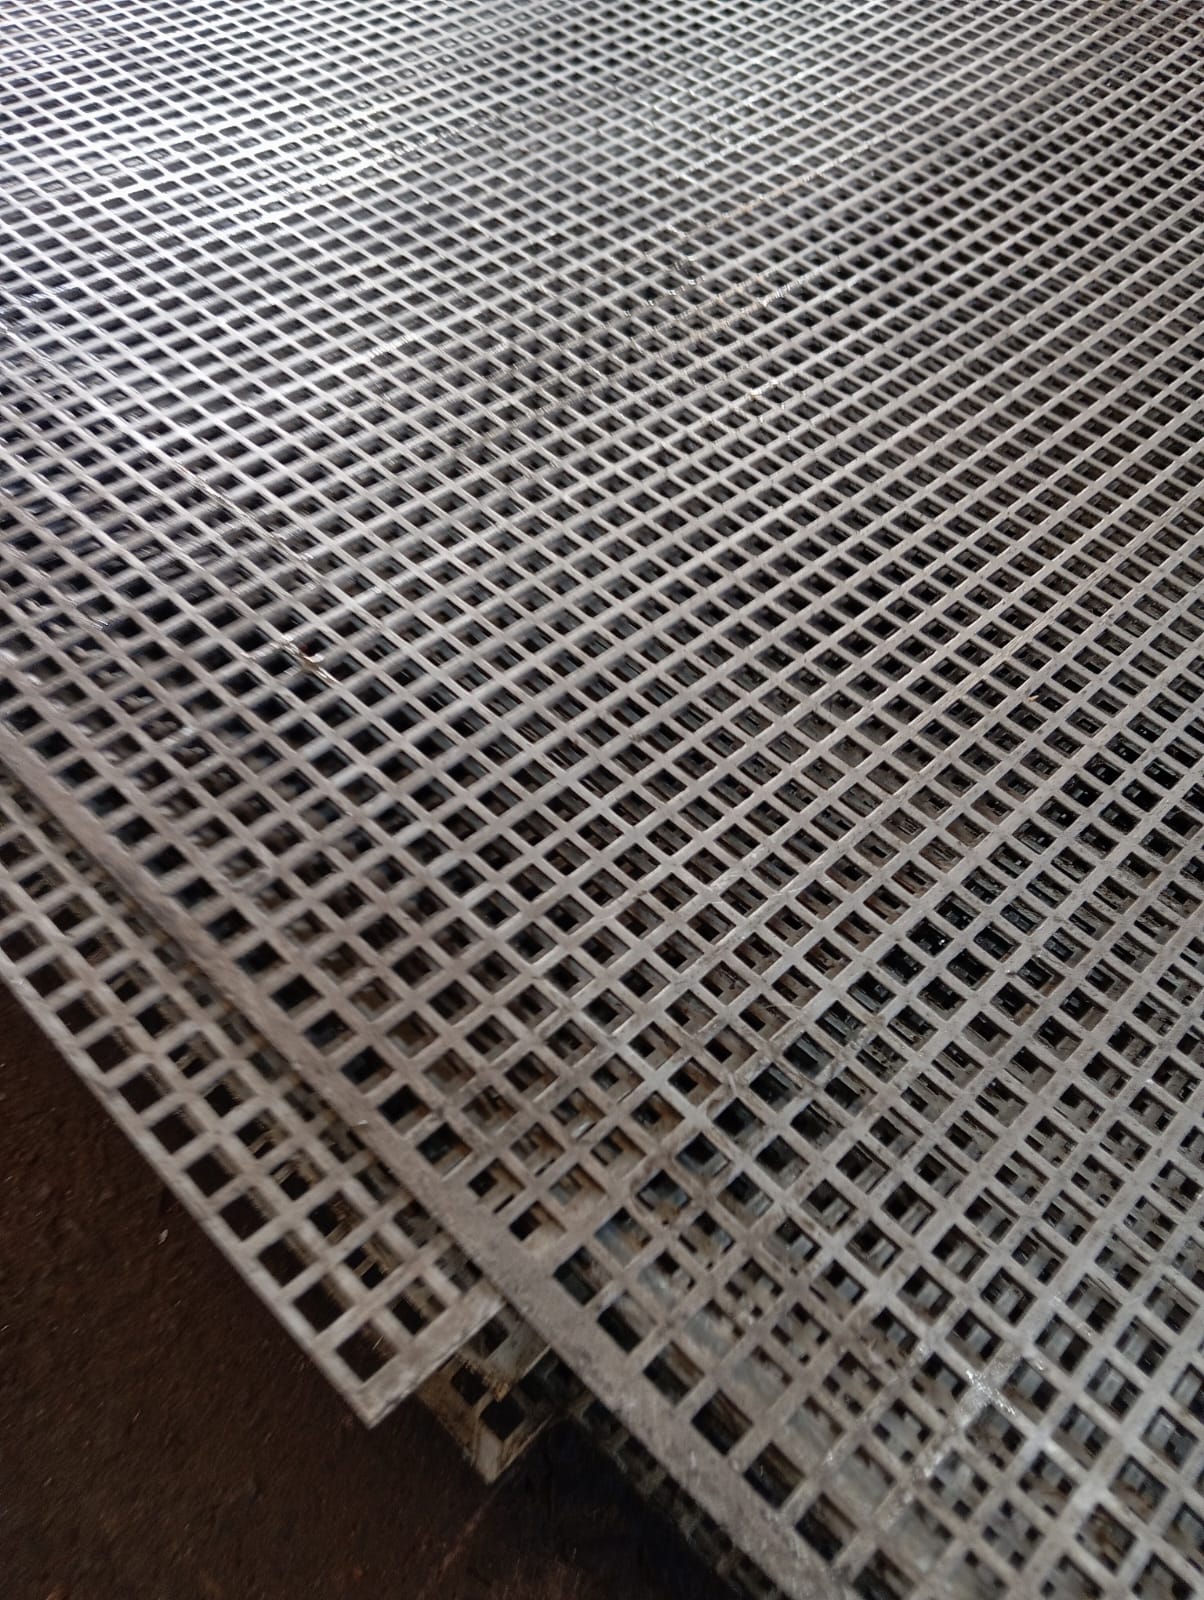
- Quadrado: máxima área livre por unidade de furo, comum em ventilação e forro acústico.
- Hexagonal e decorativo: aplicações arquitetônicas, fachadas e mobiliário.
- Cônico: peneiramento pesado, onde o furo abre no lado de saída para evitar entupimento.
Materiais e acabamentos: qual escolher para cada ambiente
O material responde por boa parte do custo e por toda a durabilidade. Aço-carbono laminado a frio é a escolha padrão para ambiente interno seco e peça pintada; a chapa galvanizada resolve ambiente coberto com umidade moderada. Inox AISI 304 atende ambientes úmidos, alimentícios e de higienização frequente, enquanto o AISI 316L só se justifica onde há cloretos, maresia ou produtos químicos agressivos — custa tipicamente de 40% a 80% mais que o 304 e não traz ganho perceptível em ambiente interno. Alumínio nas ligas 1100 e 5052 domina fachada e forro por reduzir peso em cerca de dois terços em relação ao aço, com boa resistência atmosférica.
- Aço-carbono SAE 1008/1010: menor custo por metro quadrado; exige pintura ou galvanização.
- Chapa pré-galvanizada: proteção econômica; a borda cortada do furo fica exposta e limita ambiente agressivo.
- Galvanização por imersão a quente pós-perfuração conforme ABNT NBR 6323: máxima proteção, porém o zinco pode reduzir ou fechar furos abaixo de 3 mm.
- Inox 304: alimentício, farmacêutico, cozinha industrial e áreas de lavagem.
- Inox 316L: litoral, tratamento de efluentes, indústria química e contato com cloretos.
- Alumínio 1100 e 5052: fachada ventilada, brise, forro e painéis leves.
- Pintura eletrostática a pó: acabamento aparente, ampla carta de cores, sensível a rebarba mal removida.
Área livre: a variável que define desempenho e rigidez
A área livre é o percentual da superfície ocupado pelos furos e é o número que realmente responde às perguntas do projeto: quanto ar passa, quanta luz atravessa, quanto som é absorvido e quanto peso sobra. Ela sobe com o aumento do furo ou com a redução do passo — e cada ponto percentual ganho é resistência perdida. Como regra prática de partida, ventilação de painéis elétricos e enclausuramentos costuma trabalhar entre 30% e 45%; forro acústico com lã mineral atrás pede pelo menos 15% a 20% para que o absorvedor funcione; peneiramento raramente ultrapassa 35% porque a chapa precisa suportar impacto e abrasão. Acima de 50% de área livre, a chapa tende a perder planicidade e quase sempre exige dobra de borda, quadro de reforço ou aumento de espessura.
- Ventilação de gabinetes e enclausuramentos: 30% a 45% de área livre.
- Forro e barreira acústica com véu e lã mineral: 15% a 25% costumam bastar; mais abertura não melhora a absorção.
- Proteção de máquina: área livre é consequência, não meta — a abertura máxima é ditada pela distância de segurança.
- Peneiramento e classificação: 20% a 35%, priorizando espessura e resistência ao desgaste.
- Fachada e brise: variável conforme insolação; acima de 50% quase sempre exige quadro estrutural.
Limites de fabricação e os erros de desenho mais comuns
A maior parte dos desenhos reprovados na cotação esbarra em três limites físicos do puncionamento. O primeiro é a relação entre furo e espessura: em aço-carbono, o diâmetro do furo deve ser no mínimo igual à espessura da chapa — furo de 2 mm em chapa de 3 mm não sai em puncionadeira convencional e migra para laser, com outro patamar de preço. Em inox, que é mais tenaz, a regra fica ainda mais conservadora. O segundo é o ponte de material entre furos, que não pode ser fino demais sob pena de rasgar a chapa e comprometer a planicidade. O terceiro é a margem lisa: toda chapa perfurada precisa de uma faixa sem furo nas bordas para fixação, dobra e acabamento, e quem esquece de especificá-la recebe furo cortado pela metade na aresta.
- Furo menor que a espessura: inviável em punção; exige laser ou revisão do desenho.
- Ponte de material insuficiente entre furos: rasgo, ondulação e perda de planicidade.
- Margem lisa não especificada: furos incompletos na borda e dificuldade de fixação.
- Sentido da rebarba não informado: a face de saída do punção fica áspera e não deve ficar voltada para o usuário nem para o contato com alimento.
- Dobra sobre linha de furos: trinca na dobra; a linha de dobra deve cair na margem lisa.
- Tolerância dimensional ignorada: a chapa perfurada tende a encolher levemente no comprimento após o puncionamento.
Aplicações por setor e o que muda em cada uma
Cada setor tributa uma variável diferente. Na indústria de alimentos e farmacêutica, o que manda é o material inox e a ausência total de rebarba, por causa da higienização. Na construção civil e arquitetura, o que manda é planicidade, acabamento e o peso que a subestrutura suporta. Em mineração e agronegócio, o que manda é espessura e resistência à abrasão, mesmo à custa de área livre. Já em painéis elétricos e proteção de máquinas, o que manda é a abertura compatível com a distância de segurança. Esse mesmo raciocínio de escolher a malha certa para o serviço vale para outras soluções em aço aparentadas, como a tela soldada em fechamentos e armaduras, a chapa antiderrapante em pisos e a grade metálica em plataformas.
- Alimentício e farmacêutico: inox 304 ou 316L, rebarba removida, furo redondo, facilidade de limpeza.
- Arquitetura e fachada ventilada: alumínio, furos decorativos, pintura eletrostática, quadro de reforço.
- Painéis elétricos e servidores: aço-carbono pintado, furo pequeno com alta área livre para dissipação térmica.
- Mineração, agro e reciclagem: chapa espessa, furo oblongo ou cônico, resistência a impacto e abrasão.
- Acústica: chapa perfurada com véu acústico e lã mineral atrás, área livre moderada.
- Filtragem e separação: furo calibrado, tolerância dimensional apertada, controle de passo.
- Mobiliário e expositores: chapa fina, furo pequeno, prioridade estética.
Chapa perfurada em proteção de máquina: conformidade com NR-12
Quando o painel perfurado vira proteção fixa ou móvel de uma máquina, ele deixa de ser item de catálogo. A NR-12 determina que a proteção impeça o acesso à zona de perigo, e a ABNT NBR ISO 13857 estabelece a relação entre o tamanho da abertura e a distância mínima que essa abertura deve guardar do ponto de risco: quanto maior o furo, mais afastada a proteção precisa estar. Um furo de poucos milímetros permite aproximar o painel da zona perigosa; um furo grande obriga recuo significativo, o que muitas vezes inviabiliza o projeto. Erros clássicos são especificar a chapa pelo visual e descobrir depois que a abertura não atende à distância disponível, ou dimensionar o painel sem considerar o esforço de impacto que a proteção deve suportar.
- Definir primeiro a distância física disponível entre a proteção e a zona de perigo.
- Derivar a abertura máxima admissível a partir dessa distância, conforme ABNT NBR ISO 13857.
- Só então escolher furo, passo e área livre — a estética entra por último.
- Considerar a rigidez do conjunto: chapa fina com alta área livre deforma sob impacto.
- Registrar o memorial e a ART do responsável técnico pela adequação à NR-12.
O que define o preço da chapa perfurada
O preço por metro quadrado quase nunca é comparável entre propostas quando o desenho não está fechado, porque o custo tem duas parcelas: matéria-prima e tempo de máquina. Matéria-prima varia com liga e espessura — o inox é várias vezes o preço do aço-carbono para a mesma bitola, e o alumínio ocupa faixa intermediária. Já o tempo de máquina cresce com o número de golpes: quanto menor o furo e mais denso o passo, mais golpes por metro quadrado e mais caro sai o processamento, ainda que se use menos aço. É por isso que uma chapa com 60% de área livre pode custar mais que a mesma chapa com 30%, mesmo pesando menos. Padrões de prateleira, mantidos em estoque, dispensam setup e costumam ser sensivelmente mais baratos que um padrão exclusivo em lote pequeno.
| Fator | Efeito no preço | Quando compensa |
|---|---|---|
| Inox 316L no lugar do 304 | Aumento expressivo do custo de matéria-prima | Só com cloretos, maresia ou química agressiva |
| Furo pequeno com passo denso | Mais golpes e mais tempo de máquina | Quando a aplicação exige alta área livre com abertura reduzida |
| Padrão de estoque do fornecedor | Elimina setup e reduz prazo | Lotes pequenos e projetos sem restrição estética |
| Corte a laser | Custo por peça mais alto, sem custo de ferramenta | Protótipos, geometria irregular ou furo menor que a espessura |
| Galvanização por imersão a quente | Etapa adicional de custo e prazo | Exposição externa e vida útil longa; evitar em furos abaixo de 3 mm |
| Fornecimento em bobina perfurada | Menor custo unitário | Alto volume com processamento posterior próprio |
- Liga e espessura: principal parcela do custo em aço-carbono e inox.
- Densidade de furos: mais golpes por metro quadrado significa mais tempo de máquina.
- Padrão de estoque versus desenho exclusivo: o setup é diluído no lote — quantidade pequena de padrão especial é o pior cenário de preço.
- Acabamento: pintura eletrostática e galvanização por imersão entram como etapa adicional cobrada por peça ou por metro quadrado.
- Corte fora de medida padrão: aproveitamento da chapa 1000x2000 mm ou 1200x3000 mm muda o preço final por sobra.
- Processo: puncionadeira CNC é econômica em série; laser compensa em protótipo, furo muito pequeno ou geometria irregular.
- Volume e formato de entrega: fornecimento em bobina perfurada reduz o custo unitário em alto volume.
Como cotar: checklist e critérios de avaliação do fornecedor
Uma cotação de chapa perfurada só é comparável quando todos os fornecedores recebem os mesmos dez dados. Sem eles, cada um assume um padrão diferente e as propostas divergem por motivos que nada têm a ver com competitividade. Vale também alinhar antecipadamente a inspeção de recebimento: definir plano de amostragem conforme a ABNT NBR 5426 e verificar diâmetro real, passo, planicidade, presença de rebarba e integridade do acabamento evita discussão depois da entrega. Fornecedores estruturados informam sem hesitação quais padrões mantêm em estoque, o que reduz prazo e preço.
- Material e liga exatos (aço-carbono, pré-galvanizado, inox 304 ou 316L, alumínio 1100 ou 5052).
- Espessura nominal da chapa em milímetros.
- Geometria, medida do furo, passo entre centros e arranjo (triangular ou reto).
- Área livre pretendida ou o desempenho alvo (vazão, absorção acústica, granulometria).
- Dimensões da chapa acabada e margem lisa em cada borda.
- Face de saída da rebarba e exigência de rebarbação.
- Acabamento: natural, pintura eletrostática com cor, galvanização, decapagem ou polimento.
- Quantidade total, número de lotes e previsão de recorrência.
- Aplicação final e norma aplicável, se houver (NR-12, uso alimentício, uso estrutural).
- Necessidade de dobra, corte especial, furação de fixação ou montagem em quadro.
O que só a Soluções Industriais entrega neste nicho
- Pedidos de cotação em que o comprador informa só o tamanho do furo e esquece o passo entre centros, o que torna a proposta incomparável entre fornecedores.
- Recorrência de desenhos com furo menor que a espessura da chapa, tecnicamente inviável em puncionadeira e que obriga migração para laser com salto de custo.
- Concentração de demanda em três padrões (furo redondo 3, 5 e 8 mm em passo triangular) que a maioria dos fornecedores mantém em estoque pronto.
- Diferença de preço por metro quadrado entre lote de prateleira e desenho exclusivo, puxada pelo tempo de setup e não pelo material.
- Compradores de fachada que descobrem tarde a necessidade de dobra ou quadro de reforço porque a chapa perde rigidez após a perfuração.
- Divergência entre furo desenhado e furo entregue em peças galvanizadas por imersão, quando o zinco fecha parcialmente furos pequenos.
- Checklist de cotação recorrente: material, espessura, diâmetro e passo, área livre desejada, dimensão da chapa, margem lisa, acabamento e quantidade.
- Pedidos de peneiramento em que a espessura, e não o furo, é o gargalo de vida útil da tela.
Perguntas frequentes
Qual a diferença entre chapa perfurada e chapa expandida?
Na chapa perfurada o material é removido por puncionamento, a chapa permanece plana e mantém a espessura original. Na chapa expandida o metal é cortado e estirado, sem remoção, formando losangos e alterando o plano. A perfurada permite controle exato de diâmetro e passo, exigido em filtragem e peneiramento; a expandida costuma ser mais econômica em área coberta por quilo de material.
Qual espessura de chapa perfurada usar em cada aplicação?
Painéis decorativos e forros costumam usar de 0,5 a 1,2 mm; ventilação e proteção leve de equipamento, de 1,2 a 2,0 mm; proteções de máquina sob NR-12 e peneiras leves, de 2,0 a 3,0 mm; peneiramento pesado em mineração e agro, de 3,0 mm para cima. Lembre-se de que a perfuração reduz a seção resistente: chapa com alta área livre precisa de espessura maior ou de quadro de reforço.
É possível fazer furo menor que a espessura da chapa?
Em puncionadeira convencional, não. A regra prática em aço-carbono é que o diâmetro do furo seja no mínimo igual à espessura da chapa, e em inox a relação costuma ser ainda mais conservadora por causa da tenacidade do material. Furos abaixo desse limite exigem corte a laser ou ferramental especial, com custo por peça significativamente maior.
Chapa perfurada serve como proteção de máquina segundo a NR-12?
Sim, é uma solução comum para proteções fixas e móveis, desde que a abertura impeça o alcance da zona de perigo. A ABNT NBR ISO 13857 relaciona o tamanho da abertura à distância mínima entre a proteção e o ponto de risco, e a proteção também precisa resistir aos esforços previstos. O conjunto deve ser validado por engenheiro habilitado com ART, e não escolhido apenas por catálogo.
Quais são as dimensões padrão de chapa perfurada no mercado?
As bitolas mais correntes são 1000x2000 mm e 1200x3000 mm, embora haja fornecimento em outras medidas e em bobina perfurada para grandes volumes. Trabalhar dentro dessas medidas reduz sobra e barateia o pedido; cortes fora do padrão geram perda de material que é repassada ao preço. Sempre informe a margem lisa desejada em cada borda junto com a dimensão acabada.
A galvanização pode fechar os furos da chapa?
Na galvanização por imersão a quente, conforme a ABNT NBR 6323, o revestimento se deposita sobre toda a superfície, inclusive dentro do furo. Em furos pequenos, tipicamente abaixo de 3 mm, isso pode reduzir a abertura efetiva ou até obstruí-la. Para essas malhas, a alternativa costuma ser chapa pré-galvanizada, pintura eletrostática ou inox.
Como é feita a inspeção de recebimento de um lote perfurado?
O caminho usual é definir um plano de amostragem por atributos conforme a ABNT NBR 5426 e verificar, nas amostras, diâmetro real do furo, passo entre centros, dimensões da chapa e da margem lisa, planicidade, presença de rebarba e integridade do acabamento. Os requisitos dimensionais e de qualidade do substrato de aço-carbono seguem a ABNT NBR 11888. Registrar esses critérios no pedido evita divergência na entrega.
Qual o prazo típico de entrega de chapa perfurada?
Padrões mantidos em estoque pelo fornecedor, geralmente furo redondo de 3, 5 e 8 mm em passo triangular, costumam ter pronta entrega ou prazo curto. Desenhos exclusivos dependem de programação de máquina e de disponibilidade de ferramental, e acabamentos como pintura eletrostática ou galvanização por imersão acrescentam uma etapa externa ao prazo. Vale perguntar na cotação quais padrões o fornecedor já produz em série.
Vale mais a pena comprar chapa perfurada pronta ou mandar perfurar chapa própria?
Comprar pronto costuma vencer em lotes pequenos e médios, porque o fornecedor dilui o setup entre vários clientes e já tem o ferramental. Enviar chapa própria para perfuração só compensa quando há material específico em estoque, exigência de rastreabilidade da corrida do aço ou volume alto e recorrente. Nesse caso, avalie também o custo do frete de ida e volta e a responsabilidade sobre eventual perda de material no processo.
Solicitar orçamento gratuito
Para obter cotações comparativas de chapa perfurada, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Metalurgia e Siderurgia da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR 11888, ABNT NBR 14762, ABNT NBR 5426, ABNT NBR 6323, ABNT NBR ISO 13857, NR-12.