
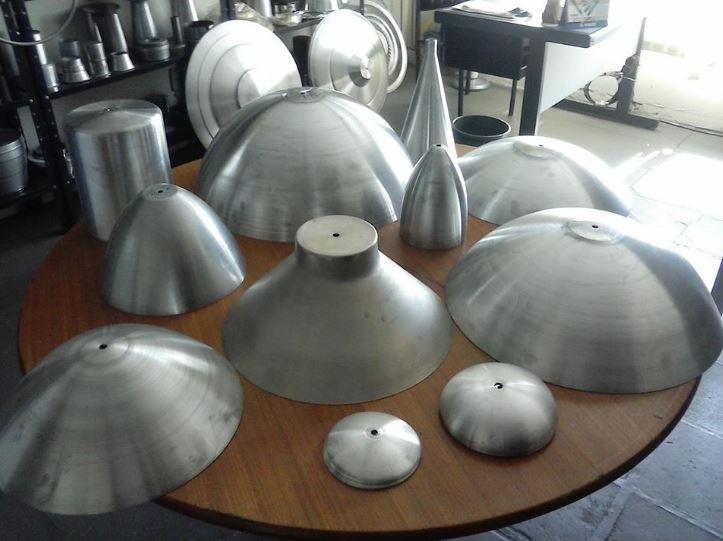

precivale repuxação
Aviso de segurança. Peças repuxadas destinadas a vasos de pressão, caldeiras e tanques metálicos — como tampos torisféricos e elípticos — estão sujeitas à NR-13 e às exigências de projeto da ABNT NBR 16035-1:2012 e do ASME BPVC Seção VIII Divisão 1, e o projeto e a inspeção devem ser assinados por profissional legalmente habilitado. Os tornos de repuxo empregados na fabricação são máquinas rotativas abrangidas pela NR-12, com exigência de proteções e dispositivos de parada de emergência. As informações desta página são orientativas e não substituem memorial de cálculo, laudo ou responsabilidade técnica formal.
Como funciona a repuxação e o que ela consegue produzir
No repuxo convencional, o disco de chapa é preso entre o mandril e um contraponto e gira em rotações que variam tipicamente de algumas centenas a poucos milhares de rpm conforme diâmetro e material. O operador ou o comando numérico aproxima o rolete em trajetórias sucessivas até a chapa envolver o mandril. Por ser um processo incremental, a espessura da parede tende a variar ao longo do perfil: a região próxima ao flange sofre compressão circunferencial e pode engrossar, enquanto trechos de maior estiramento afinam. Isso limita a geometria a peças de revolução e explica por que rebaixos internos, gomos e reentrâncias exigem mandril segmentado ou operação em duas etapas.
- Geometrias típicas: cones, cilindros, calotas, hemisférios, tampas, funis, cápsulas, refletores e tampos.
- Limitação: apenas peças de revolução; recortes e furos entram como operação complementar.
- Variação de espessura ao longo do perfil é inerente ao processo e deve constar no desenho como faixa aceitável.
- Acabamento superficial depende do polimento do mandril, do lubrificante e do raio do rolete.
Repuxo manual, CNC ou com adelgaçamento: qual pedir no orçamento
A escolha do processo é o que mais move o preço unitário e o prazo. O repuxo em torno operado manualmente é imbatível em protótipo, peça de reposição e lote pequeno, porque o mandril pode ser feito em madeira dura ou nylon e o setup é curto; em compensação, a dispersão dimensional depende da mão do operador. O CNC ou playback só compensa quando o volume anual dilui a programação e o mandril de aço, mas entrega repetibilidade suficiente para peça montada em conjunto. Já o repuxo com adelgaçamento, conhecido como flow forming ou shear forming, é o único que controla a espessura final da parede de forma deliberada, e não apenas a forma. Acima de determinado volume, a comparação deixa de ser interna ao repuxo e passa a ser com a estampagem de chapas, cujo par punção-matriz custa várias vezes mais, mas amortiza em séries muito altas.
| Processo | Lote típico | Tolerância dimensional usual | Ferramental | Aplicação típica |
|---|---|---|---|---|
| Repuxo manual em torno | 1 a 500 peças | ± 0,5 a ± 1,0 mm no diâmetro | Mandril de madeira, nylon ou aço | Protótipos, reposição, refletores, tampas |
| Repuxo CNC / playback | 500 a 20.000 peças por ano | ± 0,1 a ± 0,3 mm | Mandril de aço, programa CNC | Peças seriadas com montagem em conjunto |
| Flow forming / shear forming | Séries médias | Controle deliberado da espessura de parede | Mandril de aço e rolos dedicados | Cones, cilindros e peças de parede fina uniforme |
| Repuxo a quente | Baixo volume, chapa grossa | Conforme desenho, geralmente mais aberta | Mandril robusto e aquecimento localizado | Tampos e fundos de maior espessura |
| Estampagem profunda (comparativo) | Acima de dezenas de milhares por ano | ± 0,1 mm | Punção, matriz e prensa dedicada | Altíssimo volume com geometria congelada |
Materiais, espessura e o limite real de conformação
Nem toda chapa aceita a mesma relação de repuxo. O aço de baixo carbono em graus de estampagem, classificados na ABNT NBR 5915-1:2013, e o alumínio das séries 1100 e 3003 admitem reduções generosas em um único passe. O inox austenítico encrua rápido: um trabalho de repuxo de inox 304 com relação alta quase sempre exige recozimento intermediário entre passes, o que soma forno, tempo e decapagem ao custo. A capacidade de embutimento da chapa é mensurável em laboratório pelo ensaio Erichsen conforme a ISO 20482:2013, e as propriedades de tração que o fornecedor recebe no certificado seguem a ABNT NBR ISO 6892-1:2018. Como heurística de especificação, relações de repuxo moderadas costumam sair em um passe; acima disso, planeje etapas intermediárias e informe isso ao cotar, porque o fornecedor precisará prever recozimento no roteiro.
| Material | Norma de referência | Espessura usual no repuxo | Comportamento na conformação | Aplicação frequente |
|---|---|---|---|---|
| Aço baixo carbono para estampagem | ABNT NBR 5915-1:2013 | 0,5 a 6,0 mm | Boa estampabilidade; exige proteção contra corrosão | Tampas, funis, carcaças, tampos |
| Inox austenítico 304 e 316 | ABNT NBR 5601:2011 e ASTM A240 | 0,5 a 4,0 mm | Encrua rápido; costuma pedir recozimento intermediário | Alimentício, farmacêutico e químico |
| Alumínio 1100, 3003 e 5052 | ASTM B209 | 0,5 a 5,0 mm | Muito dúctil; risca com facilidade e marca no mandril | Refletores, panelas, carenagens |
| Cobre eletrolítico | ASTM B152 | 0,5 a 3,0 mm | Altíssima ductilidade; superfície sensível | Alambiques, peças elétricas, decoração |
| Latão | ASTM B36 | 0,4 a 2,5 mm | Excelente repuxabilidade a frio e bom acabamento | Luminárias, cápsulas, peças decorativas |
O que define o preço: mandril, lote e operações agregadas
O preço de uma peça repuxada tem três blocos. O primeiro é o ferramental: um mandril simples em madeira ou nylon custa uma fração do mandril de aço temperado, e o valor é diluído no lote — daí a distorção clássica de cotar 20 peças e receber um unitário que parece caro. O segundo é o material, que responde por parcela relevante do custo em inox, cobre e latão e oscila com a cotação da chapa. O terceiro é o roteiro: cada recozimento, cada corte de aba, cada furação, rosqueamento, solda, polimento ou eletropolimento entra como operação com tempo próprio. Peças com muitos passes ou acabamento espelhado podem custar várias vezes o valor de uma tampa simples do mesmo diâmetro. Antes de fechar, defina por escrito de quem é o mandril ao fim do contrato: se ele for pago pelo comprador, exija cláusula de propriedade e de devolução, porque isso preserva a possibilidade de trocar de fornecedor sem refazer ferramental.
- Ferramental: material do mandril, número de mandris e contraponto, diluído pelo lote contratado.
- Insumo: tipo de liga, espessura e aproveitamento do disco na chapa (perda de blanking).
- Roteiro: número de passes, recozimentos, decapagem e operações de acabamento.
- Volume: preço unitário cai de forma sensível quando o lote anual é firmado em programação de entregas.
- Documentação: certificado de material e relatório dimensional têm custo e devem estar no escopo.
Erros de especificação que geram refugo e retrabalho
A maior parte do refugo em repuxação nasce no desenho, não no chão de fábrica. Enrugamento da aba aparece quando o flange não recebe apoio suficiente para a relação de repuxo pedida, típico de chapa fina com grande redução em um passe. Trinca radial surge quando se insiste em conformar material já encruado sem recozimento intermediário, situação comum em inox e ligas de níquel. Springback, o retorno elástico após a retirada da ferramenta, abre ângulos de cone e desloca diâmetros em ligas de maior limite de escoamento, e só é corrigido com compensação no mandril ou no programa. Também é frequente o comprador cotar espessura constante e receber a peça com parede variável: se a espessura mínima em determinado ponto é funcional, ela precisa estar cotada como requisito, senão o processo entrega o que é natural dele. Outro erro caro é exigir tolerância de usinagem em peça conformada — quando o requisito é apertado, o caminho correto é prever uma etapa posterior de usinagem no flange ou no diâmetro de encaixe.
- Rugas no flange: revisar relação de repuxo, apoio do disco e número de passes.
- Trinca radial: prever recozimento intermediário e verificar sentido de laminação da chapa.
- Springback: compensar no mandril e validar com peça-piloto antes de liberar o lote.
- Marcas e riscos: exigir mandril polido, lubrificação adequada e proteção no transporte de peças em cobre e alumínio.
- Tolerância irreal: usar ISO 2768-1:1989 como base e cotar apenas o que é funcional.
Aplicações por setor e o que enviar no pedido de cotação
O destino da peça muda o nível de exigência documental. Em iluminação, refletores repuxados em alumínio ou latão precisam de geometria estável para atender ao ensaio da luminária conforme a ABNT NBR IEC 60598-1:2010. Em alimentos, bebidas e farmacêutico, o inox precisa de acabamento sanitário e material compatível com a RDC ANVISA nº 91/2001. Em processo e energia, um repuxo de tampas para vaso de pressão deixa de ser peça avulsa e entra sob NR-13, com projeto conforme a ABNT NBR 16035-1:2012 ou o ASME BPVC Seção VIII Divisão 1 e responsabilidade técnica formal. Para transformar isso em orçamento comparável entre fornecedores, envie sempre o mesmo pacote de informações — orçamentos com bases diferentes não são comparáveis e costumam esconder escopo faltante.
- Desenho 2D cotado ou modelo 3D, indicando quais cotas são funcionais.
- Material exigido com norma (por exemplo, inox 304 conforme ASTM A240) e espessura da chapa.
- Quantidade por lote e volume anual estimado, para diluição correta do ferramental.
- Acabamento desejado: bruto, escovado, polido, eletropolido ou pintado.
- Operações complementares: corte de aba, furação, rosca, recravação, solda e montagem.
- Documentação exigida: certificado de material EN 10204:2004 tipo 3.1, relatório dimensional e, quando aplicável, documentação de projeto sob responsável técnico.
- Local de entrega, embalagem e programação de fornecimento.
O que só a Soluções Industriais entrega neste nicho
- Compradores que buscam nomes de repuxadoras específicas costumam ter desenho pronto e prazo curto, não estão pesquisando o processo.
- Pedidos de repuxo em inox 304 concentram lotes menores e mais recozimentos que os de alumínio, o que alonga o prazo de entrega.
- Propriedade do mandril é o ponto de atrito mais frequente na renovação de contrato de peça repuxada.
- Refletores de luminária, tampas e funis respondem pela maior parte das cotações de repuxo de baixa espessura.
- Cotações sem informação de lote anual costumam voltar com preço unitário superdimensionado por diluição de ferramental.
- Fornecedores com corte de aba, recravação e furação na mesma casa reduzem a logística de terceirização do comprador.
- Peças com relação de repuxo elevada em uma única etapa são a principal origem de refugo por trinca radial.
Perguntas frequentes
Existe lote mínimo para repuxação?
Tecnicamente não: o processo aceita peça unitária, e é justamente nisso que ele supera a estampagem. O que existe é um custo mínimo de ferramental e setup, que em lotes pequenos é diluído em poucas unidades e eleva o preço unitário. Para protótipos, peça ao fornecedor um mandril em madeira ou nylon, que reduz bastante esse custo inicial.
De quem fica o mandril depois que o lote é entregue?
Depende do contrato, e esse é um dos pontos que mais gera atrito na renovação. Se o comprador pagar o ferramental, convém registrar em pedido a propriedade e o direito de retirada; se o custo estiver embutido no preço da peça, normalmente o mandril permanece com o fornecedor. Definir isso antes evita ter que refazer ferramental ao trocar de fornecedor.
Que tolerância dimensional é realista em peça repuxada?
Em repuxo manual, faixas de ± 0,5 a ± 1,0 mm em diâmetro são comuns; em CNC, ± 0,1 a ± 0,3 mm são alcançáveis com mandril de aço. Para o que não estiver cotado no desenho, a ISO 2768-1:1989 é a referência usual de tolerâncias gerais. Requisitos mais apertados costumam exigir uma operação de usinagem posterior no diâmetro de encaixe.
Posso fornecer a chapa e pagar só o serviço?
Sim, o regime de industrialização por conta e ordem é comum no setor. Nesse caso, alinhe previamente a perda por blanking e por refugo de setup, quem responde por material fora de especificação e se o fornecedor aceita chapa sem certificado. Materiais sem rastreabilidade normalmente não são aceitos quando a peça é destinada a aplicação regulada.
Qual certificado de material devo exigir no orçamento?
Para aplicações mecânicas comuns, o certificado do fabricante da chapa já resolve. Quando há requisito de rastreabilidade, peça documento conforme EN 10204:2004 tipo 3.1, que vincula os resultados de ensaio ao lote fornecido. Os valores de tração informados devem ter sido obtidos segundo a ABNT NBR ISO 6892-1:2018.
Repuxação serve para tampos de vasos de pressão?
Sim, tampos torisféricos e elípticos são tradicionalmente repuxados ou conformados por prensagem. Contudo, quando o tampo integra vaso de pressão ou caldeira, a peça entra no escopo da NR-13 e do projeto conforme a ABNT NBR 16035-1:2012 ou o ASME BPVC Seção VIII Divisão 1, com memorial e inspeção assinados por profissional legalmente habilitado.
Qual o prazo típico de um primeiro pedido?
O prazo se divide entre confecção do mandril, peça-piloto para aprovação e produção do lote. Peças simples com mandril em madeira saem em prazo bem menor que peças em inox com múltiplos recozimentos e mandril de aço temperado. Peça sempre que a cotação separe prazo de ferramental, prazo de amostra e prazo de série.
Vale mais a pena repuxar ou estampar?
Repuxação vence em protótipo, baixo e médio volume, peça grande e mudanças frequentes de desenho, porque o ferramental é um mandril único e barato. A estampagem profunda passa a valer quando o volume anual é alto o suficiente para amortizar o par punção-matriz e o tempo de ciclo por peça vira o fator dominante do custo.
Solicitar orçamento gratuito
Para obter cotações comparativas de precivale repuxação, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Conformação de Metais da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 9001:2015, ISO 2768-1:1989, ISO 20482:2013, ABNT NBR ISO 6892-1:2018, ABNT NBR 5915-1:2013, ASTM A240, ASTM B209, ASTM B152, ASTM B36, EN 10204:2004, NR-12, NR-13, ABNT NBR 16035-1:2012, ASME BPVC Seção VIII Divisão 1, ABNT NBR IEC 60598-1:2010, RDC ANVISA nº 91/2001.