




Aviso de segurança. Peças repuxadas destinadas a vasos de pressão, tampos de tanque e componentes sob carga entram no escopo da NR-13 e exigem projeto, memorial e acompanhamento de profissional legalmente habilitado, com ART registrada no CREA. Tornos de repuxo e prensas são máquinas rotativas com zona de prensagem sujeitas à NR-12, cuja adequação deve ser atestada por profissional habilitado. Para peças em contato com alimentos, a conformidade sanitária do material segue as resoluções da Anvisa aplicáveis a ligas metálicas.
Como funciona o repuxo e quais modalidades existem
No repuxo convencional, o disco é preso entre o mandril e o contraponto e a ferramenta desloca o material contra a forma em passes sucessivos, mantendo a espessura aproximadamente constante nas paredes. Na variante por cisalhamento, conhecida como shear forming, o material é deliberadamente afinado seguindo a lei do seno — a espessura final é aproximadamente a espessura inicial multiplicada pelo seno do ângulo do cone —, o que produz peças cônicas de parede fina em um único passe, com física diferente do repuxo convencional e ferramental próprio. A execução pode ser manual, em torno operado por repuxador experiente, ou automatizada em torno CNC de repuxo, com trajetória de rolete programada. O trabalho em torno manual e a operação em máquina de conformação rotativa compartilham a mesma base cinemática do torneamento, motivo pelo qual muitas oficinas de repuxo nascem dentro de estruturas de usinagem.
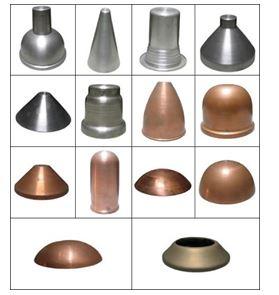
- Repuxo convencional: parede com espessura próxima à da chapa de partida, ideal para cúpulas, tampas e funis.
- Shear forming: afinamento controlado da parede em peças cônicas, ferramental e cálculo distintos.
- Repuxo manual em torno: menor custo de preparação, indicado para peça única, protótipo e diâmetros grandes.
- Repuxo CNC: repetibilidade dimensional em série, prazo menor em reposição recorrente.
- Operações agregadas: flangeamento, reborda, recravação, corte de aba e furação.
Repuxo ou estampagem: qual processo pedir na cotação
A escolha entre repuxo e estampagem profunda em prensa é decidida por três fatores: geometria, volume anual e verba de ferramental. Repuxo só atende peças de revolução (simétricas em torno de um eixo); qualquer geometria retangular, com nervuras ou recortes assimétricos, sai do escopo e deve ir para prensa. Em contrapartida, o mandril de repuxo é uma forma torneada em aço ou material de menor custo, ordens de grandeza mais barata que um estampo progressivo, o que inverte a conta em baixo e médio volume. A regra prática de decisão é: peça de revolução com lote até alguns milhares de unidades por ano, ou protótipo e lote piloto que antecedem a série, vai para repuxo; peça de revolução com dezenas de milhares de unidades por ano e ciclo curto por peça migra para estampagem de chapas em prensa, onde o custo unitário de mão de obra despenca e o estampo se paga. Muitos projetos fazem os dois: validam a geometria em repuxo e só depois investem no estampo de corte e dobra para a produção seriada.
- Escolha repuxo quando: peça de revolução, lote pequeno ou médio, prazo curto para primeira peça, geometria ainda em validação, diâmetro grande.
- Escolha estampagem quando: volume alto e estável, ciclo por peça crítico, geometria não simétrica, tolerância apertada e repetível.
- Avalie os dois quando: a peça é simétrica mas o volume ainda é incerto — repuxo hoje, estampo quando a demanda confirmar.
Material por serviço: como escolher a liga certa antes de orçar
A liga não se escolhe pelo preço do quilo, e sim pelo alongamento disponível e pelo serviço da peça. Materiais mais dúcteis aceitam maior razão de repuxo em menos passes; materiais que encruam rápido, como o inox austenítico e o latão, precisam de recozimento intermediário entre passes para não trincar, e cada recozimento é uma etapa a mais no roteiro e no preço. A tabela abaixo resume o comportamento típico e as aplicações em que cada família domina as cotações. Peças que exigem resistência à corrosão por cloretos costumam ir para inox 316, mas essa liga custa sensivelmente mais que o 304 e só compensa em ambiente agressivo comprovado. Para peças de acabamento decorativo e alta refletividade, o repuxo de cobre e o repuxo de latão continuam sendo a escolha natural em luminária e componentes ornamentais.
| Material | Conformabilidade no repuxo | Cuidado no processo | Aplicações típicas |
|---|---|---|---|
| Alumínio 1050 / 3003 | Muito alta | Risco de marcas de rolete; exige ferramenta polida | Refletores, cúpulas de luminária, panelas, tampas leves |
| Alumínio 5052 | Alta | Encrua mais que 1050; pode exigir passe extra | Reservatórios, componentes estruturais leves |
| Aço inox AISI 304 | Média | Encruamento rápido; recozimento intermediário frequente | Coifas, cubas, utensílios, peças sanitárias |
| Aço inox AISI 316 | Média a baixa | Mesmo encruamento do 304 com custo de material bem maior | Química, farmacêutica, ambientes com cloretos |
| Latão | Alta | Encrua e exige recozimento; sensível a trinca sazonal | Luminárias, instrumentos, peças decorativas |
| Cobre eletrolítico | Muito alta | Superfície marca com facilidade; exige lubrificação | Trocadores, refletores, peças condutoras |
| Aço carbono baixo teor | Média | Necessita proteção superficial após conformação | Tampas, fundos, peças de caldeiraria |
O que define o preço de uma peça repuxada
Não existe tabela de preço em repuxo porque o serviço é sob desenho. O que existe são fatores previsíveis que movem a cotação, e conhecê-los permite ao comprador negociar com base técnica em vez de barganha. O primeiro é o ferramental: o mandril é cobrado à parte, uma única vez, e diluído no lote — quanto maior a tiragem, menor o impacto por peça. O segundo é o número de passes, consequência direta da razão de repuxo, da profundidade e da liga; peça rasa em alumínio sai em um passe, peça profunda em inox pode exigir vários passes com recozimento entre eles. O terceiro é o material, que responde por parcela relevante do custo em inox e cobre e é cotado por peso do disco de partida, não pelo peso da peça acabada — a aba cortada vira sucata e entra na conta. O quarto é o acabamento: polimento sanitário, escovado, decapagem, passivação e pintura são etapas separadas e frequentemente subestimadas no orçamento. O quinto é o volume, que dilui preparação de máquina e ferramental.
- Custo do mandril: pago uma vez, amortizado no lote; peça grande e profunda encarece a forma.
- Número de passes e recozimentos: cada etapa adicional é hora-máquina e hora-forno.
- Peso do disco de partida, não da peça final: a aba removida é perda inerente ao processo.
- Acabamento superficial: pode representar fatia expressiva do preço em inox alimentício.
- Volume do lote e recorrência: pedido programado reduz preparação repetida.
- Operações agregadas: recravação, flangeamento, furação e rosca cotadas por operação.
Modos de falha e erros de especificação que atrasam o pedido
Os dois defeitos clássicos do repuxo são a trinca radial e o enrugamento do flange. A trinca aparece quando o material esgota a ductilidade — razão de repuxo agressiva demais para a liga, ausência de recozimento intermediário, chapa com alongamento abaixo do esperado ou lubrificação deficiente. O enrugamento surge na aba livre quando o material comprimido circunferencialmente perde estabilidade, tipicamente por avanço rápido demais do rolete, contraponto mal ajustado ou chapa fina demais para o diâmetro. Do lado da especificação, o erro mais caro é enviar desenho com tolerância de usinagem aplicada a peça conformada: conformação a frio não entrega a mesma classe dimensional de um torneamento, e exigir isso obriga uma operação de acabamento não prevista. Outro erro recorrente é omitir a face crítica — qual superfície ficará à vista, qual receberá vedação — o que impede o fornecedor de escolher o lado de apoio no mandril. Quando a peça repuxada será soldada a corpo cilíndrico ou virará tampa de reservatório, a compatibilidade com a conformação de tubos e com peças de caldeiraria precisa ser conferida no desenho de conjunto, não só no desenho da peça.
- Trinca radial: revisar liga, número de passes, recozimento intermediário e lubrificação.
- Enrugamento de flange: revisar espessura mínima para o diâmetro, avanço do rolete e pressão do contraponto.
- Marcas de rolete e risco superficial: crítico em peça polida ou decorativa; definir acabamento no desenho.
- Variação de espessura na parede: inerente ao processo; declarar espessura mínima admissível, não nominal única.
- Retorno elástico e ovalização: peça de parede fina exige calibração final, prever no roteiro.
Checklist de cotação e como avaliar o fornecedor de repuxo
Uma cotação de repuxo só é comparável entre fornecedores quando todos recebem o mesmo pacote de informação. Reúna os dados abaixo antes de disparar o pedido de orçamento — isso reduz rodadas de esclarecimento e evita que a diferença de preço entre propostas venha de escopos diferentes, não de eficiência. Na avaliação do fornecedor, verifique se ele fabrica o próprio mandril internamente (impacta prazo da primeira peça), se possui torno CNC de repuxo além do manual, se executa recozimento próprio ou terceiriza, e se entrega relatório dimensional da amostra inicial. Peça evidência de adequação à NR-12 nas máquinas e, quando a peça for para vaso de pressão ou tampo sob NR-13, exija a documentação assinada por profissional habilitado. Certificação de sistema de gestão conforme a ABNT NBR ISO 9001 e certificado de composição química da chapa são filtros comuns em cadeias automotiva, alimentícia e farmacêutica.
| Dado a informar na cotação | Por que o fornecedor precisa | Formato esperado |
|---|---|---|
| Desenho 2D ou 3D com cotas | Define mandril, passes e roteiro | PDF cotado, STEP ou DWG |
| Material e liga exigidos | Determina conformabilidade e recozimentos | Designação da liga e norma de fornecimento |
| Espessura da chapa de partida | Base do cálculo de esforço e razão de repuxo | Milímetros, com tolerância aceita |
| Diâmetro final e profundidade | Define número de passes | Milímetros |
| Tolerância dimensional aceitável | Evita cobrar acabamento desnecessário | Classe geral (ex.: ISO 2768) ou cota crítica |
| Quantidade do lote e recorrência | Dilui ferramental e preparação | Peças por lote e por ano |
| Acabamento superficial exigido | Etapa cotada separadamente | Polido, escovado, decapado, bruto |
| Operações agregadas | Recravação, flange, furo, rosca | Descrição por operação |
| Aplicação e norma aplicável | Define exigência documental | Alimentício, pressão, elétrico, decorativo |
O que só a Soluções Industriais entrega neste nicho
- Cotações de repuxo chegam com desenho 2D sem indicação de tolerância, e a maior parte da renegociação de prazo nasce daí.
- Demanda concentrada em lotes de 50 a 5.000 peças, faixa em que o mandril de repuxo custa uma fração do estampo progressivo.
- Inox 304 e alumínio 1050 respondem pela maioria dos pedidos; 316 aparece quase só em linha sanitária e química.
- Pedido de protótipo antes da série é o padrão de entrada em quase toda cotação de peça repuxada.
- Fornecedores com torno CNC de repuxo cotam prazo menor em reposição recorrente; oficinas manuais ganham em peça única e diâmetro grande.
- Acabamento (polimento, escovado, decapagem) costuma ser cotado à parte e surpreende o comprador que orçou só a conformação.
- Recravação e flangeamento são pedidos como serviço agregado ao repuxo em tampas e reservatórios.
- Compradores de luminária e coifa dominam o volume de consultas de repuxo em chapa fina.
Perguntas frequentes
Qual o lote mínimo para valer a pena repuxar uma peça?
Não há mínimo técnico: o repuxo produz até uma peça única, porque o ferramental é um mandril torneado e não um estampo. O que muda com o lote é a diluição do custo do mandril e da preparação de máquina. Por isso o processo domina protótipos, lotes piloto e reposição de componentes fora de linha.
Qual tolerância dimensional é realista em uma peça repuxada?
Conformação a frio não entrega a mesma classe dimensional da usinagem. O caminho correto é declarar no desenho uma classe geral de tolerância, como as faixas da ISO 2768, e apertar apenas as cotas realmente críticas, prevendo operação de calibração ou usinagem posterior para elas. Exigir tolerância de torneamento em toda a peça encarece o orçamento sem ganho funcional.
A espessura da parede muda durante o repuxo?
No repuxo convencional a espessura tende a se manter próxima à da chapa de partida, com afinamento localizado em regiões de maior deformação. No shear forming o afinamento é intencional e segue a lei do seno. Por isso o desenho deve informar espessura mínima admissível, e não apenas uma espessura nominal única.
Por que o fornecedor cobra pelo peso do disco e não pelo peso da peça pronta?
O processo parte de um disco de diâmetro maior que a peça final, e a aba excedente é cortada ao término da conformação. Esse material vira sucata e já foi comprado, então entra no custo. Em ligas caras como inox 316 e cobre, essa diferença é significativa e deve ser considerada ao comparar propostas.
O que preciso exigir se a peça repuxada for para vaso de pressão?
Peças que compõem vasos de pressão, tampos e fundos entram no escopo da NR-13, que exige projeto, memorial de cálculo e inspeção sob responsabilidade de profissional legalmente habilitado com ART registrada no CREA. Exija também certificado de composição química e propriedades mecânicas da chapa, coerente com o fornecimento previsto na ABNT NBR 16334 para inox.
Preciso pagar o mandril separadamente?
Na prática comercial do setor, sim: o mandril é cobrado uma vez, no primeiro pedido, e a peça passa a ser cotada apenas pela conformação nas reposições. Confirme no orçamento quem fica com a posse e a guarda do ferramental e por quanto tempo o fornecedor se compromete a mantê-lo disponível para novos lotes.
Repuxo serve para peça que não é redonda?
Não. O repuxo é um processo de revolução: a peça gira em torno de um eixo e a ferramenta atua radialmente. Geometrias retangulares, assimétricas ou com nervuras precisam ir para estampagem em prensa com estampo dedicado.
Quanto tempo leva a primeira peça de um projeto novo?
O prazo é dominado pela fabricação do mandril e pela definição do roteiro de passes, não pela conformação em si. Fornecedores que usinam o próprio ferramental internamente costumam entregar amostra bem antes dos que terceirizam a forma. Informar desenho completo e material já definido na primeira cotação é o que mais encurta esse ciclo.
Que evidências de conformidade devo pedir ao fornecedor?
Peça evidência de adequação das máquinas à NR-12, já que o torno de repuxo é equipamento rotativo com zona de prensagem, e certificado do material com composição química e ensaio de tração conforme a ABNT NBR ISO 6892-1. Em cadeias automotiva, alimentícia e farmacêutica, a certificação de sistema de gestão conforme a ABNT NBR ISO 9001 costuma ser filtro de homologação, e peças em contato com alimentos exigem material compatível com as resoluções da Anvisa.
Solicitar orçamento gratuito
Para obter cotações comparativas de repuxo de peças, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 21 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 6892-1, ABNT NBR 16334, ABNT NBR ISO 9001, ISO 2768, NR-12, NR-13, Anvisa.