
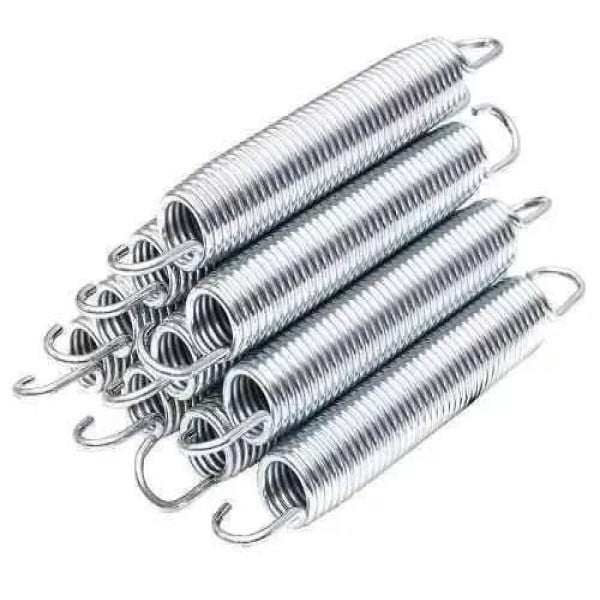

Aviso de segurança. Mola galvanizada aplicada em sistemas de retenção, portões automatizados, freios ou dispositivos de segurança de máquinas envolve risco de acidente em caso de ruptura e deve ser dimensionada e liberada por profissional habilitado, observando a NR-12 quanto a partes móveis e dispositivos de segurança. Nunca substitua uma mola de segurança por similar apenas visual: a NR-12 exige que componentes de sistemas de segurança mantenham a função original, e a fragilização por hidrogênio prevista na ISO 4042 pode causar ruptura sem aviso em peças de alta resistência.
Galvanização eletrolítica e galvanização a fogo em molas: o que muda na peça
Os dois processos depositam zinco, mas com resultados geométricos muito diferentes. A eletrodeposição gera camadas finas e uniformes, tipicamente na faixa de poucos micrômetros, preserva as cotas do desenho e é o padrão para molas pequenas de máquina, eletrodomésticos e conjuntos de precisão, seguindo as classes da ISO 4042. A imersão a quente descrita pela ABNT NBR 7414 forma camadas bem mais espessas, com liga ferro-zinco aderente, e entrega vida útil muito superior ao ar livre — mas engrossa o arame, reduz a folga entre espiras e pode até unir espiras adjacentes em molas de passo apertado. Por isso, mola destinada ao fogo precisa ser projetada já com essa folga extra, e não simplesmente enviada ao galvanizador depois de pronta.
- Eletrolítica: cota preservada, acabamento uniforme, indicada para mola pequena e ambiente interno ou abrigado.
- Eletrolítica com passivação amarela ou preta: ganho relevante de resistência à corrosão sobre a zincagem branca simples, com custo marginal baixo.
- Imersão a quente: camada espessa, melhor desempenho externo, exige folga de projeto entre espiras e nos ganchos.
- Zinco-níquel e zinco lamelar: alternativas de alto desempenho sem banho ácido convencional, indicadas quando há risco de fragilização por hidrogênio.
Como escolher o revestimento pelo ambiente de instalação
A decisão não é entre 'com zinco' e 'sem zinco', e sim quanta camada o ambiente exige. Ambiente interno seco tolera zincagem branca fina; ambiente urbano coberto pede passivação amarela; exposição direta ao tempo em área rural ou industrial justifica camada espessa ou imersão a quente; e ambiente marinho ou de lavagem química frequente costuma extrapolar a competência do zinco, momento em que a comparação passa a ser com mola de aço inoxidável AISI 302, 304 ou 316. A tabela abaixo organiza a decisão pela referência de horas em ensaio conforme a ABNT NBR ISO 9227 — sempre lembrando que o ensaio acelerado é comparativo entre acabamentos, não uma previsão direta de anos de campo.
| Acabamento | Camada típica | Referência de névoa salina (NBR ISO 9227) | Ambiente recomendado | Custo relativo |
|---|---|---|---|---|
| Zincado branco (eletrolítico) | 5 a 8 µm | Baixa — dezenas de horas até corrosão branca | Interno, seco, abrigado | Base |
| Zincado amarelo/preto cromatizado | 8 a 12 µm | Intermediária — várias vezes a do branco | Urbano coberto, máquina em galpão | Base + acréscimo pequeno |
| Zincado espesso com passivação reforçada | 12 a 25 µm | Alta dentro da família eletrolítica | Externo abrigado, implemento agrícola | Acima do zincado comum |
| Imersão a quente (NBR 7414) | Dezenas de µm | Muito alta | Exposição direta ao tempo, portão, estrutura | Bem acima do eletrolítico, sujeito a lote |
| Zinco-níquel / zinco lamelar | 8 a 15 µm | Muito alta para a espessura | Alta resistência com risco de hidrogênio, automotivo | Premium |
| Aço inoxidável AISI 302/304/316 (sem zinco) | Não aplicável | Não corrói em névoa salina padrão | Marinho, alimentício, lavagem química, alta temperatura | Muito acima do galvanizado |
Modos de falha típicos da mola zincada e erros de especificação
A mola galvanizada raramente falha por cálculo elástico errado; ela falha por detalhe de processo. O primeiro modo é a ruptura frágil por hidrogênio, típica de arame de alto carbono ou piano ASTM A228 que passou por decapagem e banho sem o alívio térmico previsto na ISO 4042 — a peça rompe sem deformação visível, muitas vezes na raiz do gancho. O segundo é a trinca no gancho de mola de tração, onde a dobra concentra tensão residual e a camada de zinco trinca junto, criando ponto de corrosão localizada. O terceiro é a perda de carga por relaxação, quando a mola trabalha comprimida acima da tensão admissível do arame e vai perdendo comprimento livre. E o quarto, específico da imersão a quente, é o travamento de espiras por excesso de camada em mola de passo curto.
- Especificar arame de alta resistência com zincagem eletrolítica sem exigir alívio térmico após a deposição.
- Enviar mola de passo apertado para imersão a quente sem folga de projeto entre espiras.
- Aceitar 'mola zincada' na proposta sem definir camada em micrômetros nem tipo de passivação.
- Usar índice de mola muito baixo, com D/d próximo de 4, o que amplia tensão residual e sensibilidade à fragilização.
- Escolher zinco onde o ambiente exige inox, adiando o problema em vez de resolvê-lo.
- Ignorar que o gancho de uma mola de tração é sempre a região mais frágil do conjunto.
O que define o preço da mola galvanizada em cotação B2B
O arame costuma ser a menor parte do custo em peças pequenas. O que move o preço é o setup: enrolar uma mola sob medida exige regulagem de máquina e, muitas vezes, ferramental dedicado, e esse custo é diluído pela quantidade. Por isso a curva de preço unitário cai fortemente entre a peça avulsa e o lote de algumas centenas, e cai de novo no lote de milhares. O segundo fator é o revestimento: banho eletrolítico é vendido por lote e por quilo, o que penaliza pedidos muito pequenos, e a imersão a quente normalmente só compensa a partir de volumes ou peças grandes. Também pesam a bitola do arame, a exigência de tratamento térmico de alívio, o laudo de ensaio e o prazo — pedido urgente entra fora da sequência de produção e é cobrado por isso. Ao pedir orçamento, informe sempre a faixa de quantidade anual, e não apenas a necessidade imediata: isso muda a faixa de preço que o fornecedor consegue oferecer.
- Quantidade por lote e recorrência anual — principal alavanca de preço unitário.
- Necessidade de ferramental dedicado para geometria fora de padrão.
- Tipo e espessura de revestimento, mais passivação escolhida.
- Tratamento de alívio de hidrogênio e emissão de laudo de névoa salina.
- Bitola do arame e classe do material, com A228 acima de A227 e A229.
- Prazo de entrega e existência de amostra aprovada antes da série.
Reposição sem desenho: como medir a mola e montar o pedido
A maior parte dos pedidos de reposição chega sem desenho técnico, com a mola já rompida em mãos. O caminho prático é levantar seis dados com paquímetro e contagem: diâmetro do arame, diâmetro externo do corpo, comprimento livre, número total de espiras, sentido de enrolamento e tipo de extremidade — esquadrejada e esmerilhada, gancho inglês, gancho alemão ou hastes de torção. Com esses dados o fabricante reconstrói a constante elástica e propõe uma mola equivalente. Quando a peça original rompeu antes do tempo, vale reavaliar material e revestimento em vez de copiar o problema: uma reposição idêntica em ambiente agressivo tende a falhar no mesmo intervalo. Fotografe a mola junto de uma escala e informe a carga de trabalho aproximada, se conhecida.
- Checklist mínimo de cotação: bitola do arame, diâmetro externo, comprimento livre, número de espiras, tipo de extremidade e quantidade.
- Informe o ambiente de trabalho e a temperatura de operação, porque zinco perde desempenho em calor contínuo elevado.
- Descreva a função da peça: retenção, retorno, amortecimento ou vedação de contato.
- Envie foto da peça rompida com escala — ajuda a identificar ruptura frágil, fadiga ou corrosão.
- Diga se aceita similar de catálogo ou se exige peça idêntica ao desenho original.
Aplicações setoriais e famílias de molas relacionadas
Mola galvanizada aparece com força em implementos agrícolas, portões e estruturas expostas ao tempo, ferragens de construção, máquinas em galpão e conjuntos de retorno de acionamentos manuais. No setor agrícola concentram-se as molas de tração de maior bitola, expostas a poeira, adubo e lavagem, onde as molas agrícolas com revestimento reforçado costumam ser exigidas por causa do ambiente químico do campo. Em máquinas industriais e ferramentas predominam as molas de compressão zincadas de bitola menor, dimensionadas por carga de trabalho. Já em conjuntos de retorno e travamento, a escolha alterna entre mola de tração com ganchos e mola de torção, conforme o tipo de esforço. Quando a peça precisa de geometria plana, cônica ou de força constante, o projeto migra para outras famílias — mola plana, mola caracol ou mola voluta — que seguem lógica de cálculo distinta da helicoidal.
- Agronegócio: molas de tração de bitola alta com revestimento reforçado ou imersão a quente.
- Portões e serralheria: molas de torção e tração expostas ao tempo, com foco em vida útil.
- Máquinas e automação: molas de compressão zincadas com folga de projeto controlada.
- Ferragens e construção: molas de retorno em bitola pequena com passivação amarela.
- Móveis e utilidades: peças leves como mola para porta escova, onde o acabamento pesa tanto quanto a carga.
O que só a Soluções Industriais entrega neste nicho
- Pedidos de mola galvanizada concentrados em reposição de implemento agrícola e portão, quase sempre sem desenho técnico disponível.
- Compradores que enviam a mola quebrada como amostra fecham cotação mais rápido que os que descrevem só 'mola média'.
- Cotações que exigem camada em micrômetros e laudo de névoa salina são minoria, mas correspondem à maior parte das reclamações evitadas.
- Fabricantes de mola trabalham com lote mínimo por causa do setup do enrolamento, não do custo do arame.
- Demanda recorrente por galvanização a fogo em molas grandes de estrutura e portão de sítio, e por eletrolítica em molas pequenas de máquina.
- Peças de arame ASTM A228 zincadas sem alívio térmico aparecem com frequência em relatos de ruptura precoce.
- Checklist de cotação enviado ao fornecedor: diâmetro do arame, diâmetro externo, comprimento livre, número de espiras, tipo de extremidade, carga de trabalho, ambiente e quantidade.
- Comparação frequente entre mola zincada e mola inox quando o ambiente é lavagem química ou orla marítima.
Perguntas frequentes
Mola galvanizada pode enferrujar?
Sim, o zinco é uma proteção de sacrifício com vida útil finita: ele se consome antes do aço e, quando a camada acaba, o arame começa a oxidar. A velocidade depende da espessura em micrômetros, da passivação aplicada e da agressividade do ambiente, medida de forma comparativa em ensaio de névoa salina conforme a ABNT NBR ISO 9227. Riscos e trincas no revestimento aceleram o processo, especialmente nos ganchos de molas de tração.
Qual a diferença prática entre mola zincada e mola de inox?
A mola zincada é de aço carbono com camada de zinco, tem custo bem menor e resiste bem em ambientes secos, urbanos e rurais. A mola de aço inoxidável AISI 302, 304 ou 316 resiste por composição do próprio material, sem camada consumível, e é a escolha para ambiente marinho, contato com alimentos, lavagem química e temperaturas mais altas. Em contrapartida, o inox custa várias vezes mais e costuma ter constante elástica ligeiramente diferente para a mesma geometria.
Preciso exigir alívio de hidrogênio na compra?
Sim, sempre que a mola for feita de arame de alta resistência, como o ASTM A228, e receber revestimento eletrolítico. A ISO 4042 determina tratamento térmico de desidrogenação logo após a deposição para peças de alta resistência, justamente para evitar ruptura frágil retardada. Peça que o requisito conste no pedido e no certificado do lote.
É possível galvanizar a fogo uma mola já pronta?
Tecnicamente é possível, mas o resultado depende do projeto. A camada da imersão a quente prevista na ABNT NBR 7414 é bem mais espessa que a eletrolítica e ocupa parte da folga entre espiras, podendo travar molas de passo curto e alterar a altura de bloqueio. O caminho correto é informar ao fabricante, antes da fabricação, que a peça será galvanizada a fogo, para que a folga seja compensada no projeto.
Qual o lote mínimo para mola galvanizada sob medida?
Não há um número universal: o mínimo é definido pelo tempo de setup da máquina de enrolar e pelo lote mínimo do banho de zinco, que costuma ser cobrado por carga ou por quilo. Na prática, quantidades muito pequenas têm preço unitário alto porque absorvem sozinhas o custo de regulagem. Informar a previsão de consumo anual normalmente reduz bastante o valor por peça na cotação.
Que informações preciso reunir para pedir orçamento?
O conjunto mínimo é diâmetro do arame, diâmetro externo, comprimento livre, número de espiras, sentido de enrolamento, tipo de extremidade e quantidade desejada. Some a isso o ambiente de instalação, a carga ou o curso de trabalho e o acabamento pretendido, incluindo camada e passivação. Se houver amostra física da mola antiga, ela substitui boa parte do desenho técnico.
A galvanização altera a força da mola?
A rigidez teórica depende do material e da geometria, então a camada de zinco em si não muda a constante elástica de forma significativa em molas eletrolíticas. O efeito relevante é geométrico e ocorre em camadas espessas de imersão a quente, que reduzem a folga entre espiras e podem antecipar o bloqueio. Já um tratamento térmico mal conduzido após o banho pode, esse sim, afetar as propriedades do arame.
Mola galvanizada serve em dispositivo de segurança de máquina?
Serve, desde que o componente seja dimensionado e liberado para essa função por profissional habilitado. A NR-12 exige que dispositivos de segurança de máquinas e equipamentos mantenham sua função de proteção, o que inclui a integridade dos elementos elásticos de retorno e travamento. Substituição por similar apenas visual, sem verificação de material, carga e acabamento, não atende a esse requisito.
Como avaliar se o fornecedor entrega o acabamento prometido?
Peça no orçamento a definição da espessura de camada em micrômetros, o tipo de passivação e, quando o volume justificar, o relatório de ensaio de névoa salina conforme a ABNT NBR ISO 9227. Para imersão a quente, a referência de aceitação é a ABNT NBR 7414. Certificado de material do arame e registro do tratamento de alívio térmico completam a documentação usual de um lote técnico.
Solicitar orçamento gratuito
Para obter cotações comparativas de mola galvanizada, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Componentes Mecânicos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR 7414, ABNT NBR ISO 9227, ISO 4042, ASTM A227, ASTM A228, ASTM A229, NR-12.