

Aviso de segurança. A substituição do cilindro envolve superfícies acima de 200 °C, energia elétrica das resistências e material pressurizado, cenário coberto pela NR-12 e pela NR-10. O procedimento de bloqueio e etiquetagem, a apreciação de risco conforme a ABNT NBR ISO 12100 e a validação do conjunto após a troca devem ser conduzidos por profissional habilitado, com registro de manutenção.
Anatomia do cilindro e o que compõe o conjunto de plastificação
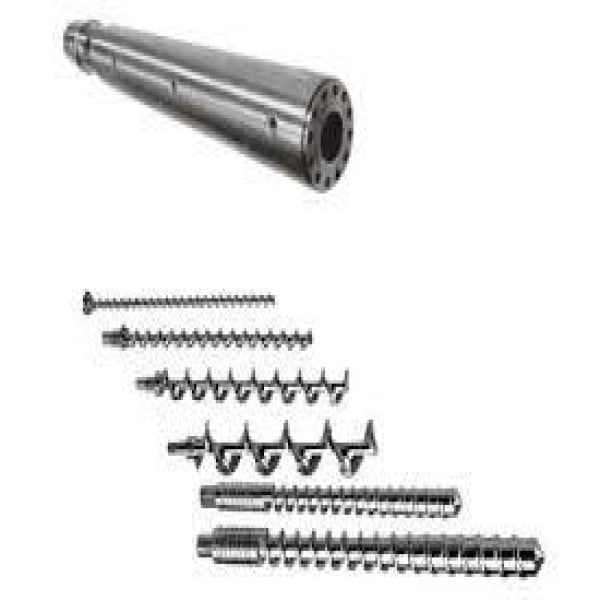
O cilindro nunca é comprado isolado por acaso: ele forma um par casado com a rosca, e a folga entre os dois é o que define a eficiência de bombeamento. O conjunto completo inclui o tubo com furo de alimentação, o pacote de resistências por zona, os termopares, o anel de retenção com a ponteira e o bico de injeção. Entender essas partes é o primeiro passo para pedir orçamento sem devolver a peça errada, porque muitos fornecedores só entregam o tubo, enquanto o comprador esperava o conjunto de plastificação inteiro.
- Tubo (canhão) com furo de alimentação e flange de acoplamento ao cabeçote.
- Rosca de plastificação, cuja geometria de zonas define compressão e homogeneização.
- Anel de retenção, anel de bloqueio e ponteira, responsáveis por evitar refluxo no recalque.
- Bico de injeção, com raio esférico e furo compatíveis com a bucha do molde.
- Resistências coleira por zona, termopares tipo J ou K e camisa refrigerada na garganta de alimentação.
Nitretado, bimetálico ou aço para PVC: como escolher pelo material que você processa
A escolha construtiva do cilindro deve partir da resina e da carga que a máquina vai rodar, não do preço da peça. Poliolefinas e estirênicos sem carga convivem bem com aço nitretado, solução mais barata e de reposição rápida. Materiais com fibra de vidro, cargas minerais ou aditivos abrasivos desgastam a camada nitretada em fração do tempo e justificam o cilindro bimetálico, com liga dura depositada internamente. Já o PVC exige aço com resistência à corrosão por cloreto, porque a degradação térmica do composto ataca quimicamente a superfície e o efeito não é reduzido por dureza. Quem processa PVC em máquina de uso geral costuma descobrir o erro pela contaminação de peças com pontos pretos antes de descobrir pelo desgaste.
| Construção do cilindro | Superfície interna | Materiais indicados | Quando não usar |
|---|---|---|---|
| Aço SAE 4140 nitretado a gás | Camada nitretada de alta dureza superficial | PP, PE, PS, ABS e PA sem carga | Compostos com fibra de vidro ou carga mineral elevada |
| Aço nitretado por plasma (iônica) | Camada mais controlada, menor camada branca | Engenharia técnica com carga leve e ciclo longo | Substituição direta de bimetálico em carga abrasiva alta |
| Bimetálico com liga à base de ferro-cromo-boro | Revestimento duro fundido centrifugamente | Compostos com fibra de vidro, talco e carbonato | Aplicações onde o problema é corrosão química, não abrasão |
| Bimetálico com liga à base de níquel | Revestimento resistente a corrosão e abrasão | PVC rígido, retardantes de chama e fluorados | Peças de baixo valor agregado com resina virgem sem carga |
| Cilindro sob desenho para retrofit | Definida conforme aplicação levantada | Injetora fora de linha ou importada sem peça de reposição | Quando o fabricante ainda fornece o original em prazo aceitável |
Folga entre rosca e cilindro: o critério objetivo para decidir a troca
O sintoma clássico de cilindro gasto não é ruído nem vazamento, é a perda de repetibilidade: tempo de dosagem que cresce, colchão instável, aumento do tempo de ciclo e variação de peso da peça entre injeções. O caminho correto de diagnóstico é medir, não estimar. Com a máquina bloqueada e fria, mede-se o diâmetro interno do cilindro em vários pontos ao longo do comprimento, com micrômetro interno ou comparador, e o diâmetro externo dos filetes da rosca nas mesmas posições. O desgaste concentra-se tipicamente na zona de alimentação e no terço final, próximo à ponta. A folga diametral resultante é comparada com a folga de projeto informada pelo fabricante do conjunto. Registre as medidas em um relatório dimensional: é esse documento que sustenta a cotação, porque o fornecedor precisa saber se o problema está no cilindro, na rosca ou nos dois.
- Meça o diâmetro interno em pelo menos cinco posições axiais e em dois eixos perpendiculares por posição, para detectar ovalização.
- Registre a posição de maior desgaste: alimentação sugere carga abrasiva ou contaminação, ponta sugere refluxo por anel de retenção falho.
- Compare a folga medida com a folga original de projeto do conjunto, não com um valor genérico de tabela.
- Verifique junto o anel de retenção e a ponteira: eles falham antes do cilindro e produzem sintomas parecidos.
- Guarde o histórico de medições por campanha de produção para prever a próxima troca em vez de parar a máquina de surpresa.
Recuperar, comprar camisa ou substituir: as três rotas e seus custos relativos
Existem três saídas quando o cilindro está fora de tolerância, e a mais barata em nota fiscal nem sempre é a mais barata por peça produzida. A retífica com recuperação da rosca corrigida ao novo diâmetro é a opção mais rápida quando o desgaste é moderado e o tubo está íntegro. A instalação de camisa interna, ou bucha, restaura o diâmetro nominal e permite manter a rosca existente, sendo uma rota intermediária útil em cilindros grandes cujo tubo tem valor elevado. A substituição por conjunto novo é a escolha quando o desgaste é generalizado, quando há ovalização, quando a máquina vai mudar de família de resina ou quando o custo acumulado de paradas já superou a diferença de preço. O erro comum é recuperar repetidamente um conjunto que já mudou de aplicação: trocar de resina virgem para composto com carga sem trocar a construção do cilindro apenas encurta o intervalo entre as próximas paradas.
- Retífica com rosca sobremedida: menor desembolso, prazo curto, indicada em desgaste localizado e tubo sem ovalização.
- Camisa interna: custo intermediário, preserva o tubo original e restaura o diâmetro nominal com material de camada selecionável.
- Conjunto novo casado: maior desembolso e maior previsibilidade, único caminho quando muda a resina, a razão L/D ou a capacidade de dosagem.
- Peça de reposição, como as ponteiras e o anel de retenção, deve ser trocada junto na desmontagem, porque o custo marginal é baixo diante da parada já assumida.
- Considere no cálculo o custo da hora parada da injetora e o refugo gerado no período de instabilidade, que costuma superar o preço da peça.
O que move o preço de um cilindro de injetora no orçamento
Não existe preço de tabela para cilindro porque cada máquina tem seu desenho. O que existe são fatores que deslocam o valor de forma previsível, e conhecê-los evita comparar propostas incomparáveis. Peso e diâmetro do tubo dominam a matéria-prima; o tratamento interno responde por boa parte da diferença entre uma proposta e outra, já que um bimetálico envolve deposição de liga e usinagem posterior de furo profundo. Sob medida por engenharia reversa custa mais que peça de linha, porque inclui levantamento dimensional e desenho. Prazo comprimido também tem preço, sobretudo quando envolve fila de nitretação. Ao comparar propostas, verifique se ambas incluem o mesmo escopo: tubo isolado, conjunto casado com rosca ou conjunto com pacote térmico.
- Diâmetro, comprimento e massa do tubo, que definem o consumo de aço e o tempo de furação profunda.
- Tipo de tratamento interno: nitretação a gás, nitretação iônica ou revestimento bimetálico, em ordem crescente de custo.
- Necessidade de engenharia reversa para máquina fora de linha, sem desenho de fábrica disponível.
- Escopo do fornecimento: tubo, par casado com rosca, ou conjunto com resistências, termopares e bico.
- Exigência de laudo de dureza, relatório dimensional e certificado de matéria-prima.
- Prazo solicitado e quantidade, já que lotes de reposição programada obtêm condição melhor que emergência.
Checklist de cotação e o que exigir do fornecedor
Um orçamento de cilindro trava quase sempre pela mesma razão: falta de dados. Fornecedores sérios não cotam sem saber a máquina, a aplicação e o escopo, e cada rodada de perguntas custa dias. Reúna as informações antes de abrir a solicitação e você recebe propostas comparáveis na primeira volta. Vale também alinhar critérios de aceitação: dureza de camada comprovada por ensaio, retilineidade e acabamento do furo, e compatibilidade dimensional do flange e da rosca do bico. Muitos compradores só descobrem incompatibilidade na hora da montagem, com a máquina já parada.
- Marca, modelo, ano e número de série da injetora, além da força de fechamento em toneladas.
- Diâmetro nominal da rosca, razão L/D e capacidade de injeção declarada da máquina.
- Resina e composto processados, com percentual de carga, fibra ou retardante de chama.
- Escopo desejado: apenas cilindro, par casado com rosca, ou conjunto com resistências e termopares.
- Fotos e medidas do flange, do furo de alimentação, da rosca do bico e do raio esférico da ponta.
- Relatório dimensional do desgaste atual, quando a intenção é avaliar recuperação.
- Documentos exigidos na entrega: laudo de dureza, relatório dimensional e nota de garantia com prazo e cobertura.
O que só a Soluções Industriais entrega neste nicho
- Cotação simultânea de cilindro novo, camisa de recuperação e conjunto canhão-rosca completo em uma só solicitação.
- Comparação entre fabricantes que trabalham por desenho original da injetora e os que produzem sob medida por engenharia reversa.
- Faixas de prazo declaradas por fornecedor para nitretação, retífica e usinagem de cilindro fora de linha.
- Fornecedores que emitem laudo de dureza de camada e relatório dimensional junto com a peça.
- Levantamento de quem atende resinas agressivas como PVC e compostos com fibra de vidro acima de 30%.
- Mapa de oficinas que recuperam cilindro por bucha interna versus quem só vende peça nova.
- Checklist de dados que a maioria dos compradores esquece de enviar e que atrasa o orçamento.
Perguntas frequentes
Dá para comprar só o cilindro, sem trocar a rosca?
Dá, mas quase nunca compensa quando as duas peças rodaram juntas o mesmo tempo. Cilindro novo com rosca gasta mantém a folga fora de tolerância e o refluxo de massa continua. A troca isolada só faz sentido quando a medição dimensional mostra que a rosca está dentro da folga de projeto.
Quanto tempo dura um cilindro de injetora?
Não há número universal: a vida útil é ditada pela resina, pelo percentual de carga abrasiva, pela temperatura de trabalho e pelo regime de horas por dia. Um conjunto rodando poliolefina virgem em turno único dura muito mais que o mesmo conjunto rodando composto com fibra de vidro em três turnos. O caminho confiável é acompanhar a folga diametral por campanha de produção em vez de estimar por tempo.
Qual a diferença prática entre cilindro nitretado e bimetálico?
O nitretado tem camada dura fina obtida por difusão de nitrogênio no próprio aço, é mais barato e adequado a resinas sem carga. O bimetálico recebe uma liga dura depositada internamente, com camada bem mais espessa, e resiste muito melhor à abrasão de fibra de vidro e cargas minerais. A escolha entre eles é econômica: o bimetálico só se paga quando a aplicação realmente desgasta.
É possível fabricar cilindro para injetora antiga sem desenho de fábrica?
Sim, por engenharia reversa. O fornecedor levanta as dimensões da peça original ou da própria máquina, gera o desenho e produz sob medida. Isso aumenta o prazo e o custo, e exige envio de fotos e medidas do flange, do furo de alimentação e da rosca do bico para evitar erro de acoplamento.
Que documentos devo exigir na entrega do cilindro?
Peça laudo de dureza da superfície interna, com o método de ensaio identificado, seguindo a ABNT NBR 6588 para Rockwell ou a ABNT NBR ISO 6507 para Vickers, além do relatório dimensional do furo e do certificado da matéria-prima. Esses documentos são o que permite contestar uma peça que falhe precocemente dentro da garantia.
A troca do cilindro exige parada formal e procedimento de segurança?
Sim. A intervenção envolve superfícies aquecidas, energia elétrica das resistências e massa polimérica sob pressão, situação enquadrada na NR-12 quanto a bloqueio e proteções e na NR-10 quanto à parte elétrica. O procedimento deve ser executado por profissional habilitado, com bloqueio de energias e registro da manutenção.
Cilindro de injetora e cilindro de extrusora ou sopradora são a mesma peça?
Não. Embora o princípio de plastificação seja parecido, o cilindro de injetora trabalha em regime intermitente e pressões de injeção muito mais altas, enquanto extrusão e sopro operam em regime contínuo. Geometria, comprimento e pacote térmico são dimensionados de forma diferente, e as peças não são intercambiáveis.
Como o percentual de fibra de vidro muda a especificação?
Quanto maior o teor de fibra, mais rapidamente a camada nitretada é removida por abrasão, e a partir de teores elevados o cilindro bimetálico deixa de ser opcional para virar requisito econômico. Informe o percentual exato na cotação, porque ele muda tanto a construção recomendada quanto o prazo de fornecimento.
Vale a pena comprar cilindro usado junto com máquina de segunda mão?
Só depois de medir. Máquina usada costuma vir com o conjunto de plastificação no fim da vida, e o custo de recuperar ou substituir precisa entrar no preço de aquisição. Exija relatório dimensional do cilindro e da rosca antes de fechar, ou negocie o valor considerando a troca.
Solicitar orçamento gratuito
Para obter cotações comparativas de cilindro de injetora, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 20430, ABNT NBR ISO 12100, ABNT NBR 6588, ABNT NBR ISO 6507, NR-12, NR-10.