



Quanto custa bucha de bronze
Aviso de segurança. A substituição de buchas de bronze em máquinas produtivas envolve intervenção mecânica sujeita à NR-12, que exige bloqueio de energias e procedimento seguro de manutenção. Dimensionamento de mancais críticos, ajustes conforme ABNT NBR ISO 286-1 e liberação da máquina após o reparo devem ser conduzidos por profissional habilitado, com responsabilidade técnica registrada quando houver alteração de projeto.
O que é bucha de bronze e quando ela vence o rolamento
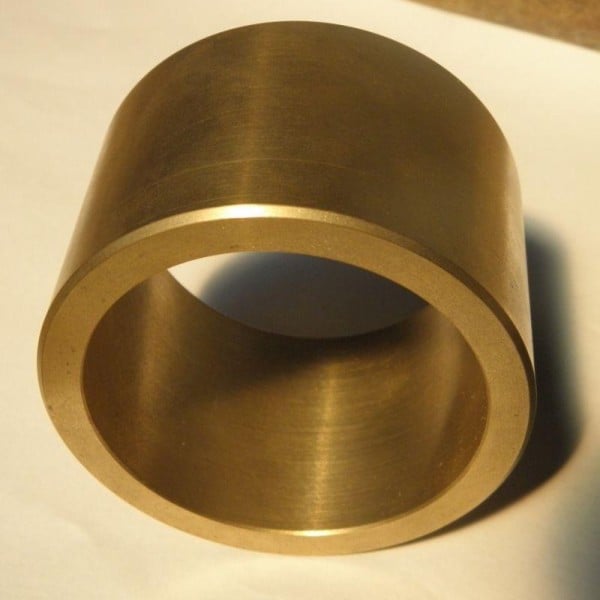
A bucha de bronze é a solução de mancal indicada quando o regime de trabalho tem baixa rotação, carga elevada, choque, sujeira ou movimento oscilante — condições em que o rolamento sofre brinelamento e falha cedo. Ela também é preferida quando o espaço radial é curto, quando há necessidade de amortecer vibração e quando o custo de reposição precisa ser baixo. Em compensação, exige lubrificação e gera mais atrito de partida do que um elemento rolante, o que a torna inadequada para altas rotações contínuas sem sistema de óleo.
- Movimento oscilante ou alternado, como em pinos de articulação e braços hidráulicos.
- Carga de choque em prensas, britadores e implementos agrícolas.
- Ambiente com poeira, respingo de água ou lavagem frequente.
- Necessidade de mancal compacto, com pouca altura radial disponível.
- Reposição barata e rápida em equipamento de campo.
Ligas de bronze: TM23, TM620, TM640 e grafitado
A escolha da liga é a decisão que mais impacta vida útil e custo. O TM23 (SAE 62, base CuSn12) é o padrão de uso geral, com boa resistência ao desgaste e usinabilidade razoável. O TM620 (SAE 65, com chumbo) acomoda melhor partículas abrasivas e desalinhamento, sendo indicado onde a lubrificação é irregular. O bronze alumínio TM640 (SAE 68, CuAl10Ni) tem dureza e resistência mecânica bem superiores, adequado a carga de choque, alta pressão e ambiente marinho, mas é mais caro e mais difícil de usinar. O bronze grafitado carrega pastilhas ou pinos de grafite na parede e opera com relubrificação mínima, solução típica para fornos, secadores e pontos de difícil acesso.
| Liga / designação | Característica dominante | Aplicação recomendada | Referência normativa |
|---|---|---|---|
| TM23 — SAE 62 / CuSn12 | Uso geral, bom equilíbrio desgaste e custo | Mancais de transportadores, redutores, ventiladores industriais | ASTM B505 |
| TM620 — SAE 65 / CuSn12Pb | Tolera abrasivo e lubrificação irregular | Implementos agrícolas, equipamentos de terraplanagem | ASTM B505 |
| TM640 — SAE 68 / CuAl10Ni | Alta dureza e resistência a choque e corrosão | Prensas, laminadores, aplicações navais e portuárias | ASTM B505 |
| Bronze grafitado | Lubrificação sólida embutida, opera seco ou semisseco | Fornos, estufas, secadores, pontos sem acesso a graxa | Especificação de fabricante |
| Bronze sinterizado autolubrificante | Parede porosa impregnada com óleo | Motores fracionários, eletrodomésticos, cargas leves | ASTM B438 |
Formatos, dimensões e fabricação sob medida
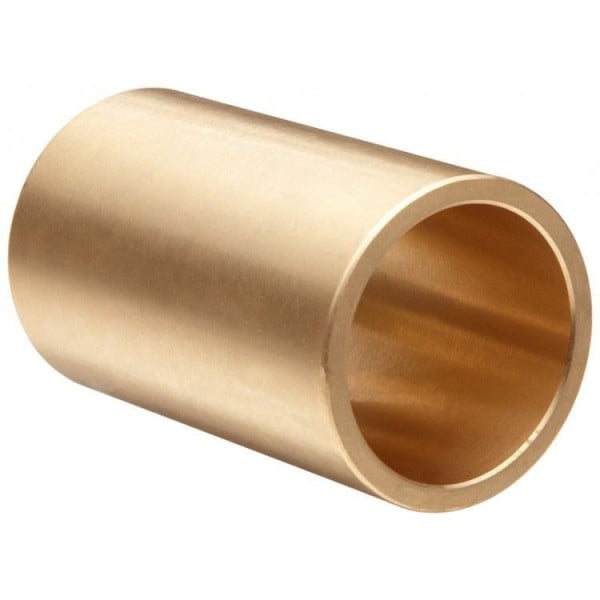
No catálogo comercial dominam dois formatos: a bucha cilíndrica simples e a bucha flangeada, cujo colar absorve carga axial e serve de batente na montagem. Existem ainda buchas bipartidas para troca sem desmontar o eixo, buchas com canal helicoidal ou longitudinal para distribuição de graxa e buchas com furos radiais alinhados ao pino graxeiro da sede. Boa parte da demanda B2B, porém, não é de catálogo: são peças usinadas por desenho ou por amostra da peça desgastada, partindo de tubo de bronze centrifugado ou de barra fundida contínua. Nessa rota, o comprador deve informar se a bucha será entregue já no diâmetro final ou com sobremetal para usinagem após a prensagem.
- Cilíndrica (tipo C): sem flange, carga puramente radial.
- Flangeada (tipo F): colar para carga axial e posicionamento.
- Bipartida: manutenção sem sacar o eixo.
- Com canal de lubrificação: distribuição de graxa sob carga.
- Sob medida: usinada por desenho, amostra ou engenharia reversa.
Como dimensionar: fator PV, folga e espessura de parede
O critério técnico que rege o mancal deslizante é o fator PV, produto da pressão de contato pela velocidade periférica do eixo. Pressão se calcula dividindo a carga radial pela área projetada (diâmetro interno multiplicado pelo comprimento útil), e a velocidade sai do diâmetro e da rotação. Se o PV calculado ultrapassa o limite da liga e do regime de lubrificação, o filme de óleo se rompe e a bucha engripa — a correção é aumentar comprimento, mudar de liga ou adotar lubrificação forçada. A folga diametral de trabalho costuma seguir uma regra prática proporcional ao diâmetro do eixo, ampliada quando há alta temperatura, dilatação térmica ou desalinhamento; folga curta demais agarra na partida, folga folgada demais gera martelamento e ovalização. Como referência de proporção, o comprimento entre 1 e 1,5 vez o diâmetro interno é a faixa que melhor distribui a carga sem exigir alinhamento perfeito.
- Calcule a pressão pela área projetada, nunca pela área da superfície cilíndrica total.
- Aumente a folga quando a temperatura de operação for elevada ou o meio for contaminado.
- Comprimentos muito longos exigem alinhamento rigoroso, sob risco de contato só nas bordas.
- Parede fina transmite o calor melhor à sede, mas tolera menos reusinagem.
- Em movimento oscilante lento, o limite prático de pressão sobe; em rotação contínua, cai.
Fundida usinada versus sinterizada autolubrificante
Esses dois produtos aparecem sob o mesmo nome comercial e têm física completamente diferente. A bucha fundida usinada é maciça, cortada de tubo centrifugado ou barra contínua, e depende de graxa ou óleo fornecido externamente; suporta carga alta e aceita reusinagem. A bucha sinterizada, coberta pela ASTM B438, é feita de pó de bronze compactado com porosidade controlada e impregnada de óleo, que aflora com o aquecimento do contato e retorna ao repouso — ela não deve ser usinada no diâmetro interno, porque isso fecha os poros e mata a autolubrificação, e é calibrada por mandrilamento a frio. Trocar uma pela outra sem revisar carga, velocidade e método de montagem é um dos erros mais caros da manutenção.
Montagem, fechamento do furo e o par com o eixo
Ao ser prensada na sede com interferência, a bucha reduz o próprio diâmetro interno em uma fração da interferência aplicada — fenômeno que precisa entrar no cálculo antes da compra. Por isso muitas peças críticas são compradas com sobremetal e usinadas ou brunidas somente depois de montadas. O ajuste da sede e do eixo segue o sistema de tolerâncias da ABNT NBR ISO 286-1, e a prensagem deve ser feita com mandril de face plana, nunca com marteladas diretas, que deformam a borda e criam rebarba interna. O outro lado do par tribológico é o eixo: superfície com risco, oxidação ou rugosidade grosseira funciona como lima contra o bronze. Recuperar ou retificar o eixo antes de instalar a bucha nova é o que separa uma reposição que dura anos de outra que volta à bancada em semanas. Toda intervenção desse tipo em máquina produtiva exige o bloqueio de energias previsto na NR-12.
- Prense a frio com mandril guiado ou monte por diferencial térmico, resfriando a bucha.
- Confira o diâmetro interno depois da prensagem, não antes.
- Alinhe os furos de lubrificação da bucha com o graxeiro da sede.
- Meça a rugosidade e a ovalização do eixo antes de fechar o conjunto.
- Preencha o canal de graxa na primeira partida e faça o amaciamento em carga reduzida.
Modos de falha e erros comuns de especificação
Bucha de bronze raramente falha por acaso: quase sempre há uma causa rastreável na especificação ou na montagem. O engripamento com transferência de metal para o eixo aponta folga insuficiente ou PV acima do limite. Desgaste concentrado nas extremidades indica desalinhamento ou flexão do eixo. Riscos circunferenciais profundos denunciam contaminação abrasiva sem via de escape, cenário em que o TM620 costuma ser mais tolerante que ligas duras. Escurecimento e amolecimento apontam sobreaquecimento por falta de lubrificante. Já a folga que cresce rápido logo após a montagem geralmente vem de dureza insuficiente do eixo ou de bucha com parede que não suporta a pressão aplicada.
- Engripamento: folga curta, PV excedido ou falha na lubrificação inicial.
- Ovalização: carga sempre no mesmo quadrante sem rotação do conjunto.
- Extrusão do material nas bordas: pressão acima do limite de escoamento da liga.
- Corrosão e manchas esverdeadas: meio ácido ou lavagem química agressiva.
- Ruído e batida: folga excessiva ou bucha girando dentro da sede por interferência insuficiente.
O que define o preço e como cotar com fornecedores
Bucha de bronze não tem preço de tabela estável porque a matéria-prima acompanha as cotações internacionais de cobre e estanho — variação nesses metais reflete direto no valor do quilo. Além disso, o preço se forma por peso da peça bruta, e não por unidade: buchas de parede grossa e diâmetro grande custam desproporcionalmente mais. Sobre esse custo entram usinagem (peça pronta é mais cara que corte de tubo), liga (bronze alumínio e grafitado ficam acima do TM23), quantidade (lotes de reposição unitária pagam preparação de máquina) e exigências documentais como laudo de composição química. Fornecedores que aceitam amostra da peça gasta para engenharia reversa costumam entregar mais rápido do que os que exigem desenho formal. Para cotar sem retrabalho, envie de uma vez os dados abaixo.
- Diâmetro interno, diâmetro externo e comprimento, com tolerância pretendida.
- Liga desejada ou, na dúvida, a aplicação e a carga estimada.
- Formato: cilíndrica, flangeada, bipartida ou com canal de lubrificação.
- Se a peça vai acabada ou com sobremetal para usinagem após a prensagem.
- Rotação, temperatura de trabalho e tipo de lubrificação disponível.
- Quantidade do lote e previsão de recorrência.
- Necessidade de laudo de composição, dureza ou certificado de matéria-prima.
O que só a Soluções Industriais entrega neste nicho
- Cotações comparadas entre fundições de bronze centrifugado e usinagens que trabalham por desenho.
- Faixa de preço acompanhando a variação de cobre e estanho, com reajuste típico por lote.
- Distinção prática entre bucha fundida usinada e bucha sinterizada autolubrificante na hora de repor.
- Checklist de cotação com diâmetro interno, externo, comprimento, folga desejada e regime de carga.
- Fornecedores que aceitam amostra da peça gasta como referência para réplica sob medida.
- Prazos diferentes para item de catálogo, corte de tubo bruto e peça totalmente usinada.
- Demanda concentrada em reposição de prensas, implementos agrícolas e equipamentos de mineração.
- Pedidos de laudo de composição química e dureza junto com a nota fiscal em compras de manutenção.
Perguntas frequentes
Qual a diferença entre bucha de bronze e bucha de latão?
O bronze é liga de cobre com estanho, alumínio ou chumbo e foi desenvolvido para atrito e desgaste, com boa resistência ao gripamento. O latão é liga de cobre com zinco, mais barato e mais fácil de usinar, porém com desempenho tribológico inferior sob carga. Para mancal sujeito a pressão e movimento contínuo, a liga correta é o bronze conforme ASTM B505.
Posso usinar o diâmetro interno de uma bucha autolubrificante?
Não. A bucha sinterizada da ASTM B438 tem porosidade impregnada de óleo e a usinagem fecha os poros da superfície, eliminando a autolubrificação. O ajuste dessas peças é feito por calibração com mandril a frio. Se o projeto exige usinagem final, a rota correta é a bucha fundida maciça.
Que folga devo pedir entre a bucha e o eixo?
A folga depende do diâmetro, da rotação, da temperatura e do tipo de lubrificação. Como regra geral, ela cresce proporcionalmente ao diâmetro do eixo e deve ser ampliada quando há dilatação térmica ou contaminação. O ajuste é definido pelo sistema de tolerâncias da ABNT NBR ISO 286-1 e, em mancais críticos, calculado por profissional habilitado.
É possível fabricar bucha a partir de uma peça velha e desgastada?
Sim, e essa é a rota mais comum na manutenção industrial. O fornecedor mede a peça, considera o desgaste do eixo real e reconstrói as cotas originais. Vale enviar junto a medida atual do eixo e da sede, porque a peça gasta sozinha não revela a folga de projeto.
Bucha de bronze precisa de lubrificação constante?
A bucha fundida convencional depende de lubrificante externo, por graxeiro ou banho de óleo, com periodicidade definida pelo regime de carga. As versões grafitadas operam com relubrificação muito reduzida porque o grafite atua como lubrificante sólido. As sinterizadas trazem óleo na própria porosidade e são projetadas para cargas leves.
Qual liga escolhida quando há impacto e ambiente úmido ou salino?
O bronze alumínio, designado comercialmente como TM640 e equivalente ao SAE 68, é a indicação por reunir dureza elevada, resistência a choque e boa resposta à corrosão marinha. O custo por quilo é superior ao TM23 e a usinagem é mais lenta, então só compensa quando o ambiente ou a carga justificam.
Existe norma que padronize as dimensões das buchas?
Sim. A ISO 4379 padroniza dimensões e tolerâncias de buchas cilíndricas em ligas de cobre para mancais deslizantes, e a ASTM B505 cobre composição e propriedades do bronze fundido continuamente. Para o ajuste de montagem entre bucha, sede e eixo, a referência é a ABNT NBR ISO 286-1.
Por que o preço da bucha muda de uma cotação para outra?
Porque o valor é formado pelo peso de bronze mais a usinagem, e cobre e estanho têm cotação internacional volátil. Lotes pequenos também diluem pior o tempo de preparação da máquina. Ao cotar, fixe validade da proposta e informe a quantidade real do lote para reduzir a variação.
Trocar a bucha resolve o problema se o eixo estiver desgastado?
Não de forma duradoura. O eixo desgastado, ovalizado ou com rugosidade grosseira consome a bucha nova rapidamente, porque os dois formam um par tribológico. O procedimento correto é medir e retificar ou recuperar o eixo antes da montagem, com a máquina bloqueada conforme a NR-12.
Solicitar orçamento gratuito
Para obter cotações comparativas de bucha de bronze, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Componentes Mecânicos da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASTM B505, ASTM B438, ISO 4379, ABNT NBR ISO 286-1, NR-12.