
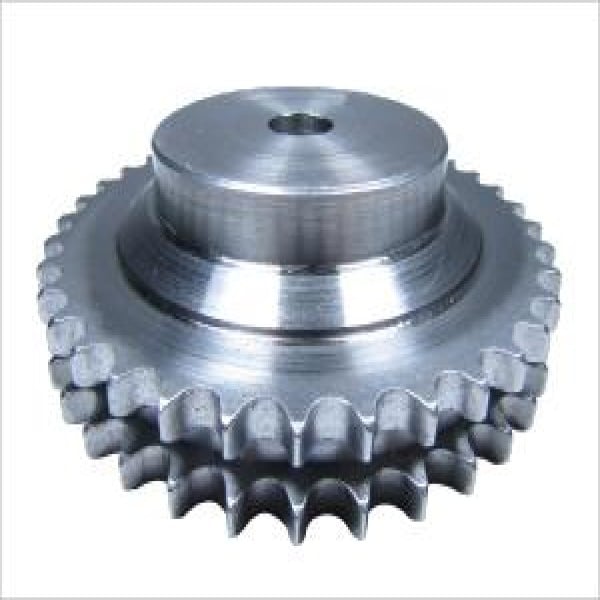

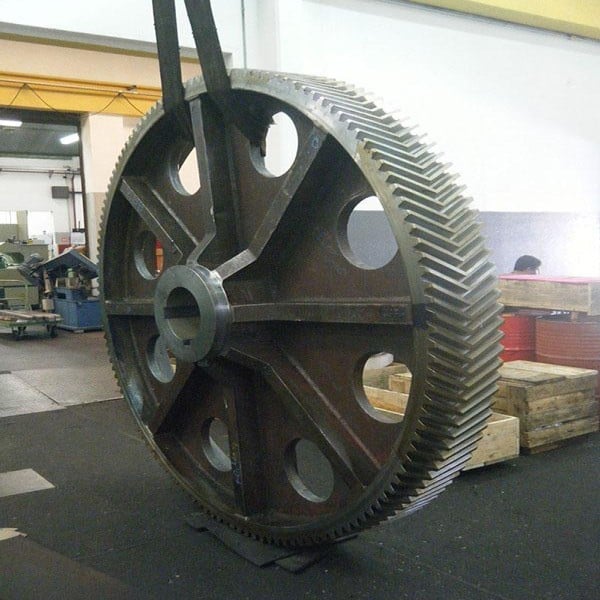
Engrenagem dupla
Aviso de segurança. Trens de engrenagens expostos são partes móveis sujeitas à NR-12, que exige proteção fixa ou intertravada e procedimento de bloqueio antes de qualquer intervenção. O redimensionamento de uma engrenagem dupla para torque acima do original, ou a substituição de material e tratamento térmico, deve ser validado por profissional habilitado com ART, apoiado em cálculo conforme ISO 6336 ou AGMA 2001-D04.
Como a engrenagem dupla funciona dentro do trem de transmissão
O princípio é simples e a consequência é longa: os dois dentados giram na mesma rotação, então a relação total do conjunto é o produto das duas relações parciais. Um corpo de 20 dentes acoplado a um pinhão de 15 e um segundo corpo de 60 dentes engrenando uma coroa de 18 entregam, no mesmo eixo, uma redução composta que exigiria dois eixos e dois pares independentes se fossem peças separadas. Essa é a razão de a peça aparecer com tanta frequência em caixas de câmbio, redutores de dois estágios e mecanismos de avanço de máquinas-ferramenta, onde o espaço axial é o recurso escasso. O corpo maior costuma ser a coroa de entrada e o menor, o pinhão de saída, mas a inversão é comum em multiplicadores. Em máquinas com seleção de marcha, a engrenagem dupla é montada deslizante sobre estrias, e a cota de folga da bucha estriada passa a definir a suavidade da troca.
- Relação composta igual ao produto das duas relações parciais, no mesmo eixo.
- Economia de um eixo intermediário e dos seus mancais e vedações.
- Rotação idêntica nos dois dentados, com torques diferentes em cada malha.
- Cargas radiais somadas no eixo, exigindo verificação de flecha e de mancal.
Peça inteiriça ou dois corpos montados: qual arranjo pedir
Existem três formas de construir uma engrenagem dupla, e a escolha muda preço, prazo e reversibilidade. A peça inteiriça, com os dois dentados usinados no mesmo blank em fixação única, é a que garante a melhor concentricidade entre as duas malhas e o menor ruído, porque nenhum erro de montagem se soma ao erro de usinagem; é a opção obrigatória em alta rotação e a mais cara em peça unitária. A montagem por interferência ou por chaveta une duas engrenagens prontas em um cubo comum, sai mais barata quando os dois dentados já existem em catálogo e permite substituir só o corpo desgastado, mas carrega o risco de deslocamento angular sob torque reverso. A junção soldada é a mais rígida e a menos reversível, indicada em baixa rotação e carga alta, com o cuidado de aliviar tensão antes do dentado final. Escolha inteiriça quando a rotação passa de algumas centenas de rpm ou quando ruído é critério; escolha montada quando o objetivo é reposição rápida com peças de prateleira; escolha soldada quando o conjunto é grande, lento e o custo do blank inteiriço seria proibitivo.
- Inteiriça em fixação única: melhor concentricidade, menor ruído, maior custo de blank.
- Montada por interferência ou chaveta: prazo menor, troca parcial possível, risco de escorregamento.
- Soldada: rigidez alta e custo de material baixo, sem reversibilidade e com alívio de tensões obrigatório.
- Deslizante sobre estrias: usada em seleção de marcha, exige controle de folga no estriado.
Geometria dos dois dentados: reto, helicoidal e o empuxo que ninguém previu
É frequente que a engrenagem dupla combine geometrias diferentes, e é aí que mora o erro mais caro de especificação. Dentes retos são simples de usinar, não geram força axial e toleram melhor a desmontagem, mas transmitem menos carga por milímetro de face e são mais barulhentos. Dentes helicoidais aumentam a razão de contato, reduzem ruído e suportam mais torque, ao custo de gerar empuxo axial proporcional à tangente do ângulo de hélice. Se apenas um dos corpos da dupla for helicoidal, esse empuxo não tem par para cancelar e vai integralmente para o rolamento, o que exige mancal com capacidade axial declarada. Quando os dois corpos são helicoidais, o projeto deve definir se as hélices são de mesmo sentido — somando esforços — ou opostas, cancelando parcialmente. Em casos de carga muito alta e necessidade de cancelamento interno, aparece a engrenagem espinha de peixe, com hélices opostas no mesmo corpo, alternativa que dispensa o mancal axial reforçado mas encarece a usinagem.
Material, tratamento e classe de qualidade por tipo de serviço
A escolha de material acompanha o binômio carga e ruído, não o gosto do comprador. Aço SAE 8620 cementado e temperado entrega núcleo tenaz com superfície entre 58 e 62 HRC e é o padrão para transmissão de potência; SAE 4140 beneficiado dispensa a distorção da cementação e permite usinar o dentado depois do tratamento, sendo prático em peças grandes e unitárias. Bronze aparece quando um dos corpos engrena com uma rosca sem fim, porque o material sacrificial protege o parafuso e absorve o escorregamento característico dessa malha. Poliamida e POM cobrem mecanismos leves de embalagem, dosagem e automação, onde a prioridade é ruído baixo e operação sem lubrificante. Sobre a classe de qualidade da ISO 1328-1, a regra prática é direta: quanto menor o número do grau, mais apertada a tolerância e mais caro o processo, porque exige retífica de dentes; graus mais grosseiros são aceitáveis em acionamentos lentos e fechados, e insuficientes em fusos de posicionamento ou caixas de alta rotação.
| Material do corpo | Tratamento típico | Faixa de serviço | Norma/parâmetro de referência | Aplicação recomendada |
|---|---|---|---|---|
| SAE 8620 | Cementação e têmpera, superfície ~58-62 HRC | Torque alto, rotação média a alta | ISO 6336 / AGMA 2001-D04 para capacidade | Redutores, câmbios, implementos agrícolas |
| SAE 4140 | Têmpera e revenimento (beneficiado) | Torque alto, peça grande unitária | Dentado usinado pós-tratamento | Peça de reposição sob desenho, baixa rotação |
| Aço 1045 | Normalizado ou têmpera por indução nos dentes | Carga moderada, custo contido | Perfil conforme ABNT NBR ISO 53 | Máquinas auxiliares, acionamentos intermitentes |
| Bronze TM23 / bronze alumínio | Fundido e usinado, sem têmpera | Escorregamento alto, carga média | Par com rosca sem fim | Coroa de sem-fim, elevação, mesas giratórias |
| Poliamida (nylon) / POM | Usinado ou injetado, sem lubrificação | Carga leve, ruído crítico | Verificar temperatura e absorção de umidade | Embalagem, dosagem, automação leve |
Modos de falha típicos e o que cada um denuncia na especificação
Uma engrenagem dupla raramente falha por acaso: o padrão do dano aponta o erro cometido na compra ou na operação. Pitting na superfície ativa dos dentes, com crateras pequenas e distribuídas, indica pressão de contato acima do que o material e a dureza suportam — sinal de largura de face subdimensionada ou de dureza superficial abaixo do especificado. Escoriação com aspecto arrastado e coloração escura aponta filme lubrificante insuficiente, geralmente viscosidade errada ou temperatura de operação acima do previsto, problema comum quando os dois dentados trabalham em velocidades periféricas muito diferentes e um deles fica fora da faixa ideal do óleo. Quebra na raiz do dente é falha por fadiga de flexão e costuma vir de choque de partida, sobrecarga real ou raio de pé mal executado. Desgaste concentrado em uma das extremidades da face revela desalinhamento, e nesse ponto o problema não é a engrenagem: é o eixo. Já um chiado que aparece só em uma das malhas da peça dupla, com a outra silenciosa, é o retrato de erro de concentricidade entre os dois dentados, típico de montagem de duas peças mal indexadas.
- Pitting distribuído: pressão de contato ou dureza superficial insuficiente.
- Escoriação: lubrificante inadequado ou temperatura acima da faixa de projeto.
- Quebra na raiz: fadiga de flexão por sobrecarga, choque ou raio de pé mal usinado.
- Desgaste em uma extremidade da face: desalinhamento de eixo ou mancal folgado.
- Ruído em apenas uma das malhas: batimento entre os dois corpos da peça dupla.
O que define o preço de uma engrenagem dupla
Não existe tabela de preço para essa peça, porque ela é quase sempre feita sob desenho. O que existe são fatores que movem a cotação, e conhecê-los evita pedir sem necessidade aquilo que mais encarece. O primeiro é o volume de material do blank: o corpo maior da dupla dita o diâmetro do tarugo ou do forjado, e material desperdiçado em cavaco entra no preço. O segundo é o tratamento térmico — cementação com controle de camada custa mais que têmpera por indução, e ambos exigem transporte a terceiros em muitas oficinas. O terceiro, e o maior salto isolado, é a retífica de dentes após o tratamento: ela corrige a distorção térmica e é o que viabiliza classes de qualidade apertadas, mas praticamente adiciona uma operação inteira ao roteiro. Depois vêm o número de operações de fixação, já que usinar os dois dentados em setup único exige dispositivo dedicado, e a quantidade: peça unitária dilui o custo de setup em uma só unidade, enquanto lotes de reposição programada reduzem bastante o unitário. Documentação também pesa: certificado de material com rastreabilidade e laudo de dureza costumam ser cobrados à parte quando não solicitados no pedido inicial.
Checklist para cotar sob desenho ou por engenharia reversa
A cotação de engrenagem dupla trava por falta de dado, não por falta de fornecedor. Se você tem desenho, envie-o com as duas malhas cotadas separadamente; se não tem, o caminho é a engenharia reversa a partir da peça desgastada, e aí vale um alerta: medir uma peça já gasta reproduz o desgaste no substituto, então informe sempre a máquina de origem e, se possível, envie também a engrenagem conjugada para conferência do engrenamento. Reúna os itens abaixo antes de abrir a solicitação e o prazo de resposta cai visivelmente. Vale também confirmar se o problema está mesmo na engrenagem: em boa parte dos casos o ruído vem de alinhamento de eixos fora de tolerância ou de mancal folgado, e trocar a peça sem corrigir a causa apenas repete a falha no ciclo seguinte.
- Módulo e número de dentes de cada um dos dois corpos.
- Ângulo e sentido de hélice, quando houver dentado helicoidal.
- Largura de face de cada dentado e distância entre eles.
- Diâmetro do furo, rasgo de chaveta conforme DIN 6885 ou estriado, e comprimento total do cubo.
- Material e tratamento desejados, ou a dureza medida na peça original.
- Rotação de trabalho, torque ou potência do acionamento e regime (contínuo, intermitente, com choque).
- Classe de qualidade exigida e se há requisito de ruído.
- Quantidade, prazo e se o fornecimento precisa de certificado de material e laudo de dureza.
- Fotos da peça desgastada em duas vistas e identificação da máquina, quando não houver desenho.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em reposição de máquina parada, com prazo pesando mais que preço unitário.
- Maioria dos pedidos chega sem desenho, a partir da peça desgastada enviada ao fornecedor.
- Cotações com dentado retificado saem substancialmente acima da versão apenas cementada.
- Pedidos de peça única convivem com lotes de reposição programada de frota agrícola e mineração.
- Fornecedores que usinam os dois dentados em fixação única concentram os pedidos de baixo ruído.
- Compradores raramente informam classe de qualidade, e essa omissão é a maior fonte de retrabalho.
- Laudo de dureza e certificado de material são pedidos por menos de metade dos compradores.
- Consultas em bronze e poliamida crescem em máquinas de embalagem e movimentação leve.
Perguntas frequentes
Qual a diferença entre engrenagem dupla e duas engrenagens montadas no mesmo eixo?
Funcionalmente as duas soluções entregam relação composta, mas a engrenagem dupla inteiriça tem os dois dentados usinados no mesmo blank, o que elimina o erro de indexação angular e o risco de escorregamento sob torque reverso. Duas peças montadas por chaveta ou interferência são mais baratas e permitem trocar só o corpo desgastado, ao custo de concentricidade pior entre as malhas. Em rotação alta ou quando ruído é critério, a versão inteiriça é a escolha técnica correta.
É possível fabricar uma engrenagem dupla sem desenho, a partir da peça quebrada?
Sim, é o caminho mais comum em reposição de máquina importada, e chama-se engenharia reversa. O fornecedor mede módulo, número de dentes, ângulo de hélice e cotas de cubo e reconstrói o desenho, preferencialmente com a engrenagem conjugada em mãos para conferir o engrenamento. O cuidado é que uma peça muito desgastada reproduz o próprio desgaste, então informar a máquina de origem e as condições de trabalho é essencial.
Que documentos devo exigir do fornecedor no orçamento?
Peça o desenho de fabricação aprovado antes da usinagem, o certificado de material com composição química do lote e o laudo de dureza superficial e de núcleo após o tratamento térmico. Quando o projeto exigir classe de qualidade específica, solicite também o relatório de inspeção do dentado nos parâmetros da ISO 1328-1. Cobrar esses itens no pedido inicial evita custo adicional depois, já que muitas oficinas tratam a documentação como serviço à parte.
Como saber se a engrenagem dupla suporta o torque da minha aplicação?
A verificação é feita por cálculo de capacidade de carga conforme ISO 6336 ou AGMA 2001-D04, considerando as duas malhas separadamente, porque cada uma trabalha com torque diferente na mesma rotação. Entram no cálculo módulo, largura de face, dureza superficial, fator de serviço do acionamento e regime de choque. Qualquer aumento de torque em relação ao projeto original deve ser validado por profissional habilitado, com responsabilidade técnica formal.
Vale a pena pedir dentes retificados?
A retífica após o tratamento térmico corrige a distorção da têmpera e é o que permite atingir classes de qualidade apertadas, com redução real de ruído e distribuição de carga mais uniforme ao longo da face. Em contrapartida, é a operação que mais encarece a peça, porque acrescenta um roteiro inteiro. A regra prática é retificar quando há alta rotação, exigência de ruído ou função de posicionamento; em acionamento lento e fechado, o dentado apenas cementado costuma ser suficiente.
Qual o prazo típico de fabricação de uma peça sob desenho?
Prazo varia com o roteiro, não com o tamanho da peça. Uma engrenagem dupla usinada em aço beneficiado, sem tratamento externo, sai bem mais rápido do que uma peça que precisa ir a terceiros para cementação e voltar para retífica, porque cada envio externo acrescenta transporte e fila de forno. Ao cotar, pergunte explicitamente se o tratamento e a retífica são internos ao fornecedor: isso costuma explicar diferenças grandes de prazo entre orçamentos parecidos no preço.
Posso substituir aço por poliamida para reduzir ruído?
Apenas em cargas leves e após verificar temperatura de operação, absorção de umidade e a expansão dimensional do polímero, que altera folga entre dentes. Poliamida e POM funcionam bem em mecanismos de embalagem, dosagem e automação leve, dispensando lubrificação, mas não substituem aço cementado em transmissão de potência. A troca de material em relação ao projeto original exige validação técnica, especialmente se o conjunto tiver função de segurança.
O que a NR-12 exige de um conjunto com engrenagem dupla exposta?
A NR-12 trata engrenagens como zona de perigo por partes móveis e exige proteção fixa ou móvel intertravada que impeça o acesso durante a operação, além de procedimento de bloqueio e etiquetagem de energia antes de manutenção. Na prática, ao comprar ou reformar o conjunto vale orçar junto o protetor e conferir se o intertravamento existente continua funcional. A adequação do maquinário deve ser conduzida por profissional habilitado.
Engrenagem dupla com um dentado helicoidal exige mancal especial?
Sim, quando apenas um dos corpos é helicoidal o empuxo axial gerado não tem par que o cancele e recai inteiro sobre o rolamento do eixo. Nessa situação é necessário mancal com capacidade axial declarada, como rolamento de contato angular ou de rolos cônicos, dimensionado para a componente axial calculada a partir do ângulo de hélice. Ignorar isso costuma destruir o mancal muito antes do fim da vida do dentado.
Solicitar orçamento gratuito
Para obter cotações comparativas de engrenagem dupla, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Transmissão Mecânica da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 53, ISO 1328-1, ISO 6336, AGMA 2001-D04, DIN 6885, NR-12.