


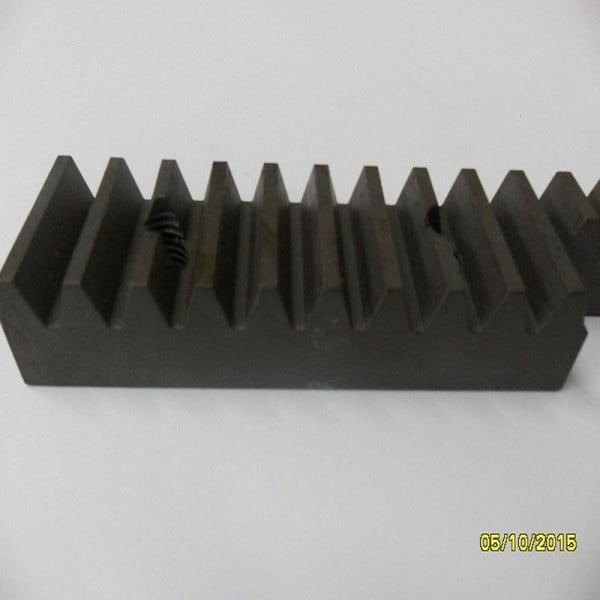
Fabricante de engrenagens e cremalheiras
Aviso de segurança. Conjuntos pinhão-cremalheira são transmissões expostas: a NR-12 e a ABNT NBR ISO 12100:2013 exigem enclausuramento ou proteção fixa/móvel intertravada na zona de engrenamento, sob pena de esmagamento e amputação. Em elevadores de cremalheira de obra, a NR-18 impõe dispositivo de segurança contra queda, inspeção periódica e responsabilidade técnica formal. Dimensionamento, projeto da proteção e liberação para uso devem ser feitos por engenheiro mecânico ou profissional legalmente habilitado, com ART registrada.
Como o conjunto pinhão e cremalheira transmite movimento
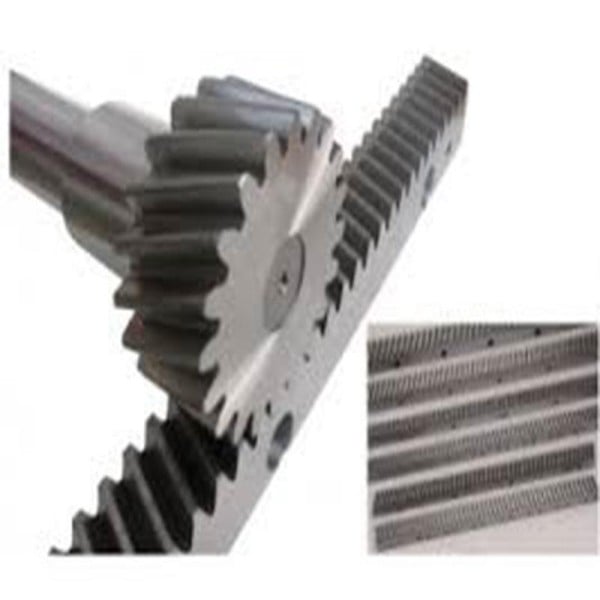
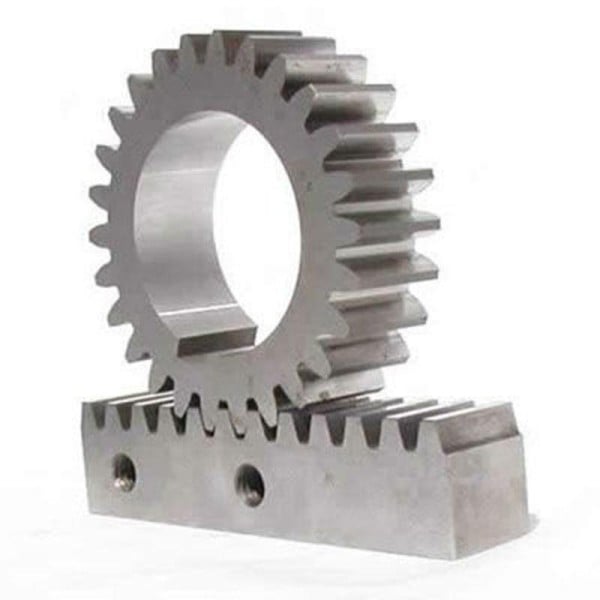
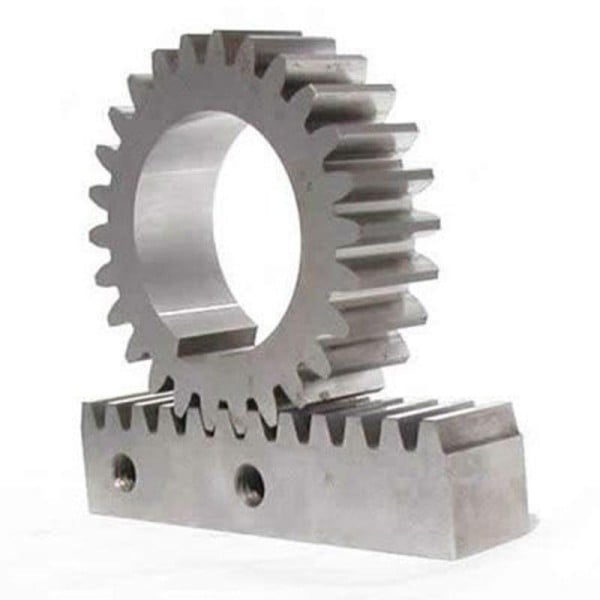
Diferente de um par de engrenagem mecânica em que as duas rodas giram em torno de eixos fixos, aqui apenas o pinhão gira: a barra dentada permanece fixa e o conjunto motor-pinhão se desloca sobre ela, ou o pinhão fica fixo e a barra avança. O deslocamento por volta do pinhão é o perímetro primitivo, ou seja, π·m·z, o que dá uma relação direta e previsível entre rotação e posição. A velocidade linear é v = π·m·z·n, com m em milímetros, z em número de dentes e n em rotações por minuto. Por isso o conjunto é a solução padrão para cursos longos: a capacidade não cai com o comprimento, basta emendar barras, e o custo cresce de forma quase linear com o curso.
- Deslocamento por volta do pinhão: π·m·z (mm)
- Força tangencial disponível: Ft = 2·T/d, com d = m·z
- Relação de transmissão constante em todo o curso, sem perda por comprimento
- Rendimento típico do engrenamento acima de 90% em dente reto lubrificado
Tabela de módulo, passo e aplicação típica
O módulo é o primeiro dado de qualquer cotação, porque define passo, altura do dente e, junto com a largura de face, a capacidade de carga. Pinhão e barra precisam do mesmo módulo e do mesmo ângulo de pressão — módulos vizinhos, como 2 e 2,5, parecem próximos, mas não engrenam. Trabalhe sempre dentro das séries normalizadas da ISO 54 (série 1 preferencial: 1; 1,25; 1,5; 2; 2,5; 3; 4; 5; 6; 8; 10; 12): módulos fora de série existem, mas encarecem a ferramenta de corte, alongam o prazo e prendem a reposição a um único fabricante. As larguras de face abaixo são as usuais de mercado e servem para conferência de compatibilidade, não substituem o cálculo por ISO 6336.
| Módulo (m) | Passo p = π·m (mm) | Altura total do dente ≈ 2,25·m (mm) | Largura de face usual (mm) | Aplicação típica |
|---|---|---|---|---|
| 1 | 3,14 | 2,25 | 10 a 15 | Automação leve, mesas de posicionamento, equipamentos de laboratório |
| 1,5 | 4,71 | 3,38 | 12 a 20 | Manipuladores leves, eixos auxiliares de máquina |
| 2 | 6,28 | 4,50 | 15 a 25 | Máquinas de corte a laser e plasma de pequeno porte, dosadores |
| 2,5 | 7,85 | 5,63 | 20 a 25 | Eixos de router CNC, transportadores com posicionamento |
| 3 | 9,42 | 6,75 | 25 a 30 | Router CNC para madeira e acrílico, pórticos leves |
| 4 | 12,57 | 9,00 | 30 a 40 | Portões automáticos pesados, gantry de médio porte, seccionadoras |
| 5 | 15,71 | 11,25 | 40 a 50 | Pórticos de solda, manipuladores de carga, prensas com carro móvel |
| 6 | 18,85 | 13,50 | 50 a 60 | Máquinas de grande curso, pontes de corte, movimentação de carga |
| 8 | 25,13 | 18,00 | 60 a 80 | Elevadores de cremalheira, comportas, siderurgia |
| 10 | 31,42 | 22,50 | 70 a 100 | Elevadores de obra, plataformas de içamento, acionamentos pesados |
Dente reto ou helicoidal: quando cada perfil compensa
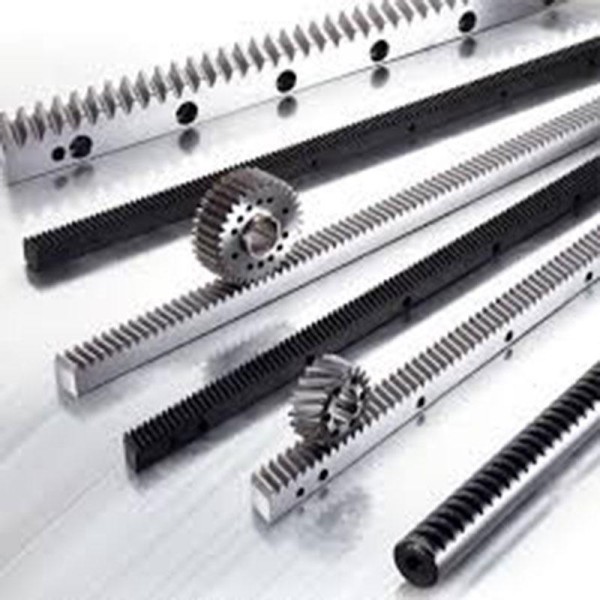
O dente reto é a escolha padrão: mais barato, mais simples de montar e sem esforço axial sobre o rolamento do pinhão. Sua limitação é que a razão de contato fica próxima de 1,3 a 1,7, ou seja, o engrenamento é quase dente a dente, o que gera ruído e pulsação de força perceptíveis em alta velocidade. Já a cremalheira helicoidal, com hélice típica de 19°31'42", mantém mais de um dente em contato simultâneo, eleva a razão de contato total e distribui a carga — na prática entrega algo em torno de 30% a 40% mais capacidade para o mesmo módulo, com queda clara de ruído acima de 60 m/min. O preço dessa vantagem é a força axial gerada pela hélice, que exige rolamento e flange do redutor dimensionados para carga combinada, além de custo de barra mais alto.
- Escolha dente reto quando: velocidade até cerca de 60 m/min, carga moderada, orçamento restrito e montagem simples.
- Escolha helicoidal quando: alta velocidade, exigência de baixo ruído, ciclo contínuo ou necessidade de mais carga sem subir de módulo.
- Verifique sempre se o redutor ou o servomotor suporta a força axial antes de trocar reto por helicoidal em um projeto existente.
- Nunca misture perfis: pinhão helicoidal não engrena em barra de dente reto, mesmo com módulo igual.
Material e tratamento térmico por tipo de serviço
Material e dureza de flanco decidem se o conjunto dura meses ou anos. Para cargas médias e uso intermitente, a cremalheira de aço SAE 1045 com flancos temperados por indução resolve a maior parte dos casos de máquina: o núcleo permanece tenaz e a camada endurecida resiste ao pitting. Cargas com choque e reversões frequentes pedem SAE 4140 beneficiado; aplicações de alta precisão e carga elevada justificam cementação em 20MnCr5 ou SAE 8620 com retífica de flanco após tratamento. Uma regra prática que evita erro caro: o pinhão deve ter dureza igual ou ligeiramente superior à da barra, porque ele completa muito mais ciclos de contato por metro percorrido e é a peça que você quer trocar primeiro, por ser mais barata.
| Material e tratamento | Dureza típica | Quando usar | Custo relativo |
|---|---|---|---|
| Nylon ou POM usinado | Rockwell M ~80 | Portões leves, ambientes que não podem receber graxa, baixo ruído | 0,5x a 1x |
| SAE 1045 sem tratamento | 180 a 210 HB | Portões, cargas leves, baixa velocidade e ciclo intermitente | 1x (referência) |
| SAE 1045 temperado por indução nos flancos | 48 a 55 HRC | Máquinas CNC de médio porte, pórticos, uso contínuo | 1,5x a 2x |
| SAE 4140 / 42CrMo4 beneficiado | 28 a 34 HRC | Cargas altas com choque, reversões, movimentação pesada | 2x a 3x |
| 20MnCr5 ou SAE 8620 cementado e retificado | 58 a 62 HRC na camada | Alta precisão, alta carga, ciclo severo e longa vida | 4x a 6x |
| Inox AISI 304 ou 316 | 170 a 200 HB | Alimentício, farmacêutico, lavagem frequente e ambiente corrosivo | 3x a 5x |
Dimensionamento: da carga ao módulo e ao número de dentes
O caminho prático é começar pela força tangencial necessária: some a força de atrito da guia, a componente de peso em eixos verticais, a força de processo (corte, prensagem) e a força de aceleração dada por massa × aceleração desejada, aplicando um fator de serviço de 1,25 a 2,0 conforme o choque. Com Ft definida e a velocidade linear alvo, escolha o módulo pela capacidade de flexão do pé do dente segundo ISO 6336 ou AGMA 2001-D04, e só então feche o pinhão: use no mínimo 17 dentes para ângulo de pressão de 20°, porque abaixo disso ocorre interferência de perfil e o dente sai adelgaçado na base, perdendo resistência à flexão — o remédio, quando não há espaço, é pinhão com correção de perfil positiva. Vale lembrar o critério que decide entre tecnologias: em cursos acima de 2 m o conjunto supera o fuso trapezoidal, que perde rigidez e sofre com rotação crítica à medida que o comprimento cresce, enquanto a cremalheira mantém desempenho constante.
- Pinhão menor: mais força, menos velocidade e mais ciclos de contato por metro — desgasta antes.
- Pinhão maior: mais velocidade e vida útil, porém exige mais torque do motor ou redutor.
- Fator de serviço de 1,25 para carga uniforme, 1,5 para choque moderado e até 2,0 para choque severo ou reversão frequente.
- Curso curto e alta precisão de posicionamento: reavalie fuso; curso longo, alta velocidade ou multieixos: cremalheira.
Montagem, emenda de barras e ajuste de folga
O erro mais frequente em curso longo não é de cálculo, é de montagem. A distância entre eixos é dada pela altura do perfil da barra menos um módulo (o adendo) mais o raio primitivo do pinhão, ou seja, a linha primitiva da cremalheira fica exatamente a 1·m abaixo do topo do dente. Emendar barras exige faces usinadas e um gabarito: encoste a barra nova, engrene um pinhão de referência sobre a junta e só então aperte os parafusos, para preservar o passo na emenda. Erro de passo acumulado na junta aparece como uma batida periódica e marca de desgaste concentrada sempre no mesmo ponto do curso. A folga entre flancos, o backlash, fica tipicamente entre 0,03 e 0,10 mm em máquinas de precisão; para posicionamento sem histerese, usa-se pinhão pré-carregado por mola ou o esquema de dois pinhões em master-slave com torque de pré-carga elétrico.
- Fixação com parafusos de classe 8.8 ou superior e, em máquinas de precisão, pinos de posicionamento entre barra e base.
- Base usinada e plana: barra apoiada em superfície irregular transfere o erro para o posicionamento final.
- Verifique o backlash em três pontos do curso — início, meio e fim — e não apenas onde a montagem começou.
- Registre o comprimento por barra na cotação: barras de 500, 1000 e 2000 mm são padrão, e mais emendas significam mais pontos de erro.
Modos de falha, lubrificação e vida útil real
Engrenamento pinhão-cremalheira é transmissão aberta, e essa é a origem da maior parte das falhas em campo. O primeiro modo é o desgaste abrasivo: cavaco, pó de MDF, areia e respingo de solda ficam retidos na graxa e transformam o lubrificante em pasta de esmeril — em máquina de corte sem fole de proteção, a perda de perfil aparece em meses. O segundo é o pitting, micropicos de fadiga superficial por pressão de contato acima do limite do material, típico de barra sem tratamento em uso contínuo. O terceiro é a quebra de dente, por sobrecarga, choque ou trava mecânica no fim de curso. A lubrificação correta usa graxa adesiva para engrenagem aberta, aplicada por pinhão de feltro impregnado que dosa continuamente; a ISO 12925-1 classifica os lubrificantes CKC e CKD para engrenagens fechadas e serve de referência de viscosidade, mas o produto aplicado aqui precisa de aditivo EP e adesividade para não ser lançado fora pela velocidade.
- Fole ou sanfona de proteção sobre a barra é o item que mais alonga vida útil em ambiente com cavaco.
- Reengraxar com pinhão de feltro em vez de aplicação manual periódica reduz consumo e evita períodos secos.
- Marca de contato deslocada para uma borda do dente indica desalinhamento ou base fora de plano, não desgaste normal.
- Ruído crescente e batida periódica costumam apontar erro de emenda ou dente danificado, não falta de graxa.
O que define o preço e o que exigir no orçamento
Preço de conjunto pinhão-cremalheira não é função apenas do comprimento. Os fatores que mais movem o valor, em ordem, são: classe de qualidade (uma barra fresada em qualidade DIN 3962 Q10 e uma retificada em Q6 podem separar-se por várias vezes o preço), tratamento térmico e retífica após tratamento, módulo e largura de face, material (inox e ligas cementadas multiplicam o custo do aço carbono) e quantidade cotada, já que barras são produzidas em série e o preço por metro cai com volume. Ao pedir orçamento de cremalheira industrial, envie o pacote de dados completo — orçamento incompleto volta com premissas do fornecedor, e é aí que nasce a incompatibilidade de módulo descoberta na montagem.
- Módulo e ângulo de pressão (20° padrão ou outro, se for reposição de máquina importada).
- Perfil: dente reto ou helicoidal e, no helicoidal, sentido e ângulo da hélice.
- Comprimento total, comprimento por barra e se as pontas devem ser usinadas para emenda.
- Seção do perfil: altura e largura da barra, com desenho ou amostra em caso de reposição.
- Material e tratamento desejado, com a dureza de flanco exigida.
- Classe de qualidade conforme DIN 3962 ou ISO 1328-1 e, se necessário, laudo dimensional do lote.
- Furação de fixação: passo dos furos, diâmetro e se é passante ou rosqueado.
- Pinhão correspondente: número de dentes, tipo de cubo, diâmetro do furo, chaveta ou bucha cônica, e quantidade.
- Aplicação, velocidade linear, carga e ambiente (cavaco, umidade, lavagem, temperatura).
O que só a Soluções Industriais entrega neste nicho
- Compradores que chegam pelo termo pedem cotação de barra e pinhão separadamente e recebem módulos incompatíveis, porque informam só o comprimento.
- Pedidos de módulo fora da série normalizada ISO 54 elevam prazo de entrega e travam reposição futura no mesmo fornecedor.
- Classe de qualidade DIN 3962 é o campo mais ausente nos orçamentos recebidos, e é o que mais move preço em cremalheira retificada.
- Demanda concentrada em módulo 2 a 6 para máquinas de corte, pórticos e automação, e em módulo 8 a 10 para elevadores e portões pesados.
- Reposição por desgaste abrasivo em ambiente com cavaco e pó de MDF supera a reposição por fadiga de dente nas consultas de manutenção.
- Cotações de curso longo exigem definir barras emendadas com faces usinadas e gabarito de montagem, item que costuma virar aditivo depois.
- Checklist mínimo de cotação: módulo, ângulo de pressão, dente reto ou helicoidal, comprimento total e por barra, largura e altura do perfil, material e tratamento, classe de qualidade, furação de fixação e quantidade.
Perguntas frequentes
Como descobrir o módulo de uma cremalheira que já está instalada?
Meça com paquímetro a distância entre pontos equivalentes de dois dentes consecutivos — esse é o passo p — e divida por π: m = p/3,1416. Para reduzir erro, meça dez passos e divida o total por dez antes do cálculo. Confira o resultado contra as séries da ISO 54; se cair entre dois valores normalizados, a barra pode ser de passo em polegadas (passo diametral) ou de fabricação especial.
Pinhão e cremalheira precisam ser do mesmo fabricante?
Não é obrigatório, desde que coincidam módulo, ângulo de pressão e, no caso helicoidal, ângulo e sentido de hélice compatíveis. O que muda entre fabricantes é a classe de qualidade conforme DIN 3962 e ISO 1328-1: misturar um pinhão Q8 com barra Q6 nivela o conjunto pela peça pior. Em máquinas de posicionamento preciso, vale comprar o par do mesmo lote.
Qual folga (backlash) devo deixar na montagem?
Em máquinas de precisão trabalha-se entre 0,03 e 0,10 mm, ajustados com lâmina calibrada ou fio de solda deformado entre os dentes. Folga zero causa travamento por dilatação térmica e desgaste acelerado; folga excessiva gera erro de posicionamento na inversão de sentido. Para eliminar histerese sem travar, use pinhão pré-carregado por mola ou dois pinhões em configuração master-slave.
Cremalheira de aço ou de nylon: qual escolher?
Nylon e POM funcionam bem em cargas leves, baixa velocidade e ambientes onde não se pode usar graxa, com a vantagem do baixo ruído e do peso reduzido. Para carga contínua, força de processo ou temperatura acima de cerca de 80 °C, o polímero deforma e perde perfil, e a escolha passa a ser aço, preferencialmente com flancos temperados por indução.
É obrigatório proteger o engrenamento com carenagem?
Sim. A NR-12 e a ABNT NBR ISO 12100:2013 exigem proteção fixa ou móvel intertravada sobre transmissões acessíveis, e a zona de entrada dos dentes entre pinhão e cremalheira é ponto clássico de esmagamento e amputação. A proteção precisa cobrir toda a faixa de deslocamento, o que na prática significa fole, sanfona ou carenagem móvel solidária ao carro.
Dá para emendar barras sem perder precisão no curso longo?
Dá, desde que as barras tenham as pontas usinadas para emenda e a montagem use gabarito ou um pinhão de referência engrenado sobre a junta antes do aperto final. O parâmetro a controlar é o erro de passo acumulado; sem esse cuidado, a junta vira ponto de batida periódica e desgaste concentrado. Peça ao fornecedor barras de mesmo lote e informe que serão emendadas.
Qual a vida útil esperada de um conjunto pinhão-cremalheira?
Depende muito mais da lubrificação e da proteção contra contaminantes do que do material. Conjuntos protegidos por fole e lubrificados por pinhão de feltro com graxa adesiva EP chegam facilmente a anos de operação contínua; os mesmos componentes expostos a cavaco ou pó abrasivo perdem perfil em poucos meses. O pinhão é sempre a peça que falha primeiro, por acumular muito mais ciclos de contato por metro percorrido.
O que muda na especificação para elevador de cremalheira de obra?
A aplicação sai do campo do componente e entra no de segurança regulada pela NR-18, que exige dispositivo de segurança contra queda, inspeções periódicas e responsabilidade técnica formalizada. Trabalha-se com módulos maiores, tipicamente 8 e 10, com material tratado e verificação de capacidade por ISO 6336 ou AGMA 2001-D04. Substituição de peças e liberação para uso exigem engenheiro habilitado com ART.
Solicitar orçamento gratuito
Para obter cotações comparativas de engrenagem cremalheira, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Transmissão Mecânica da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ISO 53, DIN 867, ISO 54, DIN 3962, ISO 1328-1, ISO 6336, AGMA 2001-D04, ISO 12925-1, ABNT NBR ISO 12100:2013, NR-12, NR-18.