

Aviso de segurança. Molas especiais empregadas em sistemas de segurança — freios, válvulas de alívio, travas, prensas e dispositivos de retenção — são componentes cuja falha tem consequência direta sobre a integridade física do operador. O dimensionamento e a validação em fadiga devem ser feitos por engenheiro mecânico habilitado com registro no CREA, observando os requisitos de proteção de máquinas da NR-12 e a representação em desenho conforme a ABNT NBR ISO 2162. Não substitua uma mola original por similar de catálogo em aplicação de segurança sem laudo do responsável técnico.
Tipos construtivos de molas especiais e quando cada um resolve
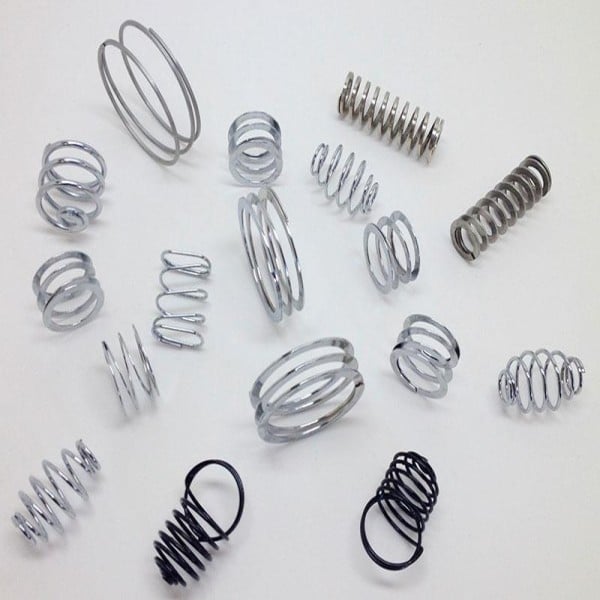
A família de molas especiais vai muito além da helicoidal de compressão. Cada geometria resolve uma combinação diferente de carga, curso e espaço disponível, e escolher o tipo errado é o primeiro erro de projeto. Molas de compressão trabalham encurtando sob carga axial e são a escolha padrão quando há curso disponível. Molas de tração trabalham alongando e transferem toda a carga pelos ganchos, que são o ponto fraco do conjunto. Molas de torção reagem a momento angular e exigem definição do sentido de enrolamento. Já a mola prato, ou Belleville, entrega carga altíssima em curso muito pequeno e permite empilhamento em série ou em paralelo para ajustar carga e deflexão sem mudar o alojamento. As molas chatas e estampadas, feitas em fita de aço ou inox por corte e conformação, cobrem clipes, presilhas, lâminas de contato e travas — geometrias que nenhuma helicoidal substitui.
| Tipo | Esforço principal | Material típico | Referência de projeto | Aplicação característica |
|---|---|---|---|---|
| Compressão helicoidal | Axial de aproximação | ASTM A227 / SAE 9254 | DIN 2095 | Válvulas, matrizes, amortecimento de choque |
| Tração helicoidal com ganchos | Axial de afastamento | ASTM A227 / A313 inox 302 | DIN 2097 | Retorno de mecanismo, tensionamento de correia |
| Torção de pernas radiais | Momento angular | ASTM A228 / A227 | DIN 2194 | Tampas, dobradiças, gatilhos e travas |
| Mola prato (Belleville) | Axial de alta carga e curso curto | SAE 9254 / inox 301 | DIN 2093 | Aperto de flange, embreagem, pré-carga de rolamento |
| Mola chata / estampada | Flexão de lâmina | Fita SAE 1074 / inox 301 | Desenho do cliente | Clipes, contatos elétricos, presilhas de fixação |
| Mola de arame conformado | Combinado (flexão e torção) | ASTM A227 / A313 | Desenho do cliente | Ganchos, alças, articulações e batentes |
Material do arame por condição de serviço: a decisão que define a vida útil
A pergunta certa não é qual o melhor aço para mola, e sim qual material atende a temperatura, a corrosão e o número de ciclos daquela aplicação pelo menor custo. Para serviço estático em ambiente seco, o arame ASTM A227 de corda dura estirada resolve e é a referência de preço mais baixa. Quando a mola trabalha em fadiga com milhões de ciclos, ou em bitolas finas onde a tolerância de carga é apertada, o arame ASTM A228 corda de piano é o padrão. Em suspensão, válvula de motor e qualquer aplicação com alta tensão cíclica e temperatura moderada até cerca de 200 °C, o silício-cromo SAE 9254 conforme ASTM A401 é o material que sustenta o limite de fadiga. Para ambiente úmido, alimentício ou de limpeza química, o inox austenítico ASTM A313 grau 302 é o ponto de partida, mas em névoa salina, cloretos ou saneantes agressivos a migração para o grau 316 é obrigatória — e ela custa significativamente mais, tanto pelo teor de molibdênio quanto pela menor disponibilidade de bitolas. Acima de 250 °C, o aço mola perde carga por relaxamento e o caminho é liga de níquel como Inconel X-750, cujo preço por quilo é de outra ordem de grandeza. Há ainda o cuidado com o revestimento: molas de alta resistência galvanizadas por via eletrolítica exigem desidrogenação térmica conforme ASTM B850, sob risco de trinca retardada.
- Ambiente seco e carga estática: ASTM A227, menor custo, sem exigência especial de acabamento.
- Fadiga alta e bitola fina com tolerância apertada: ASTM A228 corda de piano.
- Fadiga severa e temperatura até cerca de 200 °C: silício-cromo SAE 9254 (ASTM A401), preferencialmente com shot peening.
- Umidade, alimento e lavagem frequente: inox ASTM A313 grau 302 passivado.
- Cloretos, névoa salina e saneantes: inox ASTM A313 grau 316, com acréscimo relevante de custo.
- Acima de 250 °C ou vapor: ligas de níquel tipo Inconel X-750, prazo e preço em outro patamar.
- Aço de alta resistência com zincagem eletrolítica: exigir alívio de hidrogênio conforme ASTM B850 no certificado.
Como cotar sem desenho: os dados que o fabricante precisa receber
A maior parte das cotações de molas especiais nasce de uma peça quebrada na manutenção, sem desenho e sem código. O fabricante consegue trabalhar por engenharia reversa, mas só se receber medições consistentes. Meça o diâmetro do arame com paquímetro ou micrômetro em três pontos e informe a média com duas casas decimais, porque um erro de dois décimos no arame muda a constante elástica em ordem de dezenas por cento. Informe se a cota do corpo que você mediu é diâmetro externo, interno ou médio, e diga qual delas é crítica — se a mola entra dentro de um furo, o externo manda; se ela envolve um eixo, o interno manda. Conte as espiras totais e informe o tipo de extremidade. Em mola de tração, fotografe os ganchos, porque a posição relativa entre eles define ferramental. E, sobretudo, descreva a função: quanta força ela precisa fazer em qual comprimento, quantas vezes por hora ela cicla e onde ela trabalha. Sem isso, o fornecedor copia a geometria e reproduz o mesmo defeito que quebrou a peça original.
| Dado exigido na cotação | Como levantar | Por que impacta o orçamento |
|---|---|---|
| Diâmetro do arame (d) | Micrômetro, média de três medições | Define material disponível em estoque e o setup da máquina |
| Diâmetro do corpo (DE, DI ou médio) | Paquímetro, indicando qual cota é crítica | Determina o índice de mola C e a fabricabilidade |
| Comprimento livre (Lo) | Medição da mola sem carga | Base do cálculo de curso e de flambagem |
| Espiras totais e tipo de extremidade | Contagem visual e foto lateral | Extremidade esmerilhada acrescenta operação e custo |
| Carga em um comprimento definido ou k | Ensaio, catálogo do equipamento ou cálculo | É o critério de aceitação do lote |
| Ciclos por hora e vida pretendida | Dado do processo | Separa projeto estático de projeto em fadiga |
| Temperatura e agente corrosivo | Levantamento do posto de trabalho | Define aço carbono, inox 302, 316 ou liga de níquel |
| Sentido de enrolamento | Observação visual (horário ou anti-horário) | Crítico em torção e em molas montadas em par |
| Quantidade e recorrência | Plano de manutenção ou de produção | Rateia o setup e muda a faixa de preço unitário |
O que forma o preço de uma mola sob desenho
Em molas especiais não existe tabela de preço, porque o item não existe até alguém fabricá-lo. O orçamento se decompõe em três blocos: matéria-prima, tempo de máquina e setup, e operações secundárias. A matéria-prima pesa mais quanto maior a bitola e quanto mais nobre a liga — inox custa múltiplos do aço carbono, e liga de níquel muda de patamar. O setup é o fator que domina o preço em lote pequeno: preparar a máquina CNC de enrolar, ajustar o passo e aprovar a primeira peça consome um tempo fixo que é rateado por todas as unidades do pedido, e é por isso que dez peças e cem peças costumam sair com preço unitário muito diferente enquanto o custo total varia pouco. As operações secundárias — alívio de tensões, esquadrejamento e esmerilhamento das extremidades, jateamento com esferas para ganho de vida em fadiga, pré-set para estabilizar carga, zincagem, fosfatização ou passivação, e ensaio de carga com relatório — entram cada uma como uma linha adicional. Ao pedir orçamento, exija que o fornecedor discrimine essas linhas: é a única forma de comparar propostas de fabricantes diferentes sem estar comparando molas diferentes.
- Bitola e liga do arame: principal variável de matéria-prima, com inox 316 e ligas de níquel no topo.
- Setup e ferramental: custo fixo por pedido, dominante em lotes abaixo de algumas dezenas de peças.
- Extremidades esmerilhadas: operação adicional, mas necessária para assentamento plano e carga estável.
- Shot peening: acréscimo de processo que se paga quando a aplicação é de fadiga severa.
- Pré-set (scragging): reduz relaxamento posterior em molas que ficam comprimidas por longos períodos.
- Tratamento superficial: zincagem, fosfatização, Dacromet ou passivação, conforme o ambiente.
- Ensaio de carga com relatório e certificado de matéria-prima: exigência comum em aplicação crítica.
- Recorrência anual: contrato de fornecimento programado dilui o setup e reduz o unitário.
Modos de falha e erros clássicos de especificação
Molas raramente falham por sobrecarga única; falham por acúmulo de decisões erradas na especificação. A falha mais frequente é a ruptura por fadiga, que começa em uma micro-inclusão ou marca superficial na face interna da espira, onde a tensão de cisalhamento é máxima — por isso o jateamento com esferas, que impõe tensão residual de compressão na superfície, é tão eficaz em aplicações cíclicas. A segunda é o relaxamento: a mola não quebra, apenas perde carga, e o sintoma no campo é vazamento em válvula, aperto insuficiente em flange ou trava que deixa de segurar. A terceira é a flambagem em molas de compressão longas, que ocorre quando a razão entre comprimento livre e diâmetro médio ultrapassa aproximadamente 4 sem guia interna ou alojamento externo — a mola dobra lateralmente e passa a esfregar. A quarta é a trinca retardada por fragilização por hidrogênio em molas de alta dureza galvanizadas sem desidrogenação. E há o erro mais barato de evitar: copiar a mola original em material inferior. A peça sai com a mesma geometria, faz a mesma carga na bancada e quebra em uma fração dos ciclos.
- Ruptura por fadiga iniciada na face interna da espira: revisar material, acabamento e considerar shot peening.
- Perda de carga por relaxamento sob compressão prolongada: reduzir tensão de trabalho ou especificar pré-set.
- Flambagem lateral em mola longa sem guia: rever a relação comprimento livre por diâmetro médio ou prever alojamento.
- Ganchos de mola de tração arrebentando na dobra: raio de dobra inadequado, principal ponto crítico desse tipo.
- Índice de mola fora da faixa prática de 4 a 12: mola cara, instável ou simplesmente inviável de enrolar.
- Trinca retardada após zincagem eletrolítica: falta de alívio de hidrogênio conforme ASTM B850.
- Corrosão sob tensão em inox 302 exposto a cloretos: caso típico de migração obrigatória para o grau 316.
Fornecedores de molas especiais: como qualificar e o que exigir
O mercado brasileiro de molas se divide entre distribuidores de molas de catálogo, que atendem reposição imediata em dimensões padronizadas, e fabricantes de molas sob desenho, que operam máquinas CNC de enrolar e prensas de estampagem para conformar arame e fita. Direcionar a cotação de uma peça especial para um distribuidor de catálogo é a causa mais comum de orçamento que não volta. Ao qualificar um fabricante, verifique se ele possui sistema da qualidade certificado pela ABNT NBR ISO 9001, se fornece certificado de matéria-prima rastreável por corrida do arame, se dispõe de dinamômetro para ensaio de carga e se emite relatório dimensional. Pergunte também qual classe de tolerância ele assume — as classes das normas DIN 2095 e DIN 2097 são a linguagem comum nesse mercado — e se ele aceita amostra física para engenharia reversa. Para aplicações de segurança, exija memorial de cálculo assinado por responsável técnico. Fabricantes de molas frequentemente também produzem outros componentes conformados de arame e chapa, e vale consolidar a cotação com quem faz serviço de estampagem de chapas e conformação de fita, o que reduz frete e simplifica a qualificação de fornecedor.
- Confirme se o fornecedor é fabricante sob desenho ou distribuidor de catálogo antes de enviar a amostra.
- Exija certificado de matéria-prima com rastreabilidade por corrida do arame.
- Peça a classe de tolerância adotada (referências DIN 2095 e DIN 2097) por escrito na proposta.
- Verifique disponibilidade de ensaio de carga em dinamômetro e emissão de relatório dimensional.
- Solicite amostra aprovada antes da liberação do lote em pedidos acima de algumas centenas de peças.
- Em aplicação de segurança, exija memorial de cálculo com responsável técnico registrado no CREA.
- Negocie fornecimento programado quando o consumo for recorrente, para diluir o setup ao longo do ano.
O que só a Soluções Industriais entrega neste nicho
- Pedidos de molas especiais chegam ao marketplace quase sempre como reposição de peça quebrada, sem desenho, o que exige engenharia reversa a partir da amostra.
- Fabricantes de mola cotam mais rápido quando recebem diâmetro do arame medido com paquímetro, diâmetro externo, comprimento livre e contagem de espiras, mesmo sem desenho formal.
- Lote mínimo raramente é limitação de máquina e sim de amortização de setup e ferramental — abaixo de 50 a 100 peças o preço unitário dispara.
- Compradores de manutenção subestimam o prazo: molas em aço comum saem em dias, mas inox 316, silício-cromo e ligas de níquel dependem de compra de arame no diâmetro exato.
- Muita mola de reposição volta a quebrar porque foi copiada em aço comum quando a original era corda de piano ou SAE 9254 jateada.
- Checklist de cotação usado no marketplace: tipo, material, cotas do arame e do corpo, carga ou constante k, curso de trabalho, ciclos por hora, temperatura, meio corrosivo, sentido de enrolamento e quantidade.
- Molas para contato com alimento, saneantes e ambiente marinho migram de 302 para 316 com impacto direto de preço, e o comprador só descobre isso na cotação.
- Fornecedores de mola sob desenho e de mola de catálogo são empresas diferentes — cotar o item errado no interlocutor errado é a principal causa de cotação sem resposta.
Perguntas frequentes
Qual a diferença entre mola especial e mola de catálogo?
A mola de catálogo é produzida em dimensões e cargas padronizadas e entregue de estoque. A mola especial é fabricada sob desenho ou sob amostra, com diâmetro de arame, número de espiras, comprimento livre e constante elástica definidos para uma aplicação específica. A representação em desenho segue a ABNT NBR ISO 2162, e as tolerâncias de carga e geometria costumam ser referenciadas às classes das normas DIN 2095 e DIN 2097.
Existe quantidade mínima para fabricar molas especiais?
Tecnicamente é possível fabricar uma única peça, mas o custo de setup da máquina de enrolar é fixo por pedido e é rateado entre as unidades. Por isso, lotes de poucas peças têm preço unitário desproporcional, e a diluição costuma se tornar relevante a partir de algumas dezenas de unidades. Para itens de consumo recorrente, o fornecimento programado anual é o caminho para reduzir o unitário.
Consigo cotar uma mola sem ter o desenho técnico?
Sim, por engenharia reversa a partir de uma amostra ou de medições. O fabricante precisa do diâmetro do arame medido com micrômetro, do diâmetro do corpo indicando se a cota crítica é externa ou interna, do comprimento livre, do número de espiras, do tipo de extremidade e do sentido de enrolamento. Informar também a carga necessária e o número de ciclos evita reproduzir o defeito que causou a quebra original.
Qual material escolher para mola que trabalha em ambiente com produtos químicos?
O ponto de partida é o inox austenítico conforme ASTM A313, grau 302 para umidade e lavagem comum. Em presença de cloretos, névoa salina ou saneantes agressivos, o grau 316 é recomendado pelo teor de molibdênio, com acréscimo relevante de custo. Aço carbono revestido só é indicado quando a exposição é intermitente e o revestimento pode ser mantido.
Até que temperatura uma mola de aço carbono pode trabalhar?
Molas em arame ASTM A227 ou A228 perdem carga por relaxamento de forma acentuada acima de aproximadamente 120 °C a 150 °C em serviço contínuo. O silício-cromo SAE 9254, conforme ASTM A401, estende a faixa útil para cerca de 200 °C. Acima de 250 °C, a solução técnica passa por ligas de níquel como Inconel X-750, com prazo e custo bem superiores.
O que é shot peening e quando vale pagar por esse processo?
É o jateamento controlado com esferas que induz tensão residual de compressão na superfície do arame, retardando a nucleação de trincas de fadiga. Vale contratar quando a mola trabalha em regime cíclico intenso, como válvulas, embreagens e mecanismos de alta frequência. Em molas de serviço estático, o processo agrega custo sem retorno proporcional.
Por que a mola nova perdeu força depois de alguns meses comprimida?
Trata-se de relaxamento, ou perda de carga por fluência, que ocorre quando a mola permanece comprimida com tensão acima da admissível do material. A correção passa por reduzir a tensão de trabalho, aumentar a bitola do arame, migrar para silício-cromo ou especificar pré-set (scragging) na fabricação, processo que estabiliza a carga antes da entrega.
Que documentos devo exigir do fabricante em aplicação de segurança?
Solicite certificado de matéria-prima rastreável por corrida do arame, relatório dimensional, ensaio de carga em dinamômetro e, quando houver zincagem eletrolítica em aço de alta dureza, evidência de alívio de hidrogênio conforme ASTM B850. Em molas que integram dispositivos de segurança de máquinas abrangidos pela NR-12, exija ainda memorial de cálculo assinado por engenheiro habilitado com registro no CREA.
Qual o prazo médio de entrega de uma mola especial?
O prazo é determinado pela disponibilidade do arame na bitola e liga especificadas. Molas em aço carbono de bitolas correntes costumam ter o menor prazo, enquanto inox 316, silício-cromo e ligas de níquel dependem de compra de matéria-prima e estendem o cronograma. Operações secundárias como esmerilhamento, jateamento e tratamento superficial acrescentam etapas que devem ser consideradas no planejamento de manutenção.
Solicitar orçamento gratuito
Para obter cotações comparativas de molas especiais, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Componentes Mecânicos da Soluções Industriais. Última revisão: 19 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 2162, ABNT NBR ISO 9001, NR-12, DIN 2095, DIN 2097, DIN 2093, DIN 2194, ASTM A227, ASTM A228, ASTM A313, ASTM A401, ASTM B850, SAE 9254.