


revestimento de zinco
Aviso de segurança. A especificação do sistema anticorrosivo de estruturas metálicas, torres, guarda-corpos e componentes de segurança deve ser feita por engenheiro habilitado, com registro de responsabilidade técnica, seguindo ABNT NBR 6323 e ISO 12944. A operação de cubas de zinco fundido e de banhos de decapagem envolve exposição a fumos metálicos e agentes químicos regulada pela NR-15 e, em limpeza interna de tanques, pela NR-33. Nada aqui substitui laudo de espessura conforme ABNT NBR 7399 nem projeto assinado.
Processos de revestimento de zinco: o que muda entre imersão a quente, eletrolítico, lamelar e metalização
Os cinco processos disponíveis no mercado não são intercambiáveis: mudam espessura, custo, tolerância dimensional e comportamento em rosca. A imersão a quente forma camadas de liga ferro-zinco com dezenas de micrometros e é a rota das peças estruturais; a eletrodeposição deposita alguns micrometros e preserva o ajuste de roscas finas; a liga zinco-níquel entrega muito mais horas de névoa salina com a mesma espessura; o zinco lamelar é aplicado por imersão-centrifugação e curado em forno, sem gerar hidrogênio catódico; a aspersão térmica é aplicada por pistola e resolve peças que não cabem em cuba nem em tanque. A tabela abaixo compara as rotas pelas normas efetivamente usadas em contrato.
| Processo | Espessura típica de camada | Norma de referência | Quando faz sentido |
|---|---|---|---|
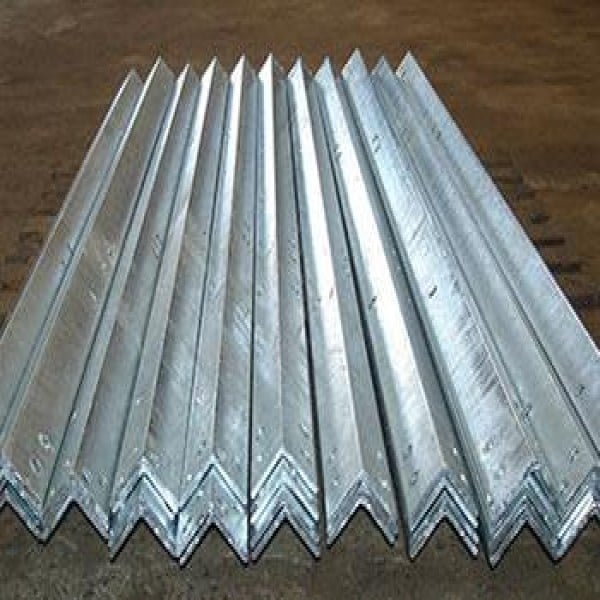
| Imersão a quente (galvanização a fogo) | 45 a 140 µm conforme espessura do aço | ABNT NBR 6323 / ISO 1461:2022 / ASTM A123 | Estruturas, perfis, tubos, grades e peças expostas ao tempo |
| Eletrodeposição de zinco (zincagem eletrolítica) | 5 a 25 µm por classe de serviço | ASTM B633 | Peças pequenas, roscas de precisão e ambiente interno ou abrigado |
| Zinco-níquel eletrolítico | 8 a 15 µm | ASTM B841 | Automotivo, sob capô e ambientes agressivos com restrição de espessura |
| Zinco lamelar (zinc flake) | 8 a 12 µm | ISO 10683:2018 | Fixadores de alta resistência sem risco de fragilização por hidrogênio |
| Aspersão térmica de zinco (metalização) | 100 a 250 µm | ISO 2063-1:2017 | Peças fora de cuba, reparo em campo e obras de arte metálicas |
| Chapa revestida em linha contínua | Z275 e Z350 em massa total por m² | ABNT NBR 7008 | Telhas, perfis conformados, dutos e painéis a partir de bobina |
Como dimensionar a espessura pela agressividade do ambiente
Especificar camada sem olhar o ambiente é o erro mais caro do nicho. A ISO 9223:2012 classifica a atmosfera em categorias de C1 (interior seco) a CX (marinha ou industrial extrema), e a ISO 9224:2012 associa a cada categoria uma taxa de corrosão do zinco. Como a perda de camada é aproximadamente linear ao longo do tempo, a vida útil até a primeira manutenção sai de uma conta direta: espessura em micrometros dividida pela taxa anual. Uma camada de imersão a quente de cerca de 85 µm, típica de aço acima de 6 mm pela ABNT NBR 6323, dura décadas em ambiente rural e cai para uma fração disso em orla marítima com respingo salino.
- C2, rural e urbano seco: perda do zinco na ordem de 0,1 a 0,7 µm por ano; camada padrão de imersão a quente resolve por muitas décadas.
- C3, urbano e industrial leve: perda de 0,7 a 2,1 µm por ano; é a faixa da maioria das estruturas de galpão e telhado no Brasil.
- C4, industrial pesado e litoral afastado: perda de 2,1 a 4,2 µm por ano; considere camada reforçada ou sistema duplex.
- C5 e CX, orla marítima e ambiente químico: perda acima de 4,2 µm por ano; camada de zinco isolada raramente basta.
- Interior climatizado: eletrodeposição de 5 a 12 µm conforme ASTM B633 costuma ser suficiente e evita custo de camada ociosa.
Modos de falha e erros de especificação que anulam a proteção
A maior parte das reclamações contra galvanizadores nasce antes da cuba, no projeto e no pedido. Peças fechadas sem furo de dreno e respiro dimensionados conforme a ISO 14713-2:2019 retêm ar e ácido, saem com falha de cobertura ou representam risco de explosão do banho a 450 °C. Perfis longos e chapas finas soldadas empenam por alívio de tensões quando imersos. Parafusos e molas com resistência elevada, classes 10.9 e 12.9, absorvem hidrogênio na eletrodeposição e podem romper de forma frágil dias após a montagem se não passarem pelo alívio térmico exigido pela ISO 4042:2018 — nesses casos o zinco lamelar é a rota preferida. Furar, cortar ou soldar a peça depois de zincada expõe aço nu, elimina a garantia e ainda gera fumos de zinco controlados pela NR-15. Estruturas reticuladas como telas de gabião e telas soldadas dependem ainda da uniformidade da camada sobre o arame, verificável pelo ensaio de imersão previsto na ABNT NBR 7400.
- Superfície com carepa, tinta ou graxa: a decapagem não remove tudo e a camada não adere.
- Peça maior que a cuba disponível: a dupla imersão deixa linha de junção visível e ponto fraco.
- Ausência de laudo de espessura no recebimento: sem medição conforme ABNT NBR 7399 não há como contestar camada abaixo do especificado.
- Contato direto entre zinco e cobre ou aço inoxidável em ambiente úmido: corrosão galvânica acelera o consumo do revestimento.
- Empilhamento de peças zincadas ainda úmidas: corrosão branca superficial por falta de ventilação no armazenamento.
O que define o preço do serviço de zincagem
Serviço de galvanização a fogo é cotado por quilo de peça processada, quase nunca por peça, e o preço por quilo se move com a cotação internacional do zinco, com o consumo de energia da cuba e com o custo de tratamento de efluente das linhas de pré-tratamento. Peças leves e de geometria complexa custam mais por quilo do que perfis pesados, porque consomem mais zinco por unidade de massa e mais mão de obra de amarração. Já a eletrodeposição e o zinco lamelar são cotados por quilo ou por milheiro de peças, com custo fortemente ligado ao setup do lote. Nenhum fornecedor sério fecha preço sem ver desenho, peso e espessura do aço.
- Cotação do zinco no mercado internacional: reajusta a tabela do galvanizador em ciclos curtos.
- Relação área por peso da peça: quanto mais fina e recortada, maior o consumo de zinco por quilo.
- Lote mínimo e ocupação de cuba: cargas pequenas pagam mais caro por quilo.
- Pré-tratamento adicional: peça com carepa, tinta ou óxido pesado exige decapagem prolongada e é tarifada à parte.
- Exigência de camada acima do mínimo normativo, centrifugação, passivação sem cromo hexavalente ou pintura posterior encarecem o serviço.
- Logística: peças longas e pesadas embutem frete e movimentação relevantes no custo total.
Quando vale o sistema duplex de zinco mais pintura
Sistema duplex é a combinação de revestimento de zinco com esquema de pintura sobre ele, prevista na ISO 12944. A durabilidade resultante não é a soma das duas proteções, é maior que ela, porque a tinta reduz a taxa de consumo do zinco e o zinco protege catodicamente as falhas da tinta. Faz sentido em categorias C4, C5 e CX, em exigência de cor de sinalização ou padrão visual corporativo e em estruturas cuja manutenção futura seja cara ou perigosa de acessar. O ponto crítico é o preparo: superfície zincada nova é lisa e passivada, precisa de limpeza, remoção de sais e jateamento leve ou demão de fundo compatível. Fundos anticorrosivos formulados com pigmentos anticorrosivos como o cromato de estrôncio pertencem a outra família de proteção e não devem ser aplicados sobre zinco sem verificação de compatibilidade química.
- Zinco novo e brilhante: exige varredura abrasiva ou primer específico para zincado, nunca aplicação direta de esmalte alquídico.
- Zinco intemperizado por semanas: costuma aceitar melhor a pintura, mas precisa de lavagem para retirar sais solúveis.
- Ambiente C5 ou CX: duplex evita reintervenção precoce em estruturas de difícil acesso.
- Peças que serão pintadas em obra: alinhe o esquema com o galvanizador antes da imersão, não depois.
Checklist de cotação e o que exigir do fornecedor
Cotações de zincagem falham por falta de dado, não por falta de fornecedor. Antes de disparar o pedido de orçamento, reúna as informações que o galvanizador precisa para orçar sem margem de risco embutida, e defina desde já quais documentos serão exigidos no recebimento. Aplicações como grades de piso galvanizadas, guarda-corpos e suportes de equipamento costumam exigir laudo de espessura por lote, e não apenas nota fiscal do serviço.
- Desenho ou croqui com dimensões máximas de cada peça, para conferir se cabe na cuba do fornecedor.
- Peso total do lote e peso unitário, base da cotação por quilo.
- Espessura do aço e material do substrato, incluindo aviso se há ferro fundido, aço com alto silício ou peças já pintadas.
- Norma e classe de camada exigidas, por exemplo ABNT NBR 6323 para imersão a quente ou classe de serviço ASTM B633 para eletrolítico.
- Categoria de corrosividade do local de instalação segundo ISO 9223, para o fornecedor validar a camada pedida.
- Documentos a exigir: relatório de espessura conforme ABNT NBR 7399, licença ambiental de operação vigente e destinação declarada de resíduos conforme ABNT NBR 10004.
- Definição prévia de furos de dreno, pontos de içamento e necessidade de retoque com tinta rica em zinco em áreas cortadas.
O que só a Soluções Industriais entrega neste nicho
- Comparativo entre galvanização a fogo, zincagem eletrolítica, zinco-níquel, zinco lamelar e aspersão térmica na mesma tabela de espessura e norma.
- Conversão de categoria de corrosividade ISO 9223 em vida útil estimada da camada de zinco, em anos.
- Alerta de fragilização por hidrogênio em fixadores classe 10.9 e 12.9 e a exigência de alívio térmico da ISO 4042.
- Regra prática de furos de dreno e respiro exigida pela ISO 14713-2 antes de enviar a peça para a cuba.
- Mecânica de preço do serviço: cobrança por quilo de peça, lote mínimo, geometria e influência da cotação internacional do zinco.
- Checklist de cotação com desenho, peso, espessura do aço, norma de camada e laudo de espessura conforme ABNT NBR 7399.
- Limite físico da cuba do galvanizador como critério de triagem de fornecedor para peças longas.
- Destinação de borra de zinco, cinza e banho exausto como resíduo classificado pela ABNT NBR 10004.
Perguntas frequentes
Qual a diferença prática entre galvanizado a fogo e zincado eletrolítico?
A imersão a quente forma camadas de liga ferro-zinco de dezenas de micrometros, com aparência fosca ou cristalizada, e é regida pela ABNT NBR 6323 e ISO 1461:2022. A eletrodeposição, regida pela ASTM B633, deposita entre 5 e 25 µm, com acabamento brilhante e uniforme, mas vida útil muito menor ao tempo. Peça exposta à chuva pede fogo; peça interna, roscada e de precisão pede eletrolítico.
Como sei se recebi a espessura de zinco que contratei?
Exija relatório de medição por processo não destrutivo conforme ABNT NBR 7399, com número de pontos por peça e média por lote. Em caso de divergência, o método de arbitragem é a determinação da massa do revestimento por unidade de área da ABNT NBR 7397, que é destrutivo. Guarde o relatório junto à nota fiscal do serviço.
Posso furar ou soldar uma peça já galvanizada?
Tecnicamente é possível, mas o corte, a furação e a solda destroem a camada na região afetada e expõem aço nu. A recomendação é executar toda a fabricação antes da zincagem e, quando o retrabalho for inevitável, reparar com tinta rica em zinco ou solda de zinco conforme o critério de reparo da ISO 1461:2022. Soldar sobre zinco também libera fumos metálicos controlados pela NR-15, exigindo exaustão e proteção respiratória.
Por que meus parafusos zincados quebraram sem sobrecarga aparente?
É o quadro clássico de fragilização por hidrogênio, típico de fixadores com classe de resistência 10.9 ou 12.9 submetidos a decapagem ácida e eletrodeposição. A ISO 4042:2018 exige alívio térmico logo após o banho para difundir o hidrogênio absorvido. Em fixadores críticos, a alternativa mais segura é o revestimento de zinco lamelar conforme ISO 10683:2018, aplicado sem hidrogênio catódico.
O que significa Z275 na chapa galvanizada?
Z275 é a designação de massa total de zinco de 275 gramas por metro quadrado, somando as duas faces, conforme a ABNT NBR 7008 para chapas revestidas em processo contínuo de imersão a quente. Não é comparável diretamente com a camada de uma peça galvanizada em cuba, que é especificada em micrometros por face pela ABNT NBR 6323. Confundir as duas escalas é erro comum em cotação de perfis e telhas.
Quanto tempo dura o revestimento de zinco antes da primeira manutenção?
Depende da espessura e da categoria de corrosividade do local. Usando as taxas de corrosão do zinco da ISO 9224:2012, uma camada de cerca de 85 µm dura muitas décadas em ambiente rural C2 e uma fração disso em ambiente marinho C5. Para orla e indústria química, o caminho usual é o sistema duplex previsto na ISO 12944.
Minha peça é grande demais para a cuba do galvanizador. O que fazer?
Há três saídas: dividir a peça em módulos aparafusáveis, aceitar a dupla imersão, que deixa linha de junção e sobreposição de camada, ou trocar de processo para aspersão térmica de zinco conforme ISO 2063-1:2017, aplicada por pistola sem limite de tanque. Informe a dimensão máxima no pedido de cotação para eliminar fornecedores incompatíveis logo na triagem.
O serviço de zincagem exige licença ambiental?
Sim. A linha de pré-tratamento gera efluentes ácidos com metais, cujo lançamento é condicionado pela Resolução Conama 430/2011, e resíduos como borra e cinza de zinco classificados pela ABNT NBR 10004:2004. Peça ao fornecedor a licença de operação vigente e a comprovação de destinação de resíduos; em auditorias de cadeia, esse documento costuma ser cobrado do comprador.
Zinco-níquel compensa em relação ao zinco comum?
Compensa quando o espaço para camada é pequeno e a agressividade é alta, como em componentes automotivos e hidráulicos. A liga zinco-níquel conforme ASTM B841 resiste a muito mais horas de névoa salina que o zinco puro na mesma espessura, ao custo de um banho mais caro e de controle de processo mais rígido. Em peça estrutural exposta ao tempo, a imersão a quente continua sendo mais econômica por metro quadrado protegido.
Solicitar orçamento gratuito
Para obter cotações comparativas de revestimento de zinco, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Metalurgia e Siderurgia da Soluções Industriais. Última revisão: 18 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR 6323, ABNT NBR 7008, ABNT NBR 7397, ABNT NBR 7399, ABNT NBR 7400, ABNT NBR 7414, ABNT NBR 10004:2004, ISO 1461:2022, ISO 2063-1:2017, ISO 4042:2018, ISO 9223:2012, ISO 9224:2012, ISO 10683:2018, ISO 12944, ISO 14713-2:2019, ASTM A123, ASTM B633, ASTM B841, NR-6, NR-15, NR-33, Resolução Conama 430/2011.