

Serras industriais
Aviso de segurança. Serras industriais são máquinas de corte com zona de risco exposta e enquadram-se na NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), que exige apreciação de risco conforme a ABNT NBR ISO 12100 e sistema de comando de segurança dimensionado segundo a ABNT NBR 14153. A instalação, a adequação e o laudo devem ser conduzidos por profissional legalmente habilitado, com ART registrada no CREA. As informações desta página são orientativas e não substituem projeto, treinamento e procedimento de trabalho específicos da sua planta.
Tipos de serras industriais e onde cada uma trabalha
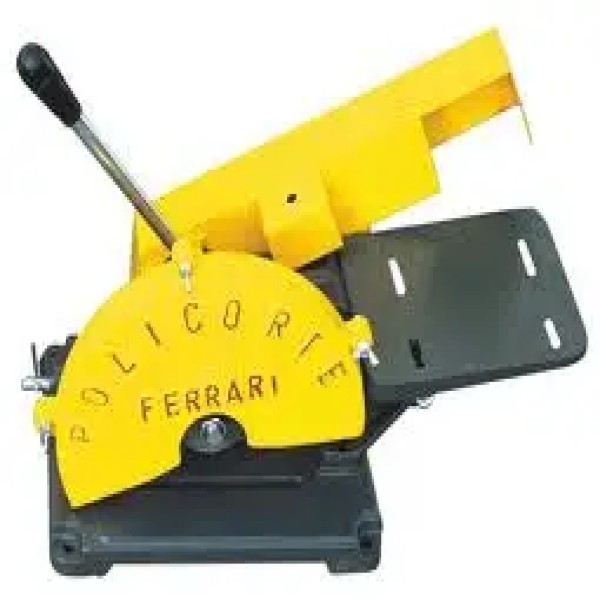
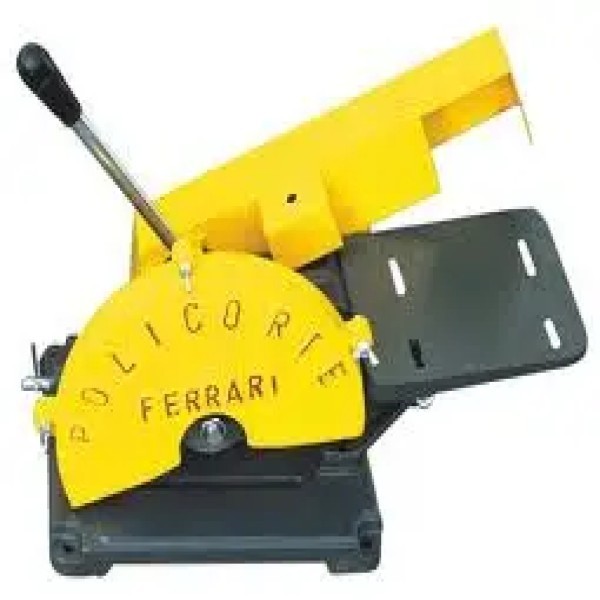
Cada família de serra resolve um problema de corte diferente, e a confusão entre elas é a causa mais comum de compra errada. A serra de fita horizontal é a máquina padrão para seccionar barras, tubos e perfis metálicos em série, com corte frio e pouca perda de material. A serra de fita vertical serve a contornos, gabaritos e chapas, e aparece também em frigoríficos, em versão sanitária. A serra circular de disco frio entrega corte de precisão e acabamento quase pronto em tubos e barras, com rebarba mínima. O policorte abrasivo corta rápido e barato, mas queima a região do corte, gera faísca e ruído elevado. Já as serras para madeira (esquadrejadeira, serra de fita para toras, serra de esquadria) e as serras diamantadas para concreto e cerâmica seguem física de corte distinta e não são intercambiáveis com as metálicas.
- Serra de fita horizontal: corte seriado de barras e perfis metálicos, do modelo manual ao duplo-coluna CNC.
- Serra de fita vertical: contorno, recorte de chapa, matrizaria e corte sanitário em frigorífico.
- Serra circular de disco frio: precisão dimensional e acabamento em tubos, perfis e barras de aço e alumínio.
- Policorte abrasivo: serralheria e obra, corte rápido de baixo custo unitário de máquina e alto custo de consumível.
- Serras para madeira: desdobro de toras, esquadria e corte de painéis em marcenaria e movelaria.
- Serras diamantadas: concreto, alvenaria, cerâmica e pedra, com corte por abrasão e refrigeração a água.
Como escolher a serra pelo material e pela seção da peça
A rota de decisão começa pelo material e pela seção máxima que a máquina precisa vencer, não pela potência do motor. Para aço-carbono comum em cortes repetitivos até 200 mm, a serra de fita horizontal semiautomática costuma ser o ponto de equilíbrio entre preço e produtividade. Para inox 304 e 316, a velocidade de corte cai drasticamente e a lâmina precisa ser bimetal M42 ou M51, com refrigeração abundante — insistir em policorte aqui significa queimar a zona afetada e comprometer a resistência à corrosão. Para alumínio e latão em alta velocidade, a serra circular de disco frio com dente de metal duro entrega acabamento que dispensa operação posterior. Quando o corte é angular para esquadrias, o requisito passa a ser o cabeçote giratório com trava a 45° e 60°, e nem todo modelo cotado como equivalente possui esse recurso. A tabela abaixo resume a correspondência prática entre cenário e máquina.
| Material / cenário | Tipo de serra indicado | Ferramenta de corte | Refrigeração | Observação de norma |
|---|---|---|---|---|
| Aço-carbono, barra até 200 mm, corte seriado | Fita horizontal semiautomática | Fita bimetal M42, passo variável | Fluido solúvel recirculante | NR-12: proteção da fita e parada de emergência |
| Inox 304/316 e ligas de alta dureza | Fita horizontal com avanço controlado | Fita bimetal M51 ou metal duro | Fluido solúvel em alta vazão | NR-9: névoa de fluido no programa de riscos |
| Alumínio, latão e perfis leves | Circular de disco frio | Disco com pastilhas de metal duro | Névoa mínima ou a seco assistido | NR-15 anexo 1: verificar ruído do disco |
| Perfil estrutural em obra e serralheria leve | Policorte abrasivo | Disco abrasivo de corte | A seco | NR-15 anexo 1: ruído e proteção facial obrigatória |
| Esquadrias com corte a 45° e 60° | Fita ou disco frio com cabeçote giratório | Fita bimetal ou disco de metal duro | Conforme a máquina | NR-12: intertravamento do cabeçote móvel |
| Madeira, desdobro e painéis | Fita para toras ou circular esquadrejadeira | Lâmina estelitada ou disco de vídea | A seco com exaustão | NR-9: particulado de madeira e exaustão localizada |
| Concreto, alvenaria e cerâmica | Serra diamantada de bancada ou de piso | Disco diamantado segmentado | Água direcionada no corte | NR-18 no canteiro e NR-12 na máquina |
| Corte de carcaça em frigorífico | Fita vertical sanitária em inox | Fita inox de uso alimentício | Lavagem sanitária | Estrutura inox e requisitos sanitários do MAPA |
Lâmina, passo e velocidade: o que realmente derruba o custo por corte
Em serra industrial, o preço da máquina é decidido uma vez e o custo da lâmina é decidido todo mês. Três parâmetros mal ajustados destroem a vida da ferramenta. O primeiro é o passo dos dentes: a regra prática consagrada é manter pelo menos três dentes engajados na parede da peça durante o corte — em tubo de parede fina, passo grosso arranca dente na primeira passada; em barra maciça, passo fino entope o vão e superaquece. Fitas de passo variável cobrem faixas mistas e reduzem vibração. O segundo é a velocidade de corte, que precisa cair conforme a dureza sobe: aço-carbono aceita velocidades bem superiores às do inox austenítico, e rodar inox na velocidade do carbono encrua a superfície e mata a lâmina em poucos cortes. O terceiro é o amaciamento da fita nova, ignorado na maioria das oficinas: rodar os primeiros cortes com avanço reduzido acomoda o fio dos dentes e costuma prolongar sensivelmente a vida útil. Some a isso fluido de corte na concentração correta e sem contaminação, e o custo por corte cai sem trocar de máquina.
- Regra dos três dentes engajados: escolha o passo pela espessura da parede, não pelo diâmetro externo.
- Passo variável para lotes mistos de tubo e barra; passo constante só quando a seção é sempre a mesma.
- Bimetal M42 para aço-carbono e estrutural; M51 ou metal duro para inox, ferramenta e ligas de alta dureza.
- Amaciamento da fita nova com avanço reduzido nos primeiros cortes reduz quebra prematura de dente.
- Tensionamento da fita e alinhamento das guias verificados na rotina evitam corte fora de esquadro e ruptura.
- Fluido solúvel na concentração recomendada pelo fabricante, com controle de contaminação e troca programada.
- Custo por corte real = lâmina rateada pelos cortes + energia + hora-máquina; comparar máquinas só pelo preço de compra esconde a conta.
NR-12 na prática: o que exigir antes de aceitar a máquina
A NR-12 não é um selo que vem impresso no catálogo: é um conjunto de requisitos verificáveis na máquina física. Na entrega, a zona de corte precisa ter proteção fixa ou móvel intertravada, o comando de acionamento deve impedir partida acidental, o botão de emergência precisa ser de rearme manual e o circuito de segurança deve ter categoria compatível com a apreciação de risco feita segundo a ABNT NBR ISO 12100 e a ABNT NBR 14153. A máquina também deve chegar com manual em português, identificação dos pontos de bloqueio de energia e inventário atualizado. Em máquina usada ou importada de segunda mão, nada disso é garantido — o comprador assume a adequação, e ela custa dinheiro e tempo. Por isso, o item mais importante do orçamento não é o desconto: é saber se o fornecedor entrega a adequação documentada, com laudo assinado por profissional legalmente habilitado e ART registrada. Serviços de ensaio não destrutivo podem ser exigidos quando há solda estrutural na base ou na estrutura reformada.
- Proteção fixa ou móvel intertravada cobrindo a fita ou o disco fora da região de corte.
- Parada de emergência de rearme manual, acessível da posição de operação.
- Dispositivo de bloqueio e sinalização de energia para manutenção segura.
- Manual em português, esquema elétrico e identificação de riscos residuais.
- Apreciação de risco documentada e laudo de conformidade com ART do responsável técnico.
- Registro de treinamento dos operadores conforme o capítulo de capacitação da NR-12.
Serra nova, usada ou recondicionada: como comparar o custo total
O mercado brasileiro de serras industriais tem três rotas de compra e elas não são comparáveis pelo preço de etiqueta. A máquina nova nacional chega com garantia, peças de reposição disponíveis e, no caso dos fabricantes sérios, já adequada à NR-12 — é a rota de menor risco documental. A máquina usada tem o menor desembolso inicial, mas costuma exigir revisão de guias, redutor, sistema hidráulico e, quase sempre, a adequação de segurança, que pode consumir uma fatia relevante do que se economizou. A recondicionada fica no meio: vem com componentes críticos substituídos e, quando o fornecedor entrega laudo com ART, elimina o principal passivo do usado. A importada direta pode ter preço atraente, mas soma câmbio, tributos, prazo de peças e risco de manual e comando fora do padrão exigido aqui. O critério prático é simples: calcule o desembolso somando preço, adequação, revisão e o custo de parada por indisponibilidade de peça, e só então compare com a produtividade estimada em cortes por hora.
| Rota de compra | Desembolso inicial | Risco documental NR-12 | Reposição de peças | Quando faz sentido |
|---|---|---|---|---|
| Nova nacional | Mais alto | Baixo, se o fabricante entrega adequada | Boa, com assistência local | Produção contínua e auditoria de cliente ou certificação |
| Usada de leilão ou particular | Mais baixo | Alto, adequação por conta do comprador | Depende do modelo e da idade | Baixo volume, oficina com equipe técnica própria |
| Recondicionada com laudo | Intermediário | Baixo quando há laudo e ART | Média, conforme o recondicionador | Ampliação de capacidade com orçamento limitado |
| Importada direta | Variável com câmbio | Médio a alto, comando e manual a verificar | Prazo longo para peça específica | Máquina de recurso não disponível no mercado nacional |
Aplicações por setor e o que muda na especificação
Setores diferentes exigem a mesma máquina com requisitos distintos. Em serralheria e estruturas metálicas, o que pesa é o corte angular e a robustez da morsa para perfis vazados. Em distribuidoras de aço, o critério é produtividade em barra maciça e alimentador automático de barras, porque o gargalo é a expedição. Em manutenção industrial e caldeiraria, a serra precisa vencer seções variadas e cortar tubo de parede fina sem esmagar, muitas vezes ao lado de operações de conformação como a dobra de tubos na mesma célula. Em frigoríficos, a estrutura tem de ser em inox lavável e resistir à rotina sanitária diária. Em marcenarias e movelarias, a exigência migra para exaustão de particulado e precisão de esquadria. Em obras e pré-moldados, entram as serras diamantadas, que compartilham lógica de consumível com o disco de corte diamantado usado em ferramentas portáteis e cuja escolha de segmento depende do agregado do concreto.
- Serralheria e esquadrias: cabeçote giratório, morsa de aperto rápido e batente milimetrado.
- Distribuidora de aço: fita duplo-coluna, alimentador de barras e contagem automática de peças.
- Manutenção e caldeiraria: versatilidade de seção, corte de tubo de parede fina e mobilidade.
- Frigorífico e alimentos: estrutura em inox, lavabilidade e componentes compatíveis com higienização.
- Marcenaria e movelaria: exaustão localizada, precisão de esquadria e proteção contra retrocesso.
- Obra e pré-moldados: serra diamantada com refrigeração a água e controle de sílica no ambiente.
Checklist de cotação e o que move o preço da serra industrial
Serra industrial raramente tem preço de tabela: o valor final é composto por capacidade, grau de automação, sistema de refrigeração, opcionais de aperto e ângulo e pelo pacote de segurança e documentação. Quanto maior a seção máxima e mais automatizado o ciclo, mais caro; morsa hidráulica, avanço servo-controlado, alimentador de barras e comando numérico são degraus de preço claramente identificáveis. Estrutura em inox para ambiente sanitário e adequação NR-12 com laudo e ART também entram na conta. Do lado do consumível, a liga da lâmina e o passo mudam o custo de operação por anos. Para receber propostas realmente comparáveis, envie sempre o mesmo bloco de dados a todos os fornecedores — abaixo estão os itens que resolvem a maior parte das dúvidas de especificação em uma única rodada.
- Material a ser cortado, com liga e dureza quando for inox, ferramenta ou liga especial.
- Maior seção a cortar: diâmetro em barra redonda e as duas medidas em perfil retangular.
- Volume diário ou mensal de cortes e tempo de ciclo aceitável por peça.
- Necessidade de corte angular e quais ângulos precisam ser travados.
- Grau de automação desejado: manual, semiautomático, automático ou com alimentador.
- Tensão e fase disponíveis na planta, além do espaço físico e do pé-direito para carga.
- Se a proposta inclui adequação à NR-12, laudo, ART, treinamento e comissionamento.
- Prazo de entrega, garantia, disponibilidade de peças e cobertura de assistência técnica na região.
O que só a Soluções Industriais entrega neste nicho
- Concentração de pedidos em serras de fita horizontais com capacidade entre 200 mm e 300 mm, faixa típica de serralheria e metalúrgica de médio porte.
- Recorrência de compradores que descobrem tarde que a máquina cotada não corta a 45°, exigindo troca de modelo depois do orçamento fechado.
- Demanda crescente por laudo de adequação à NR-12 com ART incluída no escopo do fornecedor, principalmente em compra de máquina usada.
- Divergência frequente entre a capacidade nominal em barra redonda e a seção retangular real que a máquina aceita, gerando retrabalho de cotação.
- Pedidos de lâmina bimetal M42 dominam o consumo de reposição, com M51 aparecendo apenas em corte de inox e ligas de alta dureza.
- Serralherias que operam só com policorte abrasivo migram para serra de fita quando o custo de disco e o ruído acima do limite da NR-15 pesam no orçamento.
- Cotação de serra para frigorífico exige estrutura em inox e detalhamento sanitário que a maioria dos fornecedores de metalmecânica não atende.
- Checklist de cotação enviado ao fornecedor reduz rodadas de e-mail: material, seção máxima, ângulo, volume diário de cortes e tensão disponível resolvem 90% da especificação.
Perguntas frequentes
Serra de fita ou policorte: qual compensa para uma serralheria?
O policorte tem investimento inicial muito menor e corta rápido, mas consome disco abrasivo continuamente, gera faísca e ruído que frequentemente ultrapassa o limite de tolerância do anexo 1 da NR-15. A serra de fita custa mais na compra e devolve corte frio, sem queima, com esquadro melhor e custo por corte menor em volume constante. O ponto de virada costuma ser o número de cortes por dia: rotina diária alta favorece a fita.
O que significa a capacidade de corte informada na ficha técnica?
Os fabricantes declaram capacidade em pelo menos dois formatos: diâmetro máximo em barra redonda e seção máxima em perfil retangular, e esses valores não são equivalentes. Uma máquina que corta 200 mm em redondo pode aceitar seção retangular maior na largura e menor na altura. Sempre confirme a capacidade em corte reto e também em corte a 45°, que é sempre inferior.
Preciso de laudo para colocar uma serra industrial em operação?
A NR-12 exige que a máquina tenha apreciação de risco, proteções, sistema de comando de segurança e capacitação de operadores. Para máquinas usadas, reformadas ou adaptadas, o caminho usual é uma avaliação de conformidade documentada e assinada por profissional legalmente habilitado, com ART registrada no CREA, apoiada na ABNT NBR ISO 12100 e na ABNT NBR 14153. Peça esse escopo por escrito no orçamento.
Qual lâmina usar para cortar inox 304 e 316?
Inox austenítico encrua com facilidade e exige fita bimetal M42 de boa qualidade ou, em produção intensa e ligas mais duras, M51 ou dentes de metal duro. A velocidade de corte precisa ser reduzida em relação ao aço-carbono e a refrigeração deve ser abundante e bem direcionada. Rodar inox com parâmetro de carbono é a causa mais comum de perda prematura de lâmina.
Como calcular o custo real por corte?
Some o custo da lâmina dividido pelo número de cortes que ela entregou até o descarte, mais o consumo de energia da máquina no tempo de ciclo, mais o custo da hora-máquina e da mão de obra ocupada. Inclua também o fluido de corte e a manutenção programada. Essa conta costuma mostrar que uma máquina mais cara com ciclo automático se paga em operações de volume alto.
Serra usada vale a pena?
Pode valer quando o volume é baixo, a equipe tem capacidade técnica de manutenção e o modelo tem peças disponíveis no mercado. O risco está na adequação à NR-12, na revisão de guias, redutor e hidráulica, e na ausência de manual e esquema elétrico. Antes de fechar, orce separadamente a adequação com laudo e ART e some ao preço da máquina para comparar com a nova.
Que manutenção preventiva uma serra de fita exige?
As rotinas básicas são verificação do tensionamento da fita, alinhamento e desgaste das guias, limpeza das escovas de cavaco, controle da concentração e da contaminação do fluido de corte e inspeção do sistema de aperto da morsa. Guias desalinhadas causam corte fora de esquadro e ruptura de fita, e o fluido degradado reduz vida útil e ataca o acabamento da peça.
Serras para madeira e para metal podem usar a mesma máquina?
Não. Velocidade de corte, geometria de dente, sistema de refrigeração e proteções são diferentes, e forçar a troca de aplicação compromete segurança e resultado. Além disso, a madeira exige exaustão de particulado dentro da avaliação de riscos prevista na NR-9, enquanto o corte metálico com fluido demanda controle de névoa e destino adequado do resíduo.
Quais dados devo enviar para receber orçamentos comparáveis?
Informe material e liga, maior seção a cortar em redondo e em retangular, se há necessidade de corte angular e quais ângulos, volume diário de cortes, grau de automação desejado, tensão e fase disponíveis e se a proposta deve incluir adequação à NR-12, treinamento e comissionamento. Com esse bloco padronizado, os fornecedores respondem sobre a mesma base e a comparação deixa de ser só de preço.
Solicitar orçamento gratuito
Para obter cotações comparativas de serras industriais, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), NR-15 anexo 1 (Limites de Tolerância para Ruído Contínuo ou Intermitente), NR-9 (Avaliação e Controle das Exposições Ocupacionais a Agentes Físicos, Químicos e Biológicos), ABNT NBR ISO 12100, ABNT NBR 14153.