
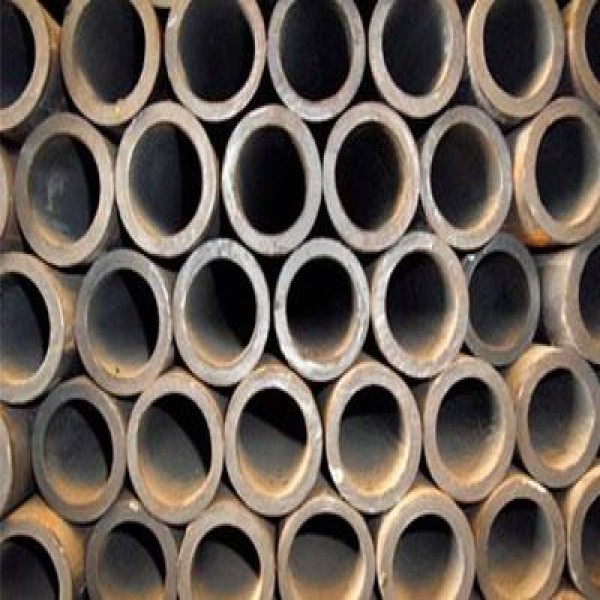

Comprar tubos mecânicos Mogi Mirim
Aviso de segurança. Quando o tubo mecânico assume função estrutural ou de contenção de pressão, o dimensionamento deixa de ser escolha comercial: o projeto deve ser feito por engenheiro habilitado, com ART, observando a ABNT NBR 8800:2008 para estruturas de aço e a ABNT NBR 8261:2010 para perfis tubulares. Em cilindros hidráulicos e componentes de máquinas, a aplicação está sujeita à NR-12, que exige avaliação de riscos e componentes compatíveis com a pressão e os esforços de projeto. As informações desta página são orientativas para especificação de compra e não substituem memorial de cálculo nem laudo técnico.
Tubo mecânico ou tubo de condução? A confusão que mais gera refugo
A decisão começa antes da bitola. Tubo de condução obedece à ABNT NBR 5590 e à ABNT NBR 5580 e é vendido por diâmetro nominal e série — um tubo schedule 40 especificado por DN e série nominal entrega vazão previsível, mas tolerância de parede folgada e nenhum compromisso com concentricidade ou acabamento interno. Tubo mecânico é vendido por medida real e existe para ser usinado, dobrado ou soldado como componente. Quem compra cano de aço para uso geral achando que vai transformá-lo em eixo vazado descobre no torno que a parede varia ao longo da barra e que o furo sai descentralizado. A regra prática: se a peça final tem cota de projeto e ajuste, especifique tubo mecânico por OD x parede; se a função é transportar fluido, especifique por DN e série.
- Função de peça usinada, ajuste ou deslizamento: tubo mecânico (NBR 6591, ASTM A513/A519).
- Função estrutural com cálculo: perfil tubular NBR 8261:2010 ou ASTM A500.
- Função de condução de fluido: NBR 5590 ou NBR 5580, por DN e Schedule.
- Nunca converta Schedule em espessura mecânica sem checar a tolerância da norma de origem.
Processos de fabricação, normas equivalentes e custo relativo
O mesmo desenho pode ser atendido por quatro processos com custos muito diferentes. O tubo ERW comum é o mais barato e serve para estrutura e conformação; o soldado calibrado a frio aperta a tolerância; o trefilado sobre mandril, o famoso DOM, remove o cordão interno e entrega parede uniforme; o sem costura elimina a solda e libera ligas mais nobres. Vale registrar uma armadilha de cotação: muitos fornecedores brasileiros ainda orçam por DIN 2391, DIN 2393 e DIN 2394, normas substituídas pela série EN 10305 — pedir a equivalência por escrito evita receber material de classe inferior. Ligas e condições específicas de alta temperatura, como as de tubos para caldeiras e trocadores de calor, seguem normas próprias de pressão e não devem ser cotadas como tubo mecânico.
| Processo | Norma típica | Tolerância de parede | Acabamento interno | Custo relativo | Aplicação típica |
|---|---|---|---|---|---|
| Soldado ERW comercial | ABNT NBR 6591:2008 / ASTM A513 Tipo 1-2 | Comercial, variação alta | Cordão de solda aparente | 1,0x (base) | Móveis, implementos, estrutura leve |
| Perfil tubular estrutural | ABNT NBR 8261:2010 / ASTM A500 | Comercial estrutural | Sem exigência | 1,0 a 1,2x | Treliças, chassis, guarda-corpo |
| Soldado calibrado a frio | EN 10305-3 (ex-DIN 2394) | Estreita | Cordão rebaixado | 1,3 a 1,6x | Rolos, eixos-suporte, autopeças |
| Trefilado sobre mandril (DOM) | ASTM A513 Tipo 5 / EN 10305-2 (ex-DIN 2393) | Estreita e uniforme | Liso, sem cordão | 1,6 a 2,2x | Buchas, eixos vazados, cilindros leves |
| Sem costura (seamless) | ASTM A519 / EN 10305-1 (ex-DIN 2391) | Uniforme, sem solda | Liso | 2,0 a 3,5x | Alta carga, ligas 4130/4140, usinagem pesada |
| Skived e brunido (SRB) | EN 10305-4 | Interno em H8/H9 (ISO 286-2) | Brunido, baixa rugosidade | 3,0 a 5,0x | Camisa de cilindro hidráulico |
Escolha da liga: o custo que aparece depois, na usinagem
Comprar aço mais barato por quilo pode sair caro por peça. Aços de baixo carbono como SAE 1008, 1010 e 1020, definidos pela SAE J403, dobram e soldam bem e são a escolha natural para conformação a frio e estrutura, mas produzem cavaco pastoso e acabamento sofrível em desbaste fino. O SAE 1045 sobe a resistência e a usinabilidade, ao custo de menor conformabilidade e maior risco de trinca na dobra. Ligas 4130 e 4140 só se justificam quando o projeto exige tratamento térmico posterior ou tensão elevada: o adicional de matéria-prima costuma ser expressivo e a usinagem exige ferramenta e parâmetro específicos. A pergunta correta na cotação não é qual aço é melhor, e sim qual a menor liga que atende à tensão admissível do projeto com a operação de acabamento já prevista.
- Vai dobrar, estampar ou expandir: baixo carbono (1008 a 1020), condição recozida.
- Vai usinar rosca, rasgo ou ajuste fino: 1045 ou tubo aliviado de tensões.
- Vai temperar ou trabalhar sob fadiga alta: 4130/4140, com certificado de composição.
- Vai soldar em conjunto montado: evite carbono equivalente alto sem procedimento de solda qualificado.
Tolerâncias, ensaios e o certificado que você deveria exigir
Tolerância é o item que separa preço de valor no tubo mecânico. Diâmetro externo, diâmetro interno, espessura, ovalização, retilinidade e rugosidade têm faixas distintas por norma e processo, e o projeto precisa dizer qual dessas cotas é a crítica — pedir tudo apertado multiplica o preço sem necessidade. Quando o ajuste é funcional, use a linguagem da ISO 286-2 e informe a classe desejada, como H8 no diâmetro interno. No recebimento, a NBR 6591:2008 prevê ensaios de achatamento, expansão e flangeamento, e fornecedores de tubo soldado sérios controlam o cordão por correntes parasitas. Peça o documento de inspeção conforme a EN 10204:2004: tipo 2.2 é declaração do fabricante com resultados de ensaios não específicos, tipo 3.1 é certificado com resultados do lote validado por inspeção independente da produção e tipo 3.2 envolve inspetor externo ou do comprador.
- Defina no desenho qual cota é crítica: externo, interno ou parede — raramente as três.
- Informe a condição desejada: como trefilado, aliviado de tensões ou recozido.
- Exija certificado EN 10204 3.1 quando a peça for estrutural, pressurizada ou for tratada termicamente.
- Guarde a rastreabilidade de corrida do aço para análise de falha futura.
Tubo para cilindro hidráulico e componentes de deslizamento
É a aplicação mais exigente do nicho e a que mais gera erro de compra. A camisa de um cilindro precisa de diâmetro interno dentro de classe de ajuste, cilindricidade e rugosidade baixa para que a vedação trabalhe sem desgaste prematuro. Comprar tubo ERW comum e tentar corrigir por mandrilamento significa remover parede, deslocar o eixo do furo pela excentricidade original e, muitas vezes, terminar abaixo da espessura calculada para a pressão de trabalho. Por isso existe o tubo SRB, já skivado e brunido conforme a EN 10305-4, e o DOM da ASTM A513 Tipo 5 para pressões menores. O comparativo honesto: o tubo pronto custa várias vezes o ERW, mas elimina duas operações de usinagem, reduz refugo e encurta o prazo de montagem — em série, quase sempre vence; em unidade única de reparo, o DOM usinado costuma ser suficiente.
Modos de falha e erros de especificação mais comuns
Os problemas se repetem com poucas variações. Empenamento após corte ou usinagem indica tensões residuais de trefilação não aliviadas — a correção é pedir o material aliviado de tensões, não endireitar depois. Furo descentralizado após mandrilamento vem de excentricidade do tubo de origem, típica de material comercial usado fora de função. Abertura da solda em dobra ou flexão aponta ERW sem controle de cordão ou raio de dobra abaixo do mínimo para a parede. Já a corrosão precoce em estoque decorre de comprar tubo preto e guardá-lo em ambiente úmido: nesse cenário, um acabamento protegido como o do tubo de aço galvanizado resolve a estocagem, mas a camada de zinco atrapalha a solda e exige remoção local antes de soldar, o que o comprador precisa considerar no processo.
- Converter Schedule em parede mecânica sem verificar tolerância da norma de origem.
- Pedir tolerância apertada em todas as cotas e inflar o preço sem ganho funcional.
- Ignorar o comprimento de barra e pagar por sobra que vira sucata.
- Aceitar equivalência DIN/EN verbal, sem constar no pedido e no certificado.
O que define o preço e checklist para cotar com fornecedores
No tubo mecânico o preço se forma em camadas: a base é o aço por quilo, e sobre ela incidem o processo (cada etapa de trefilação, calibração ou brunimento agrega custo), a liga, a classe de tolerância, o acabamento, o tratamento térmico e o volume. Dois fatores logísticos costumam mudar o custo por peça mais que a negociação de tabela: a barra padrão de 6 metros, cuja sobra vira sucata quando o comprimento da peça não é múltiplo conveniente, e a diferença entre comprar em usina — melhor preço por tonelada, porém com lote mínimo e prazo de campanha por bitola — ou em distribuidor, que vende barra ou corte sob medida com pronta-entrega e adicional de corte. Vale ainda avaliar o conjunto: quem compra tubo também costuma precisar de conexões e uniões compatíveis, e cotar tudo na mesma rodada reduz frete e prazo.
- Diâmetro externo e espessura de parede reais, em milímetros ou polegadas, com a cota crítica indicada.
- Norma e processo aceitos (NBR 6591, ASTM A513 Tipo 5, ASTM A519, EN 10305-x) e equivalências admitidas.
- Liga ou faixa de composição exigida e condição de fornecimento (trefilado, aliviado, recozido).
- Comprimento da peça, quantidade e se aceita barra inteira ou exige corte sob medida.
- Acabamento e proteção para transporte e estocagem (preto, oleado, decapado).
- Documento de inspeção exigido conforme EN 10204 e necessidade de rastreabilidade de corrida.
- Aplicação final da peça — permite ao fornecedor sugerir alternativa mais barata que atenda.
- Prazo-alvo e recorrência estimada, que definem se cabe programação de usina ou pronta-entrega.
Como a Soluções Industriais cobre este nicho
Para tubos mecânicos, a plataforma reúne 3 fornecedores verificados, presentes desde 2017, além da curadoria Amplitude Industrial. 3 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 3 |
O que só a Soluções Industriais entrega neste nicho
- Comparativo de custo relativo entre ERW comercial, calibrado a frio, DOM, sem costura e SRB, na mesma bitola.
- Equivalência prática entre as antigas DIN 2391/2393/2394 e a série EN 10305 vigente, que ainda convive nas cotações brasileiras.
- Regra de decisão entre especificar por diâmetro externo e parede real ou por DN e Schedule, e o refugo gerado ao trocar uma pela outra.
- Checklist dos oito dados que o fornecedor precisa receber para fechar preço de tubo mecânico sem retrabalho de cotação.
- Impacto da barra padrão de 6 metros no custo por peça e quando o corte sob medida compensa o adicional cobrado.
- Diferença de prazo e lote entre comprar direto de usina e comprar de distribuidor com estoque pronto.
- Documentos de inspeção EN 10204 (2.2, 3.1 e 3.2) e em que situação exigir cada tipo no pedido.
Perguntas frequentes
Qual a diferença prática entre tubo mecânico e tubo estrutural?
O tubo mecânico é matéria-prima de peça usinada e prioriza tolerância dimensional e acabamento, sob ABNT NBR 6591:2008, ASTM A513 ou ASTM A519. O perfil tubular estrutural, regido pela ABNT NBR 8261:2010 ou pela ASTM A500, prioriza propriedades mecânicas e geometria para cálculo de esforços. Um pode substituir o outro em casos pontuais, mas nunca sem verificar tolerância e limite de escoamento no certificado.
O que significa tubo DOM e quando ele compensa?
DOM significa drawn over mandrel, ou seja, tubo soldado trefilado sobre mandril, correspondente ao Tipo 5 da ASTM A513 e à EN 10305-2. O processo remove o cordão interno e uniformiza a parede, entregando concentricidade próxima à do sem costura por um custo intermediário. Compensa quando a peça exige furo centralizado ou parede previsível, como buchas, eixos vazados e cilindros de pressão moderada.
Posso usar tubo schedule 40 para fabricar um cilindro hidráulico?
Não é recomendável. Tubos de condução, sob ABNT NBR 5590, admitem variação de parede e excentricidade incompatíveis com a vedação de um cilindro, e a correção por mandrilamento remove parede útil, podendo ficar abaixo da espessura exigida pela pressão de projeto. Para essa função use tubo DOM ou tubo skivado e brunido conforme EN 10305-4, com dimensionamento validado por profissional habilitado e conformidade com a NR-12.
As normas DIN 2391, 2393 e 2394 ainda valem?
Elas foram substituídas pela série EN 10305, sendo a EN 10305-1 equivalente ao antigo tubo de precisão sem costura, a EN 10305-2 ao soldado trefilado e a EN 10305-3 ao soldado calibrado a frio. No mercado brasileiro as siglas DIN ainda circulam nas cotações, então exija que o pedido e o certificado registrem a norma efetivamente atendida para evitar receber classe de tolerância inferior.
Que certificado devo pedir ao fornecedor de tubo mecânico?
O padrão internacional é a EN 10204:2004: o tipo 2.2 traz resultados de ensaios não específicos declarados pelo fabricante, o 3.1 traz resultados do lote validados por área independente da produção e o 3.2 envolve inspeção de terceira parte. Para peça estrutural, pressurizada ou que será tratada termicamente, exija ao menos o 3.1, com composição química, propriedades mecânicas e rastreabilidade de corrida.
Compensa comprar direto da usina ou de distribuidor?
Usina entrega o melhor preço por tonelada, mas trabalha com lote mínimo por bitola e prazo de campanha de laminação, que pode se estender por semanas. Distribuidor vende barra ou corte sob medida em pronta-entrega, cobrando adicional de corte e margem. A regra prática é usina para consumo recorrente e previsível na mesma bitola, distribuidor para lotes pequenos, protótipos e reposição urgente.
Por que o tubo empena depois do corte ou da usinagem?
Porque o processo de trefilação a frio deixa tensões residuais no material; ao remover material assimetricamente, essas tensões se redistribuem e o tubo se deforma. A solução é especificar a condição de fornecimento aliviada de tensões ou recozida no pedido, e não tentar endireitar a peça depois, o que reintroduz tensão e compromete a estabilidade dimensional.
Como informar tolerância na cotação sem encarecer o pedido?
Indique apenas a cota funcional crítica, usando a linguagem da ISO 286-2 quando houver ajuste, por exemplo H8 no diâmetro interno, e deixe as demais em tolerância comercial de norma. Pedir tolerância estreita simultaneamente em externo, interno e parede exige processo mais caro e pode multiplicar o preço sem ganho funcional na peça final.
Solicitar orçamento gratuito
Para obter cotações comparativas de tubos mecânicos, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Componentes Mecânicos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR 6591:2008, ABNT NBR 8261:2010, ABNT NBR 5590, ABNT NBR 5580, ABNT NBR 8800:2008, ASTM A513, ASTM A519, ASTM A500, EN 10305-1, EN 10305-2, EN 10305-3, EN 10305-4, EN 10204:2004, DIN 2391, DIN 2393, DIN 2394, ISO 286-2, SAE J403, NR-12.