

Aviso de segurança. A troca e o ajuste do conjunto cilindro e rosca envolvem intervenção em máquina com superfícies aquecidas acima de 200 °C, acionamento de alto torque e risco de esmagamento, atividades regidas pela NR-12 do Ministério do Trabalho e pelos princípios de apreciação de risco da ABNT NBR ISO 12100:2013. A instalação, o bloqueio de energia e a liberação para partida devem ser conduzidos por profissional habilitado, com procedimento documentado e proteções restabelecidas antes da operação. As orientações desta página são informativas e não substituem o manual do fabricante da extrusora nem o parecer de engenharia responsável pela linha.
Geometria da rosca: zonas, L/D e taxa de compressão
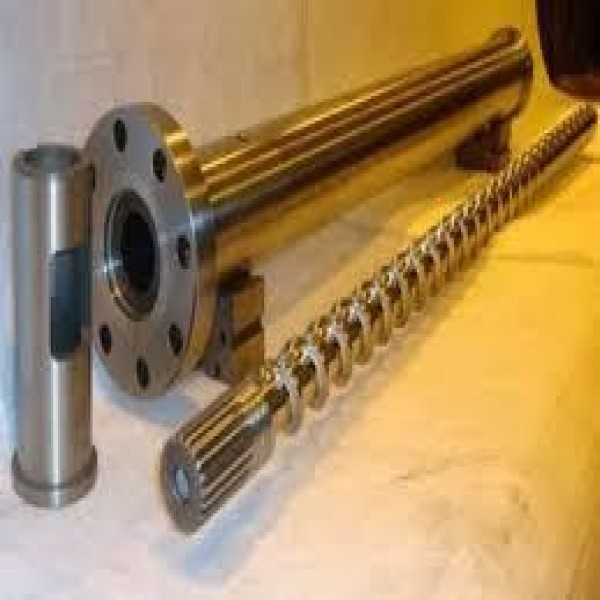
A rosca monofilete convencional se divide em três zonas funcionais. Na zona de alimentação, o canal é profundo e recebe o material sólido vindo do funil. Na zona de compressão, a profundidade diminui progressivamente, comprimindo e fundindo o polímero pelo calor das resistências somado ao cisalhamento mecânico. Na zona de dosagem, a profundidade é constante e rasa, homogeneizando a massa e gerando a pressão necessária para vencer a resistência da tela, da placa perfurada e do cabeçote. Relações L/D menores privilegiam resposta rápida e menor degradação térmica; relações maiores dão tempo de residência para melhor mistura e dispersão de pigmento. Quando a plastificação fica incompleta ou aparecem géis e pontos não fundidos, a alternativa é a rosca barreira, que separa fisicamente o leito sólido do fundido ao longo do canal, geralmente combinada a um elemento de mistura tipo Maddock antes da ponta.
- Zona de alimentação: transporte do sólido, canal profundo, atrito contra a parede do cilindro.
- Zona de compressão: fusão progressiva, canal em rampa, maior geração de calor por cisalhamento.
- Zona de dosagem: homogeneização e construção de pressão, canal raso e constante.
- Rosca barreira: filete secundário que segrega sólido e fundido, indicada contra plastificação irregular.
- Rosca ventada: zona de descompressão com respiro para extrair umidade e voláteis de material reciclado ou higroscópico.
Configurações típicas por polímero e aplicação
Não existe rosca universal: o mesmo diâmetro atende produções muito diferentes conforme o perfil de canal e o revestimento. A tabela abaixo reúne configurações usuais como ponto de partida para o orçamento, sempre a validar contra o material real, o percentual de carga e a produção alvo em quilos por hora. Ela também serve de base de comparação entre propostas de fornecedores distintos, evitando comparar preço de peças que na prática não são equivalentes. Vale lembrar que o mesmo raciocínio de perfil de canal e revestimento se estende a outras unidades de plastificação da fábrica, como o conjunto usado em máquinas de sopro e o canhão e rosca para injetora, que operam em regime intermitente e não contínuo.
| Polímero / aplicação | Perfil de rosca usual | Faixa de L/D usual | Revestimento recomendado | Observação de processo |
|---|---|---|---|---|
| PEAD e PEBD para filme e chapa | Três zonas com compressão gradual, opção barreira | 24:1 a 30:1 | Nitretado, salvo carga mineral | Boa faixa de trabalho térmico, exige homogeneização para evitar géis |
| PP com carga de talco ou carbonato | Três zonas com dosagem alongada | 25:1 a 30:1 | Bimetálico quando a carga é significativa | Abrasão é o modo de falha dominante |
| PVC rígido para perfil e tubo | Compressão baixa e progressiva, canal amplo | 22:1 a 26:1 | Liga resistente a corrosão e abrasão | Degradação térmica libera ácido clorídrico; controle de temperatura é crítico |
| PA e compostos com fibra de vidro | Três zonas robustas com mistura distributiva | 26:1 a 32:1 | Bimetálico de alta resistência à abrasão | Fibra desgasta filete e parede muito mais rápido que resina pura |
| Reciclado pós-consumo e material úmido | Rosca ventada com zona de descompressão | 30:1 a 36:1 | Bimetálico por contaminação e carga variável | Degasagem evita bolhas e falhas de superfície |
| Composto e masterbatch | Dupla-rosca co-rotante com elementos modulares | Conforme configuração de elementos | Elementos e camisas bimetálicos | Perfil montado por segmentos, não peça única |
Nitretado ou bimetálico: como decidir pelo material processado
Essa é a escolha que mais move o custo do conjunto e a que mais gera erro de especificação. A nitretação a gás cria uma camada dura relativamente fina sobre aço tipo 41CrAlMo7 ou SAE 4140 e resolve bem resina virgem sem carga, com custo de aquisição menor. O revestimento bimetálico aplica por centrifugação uma camada de liga bem mais espessa na parede interna do cilindro, e o equivalente em revestimento duro no filete da rosca, entregando vida útil substancialmente maior quando há abrasivo em jogo. A regra prática de decisão é olhar o composto real, não o nome da resina: assim que entram fibra de vidro, talco, carbonato, negro de fumo em alta concentração ou reciclado com contaminação mineral, o bimetálico tende a se pagar pela redução de paradas, mesmo custando bem mais na compra. Já em PVC rígido o critério muda de eixo — o problema não é só abrasão, é corrosão pelo ácido liberado na degradação, e a liga precisa ser especificada para resistir aos dois mecanismos ao mesmo tempo.
- Escolha nitretado quando: resina virgem sem carga, produção moderada, orçamento de reposição restrito e histórico de vida útil aceitável.
- Escolha bimetálico quando: presença de carga mineral ou fibra, operação em três turnos, custo de parada alto ou histórico de troca prematura.
- Escolha liga anticorrosiva quando: PVC, compostos halogenados ou aditivos que degradam liberando espécies ácidas.
- Considere camisa intercambiável quando: o cilindro é longo e caro e o desgaste se concentra em um trecho previsível.
- Peça sempre o laudo de dureza superficial e a espessura de camada informada para comparar propostas em pé de igualdade.
Desgaste, folga diametral e a decisão de recuperar ou substituir
O conjunto raramente falha de forma catastrófica; ele degrada. O sintoma inicial é queda de produção com a mesma rotação, seguido de oscilação de pressão no cabeçote, variação de espessura no produto e aumento do consumo específico de energia. A causa quase sempre é o crescimento da folga entre o topo do filete e a parede interna do cilindro, que faz parte do fundido escapar para trás em vez de avançar. A verificação objetiva é dimensional: medir o diâmetro externo da rosca em vários pontos ao longo do comprimento e o diâmetro interno do cilindro nas mesmas posições, comparando com a cota original de projeto. A partir daí a decisão é econômica. Desgaste concentrado no filete, com o núcleo da rosca íntegro e sem empenamento, costuma ser candidato a recuperação por revestimento duro com ligas tipo Stellite ou Colmonoy seguida de retífica, a uma fração do custo da peça nova. Desgaste distribuído por todo o comprimento, perda de retilineidade, corrosão generalizada ou canal já fora de geometria apontam para substituição. E há um erro clássico: trocar apenas a rosca mantendo um cilindro já ovalizado, o que devolve a folga original em poucas semanas e queima o investimento.
- Sinal de alerta 1: queda de vazão sem alteração de receita, rotação ou perfil térmico.
- Sinal de alerta 2: variação cíclica de pressão no cabeçote e espessura irregular no produto.
- Sinal de alerta 3: aumento da carga do motor para a mesma produção.
- Sinal de alerta 4: material não fundido ou géis atravessando a tela com frequência crescente.
- Antes de decidir: medir rosca e cilindro nos mesmos pontos, avaliar retilineidade e checar estado do acoplamento e da ponteira.
O que define o preço e o prazo na cotação
Preço de cilindro e rosca não sai de tabela de prateleira porque quase nada aqui é item de catálogo pronto. O que move o valor é, em ordem de peso: o diâmetro e o comprimento útil, que determinam o volume de matéria-prima e as horas de usinagem; o tratamento superficial escolhido, já que o bimetálico envolve processo de centrifugação e liga de custo elevado frente à nitretação; a complexidade da geometria, com rosca barreira, zona ventada ou elementos de mistura exigindo mais etapas de fabricação; e a existência ou não de desenho técnico. Quando a máquina é importada ou descontinuada e não há desenho, entra engenharia reversa a partir da peça desgastada, o que soma levantamento dimensional e validação ao cronograma. O prazo, por sua vez, depende fortemente de estoque de barras pré-usinadas no fornecedor: quem já tem o tarugo tratado entrega em uma fração do tempo de quem começa pela matéria-prima. Por isso, em linha de produção crítica, manter um conjunto sobressalente costuma custar menos que a soma das horas paradas esperando fabricação sob medida.
- Sobe o preço: bimetálico, geometria especial, diâmetro grande, L/D alto, engenharia reversa sem desenho, urgência.
- Reduz o preço relativo: nitretado em resina virgem, geometria convencional, desenho técnico disponível, prazo folgado.
- Alternativa de custo: recuperação com revestimento duro e retífica, quando o diagnóstico dimensional permite.
- Custo oculto frequente: substituir só a rosca em cilindro fora de cota, o que encurta drasticamente a vida da peça nova.
- Custo evitável: parada não programada de linha, geralmente maior que o valor do conjunto sobressalente.
Checklist de cotação e erros comuns de especificação
A cotação trava quase sempre pelo mesmo motivo: pedido incompleto. Fornecedor sério não orça conjunto de plastificação só com a frase rosca de extrusora 60 mm, porque duas peças com o mesmo diâmetro podem ter perfis, tratamentos e acoplamentos completamente diferentes. Reunir os dados abaixo antes de abrir a solicitação reduz o vaivém de e-mails e permite comparar propostas realmente equivalentes. Vale também alinhar quem faz o quê na troca: desmontagem, transporte da peça, retífica do alojamento se necessário e comissionamento na partida. Do lado dos erros, os mais caros são especificar pelo nome genérico da resina ignorando o percentual de carga, copiar a relação L/D de outra máquina sem checar o torque disponível no acionamento, e negligenciar o armazenamento — rosca longa apoiada de forma inadequada empena e chega ao alojamento sem entrar em cota.
- Diâmetro nominal e comprimento útil, com a relação L/D declarada.
- Marca, modelo e ano da extrusora, além do desenho original quando existir.
- Polímero processado, percentual e tipo de carga, uso ou não de reciclado.
- Produção alvo em kg/h, faixa de rotação e potência do acionamento.
- Tipo de acoplamento, comprimento de haste e detalhes da ponteira e do cabeçote.
- Tratamento superficial desejado, com laudo de dureza e espessura de camada a apresentar.
- Escopo de serviço: fabricação nova, recuperação, retífica de cilindro ou fornecimento do conjunto completo.
- Prazo aceitável e necessidade de peça sobressalente em estoque.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em reposição emergencial: a maioria dos pedidos chega com linha parada e prazo como critério acima do preço.
- Percentual de carga mineral ou fibra no composto é o dado que mais reclassifica o orçamento de nitretado para bimetálico.
- Cotações sem o desenho da rosca original obrigam engenharia reversa, o que acrescenta etapa de levantamento dimensional ao prazo.
- Compradores frequentemente cotam só a rosca e descobrem depois que o cilindro desgastado anula o ganho da peça nova.
- Máquinas importadas descontinuadas respondem por boa parte da procura por fabricação sob medida no mercado nacional.
- Pedidos de recuperação com revestimento duro no filete competem diretamente com a compra de rosca nova em faixas específicas de desgaste.
- Checklist de cotação recorrente: diâmetro nominal, L/D, material processado, percentual de carga, tipo de acoplamento e produção alvo em kg/h.
- Fabricantes com estoque de barras pré-usinadas entregam em prazo sensivelmente menor que quem inicia pela matéria-prima.
Perguntas frequentes
Dá para comprar só a rosca e aproveitar o cilindro antigo?
Só quando o cilindro estiver dentro da cota de projeto, o que exige medir o diâmetro interno em vários pontos ao longo do comprimento. Se a parede já estiver ovalizada ou desgastada, a folga original volta em pouco tempo e a rosca nova perde vida útil rapidamente. Nesses casos o correto é orçar o conjunto ou avaliar retífica com camisa intercambiável.
Quanto tempo dura um conjunto cilindro e rosca?
Não há número universal: a vida útil depende do polímero, do percentual de carga abrasiva, do regime de turnos e do controle térmico. Resina virgem sem carga em operação bem ajustada dura muito mais que composto com fibra de vidro em três turnos. O critério confiável não é tempo de calendário, e sim o acompanhamento dimensional periódico da folga entre filete e parede.
É possível fabricar rosca para extrusora importada sem desenho?
Sim, por engenharia reversa a partir da peça desgastada, com levantamento dimensional do perfil, do acoplamento e do comprimento útil. O ponto de atenção é que a peça de referência já está fora de cota, então o fabricante precisa reconstruir a geometria de projeto e não copiar o desgaste. Isso acrescenta etapa de validação ao prazo e deve ser combinado antes do pedido.
Que documentos exigir do fornecedor no recebimento?
Peça certificado de material da matéria-prima, laudo de dureza superficial com o método de ensaio declarado, informação da espessura de camada nitretada ou bimetálica e o relatório dimensional com as cotas críticas. Esses documentos são o que permite comparar propostas de preços diferentes e cobrar garantia caso a peça desgaste fora do esperado.
Recuperar a rosca com revestimento duro compensa?
Compensa quando o desgaste está concentrado no topo do filete, o núcleo está íntegro e a rosca mantém retilineidade dentro da tolerância. Nesse cenário, o hardfacing seguido de retífica custa uma fração da peça nova e pode inclusive entregar filete mais resistente que o original. Não compensa em caso de empenamento, corrosão generalizada ou canal já com geometria alterada.
Qual a diferença entre o conjunto de extrusão e o de injeção?
A extrusão trabalha em regime contínuo, com pressão relativamente estável e foco em vazão e homogeneização constantes. A injeção opera em ciclo intermitente, com a rosca também recuando e avançando como pistão, o que exige válvula de retenção na ponta e resistência a picos de pressão bem mais altos. Por isso as geometrias, os comprimentos e os critérios de desgaste não são intercambiáveis entre as duas aplicações.
Preciso parar a linha para fazer o diagnóstico de desgaste?
A triagem inicial pode ser feita com a linha rodando, acompanhando vazão, carga do motor, pressão de cabeçote e uniformidade do produto ao longo do tempo. A confirmação, porém, é dimensional e exige a máquina parada, resfriada e com energia bloqueada conforme a NR-12, já que envolve retirar a rosca e medir o alojamento. Programar essa verificação junto a uma parada prevista evita indisponibilidade extra.
Vale manter um conjunto sobressalente em estoque?
Em linhas de produção contínua costuma valer, porque o prazo de fabricação sob medida raramente é compatível com uma quebra não programada. A conta a fazer é comparar o capital imobilizado na peça com o custo por hora de linha parada multiplicado pelo prazo realista de reposição. Para operações com uma única extrusora crítica, essa comparação quase sempre favorece o estoque.
O que muda na especificação quando entra material reciclado?
Reciclado pós-consumo traz umidade, voláteis e contaminação mineral variável, o que costuma pedir rosca ventada com zona de descompressão para degasagem e revestimento mais resistente à abrasão. Também aumenta a exigência sobre filtragem e troca de telas a jusante. Informar o percentual de reciclado e sua origem na cotação é decisivo para o fornecedor propor a geometria correta.
Solicitar orçamento gratuito
Para obter cotações comparativas de cilindro e rosca extrusora, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), ABNT NBR ISO 12100:2013.