
Aviso de segurança. A troca e o comissionamento do conjunto cilindro e rosca envolvem superfícies acima de 200 °C, energia elétrica em resistências e partes móveis acionadas por redutor, cenário coberto pela NR-12 (Segurança no Trabalho em Máquinas e Equipamentos) e pela NR-10 (Segurança em Instalações e Serviços em Eletricidade). Qualquer intervenção deve seguir procedimento de bloqueio e etiquetagem e ser executada por profissional capacitado, com o projeto de adequação da máquina sob responsabilidade de profissional habilitado com ART registrada no CREA. Este conteúdo é informativo e não substitui a apreciação de risco prevista na ABNT NBR ISO 12100.
O que é o conjunto plastificante de uma sopradora e como ele funciona
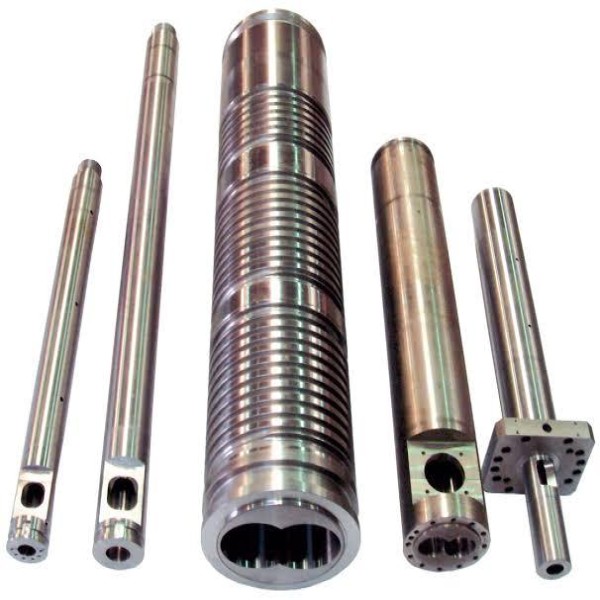
Na extrusão-sopro, a resina em pellets entra pelo funil, é arrastada pelos filetes da rosca ao longo do cilindro e funde por uma combinação de condução das resistências externas e cisalhamento mecânico. A zona de alimentação tem canal profundo para transportar volume; a zona de compressão estreita o canal progressivamente para expulsar ar e fundir o material; a zona de dosagem, de canal raso e constante, estabiliza pressão e vazão antes do cabeçote. A partir dali o fundido segue para a matriz e o mandril, onde ganha a forma tubular do parison. O cilindro trabalha com controle independente por zona, lido por termopares tipo J ou tipo K, e cada zona pode ser resfriada por ventilação forçada quando o cisalhamento gera calor além do setpoint. Diferentemente da injeção-sopro, em que a pré-forma é injetada e depois soprada, a extrusão-sopro exige fluxo contínuo e estável, o que faz do par cilindro-rosca o principal responsável pela regularidade da espessura da parede.
- Zona de alimentação: transporte sólido, canal profundo, temperatura mais baixa para evitar travamento por fusão prematura.
- Zona de compressão: fusão efetiva, onde a razão de compressão determina o cisalhamento aplicado à resina.
- Zona de dosagem: homogeneização térmica e estabilização de pressão antes do cabeçote de sopro.
- Cilindro: zonas de aquecimento independentes com resistências tipo coleira e termopares de controle.
- Interfaces: acoplamento com o redutor, sede do bico, flange de saída e posicionamento do funil.
Perfil de rosca por resina: como escolher a geometria certa
Não existe rosca universal. O erro de especificação mais caro é comprar um perfil padrão de PEAD e colocá-lo para processar PVC rígido ou compostos carregados. PEAD e PP toleram cisalhamento alto e trabalham bem com razões de compressão médias, entregando boa homogeneização com rosca de perfil convencional. PVC rígido é termossensível e degrada liberando ácido clorídrico, exigindo perfil de baixo cisalhamento, canal mais generoso e cuidado redobrado com pontos de estagnação, além de material resistente à corrosão. Poliestireno e PEBD pedem soluções intermediárias. Quando a linha usa alto percentual de material moído ou masterbatch difícil de dispersar, elementos de mistura no fim da rosca melhoram a uniformidade de cor sem elevar demais a temperatura do fundido. A tabela abaixo resume o direcionamento por família de resina, sempre a ser confirmado com o fabricante contra a curva real da máquina.
| Resina processada | Característica do perfil | Tratamento de superfície indicado | Aplicação típica em sopro | Ponto crítico |
|---|---|---|---|---|
| PEAD | Perfil convencional de três zonas, compressão média, boa aceitação de moído | Nitretação para resina virgem; bimetálico com moído ou carga | Frascos, bombonas, galões e tanques de aditivo | Estabilidade do parison em peças de parede espessa |
| PP | Compressão média, exige controle fino de temperatura na dosagem | Nitretação; bimetálico se houver carga mineral | Frascos técnicos e embalagens rígidas | Janela de processo estreita entre fusão e degradação |
| PVC rígido | Baixo cisalhamento, canal mais aberto, sem zonas de estagnação | Revestimento resistente à corrosão; nitretação simples é insuficiente | Frascos de saneantes e embalagens químicas | Degradação com liberação de HCl e ataque corrosivo |
| PEBD e PELBD | Compressão mais alta para compensar viscosidade | Nitretação na maioria dos casos | Embalagens flexíveis sopradas e peças de parede fina | Homogeneização de pigmento |
| PS e copolímeros | Perfil intermediário com boa mistura distributiva | Nitretação | Embalagens técnicas e peças de bens de consumo | Marcas de fluxo por mistura irregular |
| Resina com carga mineral ou alto teor de reciclado | Perfil convencional reforçado, elementos de mistura adicionais | Bimetálico com carbetos de tungstênio | Bombonas industriais e peças com moído interno | Desgaste abrasivo acelerado da crista do filete |
Nitretado ou bimetálico: quando o revestimento mais caro se paga
A decisão de tratamento de superfície é o principal divisor de custo do conjunto e a maior fonte de arrependimento em compra mal especificada. A nitretação gasosa forma uma camada dura relativamente fina sobre substrato de aço beneficiado, como SAE 4140, e resolve muito bem processos com resina virgem, sem carga e com pouca troca de cor. O revestimento bimetálico aplica no interior do cilindro uma liga de base níquel ou ferro com carbetos de tungstênio, e na rosca uma recarga dura por solda, entregando resistência abrasiva muito superior. O ponto prático: bimetálico custa sensivelmente mais que nitretado no mesmo diâmetro, mas em linha que roda reciclado, carbonato de cálcio ou pigmento abrasivo, a camada nitretada se consome em fração do tempo, e a conta do custo total de propriedade se inverte quando somamos as horas de parada da segunda e terceira troca. A regra de bolso honesta é simples: se a resina é limpa e virgem, nitretado; se há abrasivo, carga ou reciclado em percentual relevante, bimetálico; se há corrosão química, o critério deixa de ser dureza e passa a ser resistência ao meio.
- Nitretado: menor investimento inicial, adequado a resina virgem sem carga, camada fina que não admite muitas retíficas.
- Bimetálico: investimento inicial maior, vida útil ampliada sob abrasão, indicado a linhas com moído ou carga mineral.
- Corrosão por PVC ou aditivos halogenados: exige liga resistente a corrosão, não apenas dureza superficial.
- Vida útil não é só do material: purga inadequada e sobrepressão no cabeçote degradam qualquer revestimento.
- Parada de produção costuma pesar mais no custo total do que a diferença de preço entre os dois tratamentos.
Diagnóstico de desgaste: recuperar ou substituir o conjunto
Antes de cotar peça nova, vale medir. O indicador mais objetivo é a folga diametral entre a crista do filete e o diâmetro interno do cilindro: com a máquina fria e bloqueada, mede-se o diâmetro externo da rosca em vários pontos com micrômetro e o interno do cilindro com súbito ou alesômetro, comparando com a folga original de projeto informada pelo fabricante. Quando a folga cresce muito além da especificação, a rosca deixa de bombear e passa a permitir retorno de fundido, o que aparece na prática como queda de vazão a mesma rotação, aumento do tempo de ciclo, variação de espessura do parison e maior consumo de energia por quilo produzido. A partir daí existem três caminhos: recuperar a rosca por recarga dura e retífica, recondicionar o cilindro por retífica e brunimento interno com bucha ou sobremedida, ou substituir o par completo. Recuperar tende a custar bem menos que a peça nova e é atrativo quando a geometria original ainda serve ao processo; substituir se justifica quando a rosca já foi recuperada várias vezes, quando o perfil está errado para a resina atual ou quando o cilindro já não comporta nova retífica. Trocar apenas a rosca em um cilindro desgastado costuma ser falso barato: a folga permanece grande e o ganho de vazão dura pouco.
- Sintoma de vazão: menos quilos por hora na mesma rotação e mesma resina.
- Sintoma de qualidade: parison com espessura irregular e peso de peça oscilando entre ciclos.
- Sintoma térmico: necessidade de elevar setpoints para manter o fundido homogêneo.
- Sintoma mecânico: ruído e vibração anormais, marcas de contato metálico na crista do filete.
- Sintoma de contaminação: pontos pretos e material carbonizado saindo depois de purga, sinal de estagnação ou risco na parede.
Integração com o restante da linha de sopro
O conjunto plastificante não trabalha sozinho e não deve ser cotado como peça isolada quando a linha já apresenta problemas. A contrapressão sentida pela rosca depende do cabeçote de sopro, da matriz e do mandril; um conjunto de matriz gasto ou mal dimensionado mascara sintomas e faz culpar a rosca por instabilidade que nasce no cabeçote. A montante, secagem e alimentação de resina influenciam a estabilidade: umidade e granulometria irregular de moído causam pulsação na zona de alimentação. Do lado térmico, resistências tipo coleira envelhecidas, termopares descalibrados e ventiladores de zona travados produzem perfil de temperatura falso, que se manifesta como defeito de fundido. Também é comum que a troca do conjunto exija revisar acoplamento com o redutor, mancal axial e alinhamento, sob pena de o desgaste voltar rapidamente por contato lateral. Em plantas com paradas frequentes para limpeza de circuito térmico, a rotina de manutenção preventiva se aproxima do trabalho de limpeza de trocador de calor em utilidades: intervalo definido, registro de parâmetros antes e depois e comparação objetiva de desempenho.
- Cabeçote, matriz e mandril: definem contrapressão e distribuição de espessura do parison.
- Resistências tipo coleira e termopares tipo J ou K: substituição conjunta evita segunda parada de linha.
- Acoplamento, mancal axial e alinhamento: garantem que o conjunto novo não desgaste prematuramente.
- Secagem e dosagem de moído: reduzem pulsação na zona de alimentação.
- Registro de vazão e consumo antes e depois da troca: base objetiva para medir o retorno do investimento.
O que reunir antes de pedir orçamento a fabricantes
Cotação de cilindro e rosca sopradora é orçamento de peça sob medida, e a qualidade da resposta depende diretamente da qualidade dos dados enviados. Fabricantes sérios trabalham por desenho técnico ou por engenharia reversa da peça desgastada, e nesse segundo caso pedem a peça física ou um levantamento dimensional completo. O que move o preço é objetivo: diâmetro e comprimento útil, razão L/D, tratamento de superfície escolhido, complexidade do perfil, presença de elementos de mistura, tipo de acoplamento e prazo pretendido, além do lote — quem compra o par completo costuma obter condição melhor do que quem compra apenas a rosca. Em compra de máquina completa ou repotenciação, entram ainda a adequação à NR-12 e o projeto elétrico do painel sob NR-10, que devem constar do escopo contratado e não ser tratados como extra descoberto depois da instalação.
- Diâmetro nominal da rosca e comprimento útil, medidos ou extraídos do desenho original.
- Razão L/D e razão de compressão atuais, quando conhecidas.
- Resina ou resinas processadas, percentual de moído e presença de carga mineral ou pigmento abrasivo.
- Vazão atual em kg/h e vazão desejada, com rotação de trabalho e potência do acionamento.
- Marca, modelo e ano da sopradora, com fotos das interfaces de acoplamento, flange e sede do bico.
- Tratamento de superfície pretendido: nitretado, bimetálico ou liga resistente à corrosão.
- Necessidade de itens conjuntos: resistências tipo coleira, termopares, matriz e mandril.
- Exigências documentais: certificado de material, relatório dimensional, garantia contratual e escopo de adequação sob NR-12.
O que só a Soluções Industriais entrega neste nicho
- Cotações que chegam ao marketplace citando diâmetro nominal e razão L/D fecham orçamento em menos etapas do que pedidos que informam apenas a marca da sopradora.
- Demanda concentrada em diâmetros de 45 mm a 90 mm, faixa típica das extrusoras-sopro de frascos e bombonas instaladas em converters brasileiros.
- Pedidos de recuperação por recarga e retífica aparecem com frequência semelhante à de conjunto novo, sinal de que o mercado trata o cilindro como ativo recondicionável.
- Compradores de linha de PVC rígido pedem perfil de baixo cisalhamento com muito mais frequência do que aceitam a rosca padrão de PEAD oferecida de prateleira.
- Fabricantes que aceitam engenharia reversa a partir da rosca desgastada dispensam desenho técnico e encurtam o prazo de reposição.
- Cotação de resistências tipo coleira e termopares na mesma ordem do cilindro é prática comum para evitar duas paradas de linha.
- Checklist mínimo de cotação recorrente: diâmetro, comprimento útil, L/D, resina processada, vazão desejada em kg/h, tipo de acoplamento e tratamento de superfície pretendido.
Perguntas frequentes
Dá para usar uma rosca de injetora em uma sopradora?
Não é recomendável. A rosca de injeção trabalha em ciclo alternado, com recuo axial e válvula de bloqueio na ponta, enquanto a rosca de extrusão-sopro precisa de fluxo contínuo e estável para formar o parison. Mesmo com diâmetro coincidente, o perfil de zonas e a razão de compressão são pensados para regimes diferentes, e o resultado prático é instabilidade de espessura e variação de peso da peça.
Vale a pena trocar só a rosca e manter o cilindro antigo?
Na maior parte dos casos não. O desgaste é do par: se o diâmetro interno do cilindro já abriu, a folga permanece elevada mesmo com rosca nova, e a recuperação de vazão dura pouco. A decisão correta passa por medir a folga diametral com micrômetro e alesômetro e comparar com a especificação original; só quando o cilindro está dentro da tolerância a troca isolada da rosca se justifica.
É possível fabricar sem o desenho técnico original da máquina?
Sim. A prática usual é a engenharia reversa a partir da peça desgastada, com levantamento dimensional das interfaces de acoplamento, flange, sede do bico e posição dos furos de termopar. Nesse caso é importante enviar a peça física ou um relatório dimensional completo e alinhar em contrato o relatório de inspeção da peça pronta antes do embarque.
Quanto tempo dura um conjunto cilindro e rosca?
Não existe número único: a vida útil depende da resina, do percentual de moído, da presença de carga mineral, da qualidade da purga e da regularidade do perfil térmico. Conjuntos nitretados processando resina virgem limpa duram bem mais do que os mesmos conjuntos rodando reciclado com carga. O caminho confiável é acompanhar a folga diametral e a curva de vazão em kg/h ao longo do tempo, em vez de trabalhar com prazo fixo de calendário.
Qual documentação técnica exigir do fabricante no orçamento?
Peça certificado do material do substrato, especificação do tratamento de superfície aplicado com dureza e profundidade de camada, relatório dimensional da peça acabada e termos claros de garantia com o que a cobre e o que a anula. Quando a compra envolve adequação da máquina, exija também o escopo de conformidade com a NR-12 e o projeto elétrico sob NR-10, com ART registrada no CREA pelo profissional habilitado responsável.
O conjunto influencia a conformidade da embalagem para alimentos?
Indiretamente, sim. A embalagem plástica em contato com alimentos é regida pela RDC 105/1999 e pela RDC 91/2001 da Anvisa, e defeitos de processo como material carbonizado por estagnação ou partículas de revestimento descamado se tornam contaminação do produto final. Por isso, em linhas de embalagem alimentícia, o critério de escolha do revestimento e a rotina de purga precisam ser tratados como parte do controle de qualidade, não apenas como manutenção.
Qual a diferença prática entre extrusão-sopro e injeção-sopro na hora de comprar o conjunto?
Na extrusão-sopro o par cilindro-rosca forma o parison de forma contínua e é o coração do processo. Na injeção-sopro a pré-forma é injetada em molde e depois soprada, de modo que o conjunto plastificante segue lógica de injeção, com válvula de retenção e movimento axial. Informar corretamente o processo ao fornecedor é essencial, porque a mesma medida de diâmetro atende geometrias completamente distintas.
Comprar de fabricante nacional ou importar o conjunto?
A comparação precisa considerar custo total, não apenas preço. O importado pode ter valor de peça competitivo, mas soma frete, tributos, prazo de trânsito e dificuldade de retrabalho local; o nacional costuma responder melhor em engenharia reversa, ajuste de interface e assistência em caso de não conformidade dimensional. Em parada de linha, prazo de reposição costuma pesar mais que a diferença de preço.
Que cuidados de segurança se aplicam durante a troca do conjunto?
A intervenção envolve massa elevada, superfícies residualmente quentes, resistências elétricas e acionamento por redutor. Aplicam-se a NR-12, com bloqueio e etiquetagem de energias, e a NR-10 para os serviços no painel e nas resistências. O içamento do cilindro exige acessórios adequados e a equipe deve ser capacitada, com a apreciação de risco documentada conforme os princípios da ABNT NBR ISO 12100.
Solicitar orçamento gratuito
Para obter cotações comparativas de cilindro e rosca sopradora, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 20 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), NR-10 (Segurança em Instalações e Serviços em Eletricidade), ABNT NBR ISO 12100, RDC 105/1999 (Anvisa), RDC 91/2001 (Anvisa).