

Cilindro Soprador
Aviso de segurança. A remontagem do conjunto plastificador em máquina sopradora envolve superfícies acima de 200 °C, acionamento de alta torção e circuitos de potência, e está sujeita à NR-12 e aos princípios da ABNT NBR ISO 12100:2013. A troca do cilindro, o realinhamento e a religação das resistências devem ser executados por profissional habilitado, com bloqueio de energia e ART quando houver alteração de projeto.
O que faz o cilindro soprador dentro do conjunto plastificador
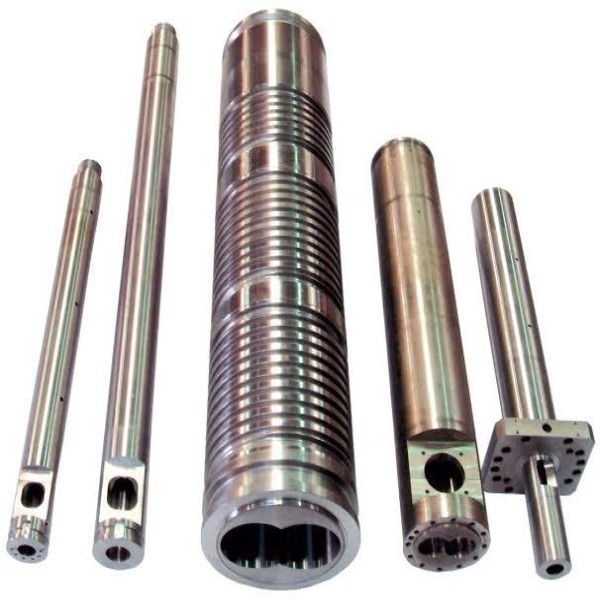
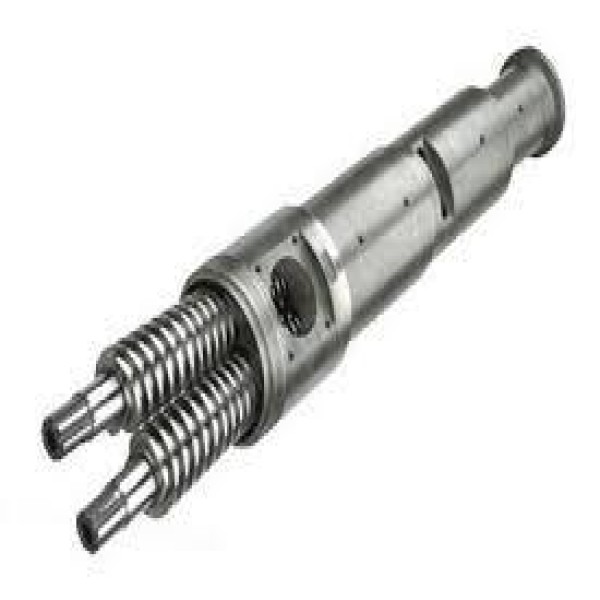
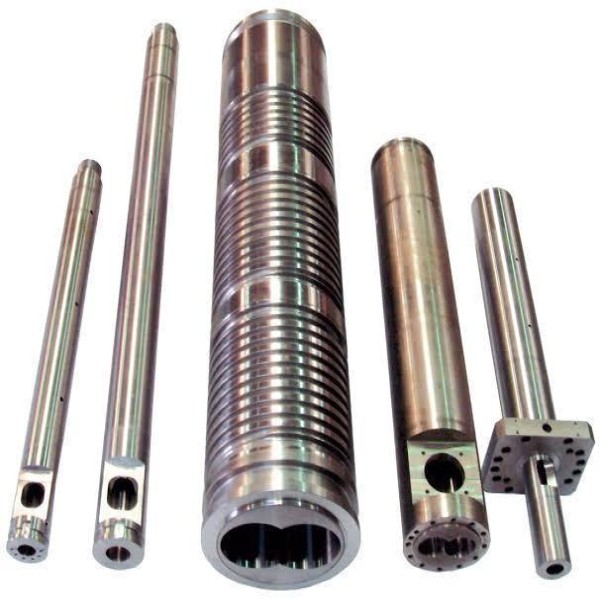
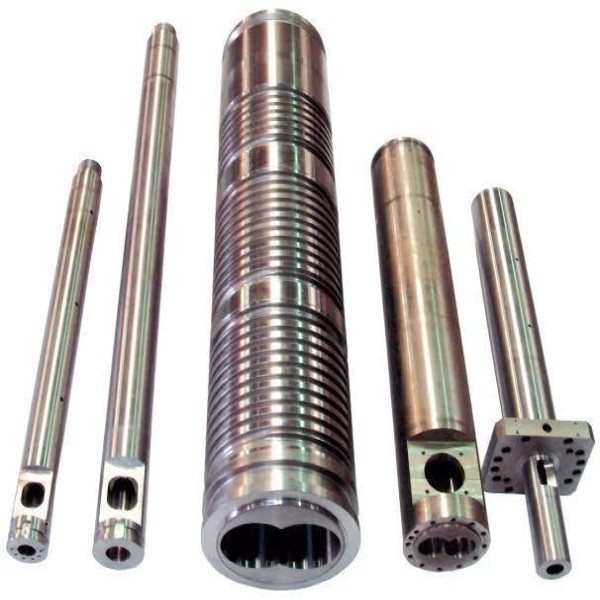
No processo de extrusão-sopro, o polímero granulado entra pelo furo de alimentação e é transportado, comprimido e fundido pela rosca dentro do cilindro. O cilindro cumpre três funções simultâneas: contenção mecânica da pressão, condução do calor das resistências para a massa e superfície de atrito controlado, que é justamente o que a nitretação ou o revestimento bimetálico garantem. Por isso o conjunto cilindro e rosca sopradora é especificado como par: trocar apenas uma das peças mantendo a outra desgastada devolve a folga fora de tolerância em poucas semanas e não recupera a vazão perdida.
- Zona de alimentação: transporte do granulado sólido, região de maior desgaste abrasivo.
- Zona de compressão: fusão do polímero por cisalhamento e condução térmica.
- Zona de dosagem: homogeneização e pressurização até o cabeçote.
- Garganta de alimentação: exige refrigeração para evitar fusão prematura e travamento do granulado.
Nitretado ou bimetálico: como escolher pelo polímero processado
A decisão de material é a que mais pesa no custo e na vida útil. Cilindro nitretado atende bem PEAD e PP virgens, com carga mineral baixa; assim que entram reciclado pós-consumo, carbonato de cálcio, masterbatch abrasivo ou fibra, a camada nitretada é consumida rápido e o bimetálico passa a fazer sentido. Para PVC o critério muda de abrasão para corrosão, porque a degradação térmica libera cloreto de hidrogênio e ataca ligas comuns. Exija do fornecedor laudo de dureza superficial por microindentação conforme a ASTM E384 e a espessura efetiva de camada — é o único documento que comprova o que foi entregue.
| Construção do cilindro | Dureza e camada típicas | Resina/carga indicada | Quando evitar |
|---|---|---|---|
| Nitretado gasoso (34CrAlMo5 / SAE 4140) | Cerca de 950 a 1.100 HV, camada efetiva de 0,4 a 0,7 mm | PEAD, PP e PEBD virgens, frascos de embalagem geral | Reciclado abrasivo, cargas minerais e fibra de vidro |
| Bimetálico liga Ni-Cr-B centrifugada | Faixa de 55 a 62 HRC, revestimento de 1,5 a 2,0 mm | Reciclado pós-consumo, composto com carga mineral, produção contínua | Aplicações de baixo volume onde o retorno não paga o custo extra |
| Bimetálico com carbeto de tungstênio | Acima de 60 HRC, revestimento de 1,5 a 2,0 mm | Composto com fibra de vidro e alta carga abrasiva | Resinas virgens sem carga, onde o custo não se justifica |
| Bimetálico base níquel resistente à corrosão | Dureza intermediária, foco em resistência química | PVC rígido e flexível, resinas com aditivo corrosivo | Casos em que o desgaste é puramente abrasivo, sem ataque químico |
Folga, desgaste e o momento certo de recuperar ou trocar
O critério objetivo de fim de vida é dimensional, não visual. Na montagem, a folga radial entre cilindro e rosca fica na ordem de milésimos do diâmetro; conforme o desgaste avança, essa folga cresce, o fundido retorna sobre os filetes e a máquina perde vazão, oscila pressão e passa a exigir mais temperatura para o mesmo ciclo. Meça o diâmetro interno com relógio comparador de furo em pelo menos três seções — alimentação, meio e dosagem — e em dois planos a 90°, e meça também o diâmetro externo da rosca sopradora na mesma parada. Queda sustentada de 10% a 15% na vazão, sem mudança de resina ou de perfil térmico, é o sinal prático de que o par saiu de tolerância.
- Inspeção dimensional programada a cada parada geral, tipicamente entre 6.000 e 8.000 horas de operação.
- Desgaste concentrado na zona de alimentação indica abrasivo no material; desgaste em um só lado indica desalinhamento ou empeno.
- Recondicionamento por camisa (liner) inserida é alternativa em máquinas antigas sem cilindro original disponível, custando fração do conjunto novo.
- Recuperar apenas a rosca em cilindro gasto é o erro mais comum e devolve o problema em pouco tempo.
Modos de falha e erros de especificação que destroem o cilindro
A maioria das falhas prematuras não vem do fabricante da peça, e sim da operação e da compra mal especificada. Partida sem encharque térmico adequado, com a rosca girando antes de o material no interior estar totalmente fundido, é a causa clássica de torção de rosca e riscos profundos no cilindro; o procedimento correto é aguardar a estabilização térmica após as zonas atingirem setpoint. Aquecimento desigual entre zonas, resistência queimada não detectada e apoio deficiente também produzem flexão do corpo e desgaste unilateral. Vale ainda checar a aplicação antes de cotar: um cilindro de extrusora convencional de filme e um cilindro de sopradora podem ter diâmetros parecidos e geometria de acoplamento totalmente diferente.
- Partida a frio sem encharque térmico: torção da rosca e sulcos no diâmetro interno.
- Corpo estranho metálico na alimentação: risco longitudinal irreversível, exige ímã e peneira na garganta.
- PVC processado em liga não resistente à corrosão: perda de camada por ataque químico, não por abrasão.
- Garganta de alimentação com refrigeração inoperante: fusão prematura do granulado e travamento.
- Especificar só o diâmetro sem o L/D e a furação de flange: peça chega incompatível com a máquina.
O que define o preço e o checklist para cotar cilindro soprador
Não existe tabela de preço para esse componente porque quase toda peça é sob medida. Os fatores que movem o orçamento são, em ordem de peso: construção e liga (bimetálico custa múltiplos do nitretado, mas entrega vida bem maior sob abrasivo), diâmetro interno e comprimento total, complexidade de usinagem de flange, furos de termopar e camisa de refrigeração, necessidade de engenharia reversa a partir da peça desgastada, prazo pedido e quantidade — reposição programada em par com a rosca costuma render condição melhor que compra emergencial. Tolerâncias gerais de usinagem devem ser acordadas em desenho, com referência do tipo ISO 2768-1 para as cotas não especificadas.
- Marca, modelo e ano da máquina sopradora onde o cilindro será instalado.
- Diâmetro interno nominal medido e comprimento total do cilindro.
- Relação L/D e número de zonas de aquecimento com posição dos furos de termopar.
- Geometria do flange: diâmetro, quantidade e passo dos furos, tipo de vedação.
- Posição e diâmetro do furo de alimentação e se há camisa de refrigeração.
- Resina processada, percentual de reciclado e tipo/teor de carga ou pigmento.
- Construção desejada: nitretado ou bimetálico, e se a rosca será cotada junto.
- Documentos exigidos: certificado de material, laudo de dureza e de camada, desenho aprovado antes da usinagem.
Particularidades por setor: alimentos, saneantes e químicos
Quem sopra frascos para alimentos, água e bebidas convive com uma exigência que o setor químico não tem na mesma intensidade: contaminação por partícula metálica e por material degradado retido em região desgastada do cilindro compromete o frasco perante as regras de embalagem plástica em contato com alimentos da RDC Anvisa nº 105/1999, e costuma ser detectada em inspeção visual como ponto escuro ou estria. Em saneantes e químicos com aditivos agressivos, o critério dominante volta a ser resistência química da liga. Já em linhas de frascos técnicos com carga e reciclado, o cilindro bimetálico deixa de ser opção premium e vira condição para manter o ciclo estável entre paradas.
O que só a Soluções Industriais entrega neste nicho
- Reposição de cilindro soprador é quase sempre engenharia reversa: a maioria das máquinas em operação no Brasil não tem desenho de fábrica disponível.
- Cotações fecham mais rápido quando o comprador informa diâmetro interno medido, comprimento total, furação de flange e resina processada no mesmo pedido.
- Fornecedores separam claramente cilindro para extrusão-sopro de cilindro para injeção de pré-forma PET — cotar o termo errado gera retrabalho de orçamento.
- Demanda concentrada em diâmetros de 45 a 90 mm, faixa típica das sopradoras de frascos de 100 mL a 5 L instaladas no país.
- Pedidos com percentual de reciclado pós-consumo acima de 30% migram de nitretado para bimetálico na maior parte das especificações.
- Prazo de fabricação sob medida costuma ser o gargalo real da parada de máquina, não o preço da peça.
- Laudo de microdureza e de camada é pedido por menos de um terço dos compradores, mesmo sendo o único documento que comprova o tratamento recebido.
- Recondicionamento por camisa inserida aparece como alternativa em máquinas antigas onde o cilindro novo completo não é mais fornecido pelo fabricante original.
Perguntas frequentes
Dá para comprar o cilindro soprador sem trocar a rosca?
Tecnicamente sim, mas só compensa quando a rosca é medida e comprovadamente está dentro de tolerância. Como cilindro e rosca desgastam em conjunto, montar peça nova contra peça gasta recria a folga excessiva e a perda de vazão em pouco tempo. Peça sempre a medição dos dois componentes antes de decidir.
Como identificar o cilindro se a máquina não tem manual nem desenho?
É o cenário mais comum em reposição no Brasil e se resolve por engenharia reversa. O fornecedor levanta diâmetro interno, comprimento, furação de flange, posição do furo de alimentação e dos alojamentos de termopar a partir da peça usada ou de um gabarito, e emite desenho para aprovação antes da usinagem, com tolerâncias gerais referenciadas em norma como a ISO 2768-1.
Quando o cilindro bimetálico realmente compensa o custo maior?
Quando há abrasivo no processo: reciclado pós-consumo em percentual relevante, carga mineral, pigmento abrasivo ou fibra. Nesses casos o revestimento centrifugado, com dureza na faixa de 55 a 62 HRC e espessura de 1,5 a 2,0 mm, sustenta vida útil muito superior à da camada nitretada de 0,4 a 0,7 mm. Em PEAD e PP virgens, o nitretado costuma ser a escolha economicamente correta.
Qual laudo devo exigir no recebimento da peça?
Certificado de material do substrato (por exemplo aço de nitretação conforme EN 10085 ou equivalente SAE 4140 da SAE J404), relatório de dureza superficial por microindentação segundo a ASTM E384 e a medição da camada efetiva ou da espessura do revestimento bimetálico. Sem esses documentos não há como distinguir uma peça tratada de uma peça apenas usinada.
Cilindro de sopradora é o mesmo de injetora de pré-forma PET?
Não. Extrusão-sopro forma o parison por extrusão contínua e usa conjunto plastificador de extrusora, enquanto a injeção de pré-forma PET usa canhão de injetora, com geometria, curso e acoplamento distintos. Informar o processo correto na cotação evita receber peça incompatível.
Existe periodicidade recomendada de inspeção do cilindro?
A prática de manutenção preditiva é medir o diâmetro interno em cada parada geral, o que em operação contínua costuma cair entre 6.000 e 8.000 horas, e correlacionar com a vazão da linha. Queda sustentada de 10% a 15% na produção sem alteração de resina ou de perfil térmico é indicativo de folga fora de tolerância.
Recondicionar o cilindro é viável ou é melhor comprar novo?
Recondicionamento por camisa inserida é viável principalmente em máquinas antigas cujo cilindro original não é mais fornecido, e custa fração do conjunto novo. A limitação é a espessura de parede disponível para o rebaixo e o estado do corpo: cilindro empenado ou com desgaste unilateral severo normalmente não é recuperável com garantia dimensional.
Que cuidados de segurança a troca do cilindro exige?
É serviço em máquina quente e energizada, enquadrado na NR-12 e nos princípios da ABNT NBR ISO 12100:2013, com bloqueio e etiquetagem de energia obrigatórios. A reinstalação das resistências e do cabeamento de potência deve observar a ABNT NBR 5410:2004 e ser conduzida por profissional habilitado, com verificação do aterramento e dos dispositivos de proteção antes do religamento.
O desgaste do cilindro pode afetar a conformidade do frasco produzido?
Pode. Região desgastada retém material degradado e libera partículas que aparecem como pontos escuros e estrias na parede do frasco, além de reduzir a homogeneidade do fundido. Em embalagens destinadas a contato com alimentos, esse tipo de contaminação é incompatível com as regras da RDC Anvisa nº 105/1999 e costuma gerar refugo de lote.
Solicitar orçamento gratuito
Para obter cotações comparativas de cilindro soprador, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), ABNT NBR ISO 12100:2013, ABNT NBR 5410:2004, EN 10085 (aços para nitretação), SAE J404, ASTM E384, ISO 2768-1, RDC Anvisa nº 105/1999.