

Aviso de segurança. Sopradora é máquina de risco combinado — mecânico no fechamento do molde, térmico no canhão e nos aquecedores, e pneumático no circuito de alta pressão. A adequação de proteções, intertravamentos e parada de emergência segue a NR-12 e a apreciação de risco da ABNT NBR ISO 12100, com intervenções elétricas sob NR-10; reservatórios de ar comprimido associados podem estar no escopo da NR-13. Projeto, adequação e laudo devem ser conduzidos por profissional legalmente habilitado com ART, especialmente em máquina usada, importada ou reformada.
Tipos de sopradora e o que cada rota produz
As três rotas de moldagem por sopro não são intercambiáveis: elas nascem de físicas diferentes e cada uma tem uma faixa de produto onde é imbatível. A extrusão-sopro parte de um tubo de material fundido extrudado continuamente e pinçado pelo molde, o que gera rebarba e exige refile, mas aceita geometrias com alça, peças grandes e paredes espessas. A injeção-sopro injeta primeiro uma pré-forma sobre um macho e sopra na estação seguinte, entregando gargalo dimensionalmente preciso e nenhuma rebarba, com limite prático de volume. A injeção-estiro-sopro estira axialmente a pré-forma antes de soprar e produz a biorientação molecular que dá ao PET resistência à pressão interna, indispensável em refrigerante e água com gás.
| Rota de processo | Resina típica | Faixa de volume da peça | Rebarba/refile | Aplicação característica |
|---|---|---|---|---|
| Extrusão-sopro contínua | PEAD, PP, PVC | 50 mL a 30 L | Sim, exige rebarbação | Frasco de saneante, galão, embalagem de lubrificante |
| Extrusão-sopro com cabeçote acumulador | PEAD alto peso molecular | 20 L a 1.000 L | Sim, volumosa | Bombona, tanque de combustível, reservatório técnico |
| Injeção-sopro (IBM) | PP, PS, PEAD | 5 mL a 500 mL | Não | Frasco farmacêutico, cosmético, conta-gotas |
| Injeção-estiro-sopro integrada | PET, PP | 100 mL a 5 L | Não | Garrafa de água, óleo comestível, embalagem carbonatada |
| Sopradora de pré-formas (linear) | PET | 200 mL a 10 L | Não | Envasadora que compra pré-forma pronta |
| Sopradora de pré-formas (rotativa) | PET | 300 mL a 3 L | Não | Alta cadência de bebida e água mineral |
- Extrusão-sopro (EBM): frascos de PEAD, galões, bombonas, tanques, dutos e peças com alça.
- Injeção-sopro (IBM): frascos de boca estreita em PP, PS e PEAD, farmacêuticos e cosméticos de baixo volume.
- Injeção-estiro-sopro (ISBM): garrafas PET de água, refrigerante, óleo e produtos carbonatados.
- Sopro de pré-formas em máquina linear ou rotativa: converte pré-forma comprada de terceiro, sem injetora na planta.
- Semiautomática de bancada e manual: baixa tiragem, protótipos, embalagem sob encomenda.
Como escolher entre extrusão-sopro, injeção-sopro e PET
A árvore de decisão começa pelo produto, não pela máquina. Se a peça tem alça integrada, parede espessa ou passa de 5 litros, extrusão-sopro é a única rota viável e a discussão migra para cabeçote contínuo ou acumulador. Se o frasco é pequeno, de boca estreita e o gargalo precisa fechar com tampa de rosca sem folga — típico de farmacêutico e cosmético —, injeção-sopro elimina a rebarba e o refile, ao custo de molde mais caro e limite de volume. Se o conteúdo é carbonatado ou exige barreira e transparência de vitrine, só o PET biorientado resolve, e aí a pergunta seguinte é se compensa injetar a pré-forma na planta ou comprá-la pronta e operar apenas a sopradora. Comprar pré-forma tira o investimento de injetora e molde de injeção do escopo, mas amarra o custo unitário ao fornecedor; injetar internamente exige uma linha completa e volume que justifique a máquina injetora de plástico dedicada às pré-formas.
- Peça acima de 20 L ou parede espessa: extrusão-sopro com cabeçote de acumulação, sem alternativa prática.
- Gargalo com tolerância apertada e sem rebarba: injeção-sopro.
- Bebida carbonatada, água com gás ou necessidade de brilho e transparência: injeção-estiro-sopro em PET.
- Tiragem abaixo de algumas centenas de peças por dia: semiautomática, com mão de obra compensando a automação.
- Portfólio com muitas trocas de formato: prefira arquitetura linear, cuja troca de molde e de conjunto de sopro é mais rápida que a rotativa.
Dimensionamento: de bph e peso da peça à capacidade da máquina
Dimensionar sopradora pela produção anual é o erro clássico. O que manda é a produção de pico por hora, incluindo perdas de setup e refugo de partida. Trabalhe com a produção-alvo dividida pelas horas efetivas do turno e acrescente uma folga de 15% a 25% para paradas de troca de molde, purga e ajuste de parison. Com o número em peças por hora, o fornecedor fecha número de cavidades e ciclo. Em paralelo, calcule o consumo de resina: multiplique o peso da peça acabada pelo ritmo horário e some a rebarba, que em extrusão-sopro costuma representar parcela relevante do material movimentado e retorna ao processo via moinho, exigindo moinho de facas e dosador de reciclado dimensionados junto. Se a fábrica também extruda perfis ou filmes, a mesma discussão de plastificação vale para a linha de extrusão de plásticos, mas os perfis de rosca não são intercambiáveis entre as duas aplicações.
| Cenário de produção | Arquitetura indicada | Nível de automação | Utilidades críticas |
|---|---|---|---|
| Baixa tiragem e protótipo | Semiautomática de bancada | Carga e descarga manual | Ar de rede e ponto elétrico |
| Frasco de saneante em turno único | Extrusão-sopro monoestação | Rebarbação semiautomática | Chiller, moinho, compressor de baixa pressão |
| Bombona e tanque técnico | Extrusão-sopro com acumulador | Manipulador de descarga | Chiller de maior capacidade, pé-direito elevado |
| Envase de água em PET, volume médio | Sopradora linear de pré-formas | Alimentador e orientador de pré-formas | Compressor de alta pressão, secador de ar, chiller |
| Bebida em alta cadência | Sopradora rotativa integrada ao enchimento | Bloco sopro-enchimento-rotulagem | Compressor de alta pressão redundante, sala de utilidades dedicada |
- Produção de pico, não média: dimensione pela semana de maior demanda do ano.
- Cavidades: dobrar cavidades não dobra a produção — o ciclo alonga com a carga térmica do molde.
- Resfriamento: o tempo de resfriamento domina o ciclo em parede espessa; chiller subdimensionado vira gargalo permanente.
- Rebarba e refugo: reserve capacidade de moagem e de dosagem de material reciclado no mesmo projeto.
- Área e pé-direito: sopradora com cabeçote acumulador e alimentação por cima exige pé-direito bem acima do padrão de galpão comum.
O que move o preço: máquina, molde e periféricos
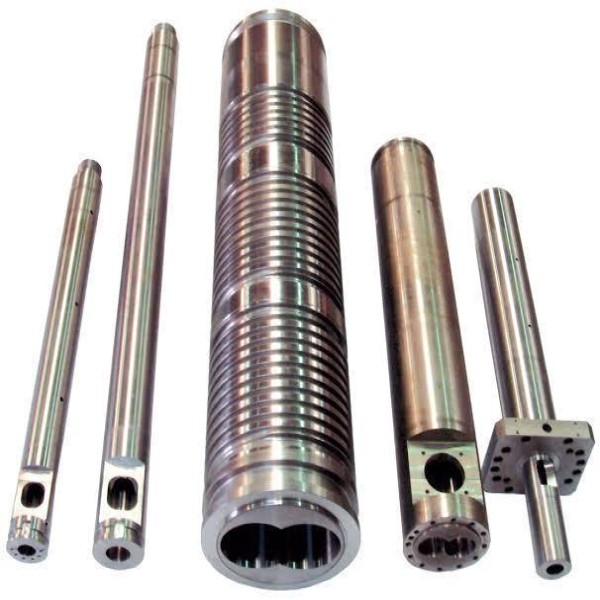
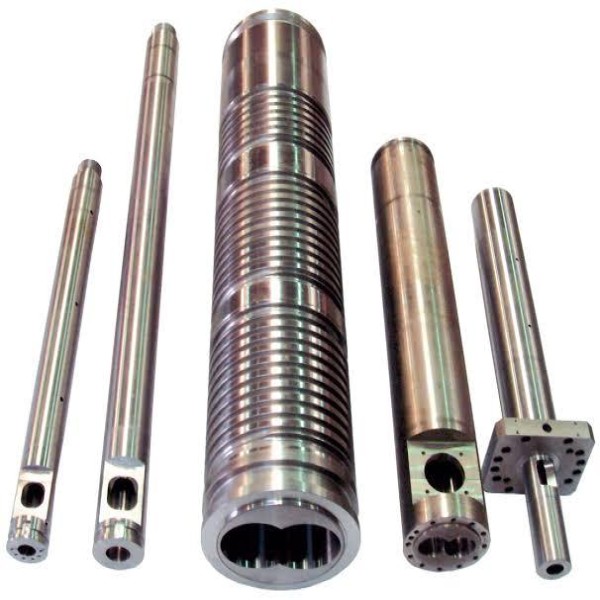
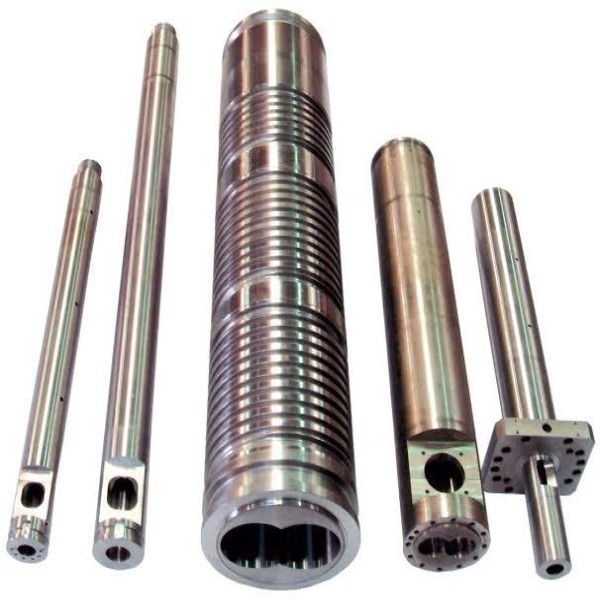
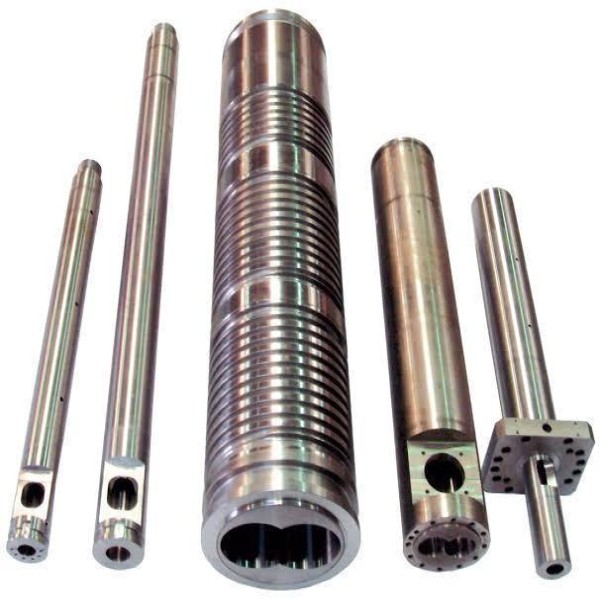
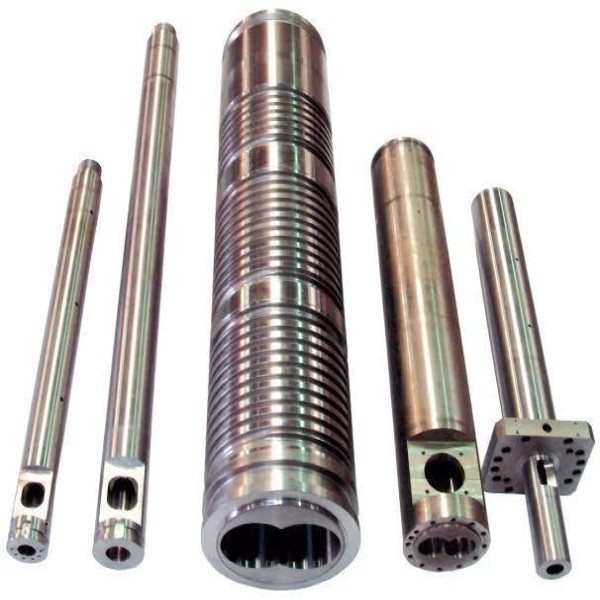
O preço da sopradora responde a poucos fatores dominantes, e o comparativo entre propostas só faz sentido quando todos estão no mesmo escopo. Pesa primeiro a arquitetura — semiautomática, linear ou rotativa —, depois o número de cavidades e estações, o tipo de cabeçote, o acionamento (hidráulico convencional versus servoacionado, que reduz consumo elétrico por peça e melhora repetibilidade ao custo de investimento maior) e o pacote de controle, com destaque para o sistema de parison control, que ajusta a espessura ao longo do comprimento do tubo e é o item que mais reduz gramatura por peça. Fora da máquina, três linhas costumam ficar de fora do primeiro orçamento e depois estouram o projeto: o molde, quase sempre cotado à parte; o compressor de alta pressão do PET, que atende faixas muito acima da rede fabril comum; e o sistema de água gelada. O conjunto de plastificação também é item de custo recorrente — quando o desgaste aparece, a reposição de cilindro e rosca sopradora restabelece a produtividade sem trocar a máquina, e o mesmo raciocínio vale para o canhão e rosca para injetora em plantas mistas.
- Molde: alumínio custa menos, usina mais rápido e conduz melhor o calor, encurtando ciclo; aço dura mais e suporta tiragens longas e resinas abrasivas.
- Acionamento servo: investimento maior, energia por peça menor — o retorno depende de horas anuais de operação.
- Parison control: reduz gramatura, e cada grama a menos por frasco multiplica pela tiragem anual.
- Compressor de alta pressão e secador de ar: item de utilidade que pode se aproximar do valor de uma máquina de entrada.
- Usada e importada: preço de aquisição menor, mas some adequação NR-12, retrofit de comando, frete, tributos e risco de peça de reposição indisponível.
Modos de falha e erros de especificação mais comuns
Os problemas recorrentes em sopro são de projeto de linha, não de operação. O mais frequente é o resfriamento subdimensionado: o molde não retira calor no ritmo previsto, o operador alonga o ciclo para a peça não deformar na desmoldagem e a produtividade contratada nunca aparece. O segundo é a espessura desigual do parison, que gera pontos finos, falha no teste de queda e refugo — sem parison control ou com o molde mal balanceado, a compensação é engrossar a peça inteira, elevando o consumo de resina. O terceiro é o ar comprimido: no PET, pressão insuficiente ou ar úmido produz garrafa mal formada e contaminação. Somam-se o desgaste de cilindro e rosca, que degrada a homogeneização e provoca variação de peso, o excesso de reciclado interno sem controle de dosagem, que altera propriedades mecânicas, e a compra de máquina usada sem checar adequação a proteções e intertravamentos.
- Ciclo real acima do prometido: quase sempre chiller ou circuito de água do molde subdimensionado.
- Peça com ponto fino e vazamento: distribuição de parison mal ajustada ou molde desbalanceado.
- Variação de peso entre peças: desgaste do conjunto de plastificação ou alimentação irregular de reciclado.
- Garrafa PET opaca ou com pérola: perfil de aquecimento das pré-formas fora de faixa ou estiramento inadequado.
- Máquina usada parada aguardando adequação: proteções e comandos fora da NR-12, custo não previsto na compra.
Conformidade: NR-12, ar comprimido e embalagem para alimentos
A conformidade de uma sopradora se organiza em três frentes. A primeira é a segurança da máquina: proteções fixas e móveis intertravadas na zona de fechamento do molde, dispositivos de parada de emergência, isolamento das superfícies aquecidas e procedimentos de bloqueio para manutenção, tudo sob a NR-12, com a apreciação de risco estruturada conforme a ABNT NBR ISO 12100. Intervenções em painel, resistências e acionamentos seguem a NR-10. A segunda frente é o ar comprimido: além do compressor, o reservatório e o circuito de alta pressão podem se enquadrar na NR-13, exigindo inspeção periódica e prontuário. A terceira é o produto: embalagem plástica destinada a alimento ou bebida precisa de resina e processo aderentes às resoluções da Anvisa, com destaque para a RDC 105/1999, sobre disposições gerais de embalagens plásticas em contato com alimentos, e a RDC 91/2001, sobre critérios gerais e classificação de materiais. Máquina importada ou reformada exige apreciação de risco e documentação assinada por profissional habilitado, com ART.
Checklist de cotação e o que exigir do fornecedor
Cotação de sopradora só é comparável quando as propostas partem do mesmo escopo. Antes de abrir o pedido, reúna o desenho ou a amostra da peça com volume e peso-alvo, a resina definida, a produção de pico em peças por hora, o número de formatos que vão rodar na mesma máquina e as utilidades disponíveis na planta (energia, ar comprimido, água gelada, pé-direito). Na proposta, exija que molde, periféricos e comissionamento apareçam como linhas separadas, e peça o ciclo estimado por formato — não apenas a capacidade nominal. Para máquina usada, condicione o negócio ao laudo de adequação e à confirmação de disponibilidade de peças de reposição; para importada, verifique manual em português, treinamento e assistência técnica no Brasil. Se a planta já opera outros processos, avalie sinergia de utilidades e de estoque de peças com equipamentos como uma injetora de plástico ou uma extrusora dedicada a perfis.
- Dados da peça: volume, peso-alvo, geometria, tipo de gargalo e tampa.
- Resina e percentual de reciclado previsto na formulação.
- Produção de pico em peças por hora e número de turnos.
- Escopo separado: máquina, molde por formato, periféricos, instalação e treinamento.
- Ciclo estimado por formato e consumo elétrico e de ar por peça.
- Documentação: apreciação de risco NR-12, manual, esquemas elétricos e lista de peças de desgaste.
- Pós-venda: prazo de atendimento, estoque de peças no país e condições de garantia.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em duas pontas opostas: sopradoras semiautomáticas de bancada para envasadoras pequenas e linhas rotativas de PET acima de 6.000 peças por hora, com pouco meio de campo.
- Compradores que chegam pedindo apenas a máquina e descobrem no orçamento que o compressor de alta pressão e o chiller pesam tanto quanto a sopradora.
- Pedidos frequentes de reposição de cilindro e rosca antes de qualquer troca de máquina, sinal de que a plastificação desgastada é o gargalo real.
- Cotações de sopradora usada em que o custo de adequação à NR-12 é decidido depois da compra, não antes.
- Fabricantes nacionais fortes em extrusão-sopro de PEAD e presença majoritariamente importada nas linhas rotativas de PET.
- Especificação de frasco para alimento e cosmético que trava por falta de definição de resina e laudo de contato, não por falta de máquina.
- Volume de busca modesto e disperso, com o comprador chegando pelo produto final (frasco, bombona, galão) e não pelo nome da máquina.
- Molde de sopro cotado à parte da máquina na maioria das propostas, o que distorce comparações feitas só pelo preço do equipamento.
Perguntas frequentes
Qual a diferença entre sopradora e injetora?
A injetora preenche completamente a cavidade de um molde com resina fundida sob pressão e produz peça maciça ou de parede definida pelo molde macho e fêmea. A sopradora produz corpo oco: forma um pré-molde e o expande com ar comprimido contra a parede da cavidade. Frasco, galão e garrafa saem de sopro; tampa, caixa e componente técnico saem de injeção. Muitas plantas operam as duas, e na injeção-sopro os dois processos convivem na mesma máquina.
Preciso de injetora para produzir garrafa PET?
Não necessariamente. Existem dois caminhos: a linha integrada de injeção-estiro-sopro, que injeta a pré-forma e sopra na mesma máquina, e a sopradora de pré-formas, que compra a pré-forma pronta de terceiros e apenas aquece e sopra. O segundo caminho reduz muito o investimento inicial e a complexidade de moldes, mas amarra o custo unitário ao fornecedor de pré-forma e à sua disponibilidade.
Molde de sopro vem incluído no preço da sopradora?
Na maioria das propostas, não. Molde é cotado por formato e é o principal motivo de propostas aparentemente equivalentes divergirem no total. Ao comparar orçamentos, exija molde, periféricos, instalação e treinamento em linhas separadas e informe quantos formatos diferentes a máquina vai rodar.
Que utilidades a fábrica precisa ter antes de instalar uma sopradora?
No mínimo, energia elétrica com painel dimensionado, ar comprimido tratado e sistema de água gelada para o molde. Em PET, o ar de sopro trabalha em faixa de alta pressão muito acima da rede fabril comum e exige compressor específico com secagem. O reservatório de ar comprimido associado pode entrar no escopo de inspeção da NR-13, com prontuário e responsável técnico.
Vale a pena comprar sopradora usada?
Pode valer, principalmente em extrusão-sopro, onde a base instalada nacional é grande. O risco está em três pontos: adequação à NR-12, que precisa ser orçada antes da compra e não depois; disponibilidade de peças de desgaste, sobretudo cilindro, rosca e componentes de cabeçote; e estado do comando elétrico, que muitas vezes exige retrofit. Condicione o negócio a laudo de profissional habilitado com ART.
Como reduzir o consumo de resina por peça?
O ganho mais direto vem do controle de espessura do parison, que distribui material só onde a peça precisa em vez de engrossar a parede inteira. Somam-se o balanceamento térmico do molde, o ajuste fino do ciclo e o reaproveitamento controlado da rebarba moída, com dosagem monitorada para não comprometer as propriedades mecânicas. Cada grama a menos por frasco se multiplica pela tiragem anual.
Posso usar qualquer resina em qualquer sopradora?
Não. Perfil de rosca, temperaturas e projeto de cabeçote são definidos pela resina. PEAD, PP, PVC, PC e PET têm comportamentos de fusão e sensibilidade térmica distintos — PVC, por exemplo, exige controle térmico rigoroso pelo risco de degradação. Trocar de família de resina em máquina existente costuma exigir troca do conjunto de plastificação e revisão do processo.
Que documentação a embalagem soprada precisa para envasar alimento?
A resina precisa ser grau alimentício, com documentação do fornecedor comprovando conformidade com as resoluções da Anvisa sobre embalagens plásticas em contato com alimentos, especialmente a RDC 105/1999 e a RDC 91/2001. O processo também importa: controle de contaminação, cuidado com o uso de material reciclado e rastreabilidade de lote fazem parte da conformidade, não só a matéria-prima.
Quanto tempo leva entre o pedido e a máquina produzindo?
O prazo raramente é o da máquina isolada. Somam-se a fabricação dos moldes por formato, a preparação de utilidades na planta — especialmente compressor de alta pressão e sistema de água gelada —, a instalação e o comissionamento com ajuste de processo por formato. Peça ao fornecedor um cronograma que separe entrega, instalação, comissionamento e aprovação da primeira peça, em vez de um prazo único.
Solicitar orçamento gratuito
Para obter cotações comparativas de sopradora, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 23 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12, NR-13, NR-10, ABNT NBR ISO 12100, Anvisa RDC 105/1999, Anvisa RDC 91/2001.