



Rosca sopradora preço
Aviso de segurança. A rosca extrusora opera em conjunto com canhão aquecido acima de 150 °C e acionamento de alto torque, o que enquadra a linha nas exigências de proteção, intertravamento e parada de emergência da NR-12 e na apreciação de risco descrita na ABNT NBR ISO 12100. Alterações de geometria, retrabalho de haste ou troca de conjunto rosca-canhão devem ser conduzidas com projeto e acompanhamento de profissional habilitado com ART, e a adequação da máquina precisa ser revalidada após a intervenção.
Tipos de rosca extrusora e quando cada uma se aplica
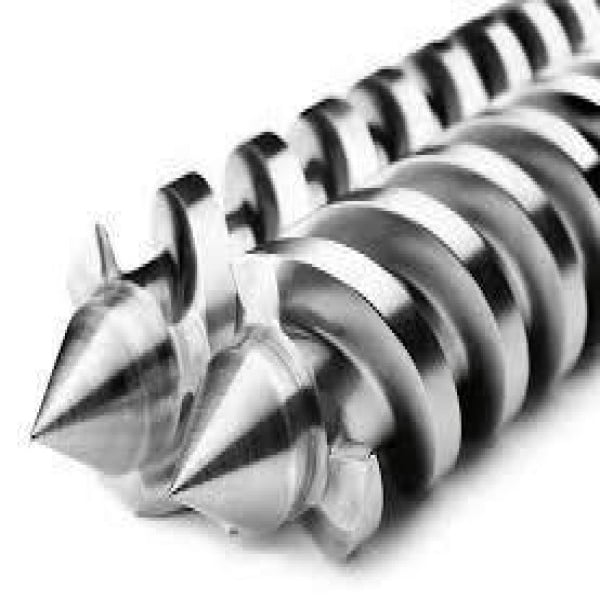
A primeira decisão é entre monorrosca e dupla rosca. A monorrosca domina extrusão de perfis, chapas, filmes e tubos, porque tem custo menor, construção mais simples e bombeamento estável quando o material já vem homogêneo. A dupla rosca corrotante é a escolha para composição, incorporação de cargas, masterbatch e materiais que precisam de mistura distributiva e dispersiva intensa. A dupla rosca contrarrotante atende principalmente PVC rígido em pó, por conta do transporte positivo e do baixo cisalhamento. Dentro da monorrosca há ainda variantes de geometria que mudam completamente o desempenho, como a rosca de barreira, que separa fisicamente o leito sólido do polímero já fundido, e a rosca com elemento de mistura tipo Maddock, usada para eliminar gel e melhorar dispersão de pigmento.
- Monorrosca convencional: perfis, tubos, chapas e filmes com material homogêneo de entrada.
- Monorrosca de barreira: ganho de estabilidade de fusão e maior vazão no mesmo diâmetro.
- Monorrosca com zona de degasagem: reciclados e materiais higroscópicos com umidade residual.
- Dupla rosca corrotante: composição, masterbatch e incorporação de cargas e fibras.
- Dupla rosca contrarrotante: PVC rígido em pó e formulações sensíveis ao cisalhamento.
- Rosca de alimentação a frio: extrusão de borracha e compostos elastoméricos.
Como escolher a rosca pelo polímero e pela aplicação
Não existe rosca universal: a mesma máquina com roscas diferentes entrega resultados incompatíveis. A regra prática de partida é casar taxa de compressão com o comportamento de fusão do polímero e o formato de entrada do material. Poliolefinas em grânulo aceitam compressões maiores porque fundem em faixa larga e toleram cisalhamento. PVC rígido exige compressão baixa e canal raso, sob risco de degradação térmica e liberação de cloreto. Materiais em pó ou flake de reciclado têm densidade aparente baixa, o que demanda canal de alimentação mais profundo para não estrangular a vazão. Em linhas alimentícias, além do desempenho, entra a exigência de rastreabilidade do material e conformidade sanitária do composto extrudado.
| Material processado | Taxa de compressão usual | L/D usual | Tratamento indicado | Ponto crítico |
|---|---|---|---|---|
| PEAD / PP grânulo | 3:1 a 4:1 | 24:1 a 30:1 | SAE 4140 nitretado | Homogeneização de pigmento |
| PVC rígido em pó | 1,8:1 a 2,5:1 | 20:1 a 26:1 | Aço inoxidável ou revestimento anticorrosivo | Corrosão e degradação térmica |
| PET com umidade residual | 2,5:1 a 3:1 | 30:1 a 33:1 | Bimetálico com zona de degasagem | Hidrólise por umidade |
| Composto com carga mineral ou fibra de vidro | 2,5:1 a 3,5:1 | 26:1 a 33:1 | Bimetálico com carboneto de tungstênio | Desgaste abrasivo acelerado |
| Reciclado flake PEAD/PP | 2,5:1 a 3:1 | 28:1 a 33:1 | Nitretado ou bimetálico com vent | Densidade aparente baixa na alimentação |
| Borracha e elastômeros | Baixa, alimentação a frio | 12:1 a 20:1 | Nitretado com haste refrigerada | Pré-vulcanização por calor excessivo |
Materiais, tratamentos e a decisão entre nitretada e bimetálica
A escolha do material da haste é o item que mais separa uma rosca barata de uma rosca com vida útil compatível com a operação. A rosca em SAE 4140 nitretado é o padrão econômico e atende bem materiais virgens sem carga: entrega dureza superficial elevada em camada relativamente fina, com bom custo por unidade. O conjunto bimetálico aplica por fusão uma liga à base de níquel-cromo-boro ou carregada com carboneto de tungstênio sobre o filete, formando camada bem mais espessa e resistente à abrasão. O custo de uma rosca bimetálica costuma ficar em patamar bastante superior ao da nitretada equivalente, então a conta só fecha quando o material processado é abrasivo ou corrosivo o bastante para reduzir drasticamente o intervalo de troca. Em compostos de PVC e formulações com retardante de chama, o mecanismo dominante é corrosão, não abrasão — nesse caso, revestimento anticorrosivo ou aço inoxidável resolve mais do que dureza pura.
- Nitretação: camada fina de alta dureza; boa relação custo-benefício em virgem sem carga.
- Bimetálico Ni-Cr-B: resistência combinada a abrasão e corrosão moderada.
- Bimetálico com carboneto de tungstênio: linha de compostos com fibra de vidro e carga mineral.
- Cromo duro sobre canal: reduz aderência e facilita limpeza em troca de cor.
- Polimento de canal e filete com controle de rugosidade conforme ABNT NBR ISO 4287.
- Aço inoxidável: PVC, retardantes de chama e ambientes com halogenados.
Geometria: L/D, taxa de compressão e elementos de mistura
A relação L/D define quanto tempo o material fica sob temperatura e cisalhamento dentro do canhão. Roscas curtas, na faixa de 20:1, aquecem menos e servem a materiais sensíveis; roscas longas, de 30:1 a 33:1, ampliam o tempo de residência e permitem incluir zona de degasagem e elementos de mistura sem sacrificar a dosagem. A taxa de compressão é a razão entre o volume do canal na alimentação e na dosagem, e traduz o quanto o material é adensado ao longo do percurso. Já os elementos de mistura são inseridos quando o problema não é fundir, e sim homogeneizar: o elemento tipo Maddock trabalha por cisalhamento forçado sobre uma barreira, atacando gel e material não fundido, enquanto pinos e anéis distributivos espalham aditivo e pigmento. Trocar geometria é o caminho para elevar produtividade sem trocar a máquina inteira, desde que torque e potência do acionamento suportem o novo perfil.
Desgaste, folga radial e o momento de reformar ou substituir
O indicador objetivo de saúde da rosca é a folga radial entre a crista do filete e a parede interna do canhão. Ela cresce com o uso e, quando ultrapassa várias vezes o valor original de projeto, o material começa a refluir sobre o filete: a vazão cai, a pressão na matriz oscila, o consumo específico de energia sobe e aparecem variação de espessura e pontos não fundidos. O diagnóstico correto mede rosca e canhão separadamente, porque recuperar apenas a rosca em uma camisa já ovalizada devolve o problema em pouco tempo. Também é preciso verificar retilineidade: rosca empenada por partida com material solidificado ou por travamento raspa a camisa de forma assimétrica e normalmente não compensa recuperar. Reforma por recomposição de filete com solda seguida de retífica costuma custar uma fração do valor de uma rosca nova, mas só faz sentido quando o núcleo está íntegro e o desgaste está concentrado na crista.
- Queda persistente de vazão com os mesmos parâmetros de processo e mesma matéria-prima.
- Oscilação de pressão no cabeçote e variação dimensional do produto extrudado.
- Marcas de contato metálico, riscos longitudinais e brilho anormal na crista do filete.
- Presença de partículas metálicas no produto, crítica em linha alimentícia.
- Aumento do consumo de energia por quilo processado sem mudança de formulação.
- Rosca empenada ou com núcleo desgastado: substituição costuma superar a reforma.
O que define o preço de uma rosca extrusora
O preço não sai de tabela fechada: é montado a partir de diâmetro, comprimento útil, material da haste, tipo de tratamento superficial, complexidade do perfil e existência ou não de desenho de fabricação. Diâmetro e L/D pesam porque determinam a barra de aço bruta e o tempo de usinagem em máquina de curso longo. O tratamento é o segundo maior fator: revestimento bimetálico aplicado por fusão eleva o valor de forma significativa frente à nitretação. Perfis com barreira, elementos de mistura ou zona de degasagem exigem mais operações e ferramental. Um item costuma ser subestimado no orçamento: quando não há desenho técnico, o fornecedor precisa levantar a geometria a partir da rosca desgastada, o que adiciona etapa de engenharia reversa, prazo e risco de replicar um perfil que já não era o ideal. Reposição em desenho de catálogo, com estoque de barra e perfil conhecido, é sempre o cenário mais rápido e barato.
- Diâmetro nominal e comprimento útil: base do custo de matéria-prima e usinagem.
- Tratamento superficial: nitretação, cromo duro, bimetálico ou aço inoxidável.
- Complexidade do perfil: barreira, Maddock, pinos, zona de degasagem.
- Existência de desenho técnico versus engenharia reversa a partir de amostra.
- Exigência de laudos: dureza HRC, profundidade de camada, retilineidade e rugosidade.
- Prazo: urgência com máquina parada encarece frente a programação antecipada.
Checklist de cotação e como avaliar fornecedores e retíficas
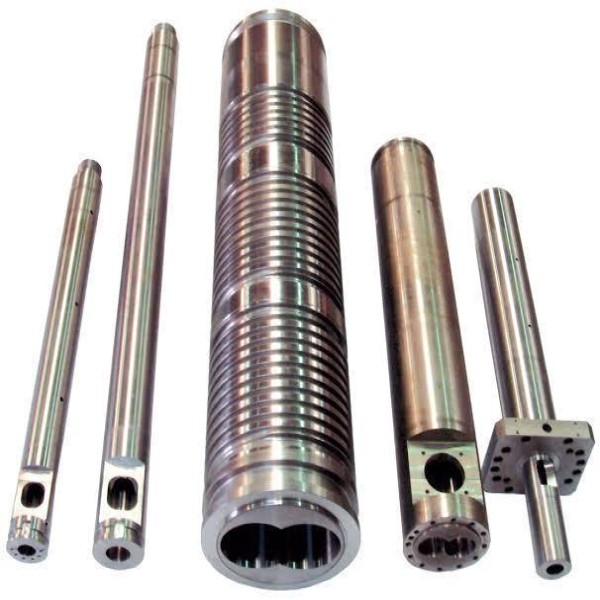
Cotação de rosca sem dados completos volta com preço genérico e prazo irreal. Antes de abrir o pedido, reúna diâmetro nominal, comprimento total e comprimento útil, tipo de acoplamento e chaveta, marca e modelo da extrusora, polímero e formulação processados, produção-alvo em quilos por hora e histórico de desgaste da máquina. Se existir desenho de fabricação, envie junto: ele reduz prazo e elimina divergência de perfil. No lado do fornecedor, o que separa uma retífica estruturada de uma oficina genérica é capacidade de medição e documentação — equipamento para verificar retilineidade em todo o comprimento, controle de dureza superficial, registro de profundidade de camada e capacidade de usinar também a camisa quando o conjunto precisa ser refeito em par. Peça o relatório dimensional e o certificado de tratamento como parte da entrega, não como cortesia.
- Diâmetro nominal, comprimento total e comprimento útil da rosca.
- Marca, modelo e ano da extrusora; tipo de acoplamento e ponta de acionamento.
- Polímero, formulação e percentual de carga ou reciclado.
- Produção desejada em kg/h e perfil de produto (tubo, filme, chapa, perfil).
- Existência de desenho técnico ou necessidade de levantamento por amostra física.
- Laudos exigidos: dureza, camada, retilineidade e rastreabilidade do aço.
- Prazo de fabricação e disponibilidade de rosca reserva para não parar a linha.
O que só a Soluções Industriais entrega neste nicho
- Concentração de retíficas de rosca e canhão no eixo São Paulo, Joinville e Caxias do Sul, com prazos distintos para sob medida e reforma.
- Demanda crescente por roscas com zona de degasagem em linhas de reciclado PEAD e PP pós-consumo com umidade residual.
- Cotações que separam claramente rosca nitretada de conjunto bimetálico quando o composto tem carga mineral ou fibra de vidro.
- Pedidos recorrentes de laudo de dureza superficial em HRC e de profundidade de camada nitretada junto ao orçamento.
- Compradores que chegam com a rosca desgastada em mãos e precisam decidir entre recuperar filete por solda ou fabricar nova.
- Segmento alimentício exigindo rastreabilidade de material e conformidade com resoluções da Anvisa para o composto extrudado.
- Diferença de prazo relevante entre rosca de reposição em desenho de catálogo e rosca desenhada a partir de amostra física.
Perguntas frequentes
Qual a vida útil média de uma rosca extrusora?
Depende quase inteiramente do material processado e do tratamento superficial. Roscas nitretadas processando poliolefina virgem costumam durar vários anos em operação contínua, enquanto a mesma rosca em composto com fibra de vidro pode perder folga em poucos meses. O critério não é tempo, e sim a folga radial medida frente ao valor original de projeto.
Vale mais a pena reformar a rosca ou comprar uma nova?
A reforma por recomposição de filete e retífica custa uma fração de uma rosca nova e é indicada quando o desgaste está concentrado na crista e o núcleo permanece íntegro. Rosca empenada, com desgaste no núcleo ou já reformada várias vezes normalmente não compensa. Meça sempre o canhão junto: recuperar rosca em camisa ovalizada devolve o problema em pouco tempo.
Preciso trocar a rosca e o canhão sempre em conjunto?
Não obrigatoriamente, mas o diagnóstico tem de ser feito em par. Se o canhão está dentro da tolerância dimensional, apenas a rosca pode ser substituída. Quando a camisa apresenta ovalização ou desgaste localizado na zona de dosagem, trocar só a rosca gera perda rápida de desempenho e desperdiça o investimento.
É possível aumentar a produção só trocando o perfil da rosca?
Sim, em muitos casos. Migrar de uma rosca convencional para um perfil de barreira com elemento de mistura pode elevar vazão e estabilidade de fusão no mesmo diâmetro. O limite é o acionamento: o motor, a caixa redutora e a capacidade de aquecimento e refrigeração precisam suportar o novo torque e a nova carga térmica, o que exige avaliação de profissional habilitado.
Quais documentos devo exigir do fornecedor na entrega?
Peça relatório dimensional com medição de diâmetro em vários pontos e verificação de retilineidade, certificado de tratamento superficial com dureza em HRC e profundidade de camada, e rastreabilidade do aço utilizado. Em revestimento bimetálico, solicite a identificação da liga aplicada. Esses documentos são a única forma objetiva de comparar propostas com preços diferentes.
Como cotar rosca sem ter o desenho técnico da máquina?
É possível, mas o fornecedor terá de levantar a geometria a partir da peça desgastada, o que adiciona etapa de engenharia reversa, prazo e custo. Envie ao menos marca, modelo e ano da extrusora, diâmetro nominal, comprimento útil, tipo de acoplamento e o polímero processado. Fotografias do acoplamento e da região desgastada ajudam a reduzir o retrabalho de orçamento.
Rosca extrusora para linha de alimentos tem exigência diferente?
Sim. Além do desempenho de processo, o composto extrudado destinado a embalagem e utensílios em contato com alimentos precisa atender às resoluções da Anvisa aplicáveis, como a RDC 91/2001 e a Resolução 105/1999. Isso reforça o controle sobre partículas metálicas geradas pelo atrito rosca-canhão e torna a folga radial excessiva um risco de conformidade, não apenas de produtividade.
A troca da rosca afeta a conformidade da máquina com a NR-12?
A substituição por item idêntico não altera a apreciação de risco. Já alteração de geometria, mudança de acionamento ou modificação estrutural do conjunto configuram intervenção na máquina e exigem revalidação das proteções e do sistema de segurança conforme a NR-12 e os princípios da ABNT NBR ISO 12100, com projeto e ART de profissional habilitado.
Vale manter uma rosca reserva em estoque?
Em linha de produção contínua, sim. O prazo de fabricação de uma rosca sob medida é contado em semanas, e urgência com máquina parada encarece o pedido. Manter uma rosca reserva do perfil mais utilizado transforma uma parada de semanas em uma troca de horas, o que costuma pagar o capital imobilizado já na primeira ocorrência.
Solicitar orçamento gratuito
Para obter cotações comparativas de rosca extrusora, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 18 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12, ABNT NBR ISO 12100, ABNT NBR ISO 4287, Resolução Anvisa RDC 91/2001, Resolução Anvisa 105/1999.