
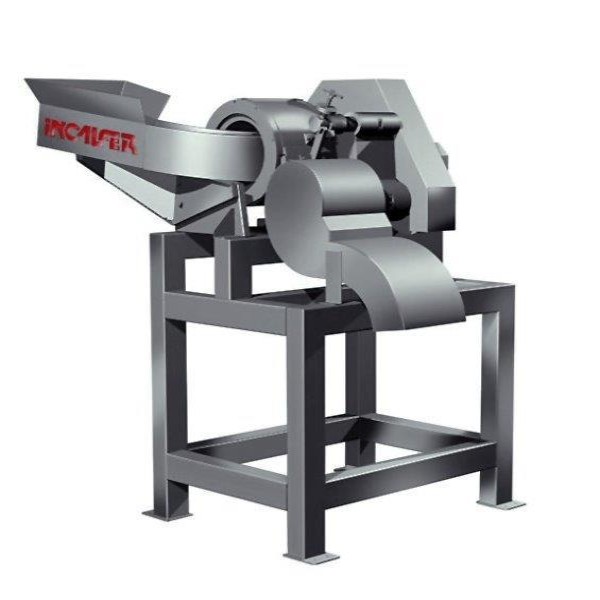

máquina de fabricar batata frita
Aviso de segurança. Equipamentos de fritura industrial combinam óleo acima de 170 °C, energia elétrica, gás e, em alguns arranjos, vapor — riscos de queimadura, incêndio e contaminação alimentar. A adequação à NR-12, à NR-10 e, quando houver gerador de vapor ou vaso de pressão, à NR-13 deve ser atestada por profissional legalmente habilitado, com projeto e ART; a operação sanitária segue as boas práticas da Portaria SVS/MS nº 326/1997 e da RDC Anvisa nº 275/2002. As informações desta página são orientativas e não substituem laudo técnico nem parecer da vigilância sanitária local.
Etapas da linha: o que cada módulo faz
Uma linha completa começa pela recepção e lavagem com remoção de pedras, segue para o descascamento (abrasivo com cilindros de carborundum, ou a vapor sob pressão em plantas maiores) e para a mesa de inspeção, onde se retiram defeitos. O corte pode ser feito por lâminas rotativas ou por hidrocorte, em que a batata é impulsionada por água contra uma grade de facas. Depois vêm a lavagem do amido superficial, o branqueamento em água a 65-80 °C (obrigatório para palito congelado, opcional para chips), a secagem, a fritura, a desoleificação e o tempero em tambor rotativo. Por isso a máquina de fabricar batata frita raramente opera isolada: ela se encaixa numa linha com outros equipamentos para processamento de alimentos, e o projeto sanitário de cada módulo — cantos arredondados, drenagem total, ausência de pontos mortos — segue a lógica da ISO 14159, que trata dos requisitos de higiene no projeto de máquinas.
- Lavadora com remoção de pedras e escovas: protege as facas de corte contra impacto.
- Descascadora abrasiva: perda típica de casca entre 8% e 15%, dependendo do calibre.
- Cortador de lâminas ou hidrocorte: define espessura, quebra e uniformidade.
- Branqueador e secador: reduzem açúcares superficiais e água antes da fritura.
- Fritadeira com filtragem: núcleo do processo e maior consumidor de energia.
- Desoleificadora e temperadora: ajustam teor de gordura e sabor final.
Chips, palito congelado ou rústica: cada produto exige uma máquina diferente
O erro mais caro é comprar uma fritadeira genérica para um produto que ela não faz. Chips saem de fatias finas fritas até crocância total, com umidade final abaixo de 2% e teor de óleo alto. Palito pré-frito congelado passa por fritura parcial de menos de dois minutos e é congelado: o produto sai da fábrica cru por dentro. Batata rústica com casca dispensa descascadora, mas exige lavagem mais severa. Em operações menores, um cortador de legumes com discos intercambiáveis resolve o fatiamento inicial, mas não sustenta uniformidade acima de algumas centenas de quilos por hora. Para exportação e grandes redes, o controle de temperatura e tempo também responde ao guia Codex CAC/RCP 67-2009, de redução de acrilamida em alimentos, que recomenda fritar na menor temperatura e no menor tempo compatíveis com o produto.
| Produto final | Corte típico | Fritura (referência) | Módulos indispensáveis | Teor de óleo aproximado |
|---|---|---|---|---|
| Chips (batata chips) | Fatia de 1,2 a 1,8 mm | 170-180 °C, 2 a 3 min, até crocância | Fatiador, lavagem de amido, fritadeira, desoleificadora, temperadora | 30% a 38% |
| Palito pré-frito congelado | Palito de 7 a 12 mm (3/8") | 175-185 °C, 45 a 90 s (fritura parcial) | Hidrocorte, branqueador, secador, fritadeira, túnel IQF a -18 °C | 4% a 8% |
| Batata rústica com casca | Gomo/meia-lua, 10 a 15 mm | 175 °C, fritura parcial ou total | Lavadora reforçada, cortador de gomos, fritadeira | 5% a 10% |
| Batata palha | Tira de 1,5 a 2,5 mm | 175-185 °C, 1,5 a 3 min | Fatiador de tiras, lavagem intensa de amido, fritadeira, centrífuga | 28% a 35% |
Como dimensionar a capacidade a partir do rendimento, não do catálogo
Capacidade de máquina costuma ser anunciada em quilos de batata processada por hora, não em produto acabado — e a diferença é enorme. A batata tem cerca de 78% a 80% de água: são necessários aproximadamente 3,5 a 4,5 kg de matéria-prima para cada quilo de chips e cerca de 1,8 a 2,2 kg para cada quilo de pré-frita congelada. Antes de pedir orçamento, converta a meta comercial em entrada de matéria-prima, some as perdas de descascamento (8% a 15%) e de inspeção (2% a 5%) e só então escolha a faixa. Reserve também capacidade ociosa: linhas que rodam no limite não têm janela para higienização diária, que em indústria de alimentos é obrigatória e consome de uma a duas horas por turno.
| Faixa de entrada | Perfil de operação | Chips acabados (estimativa) | Configuração usual |
|---|---|---|---|
| 20 a 50 kg/h | Artesanal, food service, teste de mercado | 5 a 13 kg/h | Fritadeira de batelada + fatiador manual/elétrico |
| 100 a 300 kg/h | Pequena indústria regional | 25 a 80 kg/h | Módulos semiautomáticos, fritadeira contínua compacta |
| 500 a 1.000 kg/h | Indústria consolidada, marca própria | 125 a 285 kg/h | Linha contínua com filtragem de óleo e desoleificação |
| Acima de 2.000 kg/h | Grande escala, atacado e congelados | Acima de 500 kg/h | Linha integrada com hidrocorte, branqueador, secador e IQF |
Batelada, contínua e tipo de aquecimento: o que muda no custo por quilo
A fritadeira de batelada tem CAPEX baixo e flexibilidade de receita, mas oscila em temperatura a cada carga e degrada o óleo mais rápido; a contínua, com esteira imersa e reposição automática, mantém temperatura estável e é praticamente obrigatória acima de 300 kg/h — a mesma arquitetura de fritadeira contínua serve a máquinas de snacks e a outros extrudados fritos, o que permite compartilhar linha entre produtos. No aquecimento, o elétrico é o mais simples de instalar e o mais caro por quilo em quase todo o Brasil; o gás direto reduz custo operacional, mas exige projeto de rede conforme a ABNT NBR 15526 e queimadores bem regulados; o aquecimento indireto com óleo térmico ou vapor evita superaquecimento localizado e prolonga a vida do óleo alimentício, ao custo de mais equipamento e, se houver caldeira, de enquadramento em NR-13. Na conta de custo total, o óleo e a energia superam a depreciação da máquina: cada quilo de água evaporada demanda cerca de 0,7 kWh térmico, e chips evaporam por volta de 3 kg de água por quilo produzido.
- Óleo: em chips, o consumo aproxima-se do óleo absorvido (30% a 38% do peso do produto); em pré-frita congelada, cai para a faixa de 4% a 8%.
- Turnover: sistemas cujo volume de óleo se renova a cada 5 a 8 horas mantêm compostos polares baixos; tanques superdimensionados envelhecem o óleo.
- Filtragem contínua de finos e amido: prolonga a vida do óleo e reduz sabor de queimado.
- Fora do orçamento da máquina: coifa e exaustão, ponto de gás ou subestação, piso sanitário, caixa separadora e câmara fria.
Modos de falha e erros de especificação mais comuns
Boa parte dos problemas atribuídos ao equipamento nasce fora dele. Batata com matéria seca abaixo de 20% produz chips moles e absorve mais óleo; teor de açúcares redutores acima de aproximadamente 0,3% escurece o produto por reação de Maillard mesmo com a fritadeira perfeitamente regulada — daí a preferência por cultivares de fritura e por batata armazenada acima de 7 °C, já que o frio converte amido em açúcar. Secagem insuficiente antes da fritura provoca borbulhamento violento, hidrólise acelerada do óleo e queda de rendimento. Desoleificação subdimensionada entrega produto gorduroso e encarece o consumo de óleo: uma centrífuga de alimento ou um sistema vibratório com sopro de ar remove o excesso na saída da fritadeira. Por fim, subestimar o efluente é erro clássico: a água de lavagem de amido e a purga de óleo exigem separação e tratamento antes do lançamento, nos termos da Resolução CONAMA nº 430/2011, que limita óleos e graxas no efluente.
- Chips escuros e amargos: matéria-prima com açúcares redutores altos ou óleo com compostos polares acima de 25%.
- Produto encharcado: temperatura de fritura baixa por carga excessiva ou potência subdimensionada.
- Quebra elevada no corte: lâminas sem afiação, batata muito fria ou queda livre entre módulos.
- Espuma persistente no tanque: finos de amido não filtrados e água arrastada da etapa anterior.
- Parada por higienização: máquina sem drenagem total e com cantos vivos, que não seca e não se limpa no tempo do turno.
Conformidade sanitária e de segurança antes de instalar
A máquina precisa chegar em condições de ser aprovada tanto pela vigilância sanitária quanto pela área de segurança do trabalho. Do lado sanitário, valem as boas práticas da Portaria SVS/MS nº 326/1997 e os POPs da RDC Anvisa nº 275/2002 na indústria; em cozinhas e food service, a referência é a RDC Anvisa nº 216/2004. Superfícies em contato com o alimento seguem a RDC Anvisa nº 20/2007, com inox AISI 304 ou 316 e acabamento sem frestas. Do lado de segurança, a NR-12 exige apreciação de riscos, proteções intertravadas, botão de emergência e manual em português, com princípios de projeto alinhados à ABNT NBR ISO 12100:2013; instalações elétricas seguem a NR-10 e, havendo vapor, a NR-13. O vapor e a névoa de óleo da fritura demandam captação por coifa e exaustão dimensionadas segundo a ABNT NBR 14518, item que costuma ser esquecido no cronograma da obra.
O que enviar na cotação e o que exigir do fornecedor
Cotações de linha de batata frita variam muito porque os fornecedores presumem coisas diferentes quando o pedido chega incompleto. Informe o produto final, a capacidade em matéria-prima, a energia disponível e o espaço útil, e peça que o escopo diga explicitamente o que não está incluso. O mesmo cuidado vale ao cotar equipamentos vizinhos como uma máquina de fabricar salgadinho que compartilhe a fritadeira: definir o produto antes evita comprar duas vezes. Compare propostas pelo custo por quilo produzido, não apenas pelo preço da máquina, e considere o retrofit — trocar só o módulo de corte ou de desoleificação costuma custar uma fração da linha nova.
- Produto final e formato de corte pretendidos (chips, palito congelado, rústica, palha) e espessura desejada.
- Capacidade em kg/h de batata processada e horas de turno por dia.
- Tensão, potência disponível, existência de gás natural/GLP ou vapor e pressão de rede.
- Área útil, pé-direito, tipo de piso e ponto de efluente disponível.
- Material das partes molhadas (AISI 304 ou 316) e acabamento das soldas.
- Escopo de fornecimento: filtragem de óleo, painel, esteiras, coifa, montagem, start-up e treinamento.
- Documentação: manual em português, apreciação de riscos e diagrama elétrico conforme NR-12, e declaração de conformidade dos materiais em contato com alimento.
O que só a Soluções Industriais entrega neste nicho
- Rendimento real de 3,5 a 4,5 kg de batata in natura por quilo de chips, contra cerca de 1,8 a 2,2 kg por quilo de pré-frita congelada — número que muda a conta de matéria-prima antes de escolher a máquina.
- Turnover de óleo (massa do sistema dividida pelo consumo horário) como critério de compra: sistemas com 5 a 8 horas de renovação preservam o óleo melhor do que tanques superdimensionados de 20 horas.
- Limite de 25% de compostos polares totais referenciado pelo Informe Técnico Anvisa nº 11/2004 como gatilho de descarte, medido com kit de teste na própria linha.
- Açúcares redutores acima de ~0,3% na matéria-prima produzem chips escuros mesmo com a fritadeira perfeitamente regulada — problema de compra de batata confundido com defeito de equipamento.
- Custo energético dominado pela evaporação: cada quilo de água retirada consome cerca de 0,7 kWh térmico, e chips evaporam aproximadamente 3 kg de água por quilo produzido.
- Coifa, exaustão, caixa separadora de óleos e graxas e ponto de gás normalmente ficam fora do orçamento da máquina e podem somar parcela relevante do investimento total.
- Fornecedores brasileiros que atendem desde fritadeiras de batelada de 20 kg/h até linhas contínuas de várias toneladas por hora, com projetos de retrofit para trocar apenas o módulo de corte ou de desoleificação.
Perguntas frequentes
Quantos quilos de batata são necessários para produzir 1 kg de chips?
Como a batata tem cerca de 78% a 80% de água, são necessários aproximadamente 3,5 a 4,5 kg de matéria-prima para cada quilo de chips acabado. Para palito pré-frito congelado, que mantém boa parte da umidade, a relação cai para algo entre 1,8 e 2,2 kg. Essa conversão precisa ser feita antes de escolher a capacidade da máquina, porque o catálogo costuma informar quilos de batata processada por hora, não de produto pronto.
Qual variedade de batata funciona melhor na linha de fritura?
Cultivares de fritura, com matéria seca acima de 20% a 22% e açúcares redutores abaixo de cerca de 0,3%, entregam chips claros e com menor absorção de óleo. Variedades de mesa com alta umidade produzem produto mole e encharcado mesmo com o equipamento bem regulado. Armazenar a batata abaixo de 7 °C converte amido em açúcar e escurece a fritura, o que é frequentemente confundido com defeito da máquina.
Quando o óleo de fritura precisa ser descartado?
O critério técnico usual é o teor de compostos polares totais, cujo limite de 25% é referenciado pelo Informe Técnico Anvisa nº 11/2004; a medição é feita com kit ou medidor portátil na própria linha. Escurecimento acentuado, fumaça em temperatura normal de trabalho e espuma persistente são indícios visuais. Filtragem contínua de finos e boa taxa de renovação do óleo prolongam significativamente o intervalo entre trocas.
A máquina precisa de licença ou de laudo antes de operar?
O equipamento deve ser entregue com manual em português, diagrama elétrico e apreciação de riscos conforme a NR-12, e a instalação elétrica segue a NR-10. Se houver caldeira ou vaso de pressão para vapor, aplica-se a NR-13, com prontuário e inspeção por profissional legalmente habilitado. Já a operação da fábrica depende de licenciamento sanitário local e do atendimento às boas práticas da Portaria SVS/MS nº 326/1997 e da RDC Anvisa nº 275/2002.
É possível usar a mesma fritadeira para chips e para outros snacks?
Sim, fritadeiras contínuas com esteira imersa atendem chips, batata palha e diversos snacks extrudados, desde que a faixa de temperatura e o tempo de residência sejam ajustáveis. O cuidado principal é a contaminação cruzada de sabores e alérgenos no óleo e no tambor de tempero, o que exige procedimento de troca e higienização documentado no POP. Produtos com farinha ou empanamento sujam o óleo mais rápido e reduzem a vida útil entre filtragens.
O que costuma ficar de fora do orçamento da máquina?
Frequentemente ficam fora coifa e sistema de exaustão dimensionados conforme a ABNT NBR 14518, ponto de gás com projeto pela ABNT NBR 15526 ou reforço elétrico, piso sanitário com canaleta, caixa separadora de óleos e graxas para atender à Resolução CONAMA nº 430/2011 e, no caso de congelados, o túnel de congelamento e a câmara fria. Peça sempre que a proposta liste explicitamente as exclusões de escopo, além de montagem, start-up e treinamento.
Vale a pena comprar linha usada ou fazer retrofit?
Máquina usada pode ser viável quando a estrutura em inox está íntegra e as partes molhadas atendem à RDC Anvisa nº 20/2007, mas o comprador assume a adequação à NR-12, que muitas vezes envolve trocar painel, proteções e intertravamentos. O retrofit — substituir apenas o cortador, a filtragem de óleo ou a desoleificadora de uma linha existente — costuma custar fração de uma linha nova e resolve gargalos pontuais de capacidade ou qualidade.
Qual a diferença prática entre corte por lâminas e hidrocorte?
O corte por lâminas rotativas é mais simples, barato e adequado a fatias finas de chips, mas gera mais quebra em palitos longos e exige afiação frequente. O hidrocorte impulsiona a batata em fluxo de água contra uma grade de facas fixas, o que reduz esmagamento, sustenta capacidades altas e favorece palito uniforme para congelamento. Em compensação, demanda bomba, recirculação e tratamento da água de processo.
Solicitar orçamento gratuito
Para obter cotações comparativas de máquina de fabricar batata frita, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Equipamentos para Alimentos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: NR-12, NR-13, NR-10, ABNT NBR ISO 12100:2013, ISO 14159, ABNT NBR 14518, ABNT NBR 15526, Portaria SVS/MS nº 326/1997, RDC Anvisa nº 275/2002, RDC Anvisa nº 216/2004, RDC Anvisa nº 20/2007, Informe Técnico Anvisa nº 11/2004, Resolução CONAMA nº 430/2011, Codex Alimentarius CAC/RCP 67-2009.