


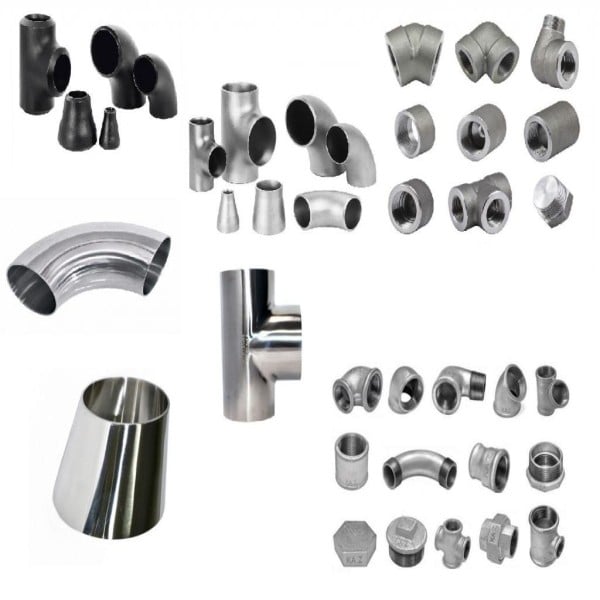


Fornecedores de conexões inox
Aviso de segurança. Conexões de aço inox aplicadas a vapor, gases combustíveis e trechos interligados a vasos de pressão e caldeiras estão no escopo da NR-13 e do código ASME B31.3. A seleção do material, o cálculo de espessura e a qualificação dos procedimentos e soldadores (ASME Seção IX) devem ser conduzidos por profissional legalmente habilitado, com ART registrada. O conteúdo abaixo é orientativo e não substitui projeto, memorial de cálculo ou laudo técnico.
Tipos de conexão de aço inox e o critério por trás de cada peça
O conjunto básico de uma linha inox é curto: cotovelo de 45° e 90°, tê igual e tê de redução, redução, cap, luva, niple, união e flange. O que separa um bom projeto de um remendo é o critério de escolha dentro de cada tipo. O cotovelo de 90° existe em raio curto (1D) e em raio longo (1,5D), e a curva de aço inox de raio longo reduz perda de carga, turbulência e erosão localizada, sendo preferida em linhas com sólidos em suspensão ou velocidade alta; o raio curto só se justifica quando falta espaço físico. Nas mudanças de bitola, a redução concêntrica mantém o eixo da linha e é adequada a trechos verticais, enquanto a excêntrica preserva o topo ou o fundo da tubulação horizontal, evitando bolsão de ar na sucção de bomba ou acúmulo de líquido em linha de vapor.
- Cotovelo 90° raio longo (1,5D): padrão em processo, menor perda de carga e menor erosão.
- Tê de redução: evita usar tê igual mais redução, reduz um ponto de solda e um risco de vazamento.
- Cap e bujão: fechamento de ponta para teste hidrostático e para futura ampliação da linha.
- Luva, niple e união: montagem e desmontagem em utilidades e ramais de instrumentação.
- Flange sobreposto, com pescoço ou cego (ASME B16.5): ponto obrigatório de desmontagem junto a válvulas e equipamentos.
304L, 316L ou duplex: escolher a liga pelo fluido, não pelo hábito
A escolha da liga deveria partir do índice PREN (%Cr + 3,3 × %Mo + 16 × %N), que estima a resistência à corrosão por pite em meios com cloreto. O 304L, sem molibdênio, fica na casa de 18 a 19 e não deve ser usado em água salgada, salmoura, água de torre com cloro ou ambiente marinho. O 316L, com 2 a 3% de molibdênio, sobe para 24 a 26 e cobre a maioria dos casos industriais e alimentícios. Acima disso, o salto correto raramente é para uma liga austenítica mais rica, e sim para o duplex UNS S32205, que soma PREN maior, o dobro do limite de escoamento e melhor resistência à corrosão sob tensão — permitindo parede mais fina e compensando parte do custo por quilo. O sufixo L (baixo carbono) importa sempre que a peça for soldada: teores de carbono acima de 0,03% favorecem a precipitação de carbonetos de cromo na faixa de 425 °C a 815 °C, o que sensitiza a zona termicamente afetada e abre caminho para corrosão intergranular meses depois da montagem.
| Liga (UNS) | PREN aproximado | Onde faz sentido | Onde evitar |
|---|---|---|---|
| 304 / 304L (S30400 / S30403) | 18 a 19 | Água tratada, ar comprimido, vapor limpo, estrutura e utilidades | Cloretos, água do mar, salmoura, branqueamento |
| 316 / 316L (S31600 / S31603) | 24 a 26 | Alimentos, farmacêutico, químico moderado, ambiente marinho abrigado | Cloreto concentrado quente e ácido sulfúrico forte |
| 317L (S31703) | 29 a 31 | Celulose e papel, meios com cloreto acima do limite do 316L | Quando o duplex resolve com parede menor e custo total similar |
| Duplex 2205 (S32205) | 34 a 36 | Água do mar, salmoura, alta pressão, risco de corrosão sob tensão | Serviço contínuo acima de 300 °C (fragilização a 475 °C) |
| Super duplex 2507 (S32750) | 42 a 43 | Offshore, dessalinização, meios severos com cloreto | Aplicações onde o custo não se justifica tecnicamente |
| 904L (N08904) | 34 a 36 | Ácido sulfúrico e fosfórico, meios redutores | Uso genérico — disponibilidade e prazo limitados no Brasil |
Solda de topo, encaixe, rosca, flange ou clamp: o trade-off de cada ligação
O método de ligação define custo de mão de obra, facilidade de manutenção e risco de vazamento, e é onde mais se erra na compra. A solda de topo conforme ASME B16.9 entrega o melhor resultado hidráulico e sanitário — não há fresta interna —, mas exige soldador qualificado, purga com argônio na raiz e inspeção; é o padrão de processo. Em diâmetros pequenos, a conexão forjada conforme ASME B16.11, em solda de encaixe ou rosca, reduz drasticamente o custo de montagem, ao preço de uma fresta interna que acumula depósito e não é aceita em serviço sanitário nem em fadiga cíclica. A rosca NPT segue a ASME B1.20.1 e não é intercambiável com BSP: o perfil e o ângulo diferem, e forçar a montagem gera vazamento crônico. Já a conexão de compressão de anel duplo pertence a outro universo, o de tubing de instrumentação, e não substitui conexão de tubo de processo. Em alimentos, laticínios e cervejarias, a ligação é desmontável por união DIN 11851, SMS 1145 ou braçadeira clamp ISO 2852 — padrões incompatíveis entre si, o que exige levantar o que já existe na planta antes de comprar.
| Método de ligação | Norma dimensional | Faixa usual de diâmetro | Uso recomendado |
|---|---|---|---|
| Solda de topo (butt weld) | ASME B16.9 / ASTM A403 | DN 15 a DN 600 e acima | Linhas de processo, alta pressão, escoamento sem fresta |
| Solda de encaixe (socket weld) | ASME B16.11 / ASTM A182 | Até DN 50 (2") | Ramais de utilidades, vapor e drenos de pequeno porte |
| Roscada NPT ou BSP | ASME B16.11 e ASME B1.20.1 | Até DN 50 (2") | Ar comprimido, água, pontos de manutenção frequente |
| Flangeada | ASME B16.5 (classes 150, 300, 600) | DN 15 a DN 600 | Interface com válvulas, bombas e equipamentos |
| Sanitária (clamp e uniões) | ASME BPE, DIN 11851, SMS 1145, ISO 2852 | DN 15 a DN 150 | Alimentos, bebidas e farma, com rotina de CIP e SIP |
| Compressão de anel duplo | Padrão do fabricante (tubing) | 1/8" a 1" | Instrumentação, linhas de amostragem e painéis |
O que realmente define o preço de uma conexão inox no orçamento
Não existe preço de tabela para conexão inox porque o item é cotado sobre a liga, o processo de fabricação e a documentação exigida. Como ordem de grandeza de mercado: a peça em inox custa várias vezes o valor das conexões de aço carbono de mesma bitola e schedule; o 316L costuma custar de 30% a 60% mais que o 304L equivalente, acompanhando o preço do níquel e do molibdênio; e a versão sem costura fica tipicamente 20% a 40% acima da fabricada a partir de chapa ou tubo com costura, diferença que só se justifica quando o código de projeto ou o fluido exigem. Acabamento sanitário com rugosidade controlada — Ra na casa de 0,8 µm ou melhor, com eletropolimento quando a ASME BPE for exigida — pode dobrar o valor da mesma peça em relação ao acabamento industrial decapado. Volume e padronização também pesam: bitolas correntes (1/2" a 4", 40S) saem de estoque, enquanto diâmetros grandes, schedules 5S e 10S em certos DN e ligas duplex tendem a ser importados ou fabricados sob encomenda, com prazo de semanas.
- Liga e cotação de níquel e molibdênio: principal componente do preço por quilo.
- Sem costura x com costura: até 40% de diferença para a mesma geometria.
- Schedule e diâmetro: 40S corrente é estoque; 5S, 10S e DN grande costumam ser encomenda.
- Acabamento: decapado industrial, polido sanitário ou eletropolido mudam o valor em múltiplos.
- Documentação: exigir certificado EN 10204 tipo 3.1, PMI e relatório de passivação acrescenta custo e prazo — e é o que garante rastreabilidade.
Modos de falha e os erros de especificação que mais aparecem em campo
Inox não é inoxidável em qualquer condição, e quase toda falha precoce em conexão inox tem uma dessas origens. A primeira é a contaminação ferrosa: escovar, esmerilhar ou transportar a peça com ferramenta que já tocou aço carbono deposita partículas de ferro que enferrujam e iniciam pite — por isso a limpeza e a passivação conforme ASTM A380 e ASTM A967 não são luxo, e sim etapa de montagem. A segunda é a sensitização em solda de grau não estabilizado, resolvida com 316L, 304L ou grau estabilizado como o 321. A terceira é o pite sob depósito em linha parada com água clorada, comum em teste hidrostático que fica dias sem drenagem. A quarta, puramente de compra, é a troca silenciosa de 316 por 304 na entrega, detectável em minutos com um ensaio de PMI por fluorescência de raios X. E a quinta é dimensional: schedule 40S de tubo inox não corresponde ao Sch 40 de aço carbono em toda a faixa de diâmetros, e a diferença de parede compromete o alinhamento da raiz da solda.
- Ferramentas dedicadas ao inox: escova de aço inox, disco de corte próprio, bancada separada.
- Purga interna com argônio na solda de topo, sob pena de oxidação da raiz e perda de resistência à corrosão.
- Drenagem imediata após teste hidrostático, preferindo água com baixo teor de cloreto.
- PMI por amostragem no recebimento de lotes de 316L e duplex.
- Conferência de parede real contra a ASME B36.19M antes de liberar a solda.
Checklist de cotação e o que exigir do fornecedor B2B
Um pedido bem escrito elimina duas ou três rodadas de proposta e evita conexão parada no almoxarifado por incompatibilidade. Reúna os dados abaixo antes de abrir a cotação e informe também o fluido, a temperatura e a pressão de operação: fornecedor com engenharia consegue apontar quando o grau pedido está superdimensionado ou insuficiente. Na entrega, a documentação vale tanto quanto a peça — sem certificado rastreável, não há como comprovar conformidade em auditoria de NR-13, de cliente ou de órgão sanitário.
- Tipo de peça e geometria: cotovelo 90° raio longo, tê de redução, redução concêntrica ou excêntrica, cap.
- Diâmetro nominal e schedule pela ASME B36.19M (5S, 10S, 40S ou 80S), mais o diâmetro do tubo a ser conectado.
- Grau e especificação: por exemplo ASTM A403 WP316L para conformadas ou ASTM A182 F316L para forjadas.
- Método de ligação: solda de topo, solda de encaixe, rosca NPT ou BSP, flange com classe de pressão, ou padrão sanitário.
- Acabamento exigido: decapado e passivado, polido sanitário com Ra especificado, ou eletropolido.
- Quantidade por item e previsão de recompra — volume muda a faixa de preço e o prazo.
- Fluido, temperatura e pressão de projeto, e se a linha está sob ASME B31.3, NR-13, ABNT NBR 15526 ou RDC nº 91/2001.
- Documentos: certificado de qualidade EN 10204 tipo 3.1, relatório de PMI, registro de passivação conforme ASTM A967 e, quando houver solda de fabricação, EPS e RQP conforme ASME Seção IX.
Como a Soluções Industriais cobre este nicho
Para conexão de aço inox, a plataforma reúne 4 fornecedores verificados, presentes desde 2018, além da curadoria Amplitude Industrial. 3 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 3 |
| ES / RJ / MG / SP | 1 |
O que só a Soluções Industriais entrega neste nicho
- Comparativo de PREN entre 304L, 316L, 317L, duplex 2205 e super duplex 2507 para decidir liga por ambiente, e não por hábito.
- Explicação do sufixo S do schedule (5S, 10S, 40S, 80S pela ASME B36.19M) e por que 40S e Sch 40 não são a mesma parede em todos os diâmetros.
- Regra prática de quando o grau baixo carbono (L) é obrigatório em peça que será soldada, com o mecanismo de sensitização entre 425 °C e 815 °C.
- Faixas relativas de custo: 316L sobre 304L, sem costura sobre com costura e acabamento sanitário sobre acabamento industrial.
- Checklist de cotação com os oito dados que o fornecedor precisa para orçar sem retrabalho de proposta.
- Lista dos documentos a exigir na entrega: certificado EN 10204 tipo 3.1, relatório de PMI e registro de passivação conforme ASTM A967.
- Mapa de incompatibilidade entre os padrões sanitários DIN 11851, SMS 1145 e clamp ISO 2852 dentro da mesma planta.
- Modos de falha recorrentes em inox novo: contaminação ferrosa por ferramenta compartilhada, pite sob depósito e rosca NPT vedada com material errado.
Perguntas frequentes
Qual a diferença prática entre schedule 40S e Sch 40 na hora de comprar?
O sufixo S vem da ASME B36.19M, específica para tubos e conexões de aço inox, enquanto Sch 40 sem sufixo segue a ASME B36.10M do aço carbono. Nos diâmetros menores as paredes coincidem, mas a partir de certos DN elas divergem, e a diferença compromete o alinhamento da raiz na solda de topo. Sempre informe o schedule com o sufixo e confirme a parede em milímetros no orçamento.
Preciso mesmo de 316L ou o 304L resolve na minha aplicação?
O critério objetivo é a presença de cloreto. Com PREN entre 18 e 19, o 304L não deve ser usado em água do mar, salmoura, água de torre clorada ou ambiente marinho; o 316L, com molibdênio, chega a 24 a 26 e cobre a maior parte dos casos industriais e alimentícios. Se o meio for mais severo que isso, o passo seguinte costuma ser o duplex UNS S32205, e não uma liga austenítica mais cara.
O que é o certificado EN 10204 tipo 3.1 e por que exigir?
É o certificado de inspeção emitido pelo fabricante, validado por representante independente da produção, com composição química e propriedades mecânicas do lote. Sem ele não há rastreabilidade do material em auditoria de NR-13, de cliente ou de órgão sanitário. Peça o 3.1 já na cotação: exigi-lo depois da entrega costuma ser impossível.
Conexão sem costura e com costura podem ser usadas na mesma linha?
Tecnicamente sim, desde que ambas atendam à ASTM A403 e ao código de projeto aplicável, normalmente o ASME B31.3, que aplica fator de qualidade de junta às peças soldadas. A versão sem costura custa tipicamente de 20% a 40% mais e é exigida em serviços críticos, alta pressão ou quando o cliente final especifica. Em utilidades, a com costura certificada atende sem prejuízo.
Por que uma conexão inox nova apresenta pontos de ferrugem?
Quase sempre é contaminação ferrosa: partículas de aço carbono deixadas por escova, disco de corte, bancada ou transporte compartilhado se oxidam sobre o inox e iniciam pite. A correção passa por limpeza e passivação conforme ASTM A380 e ASTM A967 e por ferramentas dedicadas ao inox. Oxidação de raiz por falta de purga com argônio na solda produz efeito semelhante.
Conexões sanitárias clamp, DIN e SMS são intercambiáveis?
Não. Clamp conforme ISO 2852, união DIN 11851 e união SMS 1145 têm dimensões e vedações distintas e não se acoplam entre si. Antes de comprar, levante qual padrão já existe na planta e padronize, porque a mistura obriga a adaptadores que criam fresta e ponto morto — inaceitável em rotina de CIP e SIP e em linhas sob a RDC nº 91/2001 da Anvisa.
Qual prazo esperar para itens fora da bitola corrente?
Bitolas de 1/2" a 4" em 40S nos graus 304L e 316L costumam sair de estoque em poucos dias. Diâmetros grandes, schedules 5S e 10S em certos DN, ligas duplex e acabamento eletropolido conforme ASME BPE em geral são importados ou fabricados sob encomenda, com prazo de semanas. Informe a data de necessidade na cotação para o fornecedor separar o que é pronta-entrega do que é programado.
Como conferir no recebimento se o material entregue é mesmo o especificado?
O ensaio de PMI por fluorescência de raios X identifica a liga em campo em poucos minutos e distingue 304 de 316 pelo teor de molibdênio. Combine PMI por amostragem com a conferência da marcação da peça contra o certificado EN 10204 tipo 3.1 e com a medição da parede segundo a ASME B36.19M. Essa checagem é a defesa mais barata contra troca de grau no lote.
Solicitar orçamento gratuito
Para obter cotações comparativas de conexão de aço inox, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Componentes Mecânicos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASME B16.9, ASME B16.11, ASME B16.5, ASME B36.19M, ASME B1.20.1, ASME B31.3, ASME BPE, ASME Seção IX, ASTM A403, ASTM A182, ASTM A312, ASTM A380, ASTM A967, EN 10204, DIN 11851, SMS 1145, ISO 2852, NACE MR0175 / ISO 15156, NR-13, ABNT NBR 15526, Anvisa RDC nº 91/2001.