
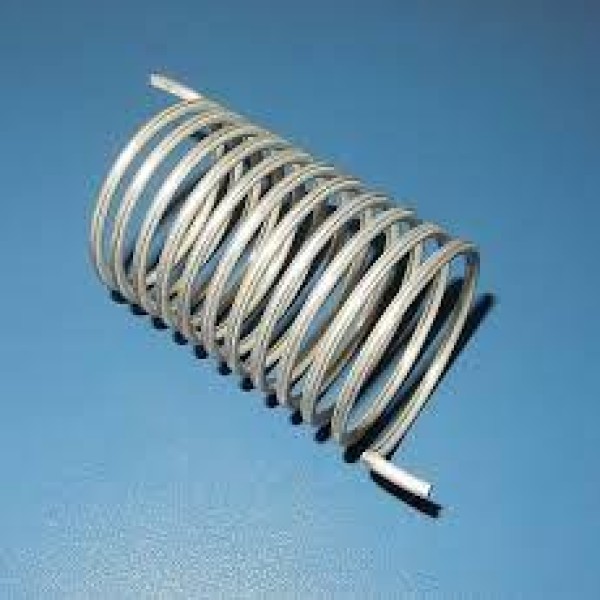

molas torção inox
Aviso de segurança. Molas de torção em inox frequentemente atuam em proteções móveis, tampas e dispositivos de retorno de máquinas, cuja falha tem implicação direta de segurança sob a NR-12. O dimensionamento (momento, curso angular e vida em fadiga) e a validação de substituição por liga diferente devem ser feitos por profissional habilitado, com cálculo conforme EN 13906-3 e tolerâncias definidas segundo DIN 2194.
Como a mola de torção inox trabalha e onde ela não se aplica
Na mola de torção, as pernas funcionam como alavancas: o torque entregue é o produto da força aplicada pelo comprimento efetivo da perna, e o curso é medido em graus, não em milímetros. Isso impõe três consequências práticas de projeto. A primeira é que a mola só deve ser solicitada no sentido do enrolamento — carregar no sentido contrário abre o corpo, reduz drasticamente a tensão admissível e antecipa a ruptura. A segunda é que o corpo precisa de um pino-guia interno com folga, porque o diâmetro interno diminui à medida que a mola defletiona. A terceira é que o curso angular útil de uma helicoidal de torção é limitado pelo número de espiras: quando o projeto exige torque constante ao longo de muitas voltas em espaço axial mínimo, a alternativa correta é uma mola espiral plana, enrolada em espiral no mesmo plano, e não uma helicoidal com dezenas de espiras.
- Momento nominal: definido no ângulo de trabalho, nunca no ângulo livre.
- Ângulo livre: dimensão que varia mais entre lotes e precisa de tolerância declarada conforme DIN 2194.
- Pernas: retas, dobradas, com olhal ou com raio — o formato altera ferramental e preço.
- Sentido de enrolamento: informação obrigatória no desenho; mola direita não substitui esquerda.
Inox 302, 304, 316 ou 17-7 PH: qual liga especificar
A confusão mais frequente é tratar 'inox' como um material único. Em arame de mola, a liga padrão é a AISI 302 (EN 1.4310), que combina alta resistência após encruamento com boa conformabilidade; a 304/304L é mais dúctil e menos resistente na mesma bitola, o que costuma exigir arame mais grosso para o mesmo momento; a 316/316L acrescenta molibdênio e resiste melhor a cloretos, porém entrega resistência mecânica inferior e custa sensivelmente mais; a 17-7 PH (ASTM A313 Tipo 631) é endurecível por precipitação e resolve casos de torque alto ou temperatura moderada, ao custo de um tratamento térmico adicional após a conformação. A comparação objetiva entre acabamentos e ligas pode ser feita por ensaio de névoa salina conforme ISO 9227 ou ABNT NBR 8094, pedindo o relatório ao fornecedor em vez de aceitar a afirmação genérica de 'resistente à corrosão'. Em ambiente interno seco, sem exigência sanitária e sem respingo químico, uma mola galvanizada em aço carbono entrega a mesma constante angular por uma fração do custo — o inox só se paga quando há corrosão, higienização agressiva ou restrição regulatória real.
| Liga do arame | Norma de referência | Temperatura de trabalho (referência prática) | Resistência à corrosão | Quando especificar |
|---|---|---|---|---|
| AISI 302 (EN 1.4310) | ASTM A313 / DIN EN 10270-3 | até cerca de 250 °C | Boa em ambiente úmido e neutro | Padrão para a maioria das molas de torção inox sob desenho |
| AISI 304 / 304L | ASTM A313 / DIN EN 10270-3 | até cerca de 250 °C | Boa; equivalente à 302 em meio neutro | Quando o cliente exige nominalmente 304 por padronização de conjunto |
| AISI 316 / 316L | ASTM A313 / DIN EN 10270-3 | até cerca de 280 °C | Superior em cloretos e meio salino | Náutico, litoral, piscina, químico e sanitização com cloro |
| 17-7 PH (Tipo 631) | ASTM A313 | até cerca de 340 °C | Boa, inferior à 316 em cloreto | Torque elevado, espaço reduzido ou temperatura acima do limite dos austeníticos |
| Liga de níquel (ex.: X-750) | Especificação do fabricante | acima de 400 °C | Alta, inclusive sob tensão | Fornos, escapamento e válvulas quentes, quando o inox austenítico relaxa |
Erros de desenho e modos de falha que aparecem no campo
A maior parte das devoluções em mola de torção não vem de defeito de fabricação, e sim de desenho incompleto. O erro campeão é omitir o sentido de enrolamento: a peça é produzida espelhada, monta no conjunto e falha na primeira aplicação de carga. O segundo é dimensionar o pino-guia pelo diâmetro interno em repouso, ignorando que o corpo fecha sob deflexão — a mola agarra no eixo, sofre atrito, marca o arame e rompe por fadiga superficial. O terceiro é especificar índice de mola muito baixo (corpo apertado em relação à bitola), o que concentra tensão no raio interno das espiras e dificulta o enrolamento. Ao contrário das molas de tração, com ganchos nas extremidades, aqui o ponto crítico de ruptura costuma ser o raio de dobra da perna, região que sofre conformação a frio adicional e deve ter raio generoso e livre de riscos. Some-se a isso a corrosão sob tensão em austenítico exposto a cloretos aquecidos, que trinca a peça sem deformação visível prévia — nesse cenário, subir para 316 ou migrar para liga de níquel é mais eficaz do que aumentar a bitola.
- Carregar a mola no sentido contrário ao enrolamento: reduz a vida útil de forma abrupta.
- Pino-guia sem folga para o fechamento do diâmetro interno em trabalho.
- Ausência de alívio de tensões após o enrolamento: o ângulo livre migra entre lotes.
- Riscos e marcas de ferramenta no raio da perna: iniciadores clássicos de trinca por fadiga.
- Expectativa de peça totalmente não magnética: o austenítico encruado adquire magnetismo residual.
O que forma o preço: ferramental, tiragem, bitola e acabamento
O preço de molas industriais fornecidas sob desenho não obedece a tabela de prateleira. Ele é formado por quatro blocos. O primeiro é a preparação de máquina e o ferramental de dobra das pernas, custo fixo que é diluído pela tiragem — por isso um lote de 100 peças pode ter preço unitário várias vezes maior que o mesmo item em 5.000 peças. O segundo é a matéria-prima: arame inox custa múltiplos do arame de aço carbono e o salto de 302/304 para 316 acrescenta uma faixa relevante sobre o insumo, enquanto o 17-7 PH agrega ainda o tratamento de precipitação. O terceiro é a geometria: pernas retas são baratas, pernas com olhal, dobra dupla ou raio controlado exigem operação adicional. O quarto é o acabamento e a documentação — passivação química conforme ASTM A967, limpeza e decapagem conforme ASTM A380, eletropolimento, certificado de matéria-prima e relatório dimensional são itens cotados à parte e podem dominar o custo em lotes pequenos.
- Tiragem: principal alavanca de preço unitário em peça com ferramental dedicado.
- Bitola e liga: definem o custo de insumo e a disponibilidade imediata do arame.
- Complexidade das pernas: cada dobra ou olhal adicional é uma operação a mais.
- Acabamento e laudos: passivação, eletropolimento e relatórios são adicionais, não padrão.
Checklist para cotar mola de torção inox sob medida
Uma cotação de mola de torção só é comparável entre fornecedores quando todos recebem a mesma informação. Se existe a peça original, o caminho mais rápido é enviar uma amostra física junto com a foto do conjunto montado; se existe apenas o projeto, o desenho precisa trazer o conjunto completo de parâmetros abaixo. Vale exigir do fornecedor sistema de qualidade conforme ABNT NBR ISO 9001, certificado do arame referenciado à ASTM A313/A313M ou DIN EN 10270-3 e a definição explícita de qual classe de tolerância da DIN 2194 será aplicada ao ângulo livre — é esse item que separa a peça barata da peça que monta.
- Bitola do arame e liga desejada (302, 304, 316 ou 17-7 PH).
- Diâmetro interno do corpo e diâmetro do pino-guia sobre o qual a mola trabalha.
- Número de espiras e comprimento livre do corpo.
- Ângulo livre entre pernas e ângulo de trabalho (deflexão máxima prevista).
- Momento exigido no ângulo de trabalho, em N·mm ou kgf·mm.
- Comprimento e formato das pernas (reta, dobrada, com olhal).
- Sentido de enrolamento: direito ou esquerdo.
- Ambiente de uso: temperatura, umidade, presença de cloretos ou produto químico.
- Quantidade do lote-piloto e da tiragem anual prevista.
- Exigências documentais: passivação, laudo dimensional, certificado de matéria-prima.
Exigências por setor: alimentício, marinho, elétrico e máquinas
O que muda de um setor para outro não é a mola, é a documentação e o acabamento. Em equipamentos de processamento de alimentos e bebidas, a peça metálica em contato direto ou indireto com o produto entra no escopo da Anvisa RDC nº 20/2007, e a exigência prática recai sobre rastreabilidade do arame, ausência de contaminação por ferro livre e superfície passivada conforme ASTM A967, precedida de limpeza segundo ASTM A380. Em aplicação marinha, litorânea ou de tratamento de água clorada, o critério dominante é a resistência a cloretos e a liga 316 costuma ser o piso, não o luxo. Em painéis e contatos elétricos, o interesse é a estabilidade da força de contato ao longo do tempo, o que empurra a especificação para ligas com menor relaxação. Já em máquinas e proteções móveis, a mola de torção é componente de segurança sob a NR-12: a substituição por peça de constante diferente altera o comportamento do dispositivo de retorno e precisa de validação técnica antes de entrar em produção.
O que só a Soluções Industriais entrega neste nicho
- Pedidos concentrados em bitolas de 0,5 mm a 4 mm de arame inox, faixa em que a maioria dos enroladores CNC brasileiros trabalha sem ferramental especial.
- Cotações que chegam sem informar o sentido de enrolamento respondem por boa parte do retrabalho relatado por fabricantes de mola sob desenho.
- Compradores de linha alimentícia pedem cada vez mais laudo de passivação junto com a nota fiscal, não apenas o certificado de matéria-prima.
- Substituição de mola de aço carbono zincada por inox costuma exigir revisão de bitola, porque o arame inox tem módulo de elasticidade menor e resistência de mola distinta.
- Demanda recorrente por lotes-piloto de 50 a 200 peças antes da tiragem de série, para validar ângulo livre em bancada.
- Reclamação comum de 'inox magnético' vem de peça correta em AISI 302 encruada, e não de troca de material.
- Prazo de entrega de mola de torção inox sob desenho gira em semanas quando há amostra aprovada, e alonga quando o arame na bitola pedida não está em estoque no distribuidor.
- Aplicações marinhas e de piscina migram de 304 para 316 depois da primeira falha por corrosão sob tensão, não antes.
Perguntas frequentes
Qual a diferença prática entre arame inox 302 e 304 em mola de torção?
Ambos são austeníticos e cobertos pela ASTM A313/A313M, mas a 302 é fornecida em condição de mola com resistência à tração mais alta na mesma bitola. Na prática, uma peça em 304 costuma exigir arame mais grosso ou mais espiras para entregar o mesmo momento. Em meio neutro, a resistência à corrosão das duas é praticamente equivalente.
Mola inox é magnética? O cliente reclamou que o ímã gruda.
Sim, é normal. O aço inoxidável austenítico é praticamente não magnético no estado recozido, mas a trefilação e o enrolamento a frio induzem transformação parcial de martensita, deixando a mola levemente magnética. Isso não indica troca de material nem perda de resistência à corrosão. Se a aplicação exigir ausência total de magnetismo, é preciso migrar para ligas específicas e revisar o dimensionamento.
Existe mola de torção inox de prateleira ou é sempre sob medida?
Há kits e itens de linha em bitolas pequenas, mas a maior parte da demanda industrial é sob desenho, porque ângulo livre, comprimento das pernas e sentido de enrolamento variam por conjunto. Quando o item de linha atende, ele elimina o custo de ferramental e o prazo de amostragem — vale sempre verificar antes de abrir um projeto novo.
Posso substituir uma mola de aço carbono zincada por uma inox mantendo as mesmas dimensões?
Não sem recalcular. O módulo de elasticidade e a resistência de mola do arame inox diferem do aço carbono ao carbono patenteado, então a mesma geometria entrega momento diferente. A substituição direta costuma resultar em torque abaixo do esperado; o correto é recalcular conforme EN 13906-3 e validar em bancada com lote-piloto.
O que é passivação e por que ela aparece separada no orçamento?
Passivação é o tratamento químico que remove ferro livre da superfície e restaura a camada passiva do inox após a conformação, normalmente executado conforme ASTM A967, após limpeza segundo ASTM A380. É uma operação terceirizada ou de linha própria com custo próprio, por isso costuma ser cotada à parte. Em aplicação alimentícia, farmacêutica ou marinha, ela deixa de ser opcional.
Como informo o sentido de enrolamento no desenho?
Olhando a mola pela extremidade, o enrolamento é direito quando as espiras avançam no sentido horário e esquerdo quando avançam no sentido anti-horário; a nomenclatura padronizada está na ISO 26909. Mola direita não substitui mola esquerda em nenhum caso, porque a torção só pode ser aplicada no sentido do enrolamento. Na dúvida, envie foto ou amostra física.
Qual tolerância esperar no ângulo livre entre as pernas?
O ângulo livre é a dimensão mais variável de uma mola de torção, porque depende do retorno elástico e do alívio de tensões. A DIN 2194 define classes de tolerância aplicáveis; a boa prática é fixar em contrato a classe adotada ou, alternativamente, especificar o momento no ângulo de trabalho, que é o parâmetro funcional relevante.
Qual o lote mínimo típico e o prazo de entrega?
Fabricantes de peça sob desenho normalmente aceitam lotes-piloto de dezenas a poucas centenas de peças, com preço unitário mais alto por causa da preparação de máquina. O prazo depende principalmente da disponibilidade do arame inox na bitola pedida e da aprovação da amostra; itens em bitola corrente saem bem mais rápido do que bitolas especiais que precisam ser compradas.
Quando a mola de torção inox precisa de validação por engenheiro?
Sempre que ela integrar dispositivo de segurança, proteção móvel ou sistema de retorno de máquina, situação regida pela NR-12, e sempre que houver mudança de liga, bitola ou geometria em peça já homologada. O cálculo de momento e vida em fadiga deve seguir a EN 13906-3 e ser assinado por profissional habilitado.
Solicitar orçamento gratuito
Para obter cotações comparativas de molas torção inox, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Componentes Mecânicos da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASTM A313/A313M, DIN EN 10270-3, EN 13906-3, DIN 2194, ISO 26909, ASTM A967, ASTM A380, ISO 9227, ABNT NBR 8094, ABNT NBR ISO 9001, NR-12, Anvisa RDC nº 20/2007.