



Aviso de segurança. Mangueiras de borracha que conduzem vapor, fluidos aquecidos, GLP ou líquidos inflamáveis operam sob risco de queimadura, incêndio e chicoteamento em caso de ruptura. A seleção, a montagem dos terminais e a definição do intervalo de troca devem ser validadas por profissional habilitado, observando NR-12, NR-13 e NR-20 e as práticas de instalação da SAE J1273. Nenhuma informação desta página substitui projeto, laudo ou procedimento de manutenção assinado por responsável técnico.
Como é construída uma mangueira de borracha industrial
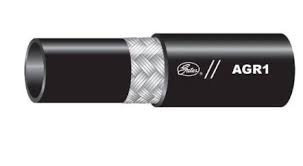
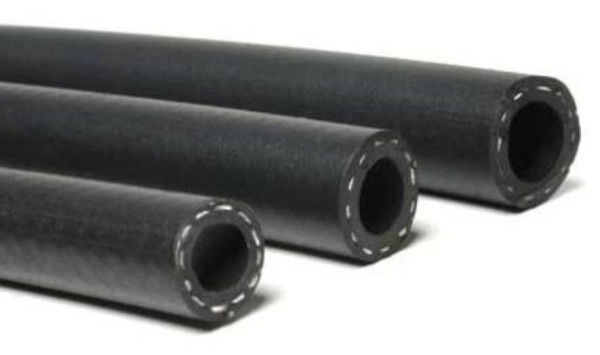
A estrutura padrão tem tubo interno, reforço e capa. O tubo interno é o único elemento em contato com o fluido e responde por toda a compatibilidade química; o reforço define a pressão suportada e a flexibilidade; a capa protege contra abrasão, ozônio, raios ultravioleta e respingos. Entre camadas pode existir um insert de borracha para ancorar o reforço. As tolerâncias de diâmetro e concentricidade seguem a ISO 1307 e são conferidas pelos métodos da ISO 4671 — verificação simples que evita receber lote fora de medida e incompatível com o terminal já comprado. A capa pode ser lisa, com marcação por gravação, ou impressa, e recebe furos de agulha (pin-pricked) quando a mangueira conduz gases que permeiam o tubo interno.
- Tubo interno: elastômero escolhido pela compatibilidade com o fluido e pela temperatura de trabalho.
- Reforço: trama têxtil, malha de arame trançada ou espiral de aço, conforme a pressão exigida.
- Capa externa: resistência a abrasão, ozônio, óleo e intempérie, com ou sem microfuros.
- Marcação de identificação: norma atendida, diâmetro, pressão de trabalho e data de fabricação.
Qual composto de borracha escolher para cada fluido
O composto do tubo interno é a decisão que mais impacta vida útil e custo. Trocar NBR por FKM pode multiplicar o preço por metro várias vezes, mas é a única saída quando o fluido é solvente aromático ou opera acima de 150 °C de forma contínua. Já usar EPDM em linha de óleo mineral é erro clássico: o composto incha, o tubo interno delamina e a falha aparece em semanas. As faixas abaixo são referências usuais de projeto, sempre subordinadas ao ensaio de compatibilidade da ISO 1817 e à codificação ASTM D2000 declarada pelo fabricante.
| Elastômero | Faixa usual de temperatura | Resistência principal | Aplicação típica | Referência técnica |
|---|---|---|---|---|
| NBR (nitrílica) | -30 °C a +100 °C | Óleos minerais, combustíveis e graxas | Hidráulica, transferência de óleo, abastecimento | SAE J517 / ISO 1436 / ASTM D2000 |
| SBR | -30 °C a +80 °C | Água, ar e abrasão a baixo custo | Água industrial, ar comprimido, serviço geral | ISO 2398 |
| EPDM | -40 °C a +120 °C (vapor saturado em construção específica) | Água quente, vapor, ozônio, ácidos diluídos | Vapor, água superaquecida, produtos químicos diluídos | ISO 6134 |
| CR (policloropreno) | -30 °C a +90 °C | Intempérie, chama e óleo moderado | Capa externa, ar comprimido, aplicações externas | ISO 8031 (versões condutivas) |
| FKM (fluorelastômero) | -20 °C a +200 °C | Solventes aromáticos, combustíveis, alta temperatura | Química fina, combustível, ambiente térmico severo | ISO 1817 / ASTM D2000 |
| VMQ (silicone) | -50 °C a +200 °C | Alta e baixa temperatura, inércia sanitária | Alimentos, farmacêutico, ar quente | FDA 21 CFR 177.2600 / ANVISA RDC 91/2001 |
| IIR (butila) | -40 °C a +120 °C | Baixa permeabilidade a gases e vapor d'água | Gases, ácidos e produtos químicos específicos | ISO 1817 |
Reforço têxtil, malha de arame e espiral: o que muda na prática
O reforço determina pressão, flexibilidade e preço. Construções têxteis (uma ou duas lonas) atendem baixa pressão com grande flexibilidade e custo baixo — é o caso típico de água, ar e sucção leve. A mangueira trançada com uma ou duas malhas de arame de aço cobre a faixa média e alta de pressão em hidráulica móvel e industrial, conservando raio de curvatura razoável. Já o reforço espiralado, com quatro ou seis camadas de arame aplicadas em hélice, é o que suporta impulso severo e pressões elevadas, ao custo de rigidez muito maior e raio mínimo de curvatura ampliado. Quando o ciclo de trabalho tem pulsação intensa, vale comparar propostas pela classificação de desempenho da ISO 18752, que separa as mangueiras por pressão constante e número de ciclos de impulso, em vez de olhar apenas a pressão nominal do catálogo.
- Trama têxtil: baixa pressão, máxima flexibilidade, menor custo por metro.
- Malha de arame trançada: pressão média a alta, boa flexibilidade, padrão em hidráulica.
- Espiral de aço (4 ou 6 camadas): alta pressão e alto impulso, menor flexibilidade.
- Reforço combinado com espiral antiesmagamento: linhas de sucção e retorno.
Dimensionamento: pressão, fator de segurança, diâmetro e raio de curvatura
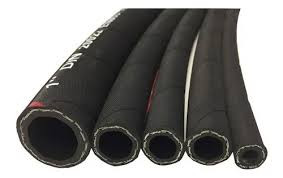
A regra prática de dimensionamento começa pela pressão de pico real do sistema, não pela pressão média. Em hidráulica com reforço de arame, o fator de segurança usual é 4:1 — a pressão mínima de ruptura comprovada em ensaio conforme ISO 1402 equivale a quatro vezes a pressão máxima de trabalho. Em mangueiras de vapor saturado, o fator sobe tipicamente para 10:1, porque a falha expõe o operador a fluido a alta entalpia. O diâmetro interno sai da vazão e da velocidade admissível do fluido: subdimensionar o DI eleva a perda de carga, aquece o óleo e reduz a vida do composto; superdimensionar encarece a linha e dificulta o roteamento. Por fim, respeite o raio mínimo de curvatura informado pelo fabricante, geralmente entre 4 e 10 vezes o diâmetro externo conforme a construção — curvar abaixo desse limite fratura os arames internos sem sinal externo visível.
- Considere a pressão de pico e não a pressão nominal do sistema.
- Adote fator de segurança de 4:1 em hidráulica e cerca de 10:1 em vapor saturado.
- Calcule o DI pela vazão e pela velocidade admissível do fluido em cada trecho.
- Acrescente folga de comprimento: a mangueira encurta sob pressão em torno de 2% a 4%.
- Nunca aplique torção axial ao instalar — a torção derruba drasticamente a vida útil.
Terminais, prensagem e montagem do conjunto
Mangueira e terminal formam um conjunto homologado: a pressão declarada só vale com a ponteira e a luva do mesmo sistema, prensadas no diâmetro de crimpagem especificado. Misturar marcas é a origem mais frequente de vazamento e arrancamento sob pressão, porque cada fabricante define uma matriz e um diâmetro final de prensagem diferentes. Ao comprar conjunto montado, exija que os terminais para mangueiras hidráulicas venham identificados por rosca e vedação (JIC 37°, ORFS, BSP cônica, métrica com cone 24°), e que o fornecedor informe o diâmetro de crimpagem aferido. Para serviço crítico, peça teste hidrostático unitário do conjunto e etiqueta com data de montagem e pressão testada — o custo é marginal frente a uma parada de linha.
- Confirme a compatibilidade mangueira-luva-ponteira do mesmo sistema do fabricante.
- Registre o diâmetro de crimpagem e o comprimento de descascamento da capa.
- Especifique rosca, ângulo de vedação e ângulo de orientação das curvas.
- Solicite teste hidrostático e etiqueta de rastreabilidade em conjuntos críticos.
Modos de falha e vida útil real em campo
A maior parte das falhas não vem de fadiga natural do composto, e sim de causa identificável. Abrasão externa por atrito contra estrutura é o modo mais comum em máquinas móveis, resolvido com braçadeiras de roteamento e capa para mangueira em espiral ou têxtil nos pontos de contato. Curvatura abaixo do raio mínimo, torção na montagem e tração no comprimento aparecem logo em seguida. Envelhecimento térmico e ataque por ozônio deixam a capa craquelada; incompatibilidade química faz o tubo interno inchar, esfarelar ou delaminar. Vale lembrar que a borracha envelhece parada: a ISO 2230 orienta condições e prazos de armazenagem de artefatos elastoméricos, e mangueira estocada por anos em local quente e iluminado chega ao uso já comprometida. Em serviço abrasivo, como transporte de polpa em mineração, a resistência da capa e do tubo interno deve ser comparada pelo ensaio de abrasão da ISO 4649, não por descrição comercial.
- Abrasão externa: instalar proteção nos pontos de atrito e revisar o roteamento.
- Curvatura e torção incorretas: reposicionar terminais e usar curva pré-formada.
- Craquelamento da capa: exposição a ozônio, UV e calor radiante.
- Inchamento ou delaminação do tubo interno: composto incompatível com o fluido.
- Vazamento no terminal: prensagem fora de especificação ou par incompatível.
O que define o preço e o que enviar no pedido de cotação
O preço por metro é movido por poucos fatores dominantes. O composto do tubo interno responde pela maior variação: NBR e SBR ficam na base, EPDM e CR num degrau acima, e silicone e FKM em outro patamar. O segundo fator é o reforço — cada camada de arame adiciona material e etapa de processo, e a construção espiralada custa muito mais que a trançada equivalente. Depois vêm exigências de certificação (grau alimentício, condutividade elétrica controlada, laudo de ensaio hidrostático por lote), o volume comprado (rolo fechado tem preço bem inferior à venda fracionada) e a montagem de conjuntos com terminais prensados, que agrega mão de obra e teste. Quanto mais completo o pedido de cotação, menor a variação entre propostas e menor o risco de receber um item que não atende.
- Fluido conduzido, com concentração e temperatura de trabalho e de pico.
- Pressão máxima de trabalho e regime (contínuo, pulsante ou de impacto).
- Diâmetro interno, comprimento total e quantidade (metros ou número de conjuntos).
- Tipo de terminal, rosca e orientação das curvas, quando for conjunto montado.
- Norma ou certificação exigida (SAE J517, ISO 6134, ISO 8031, grau alimentício).
- Ambiente de instalação: abrasão, radiação solar, respingo químico, área classificada.
- Documentação requerida: certificado de conformidade e relatório de ensaio por lote.
Aplicações setoriais e exigências de conformidade
Cada setor impõe um requisito que não se resolve com mangueira genérica. Em processos térmicos, a mangueira para vapor saturado exige construção conforme a ISO 6134, com reforço de arame, fator de segurança ampliado e inspeção periódica alinhada à NR-13. Em instalações com gás liquefeito de petróleo, a mangueira para gás em borracha segue a ABNT NBR 8613, com validade de uso e marcação obrigatórias. Em alimentos, laticínios e farmacêutico, o tubo interno precisa atender ao FDA 21 CFR 177.2600 e aos critérios da ANVISA RDC 91/2001, com superfície interna lisa e sem migração de aditivos. Em áreas classificadas e transferência de inflamáveis, a resistência elétrica ensaiada pela ISO 8031 define se a mangueira é condutiva, antiestática ou isolante, requisito ligado aos controles da NR-20. Já em ar comprimido, a linha têxtil da ISO 2398 costuma bastar, desde que a temperatura na saída do compressor seja respeitada.
- Metalmecânica e prensas: hidráulica com reforço espiralado e proteção contra abrasão.
- Alimentos e bebidas: composto sanitário, rastreabilidade e limpeza CIP compatível.
- Mineração e construção: capa de alta resistência à abrasão e tubo interno reforçado.
- Química e tratamento de efluentes: composto selecionado por ensaio de compatibilidade.
- Postos e transferência de combustível: condutividade elétrica controlada e terminais dedicados.
Como a Soluções Industriais cobre este nicho
Para mangueira de borracha, a plataforma reúne 5 fornecedores verificados, presentes desde 2024, além da curadoria Amplitude Industrial. 3 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 3 |
| AL / BA / CE / MA | 1 |
| MG | 1 |
O que só a Soluções Industriais entrega neste nicho
- Cotação simultânea com fabricantes de mangueira, distribuidores de conexões e montadoras de conjuntos prensados na mesma solicitação.
- Comparação direta entre composto NBR, EPDM, silicone e FKM com o impacto real no preço por metro.
- Checklist de dados que o comprador precisa reunir antes de pedir orçamento: DI, pressão, temperatura, fluido, terminais e comprimento útil.
- Orientação sobre exigir relatório de ensaio hidrostático conforme ISO 1402 no lote recebido.
- Distinção entre venda por metro em rolo e conjunto montado e testado com terminais prensados.
- Sinalização de aplicações com exigência sanitária (FDA e ANVISA) e de condutividade elétrica controlada.
- Faixas de fator de segurança usuais por aplicação, de 4:1 em hidráulica a 10:1 em vapor saturado.
Perguntas frequentes
Qual a diferença entre pressão de trabalho e pressão de ruptura?
A pressão de trabalho é o limite operacional contínuo declarado pelo fabricante; a pressão de ruptura é aquela em que a mangueira rompe no ensaio hidrostático conforme ISO 1402. A relação entre elas é o fator de segurança, tipicamente 4:1 em hidráulica com reforço de arame e cerca de 10:1 em vapor saturado. Trabalhar acima da pressão nominal reduz a vida útil de forma não linear, mesmo sem ruptura imediata.
Como sei se a mangueira recebida corresponde ao que foi cotado?
Confira a marcação na capa, que deve trazer norma atendida, diâmetro nominal, pressão de trabalho e identificação do fabricante. Meça o diâmetro interno e a espessura pelos métodos da ISO 4671 e compare com as tolerâncias da ISO 1307. Para lotes críticos, peça no orçamento o relatório de ensaio hidrostático correspondente ao lote entregue.
Mangueira de borracha tem prazo de validade mesmo sem uso?
Sim. Elastômeros envelhecem por oxidação, ozônio, calor e luz mesmo em estoque. A ISO 2230 traz diretrizes de armazenagem e prazos recomendados para artefatos de borracha, indicando local fresco, escuro, sem contato com cobre ou manganês e sem deformação do rolo. Mangueira estocada anos em galpão quente pode chegar ao uso com a capa já craquelada.
Posso usar terminal de uma marca com mangueira de outra?
Não é recomendável. A pressão declarada vale para o conjunto homologado mangueira-luva-ponteira, com diâmetro de crimpagem definido pelo fabricante. Combinações cruzadas alteram a compressão do reforço e são causa frequente de vazamento e arrancamento sob pressão. Se a combinação for inevitável, exija ensaio de comprovação do conjunto montado.
Qual composto usar para óleo hidráulico mineral?
O padrão é NBR (nitrílica), que resiste bem a óleos minerais, graxas e combustíveis na faixa aproximada de -30 °C a +100 °C. Para fluidos hidráulicos sintéticos à base de éster fosfórico, o NBR não serve e a escolha migra para EPDM ou compostos específicos, sempre validados por ensaio de compatibilidade conforme ISO 1817. Consulte a codificação ASTM D2000 declarada na proposta.
Existe mangueira de borracha antiestática?
Sim. A ISO 8031 define os métodos de ensaio de resistência elétrica e permite classificar a mangueira como condutiva, antiestática ou isolante. Em transferência de combustíveis, solventes e pós, o controle da resistência é requisito de segurança ligado às medidas contra ignição por eletricidade estática previstas na NR-20. A condutividade pode vir do tubo interno, de fio embutido ou da capa.
Comprar em rolo ou conjunto montado sai mais barato?
O rolo fechado tem menor preço por metro e faz sentido quando a empresa tem prensa e mão de obra treinada para montar internamente. O conjunto montado agrega terminais, prensagem e, quando solicitado, teste hidrostático unitário, mas reduz risco de montagem incorreta. Em manutenção crítica ou sem prensa própria, o conjunto pronto costuma ter menor custo total de propriedade.
Com que frequência a mangueira deve ser substituída?
Não existe intervalo universal: depende de pressão, temperatura, número de ciclos e ambiente. A prática recomendada SAE J1273 orienta inspeção periódica visual e substituição preventiva baseada no histórico do equipamento, sem esperar a falha. Em máquinas enquadradas na NR-12 e em sistemas de vapor sob NR-13, o intervalo deve estar formalizado no plano de manutenção assinado por profissional habilitado.
Solicitar orçamento gratuito
Para obter cotações comparativas de mangueira de borracha, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Hidráulica Industrial da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ISO 1307, ISO 4671, ISO 1402, ISO 1436, ISO 3862, ISO 18752, ISO 1817, ISO 2398, ISO 6134, ISO 8031, ISO 2230, ISO 4649, SAE J517, SAE J1273, ASTM D2000, ABNT NBR 8613, FDA 21 CFR 177.2600, ANVISA RDC 91/2001, NR-12, NR-13, NR-20.