



Colorímetro digital
Aviso de segurança. Leituras de colorímetro usadas em liberação de lote, controle de potabilidade de água ou laudo para cliente devem ser feitas com instrumento calibrado por laboratório acreditado conforme a ABNT NBR ISO/IEC 17025 e sob responsabilidade de profissional habilitado, com método declarado (ASTM D2244, ASTM E1347 ou equivalente). Em controle de qualidade de água para consumo humano, os parâmetros de cor aparente seguem a Portaria GM/MS 888/2021 e a interpretação do resultado cabe ao responsável técnico do laboratório, não ao operador do aparelho.
Colorímetro tristímulo, espectrofotômetro de cor e fotômetro: três aparelhos, um nome comercial
O erro de compra mais caro do nicho acontece antes de olhar preço: pedir colorímetro quando a exigência do cliente é espectral. O colorímetro tristímulo usa filtros fixos e entrega direto as coordenadas L*a*b* — é rápido, robusto e suficiente para comparar amostra contra padrão sob um único iluminante. O espectrofotômetro de cor mede a refletância em faixas de comprimento de onda ao longo do espectro visível e, por isso, consegue recalcular a cor sob vários iluminantes, calcular índice de metamerismo e servir de base para formulação de tinta. Já o colorímetro fotométrico de líquidos não mede aparência: mede absorbância em um comprimento de onda para converter em concentração ou em escala de cor de produto. Se o contrato pede metamerismo, formulação ou leitura sob múltiplos iluminantes, o tristímulo não resolve, por mais caro que seja o modelo.
- Tristímulo de superfície: comparação amostra x padrão, controle de linha, ΔE de lote.
- Espectrofotômetro de cor: metamerismo, formulação, múltiplos iluminantes, laudo para cliente exigente.
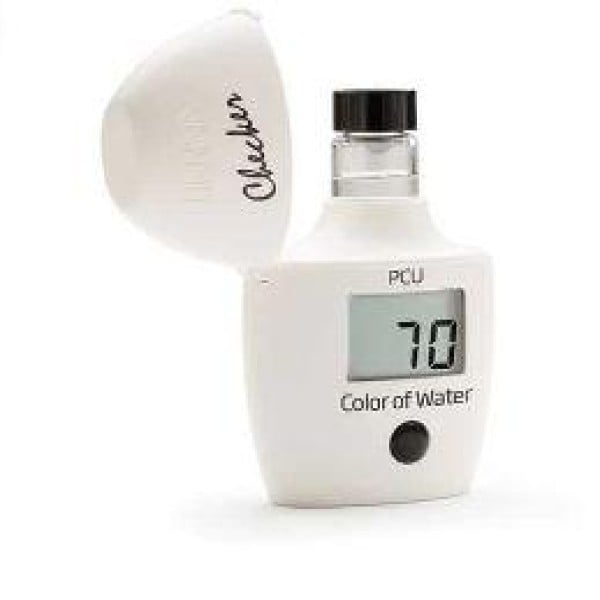
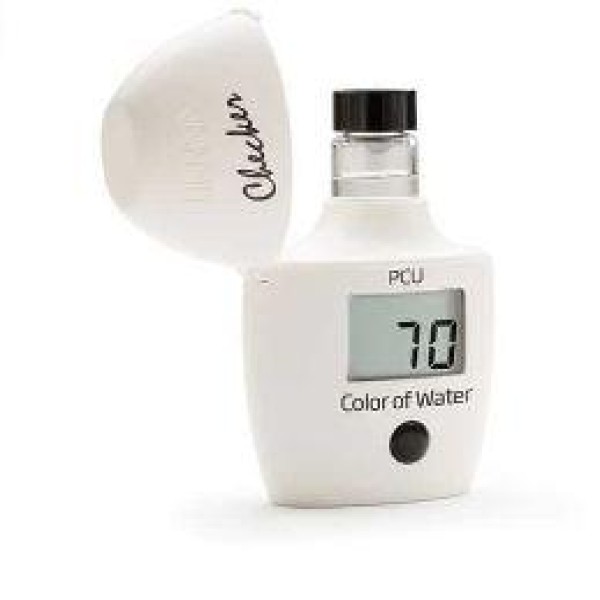
- Colorímetro de líquidos por escala: APHA/Hazen para água e solventes claros, Gardner para óleos e resinas, Saybolt para derivados de petróleo.
- Fotômetro de água: cloro residual por DPD, ferro, nitrato e cor aparente em estação de tratamento.
Geometria, SCI/SCE e abertura: a tabela que define se o número serve
Antes de comparar marcas, feche a combinação de geometria, componente especular e abertura, porque ela determina se a leitura corresponde ao que o cliente enxerga. Superfície plana e fosca lida sob 45°/0° reproduz bem a percepção visual e é o arranjo padrão em tinta seca e papel. Material brilhante, curvo, granulado ou têxtil exige d/8° com esfera integradora, que distribui a luz e reduz a influência da textura. Nessa configuração, o SCI inclui a reflexão especular e isola a cor do pigmento — útil para controlar a formulação independente do acabamento —, enquanto o SCE exclui o brilho e se aproxima do olho humano, sendo o modo preferido para aceite de peça acabada. A abertura precisa caber inteira dentro da área homogênea: ler uma peça injetada de 6 mm com abertura de 11 mm captura o fundo e joga o resultado fora.
| Geometria / modo | Superfície indicada | Abertura típica | Aplicação e critério de escolha |
|---|---|---|---|
| 45°/0° direcional | Plana, fosca ou semifosca | 4 a 8 mm | Tinta seca, papel, impressão e cerâmica plana; melhor correlação com avaliação visual em cabine |
| d/8° com esfera, modo SCI | Brilhante, curva ou texturizada | 8 a 11 mm | Controle de formulação e pigmento; ignora variação de acabamento e brilho entre lotes |
| d/8° com esfera, modo SCE | Brilhante ou polida | 8 a 11 mm | Aceite de peça acabada, plástico injetado e pintura automotiva; aproxima-se da percepção do cliente |
| Abertura reduzida em 45°/0° | Peça pequena, cordão ou detalhe | 3 a 4 mm | Componente eletrônico, botão injetado e solda pintada; exige repetibilidade declarada no menor spot |
| Transmissão para líquidos | Amostra translúcida em cubeta | Cubeta de 10 a 50 mm | Óleo, resina, solvente e água; escala APHA, Gardner ou Saybolt conforme o produto |
Tolerância de ΔE: como transformar cor em critério de aceite contratual
Comprar o instrumento sem definir a tolerância é adiar a discussão para o momento da devolução de lote. A referência prática de percepção é que um ΔE em torno de 1,0 é o limiar em que um observador treinado começa a notar diferença em comparação lado a lado, e valores acima de 2,0 a 3,0 tendem a ser percebidos por qualquer pessoa em peças adjacentes. Setores diferentes trabalham em faixas diferentes: acabamento visível de alto padrão costuma exigir tolerância bem apertada, enquanto embalagem secundária e peça interna aceitam folga maior. O ponto técnico que muda o aceite é a fórmula: a ASTM D2244 permite calcular ΔE*ab (euclidiano simples) e ΔE00 (CIEDE2000, com pesos que corrigem a não uniformidade do espaço de cor), e o mesmo par de amostras pode aprovar em uma fórmula e reprovar na outra. Por isso o contrato precisa declarar fórmula, iluminante, observador, geometria e modo SCI/SCE junto do número da tolerância.
- Defina a tolerância no padrão físico aprovado, não no arquivo digital de cor.
- Registre a fórmula (ΔE*ab ou ΔE00) — trocar de fórmula sem renegociar a tolerância muda o índice de reprovação.
- Estabeleça também tolerâncias parciais em ΔL*, Δa* e Δb*, porque um desvio só em luminosidade tem impacto visual diferente de um desvio de matiz.
- Fixe quantos pontos por peça e quantas peças por lote entram na média, e se o critério é média ou valor máximo individual.
Custo total: o equipamento é a menor parte da conta
O preço de aquisição responde por uma fração do gasto no ciclo de vida. Entram na conta a recalibração periódica em laboratório acreditado, normalmente anual e frequentemente exigida pelo cliente auditor; a reposição do padrão de cerâmica branca, que amarela, lasca ou se contamina com o uso e é item de custo relevante quando comprado com certificado do fabricante; a licença do software de controle de cor e eventuais atualizações; e o frete e o tempo de parada do instrumento durante a calibração, que em rotina de liberação diária pode obrigar a manter um segundo aparelho ou contratar locação temporária. O que move o preço na cotação é a tecnologia (tristímulo x espectral), a geometria com esfera integradora, o número de aberturas intercambiáveis, a concordância entre instrumentos declarada, o software incluso e o escopo do certificado de calibração que acompanha o equipamento.
- Aquisição: tecnologia, geometria, aberturas, faixa espectral e software embarcado.
- Recorrente: recalibração rastreável, padrão de trabalho, cerâmica de referência, baterias e cubetas.
- Oculto: parada durante a calibração, treinamento do operador e retrabalho por leitura fora de método.
- Alternativa de curto prazo: locação para auditoria pontual, validação de novo fornecedor ou pico de produção.
Calibração, verificação diária e rastreabilidade que a auditoria aceita
Calibração e verificação são coisas distintas e a confusão entre elas derruba auditoria. A verificação é a rotina do operador: zerar contra a armadilha de luz e ler o padrão branco antes do turno, registrando o desvio em planilha ou no próprio software. A calibração é o serviço externo, com certificado emitido por laboratório acreditado conforme a ABNT NBR ISO/IEC 17025, que declara os valores medidos, os padrões de referência usados, a incerteza e a cadeia de rastreabilidade. Um certificado que apenas afirma que o equipamento está aprovado, sem valores e sem incerteza, não é certificado de calibração e costuma ser recusado por cliente exigente. O intervalo entre calibrações deve ser definido pela criticidade do uso e pelo histórico de desvio do próprio instrumento, e não copiado do manual — equipamentos usados em chão de fábrica, com poeira e variação térmica, derivam mais rápido que os de laboratório climatizado. Para instrumentos de outras naturezas usados na mesma rotina de qualidade, aplica-se a mesma lógica de gestão de aferição de equipamentos de medição com periodicidade baseada em risco.
Erros de especificação que mais geram devolução
Boa parte das trocas no nicho não vem de defeito do aparelho, e sim de compra fora do método. O primeiro erro é comparar leituras feitas em geometrias diferentes e concluir que um dos instrumentos está errado — 45°/0° e d/8° simplesmente não produzem o mesmo número na mesma peça brilhante. O segundo é comprar um único aparelho para superfície e para líquido, esquecendo que medir cor por reflexão e medir absorbância em cubeta são funções ópticas distintas. O terceiro é ignorar a concordância entre instrumentos quando matriz e fornecedor precisam bater a mesma leitura: dois aparelhos do mesmo modelo, sem esse critério declarado, podem divergir o bastante para reprovar lote bom. O quarto é usar abertura grande demais para a peça, capturando bordas e fundo. E o quinto é medir amostra translúcida sem fundo padronizado, o que faz a bancada influenciar o resultado — em plástico fino e tecido leve, o mesmo material lido sobre fundo branco e preto entrega valores diferentes.
- Amostra quente ou recém-pintada: cor migra durante a cura e a leitura precoce não representa o produto final.
- Termocromismo: alguns pigmentos mudam de cor com a temperatura, exigindo leitura em condição controlada.
- Superfície suja, molhada ou com filme de desmoldante altera a refletância e mascara o desvio real.
- Padrão de referência guardado exposto à luz: o próprio padrão desvia e passa a reprovar produção conforme.
Aplicações por setor e o que muda em cada rotina
Em tintas e revestimentos, o colorímetro digital acompanha o lote de produção contra o padrão aprovado e controla a estabilidade após secagem e cura. Em plásticos e injeção, entra no aceite de masterbatch e no controle entre cavidades do molde, onde a variação de cor entre peças da mesma máquina é problema recorrente. No têxtil e no couro, a leitura enfrenta textura e direcionalidade da trama, o que costuma exigir esfera integradora e média de múltiplos pontos com rotação da amostra. Em alimentos e bebidas, a cor funciona como indicador indireto de torra, maturação, oxidação e uniformidade de mistura. Em papel, impressão e embalagem, o instrumento sustenta a fidelidade de cor de marca ao longo de tiragens e fornecedores diferentes. Já na análise de água, óleos e solventes, o aparelho fotométrico ou de escala substitui a comparação visual contra discos de vidro por um valor numérico registrável, e a rotina se aproxima da de um refratômetro ou de outros instrumentos de bancada de laboratório de processo.
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em três subfamílias que compartilham o mesmo nome comercial mas não são intercambiáveis: superfície, líquido por escala e fotométrico de água.
- Recorrência de compradores que pediram colorímetro e precisavam de espectrofotômetro de cor por causa de exigência de índice de metamerismo do cliente final.
- Peso da calibração no orçamento: a recalibração anual com certificado rastreável costuma ser cotada junto do equipamento em contratos de auditoria.
- Placa de cerâmica branca de referência tratada como consumível de reposição, e não como acessório permanente.
- Pedidos de concordância entre instrumentos quando matriz e fornecedor precisam ler a mesma peça e fechar aceite sem retrabalho.
- Cotação de locação de curto prazo para auditoria pontual e validação de fornecedor, sem imobilizar capital.
- Especificação de abertura pequena para peça injetada e cordão de tinta, que inviabiliza modelos de bancada padrão.
- Checklist de dados que o comprador envia ao fornecedor: espaço de cor, iluminante, observador, geometria, abertura e tolerância de ΔE aceita em contrato.
Perguntas frequentes
Colorímetro digital e espectrofotômetro de cor são a mesma coisa?
Não. O colorímetro tristímulo usa filtros fixos e entrega direto as coordenadas L*a*b* sob um iluminante, enquanto o espectrofotômetro mede a refletância ao longo do espectro visível e permite recalcular a cor sob vários iluminantes, avaliar metamerismo e apoiar formulação. Para comparação simples de amostra contra padrão, o tristímulo atende; se o contrato exige índice de metamerismo ou leitura sob D65 e F11, é preciso instrumento espectral.
Qual valor de ΔE devo colocar no meu critério de aceite?
Não existe número universal: a tolerância depende do setor, da visibilidade da peça e de quanto o cliente final compara lado a lado. Como referência de percepção, diferenças próximas de 1,0 já são notadas por observador treinado em comparação direta, e acima de 2,0 a 3,0 tendem a ser visíveis para qualquer pessoa em peças adjacentes. O essencial é declarar no contrato a fórmula usada (ΔE*ab ou ΔE00 da ASTM D2244), o iluminante, o observador, a geometria e o modo SCI ou SCE.
De quanto em quanto tempo preciso calibrar o equipamento?
O intervalo mais praticado é anual, mas ele deve ser definido por risco e pelo histórico de desvio do próprio instrumento, não copiado do manual. Aparelhos em chão de fábrica, expostos a poeira, vibração e variação térmica, derivam mais rápido que os de laboratório climatizado. Independentemente do intervalo, a verificação diária contra o padrão branco e a armadilha de luz deve ser registrada no procedimento interno.
O certificado de calibração precisa ser de laboratório acreditado?
Se a leitura sustenta liberação de lote, laudo para cliente ou auditoria, sim: o certificado deve vir de laboratório acreditado conforme a ABNT NBR ISO/IEC 17025, preferencialmente da Rede Brasileira de Calibração do Inmetro. O documento precisa trazer os valores medidos, os padrões de referência, a incerteza e a rastreabilidade declarada. Certificado que apenas informa aprovação, sem valores e sem incerteza, costuma ser recusado em auditoria.
Que informações preciso reunir para pedir um orçamento preciso?
Informe o material e o acabamento da amostra (fosco, brilhante, texturizado, translúcido, líquido), o tamanho da menor área a medir, a geometria e o modo exigidos pelo seu cliente ou norma, os iluminantes e o observador do método, a tolerância de ΔE praticada, o volume diário de leituras e se precisa de exportação de dados ou integração com software de qualidade. Diga também se o certificado de calibração rastreável precisa vir junto e se há exigência de concordância entre instrumentos com uma unidade já instalada.
Vale mais a pena comprar ou alugar um colorímetro digital?
A locação faz sentido para auditoria pontual, validação de um novo fornecedor, pico de produção ou período em que o equipamento próprio está fora para calibração. A compra se justifica quando a leitura entra em rotina diária de liberação de lote, porque aí o custo recorrente da locação supera rapidamente o investimento e o histórico do instrumento passa a ter valor para a gestão de desvios. Em qualquer cenário, confirme se a locação inclui certificado de calibração válido no período.
Por que dois aparelhos do mesmo modelo dão leituras diferentes na mesma peça?
Porque instrumentos têm tolerância de fabricação, e a especificação que trata disso é a concordância entre instrumentos (inter-instrument agreement), que precisa ser declarada pelo fornecedor. Quando matriz e fornecedor usam aparelhos distintos para o mesmo aceite, essa divergência pode reprovar lote conforme. Também é preciso conferir se ambos estão na mesma geometria, mesmo modo SCI/SCE, mesma abertura e mesmo par iluminante/observador.
O colorímetro serve para medir cor de água e de óleo?
Só se for a família correta de instrumento. Colorímetros de líquidos trabalham com escalas industriais como APHA/Hazen para água e solventes claros, Gardner para óleos e resinas, e Saybolt para derivados de petróleo, medindo por transmissão em cubeta. Fotômetros de água medem absorbância para converter em concentração de parâmetros como cloro residual por DPD. Em controle de água para consumo humano, os parâmetros e limites seguem a Portaria GM/MS 888/2021 e o laudo é de responsabilidade do profissional habilitado.
O padrão de cerâmica branca dura para sempre?
Não. A placa de referência é item de reposição: amarela com o tempo, sofre lascas e se contamina com gordura, poeira e riscos, passando a introduzir erro sistemático em todas as leituras. Deve ser guardada protegida da luz e da umidade, limpa conforme a instrução do fabricante e substituída ou recertificada periodicamente. Padrão degradado é uma das causas mais comuns de reprovação de produto que estava dentro da especificação.
Solicitar orçamento gratuito
Para obter cotações comparativas de colorímetro digital, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Instrumentação Industrial da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO/CIE 11664-4, ASTM E1347, ASTM D2244, ABNT NBR ISO/IEC 17025, Portaria GM/MS 888/2021, Rede Brasileira de Calibração (RBC/Inmetro).